


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment les systèmes automatisés de menuiserie suivent les pièces, de la découpe à l’assemblage
Les systèmes automatisés de production du bois suivent les pièces en associant chaque composant physique à un enregistrement numérique unique, puis en mettant à jour cet enregistrement au fur et à mesure que le composant passe par le sciage, le placage de chants, le perçage, l’inspection et l’assemblage. Un code-barres, un code bidimensionnel ou une étiquette RFID sert d’identifiant. Le logiciel de production fournit les instructions d’usinage et la destination, tandis que les lecteurs, les commandes des machines et les terminaux opérateur indiquent ce qui est arrivé à la pièce.
Cette association n’est fiable que si le système gère les changements de séquence, les composants rejetés et les pièces de remplacement. Une ligne qui identifie correctement les panneaux lors d’une démonstration sans interruption peut néanmoins perdre le contrôle lorsqu’un opérateur retire une pièce endommagée ou sépare une pile. Pour les évaluateurs techniques qui comparent des solutions automatisées pour le travail du bois, la question pertinente est de savoir si la pièce physique et son dossier de production restent associés tout au long de ces interruptions.
L’identité de la pièce commence par les données de production
Avant qu’un panneau n’arrive à la scie ou à la défonceuse à nesting, le système de production doit disposer d’un enregistrement qui le distingue de tous les autres composants. Un panneau latéral de meuble peut avoir les mêmes dimensions que plusieurs autres tout en nécessitant un schéma de perçage, un traitement des chants, une finition ou une destination d’assemblage différents. Les dimensions seules ne permettent pas une identification fiable.
L’enregistrement doit relier chaque composant à sa commande, à son assemblage, à ses spécifications de matériau, à ses exigences d’usinage et à la révision de conception correspondante. Il doit également définir son parcours de production. Certains panneaux passent du sciage au placage de chants, puis au perçage ; d’autres nécessitent un traitement de surface ou une inspection supplémentaire. L’identifiant sert de clé de recherche et permet à chaque poste de récupérer les instructions pertinentes sans encoder l’intégralité du dossier de fabrication sur une étiquette.
Le type de pièce et l’exemplaire physique doivent être traités séparément. Le type de pièce décrit le composant requis ; l’exemplaire correspond à une tentative de fabrication. Si un panneau endommagé est recoupé, le système doit distinguer la pièce de remplacement de l’originale. Sinon, un panneau rejeté qui réapparaît en aval pourrait être accepté en même temps que son remplacement, créant un stock en double et un état d’assemblage trompeur.
Les modifications de conception exigent la même rigueur. Une fois la production lancée, un dessin révisé ne doit pas remplacer silencieusement les instructions associées aux composants déjà fabriqués. Le système doit conserver la révision utilisée pour chaque pièce et déterminer si les pièces existantes restent utilisables. Scanner un identifiant n’a qu’une utilité limitée s’il permet de récupérer des instructions qui ne décrivent plus le panneau devant l’opérateur.
Choisir un identifiant qui résiste au parcours de production
Les codes-barres et les codes bidimensionnels imprimés conviennent aux flux de travail dans lesquels un lecteur peut voir l’étiquette à un emplacement prévisible. Le texte lisible par un opérateur constitue une solution de secours utile en cas de défaillance du scanner. Le positionnement de l’étiquette doit tenir compte de la mise à dimension, du traitement des chants, du perçage, de l’empilage et de la protection de surface ; une étiquette qui résiste à la découpe peut néanmoins disparaître lors d’une opération ultérieure.
La RFID peut identifier les pièces étiquetées sans visibilité optique directe, mais soulève d’autres questions d’ingénierie. Les zones de lecture doivent distinguer le panneau visé des pièces voisines, et les performances des étiquettes doivent être évaluées à proximité des structures des machines, des matériaux empilés et dans les conditions réelles de manutention. La lecture simultanée de plusieurs étiquettes ne permet pas automatiquement de déterminer l’ordre ou la position des panneaux correspondants.
Le choix dépend donc du processus. Une étiquette accessible peut suffire pour une station de perçage à chargement manuel. Dans une autre configuration de manutention, un identifiant dissimulé peut être utile, à condition que le système puisse déterminer quel composant étiqueté entre dans la machine. Dans les deux cas, le support de l’identifiant doit être validé dans les conditions réelles d’exposition à la poussière, à l’abrasion, à la chaleur, à la pression et aux adhésifs.
Comment l’identité suit le panneau d’une machine à l’autre
Au sciage, le logiciel associe chaque composant obtenu à son dossier de production. Une défonceuse à nesting peut utiliser des étiquettes apposées sur la plaque avant l’usinage, tandis qu’un flux de travail basé sur une scie peut étiqueter les composants à leur sortie de l’opération de sciage. Dans les deux cas, une association fiable entre le plan de découpe, le panneau physique et la bonne étiquette est indispensable.
Les étiquettes apposées avant l’usinage doivent correspondre à la disposition finale du nesting et rester fixées aux pièces prévues. Les étiquettes apposées après la découpe nécessitent une sortie de machine et une manutention maîtrisées. Si un opérateur réorganise des panneaux similaires avant l’étiquetage, le système peut attribuer des identifiants valides aux mauvais composants. Une lecture réussie du code confirmerait alors l’étiquette sans détecter l’erreur sous-jacente.
Une séquence de suivi efficace accompagne le panneau lors des transferts suivants :
- Sciage : établir l’identité de la pièce physique et enregistrer sa sortie de l’opération de sciage.
- Placage de chants : récupérer le traitement des chants requis, établir l’orientation et enregistrer le résultat du traitement concerné.
- Perçage ou fraisage : vérifier que la pièce peut subir l’opération et charger le programme d’usinage approprié.
- Inspection ou retouche : enregistrer l’acceptation, la mise en attente qualité ou le retour autorisé à une opération précédente.
- Préparation pour l’assemblage : affecter le composant à son kit ou à son assemblage et vérifier la disponibilité de toutes les pièces requises.
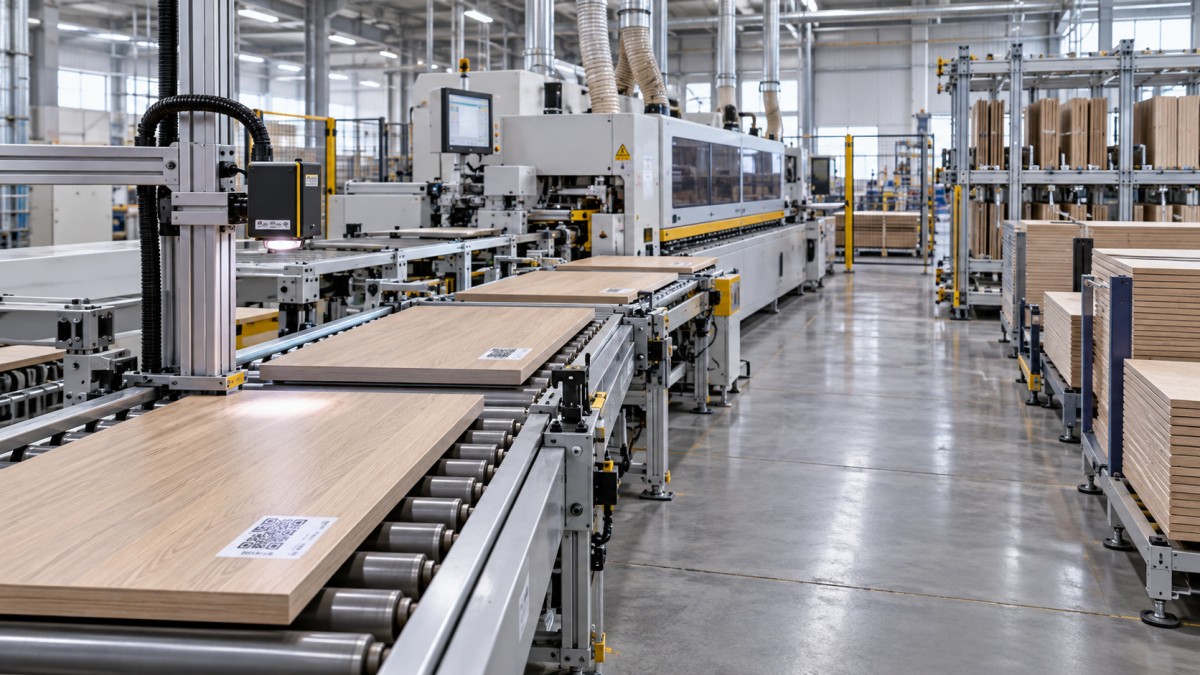
À chaque transfert, l’identification doit déboucher sur une décision. Le poste vérifie si la pièce lui est destinée, si les opérations préalables sont terminées et quelles instructions s’appliquent. Lire un code et afficher un numéro de commande donne de la visibilité, mais le contrôle de l’autorisation de la machine nécessite une logique supplémentaire.
Le placage de chants met en évidence une limite importante : l’identité ne détermine pas l’orientation. Le système peut savoir quel panneau est arrivé sans pouvoir déterminer quelle face est orientée vers le haut ou quel chant entre en premier dans la machine. Selon l’équipement, l’orientation peut être contrôlée par des guides, des dispositifs de manutention, une confirmation de l’opérateur ou des capteurs. Le dossier doit décrire les chants prévus et le processus physique doit les présenter correctement.
Le suivi de position peut maintenir l’identité dans une section de convoyeur fermée après une lecture à l’entrée. Cela ne fonctionne que si la relation entre les pièces et les positions du convoyeur reste fiable. Le retrait, la réinsertion, le dépassement ou la déviation manuelle peuvent rompre cette relation. Lorsque ces événements sont possibles, la conception nécessite un autre point d’identification ou une procédure explicite pour rétablir l’association.
Le traitement par lots nécessite un transfert différent
Certaines opérations traitent plusieurs panneaux ensemble, ce qui complique le suivi individuel à l’entrée et à la sortie. Le pressage de placage est un exemple. Unepresse à chaud pour placage de bois applique de la chaleur et une pression hydraulique pour coller un placage de bois naturel sur des supports tels que le MDF, le contreplaqué ou le panneau de particules. Sa fonction de pressage n’assure pas, à elle seule, la traçabilité des composants.
Pour une opération de pressage multicouche, le flux de travail environnant peut associer chaque panneau à une charge de presse et à une position de chargement, puis rapprocher les pièces lors du déchargement. L’emplacement de l’étiquette et la méthode d’identification doivent être adaptés aux conditions de pressage et à la surface finie. Si l’identité est conservée au moyen d’un plan de charge, la séquence de chargement et de déchargement doit préserver ce plan. Toute donnée de cycle disponible doit être associée à la bonne charge par une interface vérifiée ; il ne faut jamais présumer d’un échange automatique de données sur la seule base des capacités de traitement de la machine.
Le logiciel doit distinguer la lecture d’un code de l’achèvement d’une opération
Une lecture confirme qu’un identifiant a été lu à un point donné. Elle ne prouve pas que la machine a traité le composant avec succès. Un suivi fiable distingue les événements tels que l’arrivée, l’acceptation des instructions, le démarrage du cycle, la fin du cycle et la validation qualité. Ces distinctions permettent aux postes en aval de différencier un panneau en attente à côté d’une machine d’un panneau prêt pour l’assemblage.
La plateforme de production, l’interface de la machine et le contrôleur doivent s’accorder sur la signification de chaque état. Le signal « cycle terminé » d’un contrôleur peut confirmer la fin d’une séquence programmée sans confirmer la précision dimensionnelle ni la qualité de finition. Si une inspection est requise, son résultat doit être enregistré séparément dans le flux de travail. Sinon, le système d’assemblage peut signaler un kit complet contenant des composants qui n’ont pas encore été acceptés.
L’évaluation technique doit porter sur plusieurs interfaces :
- Association pièce-programme : comment le système sélectionne le bon programme et vérifie sa révision avant le traitement.
- Retour de la machine : quels événements l’équipement signale et comment les cycles interrompus ou annulés sont représentés.
- Gestion des messages : comment les messages retardés, répétés ou manquants affectent le dossier de la pièce.
- Perte de connexion : quelles opérations peuvent se poursuivre localement et comment les dossiers sont rapprochés une fois la communication rétablie.
- Modifications manuelles : qui peut modifier un parcours, remplacer un identifiant ou libérer un composant mis en attente, et quel historique est conservé.
La mention d’un protocole de communication ne répond qu’en partie à la question de l’intégration. Même lorsque l’équipement prend en charge une interface courante telle qu’OPC UA, les champs de données disponibles, la signification des événements et les autorisations de commande doivent encore être définis d’un commun accord. Le transfert de programmes par fichiers peut également convenir, mais le transfert d’un fichier d’usinage ne fournit pas automatiquement de retour sur l’achèvement du traitement ni ne garantit le respect du parcours de production.
Les messages répétés constituent un problème concret. Si une machine renvoie un événement de fin après une reconnexion, le système de production doit reconnaître le doublon et ne conserver qu’un seul résultat valide. Les événements doivent également contenir suffisamment de contexte pour identifier l’exemplaire de la pièce, l’opération, la machine et la séquence concernée. Un horodatage seul peut ne pas suffire lorsque les messages arrivent en retard.
Le fonctionnement en cas de déconnexion nécessite une politique définie. Un poste peut poursuivre le travail à partir d’instructions préalablement autorisées et stockées localement, tandis qu’un autre processus peut devoir s’arrêter si les dernières informations de routage ou de qualité ne sont pas disponibles. Le choix approprié dépend des conséquences de l’utilisation d’informations obsolètes. Les évaluateurs doivent demander au fournisseur de démontrer à la fois l’interruption et le rapprochement ultérieur des données.
La préparation à l’assemblage dépend de la gestion des exceptions et de l’intégralité des kits
À l’assemblage, le suivi doit répondre à une question plus utile que « Où se trouve ce panneau ? ». Il doit établir si tous les composants requis pour un assemblage spécifique sont présents, acceptés et compatibles avec la révision de conception applicable. Un chariot contenant le nombre de panneaux attendu peut néanmoins ne pas avoir un composant et en contenir un autre en double.
Un kit peut avoir son propre identifiant, auquel les pièces individuelles sont associées par lecture. Le système compare alors le contenu réel aux exigences d’assemblage et signale les composants manquants, rejetés ou incorrects. Si un panneau est retiré pour réparation, son appartenance au kit ou son état de préparation doit être mis à jour assez rapidement pour éviter une libération prématurée à l’assemblage.
Les exceptions doivent faire l’objet de tests délibérés, car elles révèlent si le système comprend l’état de production. Une démonstration de réception utile doit inclure une étiquette illisible, un panneau présenté au mauvais poste, un cycle d’usinage interrompu, un composant rejeté puis recoupé et une interruption du réseau. Elle doit également inclure une pièce retirée d’un convoyeur ou d’un kit suivi. Chaque événement doit disposer d’une procédure de récupération visible qui préserve l’historique du composant.
Le réétiquetage est particulièrement délicat. Les opérateurs doivent pouvoir retrouver l’identité sans sélectionner un dossier vraisemblable au seul motif que les dimensions correspondent. La récupération peut s’appuyer sur un emplacement contrôlé, les informations du plan de découpe, d’autres marquages lisibles ou une inspection au regard des exigences de production. Lorsque l’identité ne peut pas être établie avec certitude, mettre le composant en attente ou le refabriquer peut être plus fiable que de lui attribuer une identité incertaine.
Pour les commandes mixtes, les recoupes fréquentes et les parcours d’usinage multiples, le suivi individuel des pièces peut assurer un contrôle précieux de la préparation à l’assemblage. Une opération plus simple, avec des lots stables, peut obtenir une visibilité suffisante grâce à une gestion contrôlée des lots et à certains points de lecture choisis. Le périmètre approprié dépend des endroits où l’identité risque d’être perdue et des décisions qui en dépendent.
Avant d’accepter un système proposé, suivez un composant tout au long de son parcours normal, rejetez-le, fabriquez son remplacement et complétez le kit d’assemblage. Les dossiers doivent indiquer quel exemplaire physique a été accepté, quelles opérations il a terminées et pourquoi le kit a été libéré. Cette démonstration fournit à l’évaluateur technique des éléments concrets montrant que le suivi peut soutenir la production lorsque la séquence prévue change.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.