


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
CNC à nesting ou scie à panneaux : quelle configuration convient à votre usine de meubles ?
Choisissez une défonceuse CNC à imbrication lorsque les commandes de meubles comprennent des pièces variées, des modifications fréquentes de conception et de nombreuses opérations de perçage ou de fraisage sur les faces. Une scie à panneaux est plus adaptée lorsque la production porte principalement sur des panneaux rectangulaires, des dimensions répétitives et un nombre suffisant de motifs de coupe identiques pour rentabiliser la coupe en pile. Si les deux types de charge de travail sont importants, une configuration combinée mérite d’être évaluée, mais uniquement après avoir vérifié que le perçage, le plaquage des chants et la manutention des matériaux peuvent absorber la capacité de coupe supplémentaire.
Le critère de comparaison utile est le nombre de composants de meuble achevés par équipe. La seule vitesse de coupe ne tient pas compte du tri, du perçage, de l’étiquetage ni des reprises. Pour comparer des solutions de travail du bois destinées aux usines de meubles, commencez par des fichiers de commandes réels et suivez les opérations nécessaires entre les panneaux entiers et les pièces prêtes pour l’assemblage.
Laissez la composition des commandes déterminer la méthode de coupe
Une usine qui produit des cuisines sur mesure est confrontée à un problème de coupe différent de celui d’une usine qui fabrique des caissons de meubles en série. Toutes deux travaillent le MDF, le contreplaqué et les panneaux stratifiés, mais les possibilités de production par lots diffèrent considérablement.
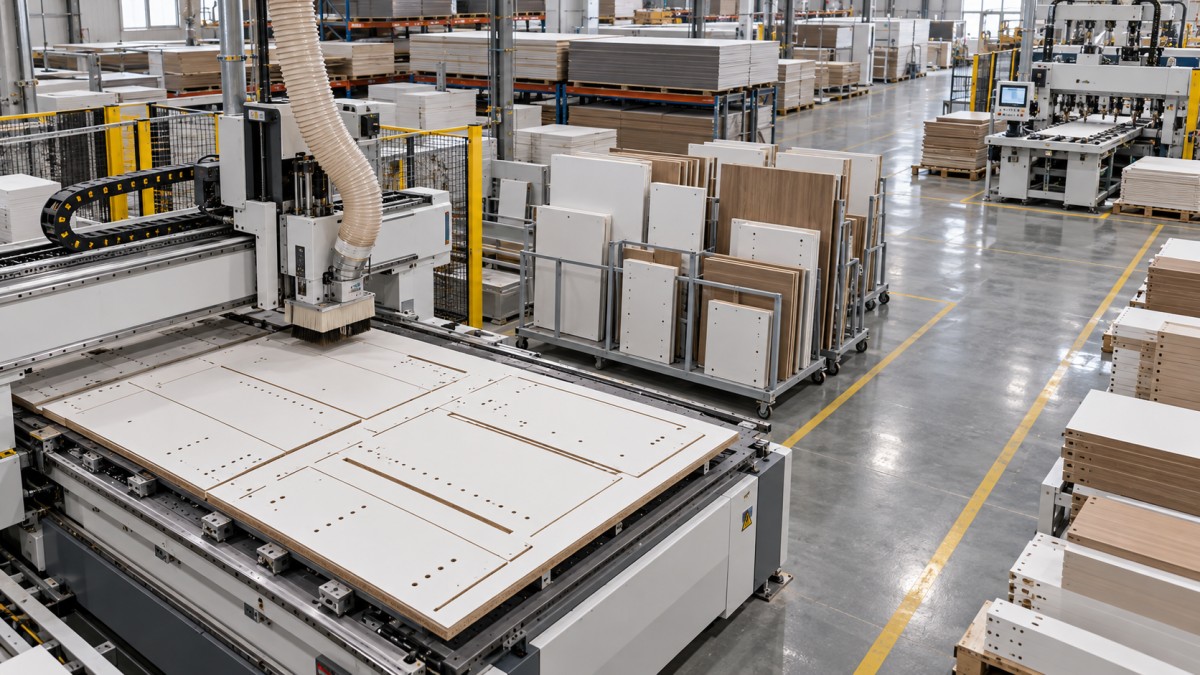
L’imbrication répartit les composants sur un panneau, puis les usine à l’aide d’une fraiseuse. Des étagères rectangulaires peuvent partager le panneau avec des panneaux de forme particulière, des ouvertures techniques et des pièces nécessitant des rainures sur la face. Lorsque la configuration de la machine permet d’effectuer les opérations requises, la coupe et l’usinage utilisent le même montage et le même système de référence. Cela réduit les manipulations séparées, même si les changements d’outil et le perçage consomment toujours du temps de cycle.
Une scie à panneaux divise les panneaux par des séquences de coupes droites. Son principal avantage en production se manifeste lorsque des panneaux compatibles peuvent être empilés et coupés ensemble. Cela exige une correspondance du matériau, de l’épaisseur, de l’orientation du parement et du motif de coupe. Un volume quotidien élevé de panneaux ne permet pas automatiquement de constituer des piles efficaces : une grande variété de décors et de dimensions peut obliger la scie à traiter principalement des panneaux individuels.
La compatibilité des lots a également un coût de planification. Attendre de réunir suffisamment de commandes compatibles pour remplir une pile peut retarder les meubles urgents. Évaluez la coupe en pile en fonction des quantités réellement lancées en production par l’usine, plutôt que de supposer que tous les panneaux compatibles seront disponibles simultanément.
Comparez le parcours jusqu’à l’obtention d’une pièce prête pour l’assemblage
Prenons le cas d’un côté de meuble nécessitant une coupe périphérique, des trous pour taquets d’étagère, une rainure pour le panneau arrière et des trous de raccordement sur ses chants. Une CNC à imbrication équipée d’outils de perçage adaptés peut effectuer les opérations accessibles sur la face pendant que le panneau reste sur la table. Les trous sur les chants peuvent toutefois nécessiter une autre machine ou un agrégat adapté. Les caractéristiques situées sur la face inférieure exigent un second montage, sauf si l’organisation de la production prévoit spécifiquement leur usinage.
Après la découpe à la scie à panneaux, ce même panneau latéral doit passer par des équipements de perçage et de rainurage. Une perceuse dédiée peut réaliser efficacement ces opérations, surtout pour les composants répétitifs, mais son temps de chargement, sa file d’attente et sa capacité doivent être pris en compte dans la comparaison. Une scie rapide alimentant un poste de perçage saturé augmente les travaux en cours sans accroître la production de meubles.
Pour chaque famille de pièces représentative, consignez le parcours complet : prélèvement du panneau, coupe, déchargement, identification, usinage secondaire et acheminement vers la plaqueuse de chants. Mesurez à la fois l’occupation des machines et la main-d’œuvre directe. Un cycle de coupe automatique peut toujours nécessiter une surveillance continue au déchargement, tandis qu’un cycle d’imbrication plus long peut laisser du temps pour d’autres tâches si l’agencement et les procédures de sécurité le permettent.
Le tri est particulièrement facile à sous-estimer. Un panneau imbriqué peut contenir des pièces appartenant à plusieurs meubles, tandis qu’une pile découpée à la scie produit des pièces répétitives qu’il faut séparer par commande. Aucune de ces configurations ne garantit un flux fluide vers les opérations en aval. Les étiquettes doivent rester lisibles pendant les opérations suivantes et indiquer la pièce, son orientation et sa destination suivante.
Le rendement matière varie selon l’outillage et la manutention
Un logiciel d’imbrication peut répartir efficacement des formes irrégulières, mais le diamètre de la fraise impose un espacement entre les composants. Une lame de scie retire généralement une bande de matière plus étroite, mais les contraintes liées aux séquences de coupes droites limitent la disposition. Aucun des deux procédés ne garantit un meilleur rendement pour toutes les commandes de meubles.
Comparez les résultats d’optimisation avec des quantités commandées, des dimensions de panneaux, des contraintes liées au sens du fil, des marges de détourage et des règles de gestion des chutes identiques. Tenez compte du diamètre réel de la fraise ou de l’épaisseur de trait de scie. Une disposition qui fait pivoter des façades veinées pour améliorer son taux d’utilisation est inutilisable si la conception exige un sens du fil uniforme.
Les chutes nécessitent également une définition réaliste. Une chute rectangulaire ne devient un stock utile que si son matériau, son épaisseur, ses dimensions et son emplacement de stockage sont enregistrés et accessibles aux optimisations ultérieures. Dans le cas contraire, le rendement déclaré peut masquer des piles croissantes de matière non suivie. Les petites chutes issues de l’imbrication et les bandes étroites issues du sciage doivent être évaluées selon les pratiques réelles de réutilisation de l’usine.
Les petites pièces révèlent différentes limites du procédé
Sur une table d’imbrication, une petite pièce offre une surface réduite pour le maintien par le vide. La planéité du panneau, l’état du martyr, les fuites, la perméabilité du matériau et l’ordre dans lequel la matière environnante est retirée ont tous une incidence sur le maintien. Un déplacement en fin de coupe peut endommager les dimensions ou la qualité des chants, même si le positionnement de la machine reste précis.
Laisser une fine couche de matière pour une passe de finition, conserver des attaches ou modifier la séquence de coupe peut améliorer la stabilité. Chaque méthode implique un compromis : une passe supplémentaire prend du temps, les attaches doivent être retirées et la séparation finale doit préserver le chant fini. Validez la méthode avec les plus petites pièces récurrentes de la gamme de production.
Pour le sciage à la scie à panneaux, évaluez la manutention des bandes étroites, les dimensions minimales de serrage et le soutien pendant les dernières coupes. La hauteur de pile doit respecter les limites de fonctionnement de la machine et garantir une qualité acceptable dans toute la pile. Une hauteur de coupe maximale annoncée ne prouve pas que chaque matériau et chaque configuration de pile produiront des pièces de qualité acceptable.
Évaluez la qualité des chants dans des conditions de production
Les panneaux mélaminés, les panneaux plaqués et le contreplaqué imposent des exigences différentes à l’outillage. Sur une défonceuse à imbrication, la géométrie de l’outil, le sens de coupe, l’avance, la vitesse de broche et la profondeur de coupe influent sur les éclats de surface et la finition du chant. Une fraise de compression doit être engagée conformément à sa géométrie de coupe ; il ne suffit pas de l’installer pour garantir des faces nettes.
Sur une scie à panneaux, le choix de la lame, l’alignement de l’inciseur, l’application de la pression et le soutien du panneau influent sur le résultat. Inspectez les faces supérieure et inférieure et, lors des essais en pile, les pièces situées à différentes positions dans la pile. Un panneau supérieur net peut masquer des éclats sur les panneaux situés en dessous.
Les critères d’acceptation doivent aller jusqu’au plaquage des chants. Un chant fraisé visiblement rugueux n’est pas automatiquement inadapté, et un chant scié d’apparence lisse ne garantit ni des dimensions correctes ni l’équerrage. Faites passer les pièces d’essai dans la plaqueuse de chants prévue, avec la surépaisseur de finition planifiée, puis évaluez le chant obtenu et le joint de colle par rapport aux spécifications du meuble.
Les essais dimensionnels doivent inclure des panneaux longs, des pièces étroites et des composants nécessitant un second montage. Relevez les dimensions finales et l’équerrage, ainsi que les distances entre les trous et les chants. Pour l’imbrication, vérifiez la référence du chant fini après tout pré-fraisage dans la plaqueuse de chants ; la matière retirée à cette étape modifie la relation entre les trous déjà percés et le chant final.
La place d’une scie à format avec table coulissante
Une scie à format avec table coulissante remplit une fonction distincte de celle d’une scie à panneaux automatique. Dans une usine organisée autour de l’imbrication ou du sciage à panneaux, elle peut traiter des pièces d’essai, des coupes en angle occasionnelles et des reprises qui interrompraient des lots planifiés.
Par exemple, laZD3200 présente une longueur de coupe maximale de 3200 mm, une largeur de coupe de 1250 mm entre la lame et le guide parallèle, ainsi qu’une inclinaison manuelle de la lame de 45° à 90°. Sa hauteur de coupe maximale spécifiée est de 80 mm à 90° et de 55 mm à 45°. Ces dimensions décrivent son enveloppe de coupe ; elles ne garantissent ni le positionnement automatique, ni les performances de traitement en pile, ni un débit comparable à celui d’une scie à panneaux.
Traiter les travaux occasionnels sur une scie séparée peut protéger le planning de production principal. Cette organisation nécessite néanmoins de prévoir l’espace nécessaire à la manutention sûre des panneaux et une méthode claire pour réintégrer les pièces de remplacement à la bonne commande.
Les logiciels et l’espace au sol peuvent modifier le choix de la configuration
Une installation d’imbrication nécessite plus que des fichiers de dessin compatibles. La connexion entre la conception du meuble, les règles d’usinage, les définitions d’outils et le postprocesseur de la machine doit préserver les dimensions, les profondeurs de perçage, les rainures et l’orientation des pièces. L’importation réussie d’un fichier ne prouve pas grand-chose si les caractéristiques d’usinage doivent être corrigées manuellement à répétition.
Pour la production sur scie à panneaux, évaluez l’optimisation de coupe en même temps que les données de perçage en aval. Les identifiants des pièces doivent relier la liste de coupe au programme d’usinage correspondant. Dans le cas contraire, le temps gagné lors du débit est perdu dans la sélection des programmes, les mesures et le tri.
Intégrez une modification tardive de conception à la démonstration. Modifiez la largeur d’un meuble ou la disposition des raccords, puis suivez la mise à jour dans l’optimisation, les étiquettes et les fichiers d’usinage. Le processus doit comporter un moyen fiable d’empêcher que des pièces ou des programmes obsolètes restent en production.
Les comparaisons d’espace au sol doivent s’appuyer sur des plans d’implantation opérationnels. Prévoyez le stockage des panneaux, l’accès pour le chargement, les tables de déchargement, le stockage des chutes, les raccordements d’aspiration et les files d’attente avant les machines secondaires. L’imbrication nécessite des performances de vide suffisantes et l’entretien du martyr ; l’agencement d’une scie à panneaux doit permettre la manutention des panneaux et tenir compte du mode d’alimentation choisi. Vérifiez les besoins en électricité, en air comprimé et en aspiration pour les configurations proposées.
Tranchez à l’aide d’un essai de production
Un essai utile comprend une commande courante, une commande exigeante et des pièces de remplacement lancées séparément. Fournissez les mêmes données sources et les mêmes critères d’acceptation pour chaque configuration proposée. Incluez des panneaux stratifiés ou du contreplaqué représentatifs, les plus petites pièces récurrentes, les pièces sensibles au sens du fil, ainsi que les caractéristiques de perçage ou de fraisage qui déterminent les opérations secondaires.
Consignez le nombre de pièces acceptées par heure écoulée, le temps de main-d’œuvre directe, la matière consommée et le travail restant après la coupe. Identifiez les causes de rejet : déplacement, éclats, données incorrectes, erreur dimensionnelle ou problèmes d’identification nécessitent des solutions différentes. Faites apparaître dans les résultats les réglages, les changements d’outil, le déchargement et le tri.
Une configuration combinée se justifie lorsqu’un volume récurrent de pièces rectangulaires permet de maintenir la scie en production, tandis que des pièces variées ou nécessitant beaucoup d’usinage occupent la CNC à imbrication. Définissez la règle d’orientation des pièces avant d’ajouter les deux machines et vérifiez que la capacité des opérations en aval peut absorber leur production combinée. Le choix final doit s’appuyer sur le flux démontré de pièces conformes dans l’usine, avec une capacité suffisante à l’étape suivante pour transformer la production de coupe en meubles finis.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.