

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment éviter les problèmes de compatibilité dans une ligne de travail du bois clé en main ?
Les problèmes de compatibilité dans une ligne de menuiserie clé en main sont évités en considérant la ligne comme un seul système de production avant de sélectionner chaque machine individuellement. L'alimentation des panneaux, la découpe, le plaquage de chants, le perçage, le tri et l'évacuation doivent être compatibles en matière de débit, de référence de la pièce, de format de données, de sens de transfert et de conditions de fonctionnement. Une machine peut fonctionner efficacement de manière autonome tout en créant des goulots d'étranglement, des chants endommagés, des erreurs de positionnement ou des arrêts inexpliqués lorsqu'elle est connectée à des équipements reposant sur des hypothèses différentes.
Le point de départ pratique est une définition complète du processus : matériaux des panneaux, plage d'épaisseurs, dimensions minimales et maximales des pièces, gamme de produits finis, rythme quotidien des changements de série, matériau de chant, schémas de perçage, production requise et espace au sol disponible. Ces éléments déterminent si les équipements communiqueront et transféreront les pièces de manière fiable. Une ligne conçue uniquement autour de la vitesse nominale des machines échoue souvent, car c'est l'opération de manutention la plus lente, et non l'opération de découpe la plus rapide, qui détermine la production réellement exploitable.
Adapter le débit réel, et non la capacité indiquée dans la brochure
Chaque poste a une capacité nominale, mais ces chiffres ne sont significatifs que dans les conditions spécifiées. Une scie à panneaux peut indiquer une vitesse d'avance élevée pour des panneaux longs et uniformes, tandis qu'une plaqueuse de chants n'atteint sa vitesse annoncée qu'avec une bande de chant stable, des opérations de finition limitées et peu d'espaces entre les pièces. Un poste de perçage ou d'imbrication peut nécessiter un temps supplémentaire pour les changements d'outils, l'alignement des panneaux, la lecture des codes-barres ou le chargement des programmes. Si ces conditions sont ignorées, la machine en amont libère les pièces plus rapidement que le poste suivant ne peut les recevoir.
Calculez la capacité à partir de la gamme de produits prévue plutôt que d'un seul panneau idéal. Incluez le temps de chargement, le temps d'usinage, le déplacement entre les postes, le temps d'attente, les changements d'orientation, l'inspection, la gestion des retouches et les changements d'outils planifiés. Les composants courts d'armoires, les bandes étroites, les pièces profilées et les changements fréquents de commandes réduisent souvent la production effective de la ligne bien davantage que les grands panneaux rectangulaires.
Une faible différence de vitesse peut être absorbée par un tampon correctement dimensionné. Une différence importante ou variable ne le peut pas. Lorsqu'un poste de découpe rapide alimente une plaqueuse de chants plus lente sans espace d'accumulation suffisant, les panneaux peuvent s'empiler incorrectement, arriver avec un espacement insuffisant ou imposer des cycles répétés d'arrêt et de redémarrage. Le convoyeur de transfert est souvent mis en cause, alors que la cause première est une compatibilité de capacité irréaliste.
Établir un seul système de référence pour chaque pièce
De nombreuses défaillances de compatibilité apparaissent comme des défauts d'usinage aléatoires, mais sont en réalité des conflits de référence. Une machine peut positionner un panneau à partir du chant gauche et du bord avant, tandis que le processus suivant suppose que la face opposée ou un autre angle constitue le zéro. Cela devient particulièrement critique avec les panneaux de portes, les composants de tiroirs, les côtés d'armoires symétriques et les pièces nécessitant un usinage sur plus d'une face.
Définissez la référence de la pièce avant de programmer la ligne. La définition doit identifier la face du panneau, le bord d'attaque, le bord arrière, le chant côté machine, le chant côté opérateur, le sens du fil et la rotation autorisée. Elle doit également préciser ce qui se passe après un retourneur, un convoyeur transversal ou une intervention manuelle. Une étiquette seule ne suffit pas lorsqu'elle peut être recouverte, retirée, scannée depuis un seul côté ou appliquée avant qu'une pièce ne change d'orientation.
Les schémas de perçage sont particulièrement vulnérables. Un trou de tourillon ou de connecteur peut être correct par rapport à la référence de découpe initiale, mais incorrect après le retournement d'un panneau. Le défaut peut rester invisible jusqu'à l'assemblage, lorsque les pièces correspondantes ne s'alignent plus. Les programmes doivent donc utiliser une identité de pièce contrôlée liée à son orientation, au lieu de s'appuyer sur l'hypothèse visuelle que le panneau est entré correctement dans la machine.
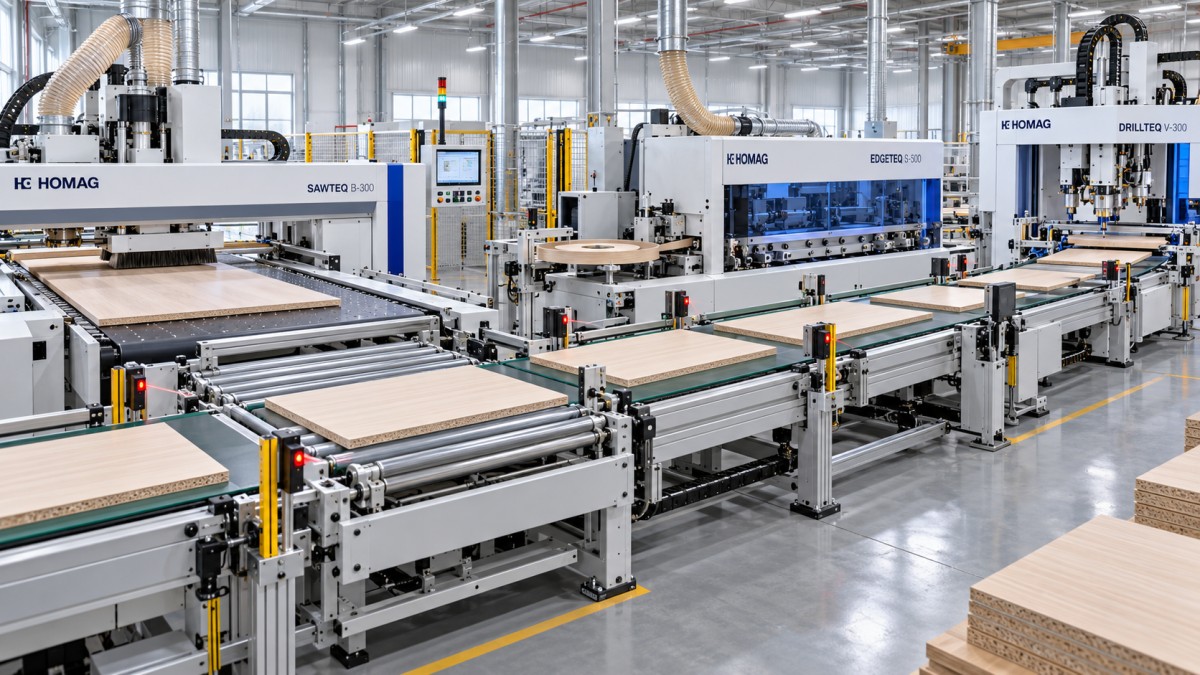
La cohérence des références inclut également le traitement des chants. Si seuls certains chants reçoivent un placage, les données de production doivent identifier ces chants selon la même convention de coordonnées que celle utilisée par la plaqueuse de chants et le poste de perçage. Sinon, les positions de quincaillerie proches d'un chant fini peuvent être décalées, ou un chant peut être traité deux fois alors qu'un autre est omis.
Contrôler les interfaces avant de parler d'automatisation
La connexion physique n'est qu'un niveau de compatibilité. Un convoyeur peut déplacer les panneaux entre les postes tandis que l'échange de données reste incomplet. La ligne doit assurer la compatibilité des signaux de machine prête, des signaux de défaut, de la détection de présence de pièce, du comportement d'arrêt d'urgence, de l'état des files d'attente et de la reprise après une interruption. Sans cet accord, un poste peut envoyer un panneau en avant avant que le poste récepteur ait libéré son entrée, ou un redémarrage peut entraîner le traitement deux fois de la même pièce.
Examinez en détail l'architecture de commande. Identifiez quel contrôleur gère chaque zone de convoyeur, quel dispositif démarre et arrête le déplacement du matériau, comment les conditions de blocage sont communiquées et si un défaut sur une machine doit arrêter toute la ligne ou seulement empêcher de nouvelles pièces d'entrer dans une zone spécifique. La réponse diffère selon qu'il s'agit d'une cellule courte reliée ou d'une ligne disposant d'une capacité tampon suffisante.
La compatibilité des données mérite la même attention. L'optimisation de découpe, l'étiquetage, le plaquage de chants, le perçage et le fraisage peuvent chacun utiliser une structure de fichier ou un programme machine différent. Confirmez comment sont transférés les identifiants de pièce, les dimensions, les codes matériaux, le sens du fil, les codes de chants, les opérations d'usinage, la priorité et le statut de révision. L'importation réussie d'un fichier d'exemple ne prouve pas que tous les champs de production sont interprétés correctement. Certains champs peuvent être ignorés, raccourcis, convertis ou recevoir une valeur par défaut.
Le contrôle des révisions de programme évite un autre problème fréquent : une liste de découpe est mise à jour, mais les données de perçage en aval restent issues d'une version antérieure. La ligne produit alors des pièces qui paraissent normales jusqu'à ce que l'assemblage révèle une incompatibilité. Chaque travail validé doit comporter une révision identifiable, et le système doit empêcher l'exécution simultanée de révisions mélangées sans autorisation délibérée.
La logique de reprise est importante après un arrêt
La production normale est rarement la condition la plus difficile. Le test critique porte sur ce qui se passe après un bourrage, le rejet d'un panneau, une défaillance du scanner, une alarme outil ou une interruption d'alimentation électrique. La ligne doit distinguer un panneau qui a été découpé, un panneau qui est entré en plaquage de chants, un panneau en attente dans un tampon et un panneau déjà terminé. Si le système perd ces informations d'état, le redémarrage peut entraîner des usinages en double, des opérations omises ou des lots mélangés.
Une procédure de reprise utile enregistre l'emplacement et l'état exacts de chaque pièce concernée, puis définit explicitement la séquence de redémarrage. Par exemple, les pièces restant dans un tampon peuvent devoir être évacuées ou réidentifiées avant le lancement d'une nouvelle production. Un panneau rejeté ne doit pas disparaître silencieusement du décompte de la commande lorsque des pièces de remplacement sont générées. Il s'agit autant de règles de processus que de règles logicielles.
Rendre la manutention des matériaux compatible avec la gamme réelle de panneaux
Les équipements de transfert sont souvent spécifiés selon les dimensions maximales des panneaux, alors que les dimensions minimales et l'état de surface posent davantage de difficultés. Les traverses étroites, les composants courts, les panneaux minces, les panneaux alvéolaires légers, les surfaces très brillantes, les panneaux plaqués et les feuilles légèrement cintrées réagissent différemment aux rouleaux, aux courroies, aux dispositifs à vide, aux guides latéraux et aux pousseurs.
Vérifiez l'ensemble du parcours plutôt que chaque point de transfert séparément. Une petite pièce peut rester stable sur une courroie de sortie, mais tourner en franchissant un espace vers un transfert latéral. Un grand panneau peut traverser la ligne tout en fléchissant suffisamment pour déclencher des capteurs peu fiables ou gêner les guides. Les pièces avec film de protection peuvent modifier le frottement ; les composants venant d'être plaqués peuvent être plus sensibles aux marques s'ils sont poussés contre une butée d'accumulation.
Le levage sous vide et le chargement automatique exigent une compatibilité de la surface, de l'épaisseur, de la porosité et du comportement de séparation des panneaux. Les panneaux rugueux, texturés, perforés ou déformés peuvent nécessiter des dispositifs d'aspiration différents de ceux utilisés pour les panneaux lisses revêtus de mélamine. Si le chargement manuel est maintenu à un endroit, l'interface machine doit toujours empêcher l'introduction d'une pièce dans une mauvaise orientation ou à un moment dangereux.
La conception du tampon doit refléter les raisons pour lesquelles les pièces attendent. Un tampon utilisé uniquement pour l'équilibrage courant des vitesses peut être simple. Un tampon qui conserve également les panneaux pendant les changements d'outils, les alarmes en aval ou le tri des lots nécessite un suivi plus contrôlé. Un tampon insuffisant entraîne des arrêts fréquents de la ligne ; un tampon trop important sans identification fiable peut masquer des erreurs de séquencement jusqu'à ce qu'un grand groupe de pièces soit dans le désordre.
Vérifier les utilités, l'environnement et la géométrie d'installation
La compatibilité va au-delà de la pièce. L'alimentation électrique, la qualité de l'air comprimé, la capacité d'aspiration, l'architecture réseau, le niveau du sol, les dégagements d'accès et l'espace de maintenance influencent la régularité de fonctionnement des machines connectées. Une ligne peut être mécaniquement alignée lors de l'installation puis développer ultérieurement des défauts parce que l'aspiration est insuffisante à un poste, que la pression pneumatique chute en période de pointe ou que la poussière pénètre dans les capteurs et les coffrets électriques.
L'aspiration des poussières doit être considérée comme un système partagé. Une machine à forte demande peut réduire le débit d'air disponible pour un autre poste lorsque les deux fonctionnent simultanément. Une mauvaise aspiration affecte la qualité de coupe, la préparation des chants, la fiabilité des capteurs et la propreté des composants mobiles. Le problème n'est pas résolu en confirmant que chaque machine possède une bouche d'aspiration ; le dimensionnement des conduits, la configuration des branches, le fonctionnement des registres et la demande simultanée doivent être évalués conjointement.
Les conditions du sol affectent également la précision des transferts. Les longues sections de convoyeurs et les équipements de perçage de précision nécessitent un nivellement et un ancrage appropriés. Une légère différence de hauteur entre les machines peut provoquer des contacts répétés sur les chants, un désalignement des panneaux ou un transfert instable. Prévoyez de l'espace pour ouvrir les armoires électriques, changer les outils, nettoyer les systèmes d'encollage, accéder aux capteurs et retirer un panneau coincé. Une implantation qui tient sur papier peut devenir difficile à entretenir une fois les protections, les chemins de câbles et les conduits d'aspiration installés.
Utiliser les essais de réception pour révéler les conflits au niveau de la ligne
Tester les machines individuellement est nécessaire, mais insuffisant. Un essai de réception pertinent utilise des matériaux et des dimensions de pièces représentatifs, y compris des composants courants mais difficiles tels que les pièces étroites, les panneaux courts, les pièces symétriques et les panneaux nécessitant plusieurs opérations de plaquage de chants ou de perçage. Il doit inclure le flux normal, un changement de série planifié, une lecture de code-barres interrompue, un blocage en aval et un redémarrage après une alarme.
Pendant les essais, observez plus que la qualité des pièces finies. Enregistrez la formation des files d'attente, le comportement des capteurs, la précision d'orientation, la lisibilité des étiquettes, le temps d'inactivité, le transfert entre machines, la gestion des pièces rejetées et le maintien correct du statut de travail après un arrêt. Une ligne qui produit quelques panneaux corrects sous surveillance étroite peut encore présenter des problèmes non résolus de reprise ou de traçabilité.
- Exécutez au moins un travail mixte plutôt qu'une séquence de panneaux identiques, car la variation des dimensions et des opérations révèle les problèmes de transfert et d'ordre des données.
- Comparez les données de production validées avec le résultat d'usinage à chaque poste. Cela révèle les codes de chants manquants, les rotations incorrectes et les champs de programme qui n'ont pas été transférés.
- Arrêtez délibérément un poste récepteur pendant que les équipements en amont sont actifs. Observez si le tampon, les commandes et le suivi des panneaux réagissent dans l'ordre prévu.
- Inspectez les pièces après les opérations liées à l'assemblage, et pas seulement à la sortie de la machine. La position des trous, la latéralité et la sélection des chants sont plus faciles à évaluer par rapport aux composants correspondants.
Maintenir la compatibilité stable après la mise en service
Une ligne compatible peut devenir incompatible à la suite de petites modifications non coordonnées. De nouvelles épaisseurs de panneaux, une bande de chant différente, des étiquettes révisées, des bibliothèques d'outils modifiées, des capteurs de remplacement, des mises à jour logicielles et de nouvelles conceptions de produits peuvent modifier l'interaction entre les postes. Considérez toute modification affectant les dimensions, la référence, le timing ou les données de pièce comme une modification de ligne plutôt qu'un ajustement local.
Documentez la plage de fonctionnement convenue pour chaque processus connecté : gamme de panneaux autorisée, convention de référence, espacement minimal, règles de tampon, position du code-barres, champs de données, exigences relatives aux utilités et procédure de redémarrage. Lorsqu'un problème récurrent apparaît, remontez au premier point où la pièce, le signal ou les données ont divergé de cette définition. Cette approche permet de distinguer une véritable défaillance machine d'une incompatibilité introduite par les conditions de matériau, de programme, de manutention ou d'installation.
Les lignes de menuiserie clé en main les plus fiables sont conçues autour d'interfaces vérifiées. Lorsque la capacité, la logique de référence, les signaux de commande, les données des pièces, le comportement de transfert et les procédures de reprise sont définis conjointement, chaque poste soutient le suivant au lieu de créer une dépendance cachée qui ne devient visible qu'en production.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.