


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment les équipements de perçage latéral CNC maintiennent-ils l’alignement des motifs de perçage d’un lot à l’autre ?
Les équipements de perçage latéral CNC maintiennent l’alignement des motifs de perçage d’un lot à l’autre grâce à des bâtis rigides, à un positionnement par servomoteurs et à des programmes enregistrés. Découvrez comment le contrôle des références, le serrage et l’étalonnage évitent les reprises.
Toute personne ayant fabriqué des meubles en panneaux par lots sait où les problèmes apparaissent. Ils surviennent rarement sur le premier meuble. Le premier lot s’assemble bien, le deuxième est suffisamment proche, puis, au cinquième ou au sixième, un panneau latéral qui devrait recevoir une rangée de tourillons demande quelques ajustements, une étagère n’est plus tout à fait de niveau ou une pile de pièces doit être repercée. Rien de spectaculaire n’a cassé. Le motif de perçage s’est simplement décalé, d’une fraction de millimètre à la fois, jusqu’à épuiser la tolérance que l’assemblage peut absorber.
C’est précisément ce que ce type d’équipement est conçu pour éviter. Un gabarit manuel dépend de l’opérateur, qui doit le régler et le réinitialiser pour chaque travail, et chaque réinitialisation introduit un petit écart. Les équipements de perçage latéral CNC adoptent une autre approche : ils fixent la référence une fois, se déplacent vers des coordonnées enregistrées sous commande de servomoteurs et répètent le même cycle sans demander à quiconque de reprendre les mesures. Maintenir l’alignement des motifs d’un lot à l’autre ne repose pas sur une seule caractéristique. Il faut un contrôle des références, un bâti qui ne fléchit pas, un serrage qui maintient le panneau dans une position connue et un étalonnage qui garantit la fiabilité des valeurs de la machine : tous ces éléments doivent fonctionner ensemble.
L’alignement est un système, pas un simple réglage
Au moment où le foret pénètre dans le chant du panneau, trois éléments entrent en jeu : la position du panneau par rapport à ses références, la position de l’unité de perçage sur ses axes et le programme qui indique à l’unité où se déplacer. Si l’un de ces trois éléments change d’un lot à l’autre, le motif change aussi, même si les deux autres sont parfaitement maîtrisés.
Les méthodes plus anciennes n’en contrôlent généralement qu’un seul de manière fiable. Un gabarit bien conçu contrôle la position du panneau, mais la position de perçage dépend toujours de butées réglées à la main, qui peuvent être déplacées ou réglées légèrement différemment. Une unité de perçage puissante montée sur un bâti léger maîtrise la coupe, mais le bâti bouge sous la charge. Les équipements de perçage latéral CNC maintiennent les motifs de manière constante parce qu’ils contrôlent les trois éléments à la fois et éliminent les étapes de réglage manuel, principales sources de variation entre les lots.
La référence : le point de départ de chaque lot
Tout motif de perçage précis part d’une référence — le repère fixe à partir duquel la machine effectue ses mesures. Sur une perceuse latérale, la référence est généralement définie par deux surfaces : une butée qui positionne le panneau dans sa longueur et un support qui le positionne dans son épaisseur. Au début de chaque cycle, le panneau est poussé contre la même référence. Ainsi, le premier trou est toujours mesuré à partir de la même origine, qu’il s’agisse du premier panneau du lundi ou du quatre-centième du vendredi.
C’est là que les réglages conventionnels perdent discrètement en précision. Si l’opérateur prend parfois comme référence l’extrémité gauche du panneau, et parfois la droite, toute petite erreur sur la longueur du panneau se retrouve dans le motif de perçage. Si les panneaux sont retournés différemment d’un lot à l’autre, le motif se décale avec la face de référence. Un réglage CNC élimine ce choix : la position de chargement, le chant de référence et le point zéro sont définis dans la machine et le programme, si bien que le cinquantième lot part de la même origine que le premier.
Une seule face de référence, toujours utilisée de la même manière
La règle pratique est simple : choisir une face et une extrémité du panneau comme références, puis les utiliser pour toutes les opérations qui doivent correspondre. Lorsque la liste de débit, le programme de perçage et le plan d’assemblage utilisent la même référence, les petites variations de dimension du panneau se retrouvent du côté non critique de la pièce, plutôt que dans le motif de perçage. Lorsqu’un motif se décale soudainement de l’épaisseur d’un chant, la cause est presque toujours un changement de référence, et non une défaillance de la machine — et une référence fixe rend difficile la répétition de cette erreur.
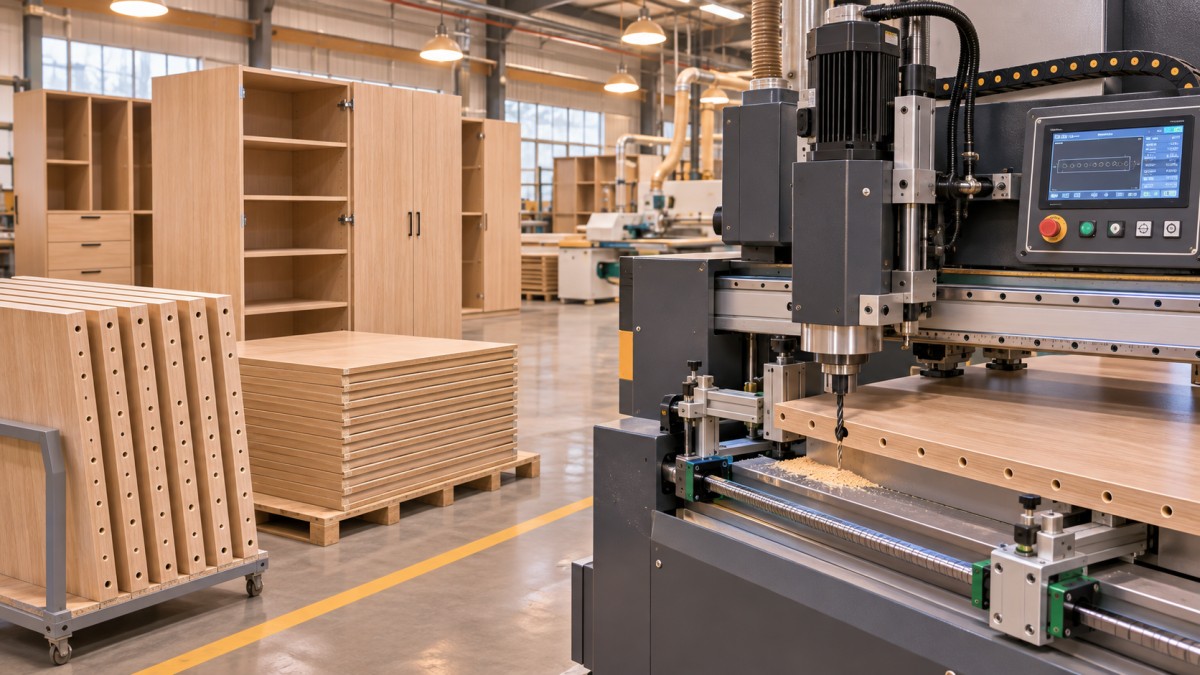
Un bâti rigide et un mouvement guidé éliminent le jeu avant qu’il ne devienne une erreur
Une unité de perçage n’exerce pas une faible poussée. Chaque foret qui pénètre dans le chant d’un panneau applique une charge latérale et génère des vibrations, et un lot multiplie cette charge par des milliers de cycles. Si le bâti ou les glissières fléchissent, même légèrement, le foret arrive légèrement à côté de la position commandée — généralement dans la même direction, ce qui explique que la flexion se traduise par un décalage régulier du motif plutôt que par une dispersion aléatoire.
Les équipements de perçage latéral CNC bien conçus répondent à ce problème par la masse et le guidage, plutôt que par une correction a posteriori. Un bâti lourd, détensionné, absorbe les vibrations au lieu de les transmettre à la pièce. Les rails de guidage linéaires et les vis à billes maintiennent le chariot sur une trajectoire définie avec un jeu minimal, de sorte que la position demandée par la commande est celle qu’atteint la broche, dans les deux sens de déplacement. Le jeu — ce léger mouvement à vide lors de l’inversion d’un axe — est éliminé mécaniquement et compensé par la commande pour ce qui subsiste. C’est ce qui distingue une machine qui maintient son motif pendant un poste de travail d’une machine qui le maintient pendant toute une saison.
Le positionnement par servomoteurs et les programmes enregistrés répètent une position sans la mesurer à nouveau
Un programme enregistré ne fait pas que gagner du temps : il supprime les nouvelles prises de mesure du processus. Une fois un motif de perçage créé, vérifié et enregistré, tous les lots suivants utilisent les mêmes coordonnées. Personne ne reprend les mesures à partir d’un dessin, ne règle à nouveau une butée à l’aide d’une règle ni ne permute deux chiffres un vendredi après-midi. Le motif ne peut pas dériver à cause d’une erreur de réglage qui n’a jamais été saisie à nouveau.
Les servomoteurs donnent une réalité physique à ces coordonnées. Chaque axe se déplace en boucle fermée : le variateur reçoit une consigne de position, un codeur signale la position réelle et la commande corrige tout écart avant la poursuite du cycle. Cette boucle fonctionne en continu ; ainsi, une variation de résistance ou un foret émoussé qui ralentit l’axe ne se transforme pas discrètement en erreur de positionnement. En ajoutant le rappel automatique des programmes — sélection du travail sur la commande ou lecture d’une étiquette sur le panneau — la machine élimine également le risque de lancer le mauvais programme, qui, en pratique, entraîne plus souvent la mise au rebut de lots que l’usure mécanique. Le rôle de l’opérateur passe de la prise de mesures et du réglage au chargement correct et à la vérification de la première pièce.
Un serrage qui maintient le panneau sans le déformer
Tout ce qui précède ne sert à rien si le panneau bouge. Un panneau qui glisse d’un tiers de millimètre lorsque le premier foret mord dans la matière conserve cette erreur pour tous les trous du cycle — nets, répétables et faux. Sur les équipements CNC, les pinces pneumatiques et les poutres de pression fonctionnent dans l’ordre : d’abord plaquer fermement le panneau contre la référence, puis le maintenir à plat et immobile pendant le perçage.
Ce qui distingue un bon serrage d’un serrage simplement puissant, c’est la retenue sans déformation. Une pression insuffisante laisse le panneau bouger sous l’effort de perçage, en particulier les panneaux longs maintenus près d’une extrémité. Une pression excessive, appliquée au mauvais endroit, fait bomber un panneau mince ; celui-ci est percé dans cet état, puis reprend sa forme, déplaçant les trous. Une pression adaptée, des points de serrage correspondant aux dimensions du panneau et des surfaces de référence propres maintiennent la pièce dans la position prévue par le programme. L’aspiration des poussières contribue également à la précision pour la même raison : de la poussière fine accumulée contre une butée forme une cale que personne n’avait prévu d’installer.
L’étalonnage et la compensation garantissent la fiabilité des valeurs
Une machine peut répéter parfaitement une mauvaise position. La répétabilité assure la cohérence entre les lots ; l’étalonnage assure leur conformité au dessin. Avec le temps, les forets sont remplacés, une broche est entretenue, une butée reçoit un choc et la dilatation thermique déplace légèrement certains éléments. L’étalonnage compare le comportement de la machine à un étalon connu et corrige l’écart avant qu’il n’entraîne des reprises.
En pratique, cela consiste en une courte liste de vérifications effectuées à intervalles réguliers, plutôt qu’après une panne : mesurer un panneau d’essai après un changement d’outil, vérifier la position des axes à l’aide d’un calibre ou d’une pièce de référence, mettre à jour les valeurs des outils lors du remplacement des forets et revoir la compensation lorsqu’un même décalage apparaît deux fois de suite. Un décalage est un avertissement. Le même décalage lors du contrôle suivant indique qu’une correction doit être saisie.
Les corrections sont saisies sous forme de valeurs, à partir de mesures, une à la fois — jamais au jugé. Cette rigueur évite qu’un ajustement bien intentionné ne devienne le problème du lot suivant.
Ce que la machine ne peut pas corriger : les panneaux eux-mêmes
Il est important de reconnaître les limites. L’équipement prend ses références sur le panneau qui lui est fourni. Si les panneaux présentent des chants qui ne sont pas droits, des faces qui ne sont pas d’équerre par rapport au chant ou une épaisseur variable d’un panneau à l’autre dans un lot, les trous seront précis par rapport à une référence défectueuse — ce qui se traduira par un défaut d’alignement au poste d’assemblage. Dans un lot de panneaux d’une épaisseur nominale de 18 mm, dont l’épaisseur varie de 17,6 à 18,4 mm, les centres des trous dériveront dans l’épaisseur, quel que soit le réglage de la machine, car le centre du chant se trouve réellement à un endroit différent sur chaque panneau.
La solution se situe en amont : précision de coupe, stockage permettant de garder les panneaux plats et tri ou rejet des panneaux hors tolérances avant leur arrivée à la perceuse. Les ateliers qui obtiennent la meilleure régularité entre les lots considèrent la préparation des panneaux et le perçage comme un seul processus. La machine n’ajoute alors pas ses propres variations à celles du matériau, et les contrôles de la première pièce révèlent les problèmes de matériau dès le premier panneau plutôt que le centième.
Si un motif dérive encore, analysez l’erreur avant de toucher aux réglages
Même une machine bien entretenue produira occasionnellement un lot décalé, et la forme de l’erreur est le meilleur indice de sa cause. Si tous les trous se sont déplacés de la même distance et dans la même direction, un élément de la référence ou de l’origine du programme a changé : une butée, une face de référence ou un mauvais fichier de travail. Si l’erreur augmente le long du panneau, recherchez une flexion, un guide usé ou un panneau qui n’est pas entièrement en appui sur toute sa longueur. Si l’erreur varie d’un trou à l’autre, soupçonnez un mouvement pendant la coupe : serrage, déviation causée par un foret émoussé ou poussière sous le panneau. Si le premier lot est correct et que les suivants dérivent, pensez à la chaleur et aux surfaces de référence qui s’encrassent progressivement de poussière fine.
Procédez dans cet ordre : panneau, référence, serrage, puis réglages de la machine. Compenser une référence sale ou un serrage qui glisse inscrit une correction erronée dans un programme enregistré, où elle endommagera discrètement le lot suivant, qui n’avait pas le défaut initial.
Qingdao Zhongding Machinery Co., Ltd. fournit depuis plus de 20 ans des machines pour le travail du bois aux fabricants de meubles, aux ateliers de panneaux et aux lignes de production industrielles. La régularité d’un lot à l’autre est l’un des sujets que les acheteurs abordent le plus souvent. La réponse tient rarement à un seul composant. Elle dépend du bâti, de la conception des références, du système de servomoteurs, du serrage et de la procédure d’étalonnage qui fonctionnent ensemble — et un fournisseur capable d’expliquer leurs interactions avec vos panneaux et d’assurer le suivi de la machine après son installation vaut autant que n’importe quelle donnée figurant sur une fiche technique.
Les motifs de perçage restent alignés d’un lot à l’autre lorsque rien dans le processus n’est laissé à redéfinir à chaque fois. La référence est fixe, le bâti ne fléchit pas, les servomoteurs atteignent les coordonnées enregistrées et renvoient leur position réelle, les pinces maintiennent le panneau à l’endroit prévu par le programme et l’étalonnage élimine les petits écarts introduits par l’usure et le temps. Configurez ce système une fois, vérifiez la première pièce de chaque lot et le dixième lot s’assemblera comme le premier — ce qui, dans un atelier de fabrication de meubles, est précisément l’objectif.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.