


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Pourquoi la précision du perçage CNC détermine la qualité de l’assemblage des caissons de meubles en panneaux
Heure :Nov 19, 2026
Auteur :
Nombre de vues :
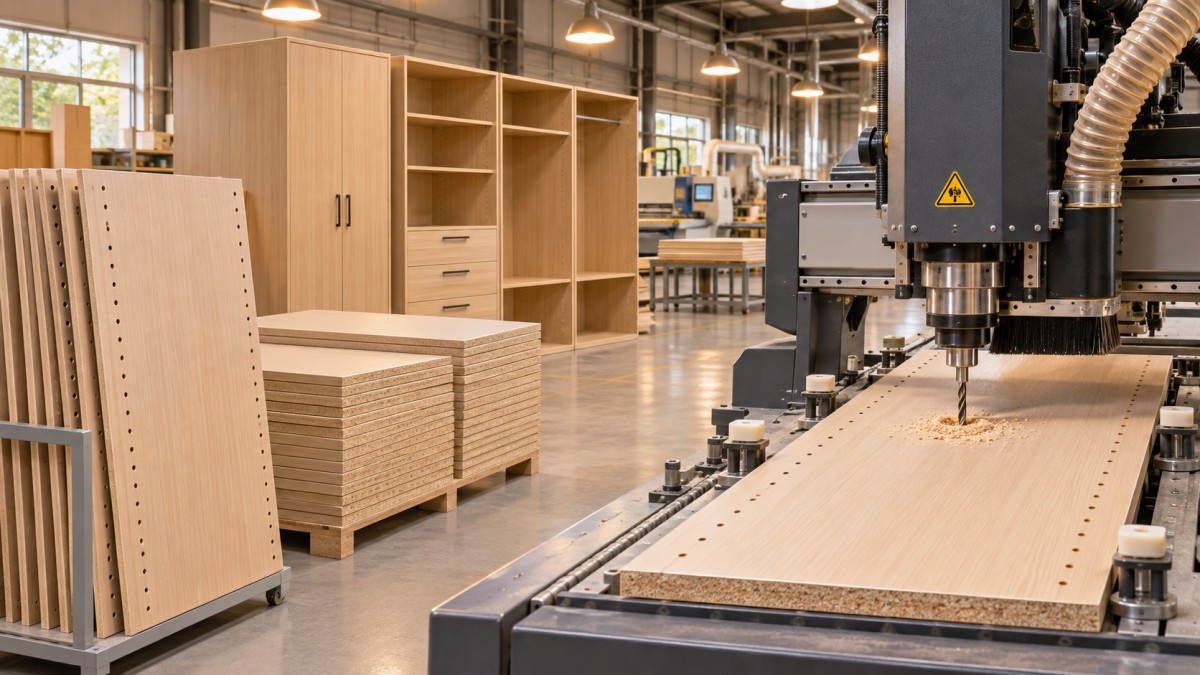
Dans la production de meubles en panneaux, la qualité de l’assemblage des caissons se joue bien avant le serrage de la première vis. Si la position des trous dérive ne serait-ce que d’une fraction de millimètre, les panneaux ne s’aligneront pas, les assemblages se desserreront et les reprises grignoteront à la fois le temps et la marge. C’est pourquoi le perçage CNC pour l’assemblage des caissons est important pour les évaluateurs techniques : il transforme les données de conception en motifs de perçage reproductibles, en profondeurs constantes et en ajustements stables des tourillons et des connecteurs, d’un lot à l’autre. Lorsque le perçage est précis, l’assemblage devient prévisible, plus rapide et beaucoup moins dépendant des corrections manuelles.
Sur un dessin, un caisson semble simple. Deux côtés, un dessus, un dessous, un fond et un ensemble d’étagères ou de séparations. En atelier, cette simplicité est trompeuse. Chaque assemblage dépend de trous percés dans des panneaux distincts, souvent lors de cycles différents, qui doivent coïncider lorsque les panneaux sont réunis à angle droit. Il n’existe pas de moyen facile de masquer une erreur. Un tourillon inséré avec un léger angle fera dévier le panneau latéral de l’équerre. Un trou de connecteur percé un peu trop profond laissera un excentrique desserré. Un motif de trous pour platine de charnière décalé d’un demi-millimètre fera ressortir une porte d’un côté et la rendra trop serrée de l’autre. L’assembleur peut forcer les pièces, les serrer avec des serre-joints et ajouter de la colle, mais les contraintes restent dans l’assemblage. Avec le temps, le transport et l’utilisation quotidienne les feront apparaître sous forme de jour, de jeu ou de porte qu’il faudra de nouveau régler.
Ce que signifie réellement la précision sur un caisson
On parle souvent de la précision comme d’une valeur unique, mais, pour un caisson, elle recouvre plusieurs aspects différents. La position est le plus important. Un trou doit se trouver au bon endroit par rapport au bord du panneau qui servira de référence pour l’assemblage, et pas seulement par rapport au zéro de la machine. La profondeur compte, car les tourillons, les vis Confirmat et les connecteurs excentriques nécessitent tous une profondeur d’assise maîtrisée. Le diamètre est important : un trou légèrement trop grand ne retiendra pas le tourillon, tandis qu’un trou légèrement trop petit risque de fendre le panneau ou de faire entrer le tourillon de biais. La perpendicularité est également essentielle : un trou percé avec un écart, même infime, par rapport à la verticale ne coïncidera pas correctement avec le trou correspondant du panneau adjacent.
La répétabilité est l’aspect que les évaluateurs ont tendance à sous-estimer. Une machine peut percer un panneau parfaitement et pourtant échouer en production. La question est de savoir si le cinquantième panneau correspond au premier, si le côté gauche de la zone de travail correspond au côté droit et si le résultat obtenu après un long poste est identique à celui obtenu après la mise en température du matin. La précision absolue sur une seule pièce d’essai indique ce que la machine peut faire dans des conditions idéales. La répétabilité sur un lot indique ce que l’assemblage recevra réellement. Pour les caissons, où le même motif de trous est répété sur des centaines de côtés, de dessus et d’étagères identiques, la seconde mesure est généralement la plus utile.
L’erreur cumulative constitue un autre piège. Un trou décalé de 0,2 mm peut ne pas provoquer de problème visible. Quatre trous alignés, chacun décalé d’une valeur similaire dans la même direction, peuvent déplacer suffisamment une étagère pour créer une marche sur le bord avant. Les erreurs s’additionnent également d’un panneau à l’autre. Si un panneau latéral est percé légèrement trop haut et le panneau supérieur légèrement trop bas, le caisson assemblé sera hors d’équerre de la somme des deux écarts. C’est pourquoi vérifier un seul trou avec un pied à coulisse ne suffit pas. C’est le motif dans son ensemble, mesuré depuis le bord de référence et sur toute la largeur du panneau, qui détermine si les pièces s’ajusteront sans correction.
Où les petits écarts deviennent visibles lors de l’assemblage
Le premier endroit où une dérive apparaît est généralement le bord avant. Les meubles en panneaux sont d’abord jugés à l’œil, avant de l’être au mètre ruban. Si le dessus et le côté ne sont pas affleurants, si une étagère laisse apparaître une ligne d’ombre ou si la façade d’une porte n’est pas alignée avec celle de la porte voisine, le client le remarque, même si la structure est solide. Les assembleurs réagissent souvent en ponçant, en recoupant ou en reperçant, ce qui ajoute du temps et affaiblit la conception d’origine. Dans une série de production, ce type de correction est difficile à chiffrer précisément, car il se répartit en nombreux petits retards plutôt qu’en une seule défaillance évidente.
La quincaillerie accentue le problème. Les caissons modernes utilisent de nombreux accessoires achetés auprès de fournisseurs : charnières, coulisses de tiroir, supports d’étagère et connecteurs démontables. Chacun de ces accessoires est conçu pour un entraxe et une profondeur de perçage normalisés. Lorsque le perçage dérive, l’accessoire peut quand même être installé, mais il ne se positionne pas comme prévu. Une coulisse fixée dans des trous qui ne sont pas de niveau se bloquera lorsque le tiroir sera chargé. Une platine de charnière fixée dans des trous mal alignés déréglera la porte après quelques ouvertures. On accuse l’accessoire, puis le panneau, et la véritable cause — un motif presque correct, mais irrégulier — passe facilement inaperçue.
Les fonds et les séparations intérieures révèlent une autre faiblesse. Un fond destiné à mettre le caisson d’équerre ne peut remplir son rôle que si la rainure ou les trous de fixation s’alignent avec les côtés. Dans le cas contraire, l’assembleur doit choisir entre forcer le fond en place et laisser le caisson légèrement vrillé. Aucune de ces options n’est bonne. Un caisson vrillé ne reposera pas à plat sur le sol, les portes ne resteront pas alignées et un meuble haut risque de tanguer. En ce sens, la précision du perçage ne concerne pas uniquement les trous eux-mêmes. Elle détermine si le caisson assemblé est d’équerre, stable et prêt à recevoir les pièces suivantes sans difficulté. Côté machine : ce qui permet de maintenir les tolérances pendant un poste
Une perceuse CNC maintient les tolérances grâce à une combinaison de rigidité, de mouvement et de serrage, et pas uniquement grâce au logiciel. La rigidité est importante, car le perçage génère une poussée et des vibrations. Si le bâti, le portique ou la tête de perçage fléchit sous la charge, la position et la perpendicularité des trous varieront en fonction du diamètre du foret, de la densité du panneau et de la vitesse d’avance. Une machine performante sur un panneau fin et tendre peut se comporter différemment avec un panneau dense et épais. Les évaluateurs doivent examiner la construction de la machine et son comportement dans des conditions de coupe réelles, et pas seulement les valeurs de positionnement indiquées pour un déplacement sans charge.
Le serrage et le référencement méritent autant d’attention que la tête de perçage. Les panneaux doivent être maintenus à plat et positionnés contre un bord ou une butée de référence fiable. Le bridage par le vide, les brides mécaniques et les broches de positionnement sont tous efficaces, mais présentent des modes de défaillance différents. Une fuite de vide, une butée usée ou un panneau légèrement bombé peuvent déplacer la pièce de plus que l’erreur de positionnement de la machine. La poussière pose un problème connexe. De fines particules sous le panneau ou autour d’une butée de référence peuvent le soulever ou modifier sa position. Un bon système d’aspiration et le nettoyage régulier des surfaces de référence ne relèvent pas de simples tâches d’entretien. Ils contribuent au maintien de la précision en environnement de production.
L’usure et la température modifient également les résultats au fil du temps. Les forets s’émoussent, les roulements prennent du jeu, les vis à billes et les guidages s’usent, et une machine en fonctionnement depuis plusieurs heures n’est pas exactement dans le même état thermique qu’une machine qui vient de démarrer. Cela ne signifie pas qu’une machine est inadaptée. Cela signifie que l’évaluateur doit savoir comment les tolérances sont maintenues : à quelle fréquence l’étalonnage est vérifié, comment l’usure des outils est surveillée, comment la machine compense sa montée en température et quelles opérations de maintenance le fournisseur attend de l’opérateur. Une machine accompagnée d’un programme de maintenance clair et pratique conservera généralement sa précision plus longtemps qu’une machine dépendant d’un unique réglage initial.
Données, outillage et panneaux : trois sources de dérive souvent imputées à la machine
Tous les problèmes d’assemblage ne commencent pas au niveau de la tête de perçage. Les données de conception sont le premier point à vérifier. Si le motif de trous du fichier CAO utilise un bord de référence différent de celui utilisé sur la machine, ou si un panneau symétrique n’a pas été correctement inversé, les trous seront percés avec précision, mais au mauvais endroit. La même situation se produit lorsqu’un dessin est modifié, mais que l’ancien programme reste utilisé, ou lorsqu’une spécification de connecteur est mise à jour sans modifier la profondeur et le diamètre. Une vérification rapide du programme par rapport au dessin en vigueur, suivie d’un assemblage d’essai du premier lot, peut éviter de percer toute une série de panneaux selon un motif obsolète.
L’outillage constitue la deuxième source. La géométrie, l’affûtage et le faux-rond des forets influent sur le diamètre des trous, la qualité des bords et la profondeur. Un foret émoussé pousse la matière au lieu de la couper, génère de la chaleur et laisse une paroi de trou rugueuse qui retient mal le tourillon. Un foret présentant un faux-rond produit un trou trop grand. L’évacuation des copeaux compte également, surtout dans les trous profonds percés dans l’aggloméré ou le MDF. Si les copeaux ne sont pas évacués, le foret peut dévier, le trou peut surchauffer et sa profondeur peut varier. Remplacer les forets selon un calendrier fondé sur leur utilisation réelle, plutôt que d’attendre l’apparition d’un défaut visible, revient généralement moins cher que de reprendre des caissons déjà assemblés.
Le panneau lui-même constitue la troisième variable. Son épaisseur peut varier au sein d’un lot, et même d’un panneau à l’autre. La teneur en humidité, les conditions de stockage et les différences entre le MDF, l’aggloméré et le contreplaqué influent toutes sur la coupe et sur le positionnement du tourillon. Un panneau ayant absorbé de l’humidité peut légèrement gonfler, ce qui modifie la profondeur effective d’un trou borgne. Un panneau doté d’une couche de surface dure et d’une âme plus tendre peut se percer proprement sur la face, mais s’arracher à la sortie. Il ne s’agit pas de défauts de la machine, mais ces facteurs modifient les conditions auxquelles elle doit faire face. Une évaluation réaliste porte sur le panneau réellement utilisé en usine, et non sur un échantillon parfait, et effectue les essais avec ce matériau.
Comment procéder à l’évaluation avant de s’engager
Une évaluation utile commence par un caisson réel, et non par un simple trou d’essai. Demandez un jeu complet de panneaux pour un meuble représentatif : côtés, dessus, dessous, étagères et fond. Percez-les avec le programme et le matériau habituellement utilisés en usine, assemblez-les sans ponçage supplémentaire ni forçage, puis vérifiez le résultat. Examinez l’affleurement à l’avant, l’équerrage mesuré en diagonale, les jeux des portes et l’ajustement des coulisses de tiroir. Répétez ensuite le même essai plus tard dans la journée ou sur un deuxième lot. Si le deuxième jeu s’assemble aussi facilement que le premier, c’est un indicateur plus fiable qu’une mesure isolée.
Effectuez les mesures sur toute la zone de travail, et pas uniquement au centre. Percez le même motif aux coins et sur les bords de la table, puis comparez les résultats. Vérifiez la profondeur en plusieurs points, et pas en un seul, puis recommencez après que le foret a déjà servi un certain temps. Mesurez la distance entre deux trous devant correspondre à un accessoire, plutôt que de mesurer uniquement la distance entre chaque trou et le bord. Ce type de contrôle prend plus de temps, mais révèle les erreurs qui affectent réellement l’assemblage. Il fournit également à l’usine une valeur de référence à laquelle revenir en cas de dérive de la qualité.
L’assistance et la continuité comptent autant que le premier essai. Une perceuse fait partie d’une ligne de production, et sa précision dépend du réglage, de la formation et de la disponibilité des pièces de rechange en cas de besoin. Qingdao Zhongding Machinery Co., Ltd. est un fabricant et exportateur professionnel spécialisé dans les machines à bois. Fort de plus de 20 ans d’expérience dans le secteur, il fournit des équipements largement utilisés dans la fabrication de meubles, les ateliers de menuiserie et les lignes de production industrielle du monde entier. Cette expérience est pertinente, car la valeur à long terme d’un achat de ce type dépend de l’assistance technique professionnelle, de la fourniture de pièces de rechange et d’un service après-vente réactif, et pas seulement de la machine livrée. L’évaluateur doit demander comment l’étalonnage est vérifié après l’installation, quelle formation est proposée aux opérateurs et sous quel délai une broche usée, un capteur défectueux ou une bride endommagée peut être remplacé sans interrompre la production pendant plusieurs jours.
Il est également utile de demander ce qui se passe lorsque la gamme de produits évolue. Une usine qui fabrique principalement des armoires aujourd’hui peut avoir besoin demain de percer un motif différent pour des caissons de cuisine, des meubles de salle de bains ou du mobilier de bureau. Une machine facile à reprogrammer, dont l’outillage se change simplement et qui se règle aisément pour un nouveau bord de référence, conservera sa précision malgré ces changements. Une machine précise uniquement pour un motif fixe perdra cet avantage dès que la production évoluera. Dans ce contexte, la flexibilité n’est pas un argument marketing. C’est une condition pratique pour maintenir la stabilité de la qualité d’assemblage au fil du temps.
La qualité d’un caisson est rarement déterminée par une seule défaillance spectaculaire. Elle résulte de dizaines de petites décisions prises lors du perçage : où le zéro est défini, comment le panneau est serré, à quel point le foret est affûté, comment le programme a été vérifié et comment la machine est entretenue. Lorsque ces paramètres sont maîtrisés, l’assemblage devient reproductible. Dans le cas contraire, même des assembleurs expérimentés passent leur temps à corriger des problèmes qui n’auraient jamais dû quitter le poste de perçage. Pour un évaluateur technique, la bonne question n’est pas de savoir si une machine peut percer une fois un trou avec précision. Il faut déterminer si elle peut percer le même motif, à la même profondeur et au même diamètre, sur un panneau entier, pendant un poste complet et sur toute une série de production, avec les matériaux et les accessoires réellement utilisés par l’usine.
Page suivante :Déjà le dernier
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.