

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment les perceuses CNC six faces maintiennent l’alignement des trous dans les panneaux de meubles
Une perceuse CNC 6 faces maintient l’alignement des trous des panneaux de meubles en reliant les opérations de perçage sur différentes faces à un système de coordonnées contrôlé. Cet alignement dépend de la manière dont le panneau est référencé, maintenu, déplacé et associé à son programme d’usinage. L’accès aux six faces réduit les manipulations entre les opérations, mais la précision obtenue dépend toujours de la configuration de la machine, de l’état du panneau, de l’outillage et de l’étalonnage.
Pour l’assemblage de meubles, deux relations sont importantes : la position de chaque trou par rapport aux références d’assemblage du panneau, et la position des trous correspondants lorsque des panneaux distincts sont assemblés. Une machine peut produire des espacements de trous répétables tout en plaçant l’ensemble du motif à une distance incorrecte du bord. L’évaluation de l’alignement nécessite donc davantage qu’une valeur de répétabilité.
L’alignement commence par la référence du panneau
La référence d’un panneau est le repère utilisé pour positionner les éléments à usiner. Dans la fabrication de meubles, elle comprend généralement une face désignée et des chants de référence correspondant à l’assemblage prévu. La machine établit ces références au moyen de butées, de positions de serrage, de capteurs ou d’une combinaison de ces méthodes. La configuration exacte varie selon le système d’alimentation et la disposition des unités de perçage.
Le programme doit interpréter ces références de manière cohérente. La cote d’un trou destiné à un connecteur d’étagère, mesurée depuis le bord avant du meuble, doit rester liée à ce bord lors de l’usinage du panneau latéral correspondant. Si un programme utilise le bord avant comme référence et un autre le bord arrière, les variations de profondeur du panneau se répercutent directement sur les défauts d’assemblage.
La dimension réelle du panneau et sa dimension programmée sont deux entrées distinctes. Lorsqu’une machine mesure les dimensions du panneau, le logiciel doit définir la manière dont ces mesures influent sur les coordonnées des trous. Un élément positionné depuis le bord opposé peut nécessiter une compensation en fonction de la longueur mesurée. Un élément coté depuis le bord de référence le plus proche doit conserver le décalage spécifié. Appliquer une correction générale à tous les trous peut déplacer des éléments qui étaient déjà correctement référencés.
Le placage des chants implique un autre choix de référence. Les cotes prises depuis le chant fini diffèrent de celles prises depuis le chant du panneau brut. Le fichier d’usinage, l’orientation du panneau et la séquence des opérations doivent indiquer de manière cohérente quelle surface définit l’origine des coordonnées.
Un schéma de référence utile indique la face de référence, le bord avant, le sens d’avance et les coordonnées correspondantes des trous sur les deux panneaux à assembler. Il facilite l’interprétation des pièces en miroir et des trous sur des chants opposés, contrairement à des vues séparées sans repères d’orientation.
Ce que l’usinage coordonné préserve sur les six faces
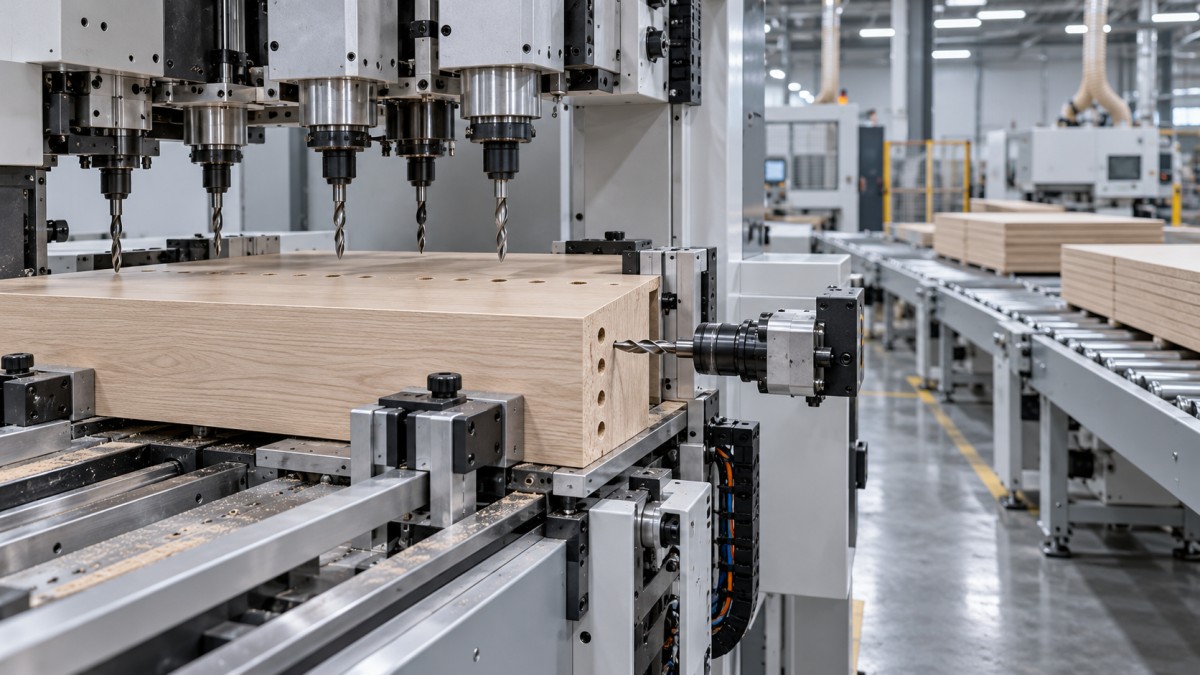
L’usinage six faces donne accès aux deux grandes faces et aux quatre chants grâce aux unités de perçage et aux mouvements de positionnement disponibles sur la machine. Cela ne signifie pas que chaque face est percée simultanément ni que le panneau reste dans une position de serrage inchangée. Certaines configurations nécessitent des transferts entre les pinces ou plusieurs déplacements dans la zone de travail.
L’avantage en matière d’alignement vient du maintien d’une relation connue entre le panneau et la machine pendant ces déplacements. Le retournement et le repositionnement manuels créent de nouvelles occasions de prendre le mauvais bord comme référence, de positionner le panneau sur des débris ou de retourner la pièce dans le mauvais sens. L’usinage coordonné réduit ces interventions tout en reliant les opérations sur les faces et les chants à la définition d’une même pièce.
Cependant, un transfert entre pinces reste une opération de positionnement. Lorsqu’une pince relâche le panneau et qu’une autre le saisit, celui-ci doit conserver la position prévue ou être de nouveau référencé avec précision. Une erreur liée au transfert se manifeste souvent par un décalage entre des groupes de trous réalisés avant et après le changement de pince. Un motif répété sur toute la longueur d’un panneau permet de mettre en évidence ce phénomène.
Les têtes de perçage doivent partager un repère de coordonnées étalonné
Chaque broche ou unité de perçage présente un décalage physique par rapport au système de coordonnées de la machine. L’étalonnage relie la position réelle de l’outil à l’emplacement de trou commandé. Si les décalages des unités de perçage supérieure et inférieure ne sont pas cohérents, les trous réalisés sur les faces opposées peuvent ne pas correspondre, même si chaque unité produit des motifs cohérents en interne.
Le perçage horizontal implique une relation supplémentaire : la hauteur de la broche par rapport à la face de référence du panneau. Un trou de chant destiné à rejoindre un trou sur la face doit avoir la bonne position longitudinale, la bonne hauteur et la bonne profondeur. La seule concordance des vues de dessus ne garantit pas que les deux alésages se rejoindront correctement.
Pour les connecteurs nécessitant des alésages qui se croisent, le contrôle doit vérifier si les axes des alésages se rencontrent comme prévu et si le connecteur s’insère correctement. Agrandir un alésage pour compenser un décalage peut masquer le défaut de positionnement tout en compromettant l’ajustement prévu.
Le serrage détermine si la précision des axes est transmise à la pièce
Un axe servo-positionné déplace le mécanisme de la machine. Le panneau ne suit ce mouvement avec précision que si le contact avec les pinces et les supports reste stable. De la poussière sur une surface de préhension, des patins usés ou une force de maintien insuffisante peuvent entraîner un déplacement que le codeur de l’axe ne détecte pas directement.
La force de serrage a également une limite pratique supérieure. Une pression excessive peut marquer une surface, comprimer un chant fragile ou déformer un panneau mince. Le réglage approprié dépend du dispositif de préhension, de la construction du panneau et des forces d’usinage. Un réglage défini pour un panneau épais et dense ne doit pas être automatiquement appliqué à un composant plus mince.
Le support est particulièrement important lors du perçage des chants. Un panneau cintré peut être correctement maintenu par la pince tout en se soulevant près du point de perçage. L’alésage peut alors respecter les coordonnées de la machine, mais se trouver à la mauvaise hauteur par rapport à la face locale du panneau. Les dispositifs de maintien et les surfaces d’appui doivent contrôler la zone où la coupe a lieu.
L’état de l’outil influe sur cette relation. Un foret usé augmente la poussée et peut favoriser le déplacement ou la déflexion. Sur un panneau de particules revêtu, une entrée propre ne prouve pas que l’alésage conserve sa position correcte sur toute sa profondeur. La saillie de l’outil, l’état de la broche et l’évacuation des copeaux influent également sur l’alésage fini.
Les spécifications des servomoteurs ne décrivent qu’une partie de l’erreur
La résolution de commande, la précision de positionnement et la répétabilité décrivent des propriétés différentes. Des incréments de commande fins ne démontrent pas que les trous seront placés avec la même précision. La répétabilité décrit la cohérence de mouvements répétés dans des conditions spécifiées ; la précision de positionnement concerne la concordance avec la position prévue. Aucune de ces valeurs ne tient à elle seule compte de tous les effets du serrage, du faux-rond de l’outil, de la déformation du panneau et des forces de perçage.
La méthode de mesure utilisée pour établir une spécification publiée est importante. Les mesures d’axe effectuées sans coupe décrivent des conditions différentes de celles d’un perçage sur un panneau de dimensions industrielles. Des résultats obtenus sur un déplacement court, près du centre de la course, ne permettent pas d’établir les performances sur toute la plage de travail.
Ces motifs aident au diagnostic, mais ne suffisent pas à établir une cause. Répéter le même parcours d’usinage en modifiant de façon contrôlée le support, l’outillage ou le serrage permet de distinguer des erreurs qui, autrement, sembleraient similaires.
L’orientation du programme doit être préservée lors de la transformation de chaque face
Les fichiers d’usinage de meubles contiennent davantage que des coordonnées. Ils intègrent aussi des hypothèses sur la face de référence, l’orientation de la pièce, le sens de l’outil et le fait qu’un composant soit destiné au côté gauche ou droit. La conversion des données de conception en instructions machine doit préserver ces hypothèses.
Les faces opposées sont une source courante d’erreurs. Un trou représenté depuis l’extérieur d’un côté de meuble nécessite une transformation des coordonnées s’il est usiné depuis la face opposée. Une opération miroir incorrecte peut produire un motif net et répétable, mais du mauvais côté de la ligne de référence prévue.
Les pièces de test symétriques masquent certains de ces défauts. Un panneau d’essai plus révélateur comporte un motif asymétrique avec des éléments distinctifs près de différents bords. Son dessin doit identifier explicitement la face de référence et le bord avant. L’usinage de pièces correspondantes gauche et droite permet ensuite de détecter les erreurs de mise en miroir ou d’affectation des faces.
L’affectation des outils mérite la même attention. Un programme peut appeler les bonnes coordonnées tout en sélectionnant un foret dont le diamètre, la longueur ou l’orientation ne convient pas. Lorsque plusieurs broches réalisent des trous associés, leurs décalages respectifs doivent rester liés aux bonnes positions d’outil après une opération de maintenance ou un remplacement d’outil.
Mesurer les relations réellement nécessaires à l’assemblage
Un essai de réception doit reproduire les caractéristiques qui déterminent l’assemblage du meuble. Un assemblage par tourillons exige des positions d’alésage compatibles et un ajustement approprié. Un assemblage par excentrique ajoute les relations entre le logement de l’excentrique, l’alésage de liaison et la fixation correspondante. Les rangées de trous pour taquets d’étagère nécessitent un pas régulier et une référence commune au bord avant sur les côtés opposés du meuble.
La mesure de la position des trous nécessite une méthode de référence définie. Mesurer depuis un bord brut ou déterminer le centre d’un alésage à partir d’une ouverture ébréchée introduit une incertitude sans rapport avec le mouvement de la machine. Des jauges, des piges ou des méthodes de mesure par coordonnées adaptées doivent localiser l’élément fonctionnel et utiliser les mêmes surfaces de référence que le dessin.
Une séquence d’essai pratique permet de distinguer plusieurs points :
- Déterminer les dimensions réelles du panneau, son épaisseur et son équerrage avant l’usinage. Sinon, une erreur de coupe peut être confondue avec une erreur de perçage.
- Répéter un motif asymétrique sur plusieurs panneaux chargés dans la même orientation afin d’évaluer la cohérence.
- Étendre le motif sur toute la longueur de travail et inclure, le cas échéant, des éléments nécessitant un changement de pince.
- Usiner les composants à assembler et monter les ferrures spécifiées. Consigner les difficultés d’emboîtement, les assises incomplètes et le déplacement des panneaux, en plus des mesures dimensionnelles.
Inclure des matériaux et des épaisseurs représentatifs, car les conditions de préhension et de support varient selon la construction du panneau. Un échantillon court et plat fournit peu d’indications sur une pièce longue ou cintrée. Les conditions d’essai doivent également consigner l’outillage, les réglages d’avance, l’aspiration et l’état de chauffe de la machine afin que les comparaisons ultérieures restent pertinentes.
Les limites d’acceptation doivent découler de la conception de l’assemblage et de la méthode de contrôle convenue. Il n’existe pas de tolérance unique de position des trous adaptée à tous les assemblages de meubles. Le jeu, la longueur d’engagement, la géométrie des ferrures et la variation cumulée des pièces à assembler déterminent l’erreur admissible. Deux panneaux peuvent chacun respecter une limite dimensionnelle individuelle alors que leurs erreurs, de sens opposé, empêchent l’assemblage.
Maintenir la stabilité de l’alignement après le réglage initial
L’étalonnage reste utile uniquement si les conditions mécaniques et de référencement demeurent cohérentes. Des copeaux sur les butées, des patins de préhension endommagés, un montage d’outil desserré ou des changements de décalage des unités de perçage peuvent modifier les résultats après un essai concluant. Un programme de référence conservé, comportant des éléments connus et mesurables, permet de détecter directement ces changements.
Après un choc d’outil, un réglage de broche, une réparation de pince ou une modification logicielle affectant la conversion des coordonnées, la vérification doit porter sur la relation perturbée par cette intervention. Le remplacement d’une unité de perçage horizontale nécessite de vérifier la hauteur des alésages et leur relation avec les trous sur les faces ; la modification de la logique d’orientation des pièces nécessite d’essayer des composants asymétriques gauche et droit.
Consigner les écarts mesurés en fonction de l’emplacement des éléments permet de distinguer une dérive progressive d’un décalage soudain. Ces données relient un problème d’assemblage à une relation de positionnement précise, ce qui permet d’apporter une correction à sa source.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.