

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Routeur CNC à imbrication ou scie à panneaux : lequel convient à la production de meubles sur mesure ?
Une commande de meubles peut sembler simple sur une liste de débit et devenir étonnamment complexe à l’atelier. Les panneaux rectangulaires des caissons peuvent nécessiter des perçages pour taquets d’étagère, des perçages de charnières, des rainures, des étiquettes et un tri minutieux avant d’arriver au montage. Ajoutez un panneau d’extrémité incurvé ou une modification dimensionnelle de dernière minute, et la machine de découpe la plus rapide n’est pas nécessairement le moyen le plus rapide d’obtenir un meuble terminé.
Choisir entre une fraiseuse CNC à nesting et une scie à panneaux à poutre revient donc à trouver le bon équilibre entre la complexité des pièces, la taille des lots, l’utilisation de la matière et les opérations d’usinage en aval. Pour les évaluateurs techniques, la comparaison utile ne se limite pas à opposer la vitesse de fraisage à celle de sciage. Elle porte sur le temps, la main-d’œuvre et le coût nécessaires pour produire un ensemble complet de composants prêts à assembler.
Commencez par le flux de production, pas par les spécifications de la machine
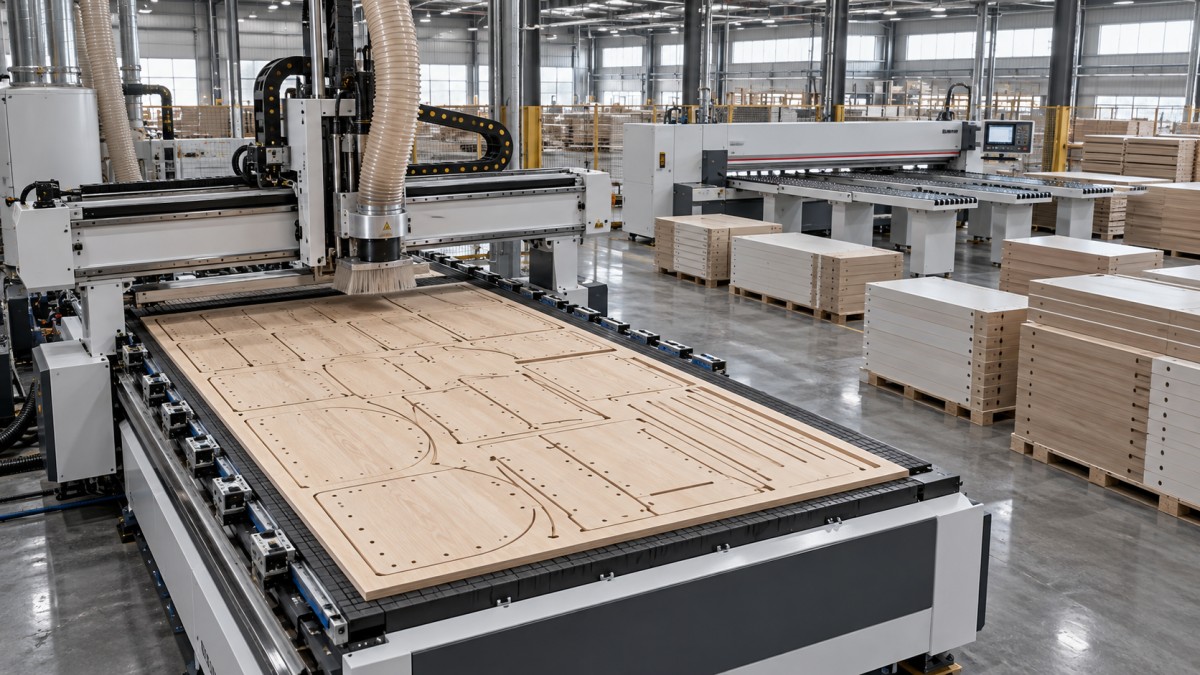
Une fraiseuse CNC à nesting agence les composants sur un panneau et les usine à l’aide d’outils rotatifs. Selon sa configuration, elle peut découper les contours extérieurs, percer des trous verticaux, usiner des poches et réaliser des rainures en une seule mise en place. Elle est donc intéressante lorsque la conception des meubles change fréquemment et que chaque panneau nécessite plusieurs opérations d’usinage.
Une scie à panneaux à poutre débite les panneaux en pièces rectangulaires au moyen de séquences de coupes droites. Ses points forts comprennent le débit efficace des panneaux, la répétabilité des dimensions et la coupe en piles lorsque la matière, la capacité de la machine et les exigences de qualité le permettent. Le perçage, les poches et la plupart des formes sont généralement réalisés sur des équipements distincts.
Aucune de ces machines ne fournit automatiquement un composant de meuble prêt à l’emploi. Une fraiseuse à nesting peut encore nécessiter un usinage séparé pour les opérations sur la face inférieure ou les perçages horizontaux de chant. Une scie à panneaux peut faire partie d’une cellule très productive lorsqu’elle est associée à des équipements adaptés de perçage, de fraisage et de manutention. La bonne comparaison porte sur ces flux de travail complets.
Dans quels cas une fraiseuse CNC à nesting trouve sa place
Une grande variété de pièces sans réglages physiques répétés
La production de meubles sur mesure comprend souvent de nombreuses pièces d’apparence similaire, mais non interchangeables. Les largeurs varient selon les pièces, les découpes pour équipements changent de position et l’emplacement des étagères diffère. Avec un logiciel validé reliant la conception à la machine, un flux de nesting peut convertir ces différences en programmes d’usinage sans préparer un réglage manuel distinct pour chaque composant.
L’avantage est particulièrement net lorsqu’un même panneau nécessite un profil extérieur, des perçages pour taquets d’étagère et une rainure pour le panneau arrière. La combinaison de ces opérations réduit les transferts et les risques d’erreur d’orientation. Toutefois, cela suppose que la machine dispose des outils, des capacités de perçage et de la prise en charge logicielle appropriés. Une fraiseuse dotée uniquement d’une broche de base ne doit pas être évaluée comme si elle était équipée d’un bloc de perçage dédié.
Des pièces de forme dans une production majoritairement rectangulaire
Les étagères incurvées, les fileurs inclinés, les retours de bureau et les panneaux décoratifs peuvent être nestés avec les pièces de meuble classiques lorsque la matière et les exigences d’usinage sont compatibles. Une scie à panneaux ne peut pas réaliser directement ces contours ; un flux de production basé sur le sciage nécessite donc une étape d’usinage supplémentaire.
La présence occasionnelle de pièces de forme ne suffit pas forcément à justifier l’achat d’une nouvelle machine. Mais si elles interrompent régulièrement la production ou nécessitent des gabarits manuels, leur impact dépasse le temps d’usinage : elles mobilisent également de la main-d’œuvre qualifiée et compliquent la planification.
La limite pratique : maintenir fermement les petites pièces
Le maintien par le vide mérite autant d’attention que la puissance de broche. Les pièces petites ou étroites offrent une surface de maintien effective plus réduite et peuvent bouger lorsque leurs contours sont entièrement découpés. La porosité du panneau, l’état du martyr, le zonage du vide, les fuites et les efforts de coupe influent tous sur la stabilité.
Des stratégies telles que le maintien d’une fine pellicule pour une passe de finition ou l’utilisation de languettes de retenue peuvent être utiles, mais elles peuvent entraîner des opérations d’usinage ou de nettoyage supplémentaires. Demandez au fournisseur d’usiner vos plus petites pièces courantes, et pas seulement de grands panneaux de démonstration, puis contrôlez leurs dimensions et la qualité des chants après leur retrait.
Quand la scie à panneaux à poutre devient le meilleur outil de production
Pour les ateliers produisant de grandes quantités de panneaux rectangulaires, une scie à panneaux à poutre peut offrir un processus de débit direct et efficace. Les joues, étagères et ébauches de portes répétitives peuvent être découpées en piles si la hauteur de coupe de la machine, sa capacité de serrage, la régularité de la matière et les exigences de finition de surface le permettent.
Cette distinction est importante : une scie qui découpe simultanément plusieurs panneaux compatibles réalise une tâche de production différente de celle d’une fraiseuse qui traite généralement un panneau à la fois. Comparer uniquement les vitesses d’avance masque cet avantage. De même, annoncer une hauteur de pile maximale sans vérifier la qualité réelle des panneaux et les conditions de manutention risque de surestimer la capacité exploitable.
Une scie à panneaux à poutre devient particulièrement intéressante lorsque l’atelier dispose déjà d’une capacité de perçage fiable en aval. Si les panneaux débités passent sans difficulté à une perceuse CNC avec un système d’identification fiable, la séparation des opérations peut permettre un débit global supérieur à celui d’une table de nesting réalisant toutes les opérations.
Le point faible apparaît lorsque les pièces débitées s’accumulent entre les machines. Rechercher le bon panneau, le tourner pour le positionner par rapport au bon chant de référence et attendre un réglage de perçage peuvent absorber l’avantage apparent en vitesse de coupe. Une scie rapide reliée à un flux de production déséquilibré ne fait que créer plus rapidement des encours.
Utilisation de la matière : comparez des implantations réelles, pas des affirmations générales
Les logiciels de nesting peuvent agencer efficacement des pièces de tailles variées et de formes irrégulières, mais une fraiseuse CNC à nesting n’offre pas automatiquement un meilleur rendement pour chaque commande. Le diamètre des outils impose des espacements, tandis que l’optimisation du débit à la scie doit respecter les séquences de coupe droite et le trait de scie. Les résultats dépendent de la composition réelle des pièces.
Le sens du fil, l’harmonisation des décors, les réserves de détourage, les dimensions des panneaux et les zones défectueuses peuvent limiter les deux méthodes. Une implantation offrant un excellent rendement théorique peut être inacceptable si le fil du décor est orienté dans le mauvais sens ou si les façades de portes adjacentes ne présentent plus le motif prévu.
Les chutes doivent aussi être comptabilisées de façon réaliste. Une chute rectangulaire étiquetée, stockée et réutilisée a une valeur. Un reste de forme irrégulière qui ne revient jamais en production n’offre pas le même avantage. Comparez le rendement matière réellement exploitable, en tenant compte d’un processus réaliste de réutilisation des chutes, plutôt que de vous fier uniquement au pourcentage d’utilisation indiqué par le logiciel.
Mesurez le temps nécessaire pour obtenir des pièces prêtes à assembler
Une évaluation technique doit suivre une commande représentative depuis le débit jusqu’à la manutention, en passant par l’usinage et l’identification. Pour le nesting, relevez le chargement, le positionnement du panneau, les changements d’outils, le perçage, le fraisage, le déchargement, la séparation des pièces et les interruptions liées au martyr. Pour le flux de sciage, tenez compte du débit, du dépilage, de l’étiquetage, des transferts et de toutes les opérations d’usinage secondaire nécessaires.
N’additionnez pas simplement le temps de cycle de chaque machine pour en déduire le délai de production de la commande. Certaines opérations se déroulent en parallèle. Distinguez plutôt le temps total d’utilisation des équipements, le temps de main-d’œuvre et le temps écoulé jusqu’à l’achèvement. Identifiez ensuite le poste qui limite la production.
Prenons l’exemple d’un atelier qui débite de petites séries de commandes de meubles variées. Le nesting peut réduire les manipulations puisque plusieurs caractéristiques sont usinées avant que les pièces ne quittent la table. Dans un autre atelier, une scie à panneaux et une cellule de perçage peuvent fonctionner en parallèle, de sorte qu’un lot est percé pendant que le suivant est débité. Les deux organisations peuvent être pertinentes ; le facteur décisif est de savoir si la capacité reste équilibrée avec la composition réelle des commandes.
Vérifiez les interfaces souvent oubliées lors des démonstrations
- Plaquage des chants : vérifiez la qualité des chants finis, les tolérances dimensionnelles et la nécessité éventuelle d’un détourage préalable.
- Perçage : identifiez les perçages horizontaux, les opérations sur la face opposée et les détails des connecteurs qui ne peuvent pas être réalisés lors de la mise en place initiale.
- Identification : vérifiez que les étiquettes restent lisibles et correctement associées aux pièces tout au long de l’usinage et du tri.
- Assemblage : contrôlez les faces de référence, la position des trous et l’orientation des composants en fonction du système de ferrures prévu.
Un panneau découpé avec précision, mais mal référencé pour le perçage, pose toujours un problème au montage. Ces vérifications d’interface révèlent souvent davantage que la spécification de positionnement mise en avant par le fabricant.
Établissez la comparaison des coûts à l’échelle de la cellule complète
Le prix d’achat n’est qu’un élément de la décision. Une comparaison pertinente tient compte de l’installation, des utilités, de l’aspiration, de l’outillage, des logiciels, de la formation, de la main-d’œuvre, de la maintenance et des équipements complémentaires nécessaires à la réalisation du processus.
Pour le nesting, évaluez la consommation des outils de fraisage, le remplacement et le surfaçage du martyr, les besoins du système de vide et l’aspiration des poussières. Pour un flux basé sur une scie à panneaux à poutre, incluez les lames, leur affûtage, l’espace de manutention et le coût de la capacité de perçage ou de fraisage nécessaire. Les deux approches exigent des dispositifs adaptés au déplacement sécurisé des panneaux et à la maintenance courante.
Un indicateur interne utile est le coût par composant accepté et prêt à assembler. Divisez les coûts de production concernés par le nombre de pièces utilisables obtenues, plutôt que par le nombre de panneaux traités. Cela met en évidence les reprises, les panneaux endommagés et les usinages incomplets, que peut masquer un simple calcul du coût de coupe.
Évaluez également la rentabilité avec un taux d’utilisation réaliste. Une machine justifiée par une production ininterrompue sur un poste complet peut décevoir dans un atelier où la préparation des commandes, la disponibilité de la matière ou les effectifs limitent le temps de fonctionnement réel. À l’inverse, un processus plus intégré peut être rentable même à volume modéré s’il élimine des coûts récurrents de manutention et de reprise.
Un essai de réception pratique avant de vous engager
Transmettez aux fournisseurs présélectionnés le même dossier de production représentatif : plans des meubles, spécifications des panneaux, exigences relatives aux ferrures, règles de sens du fil et tailles de lots prévues. Incluez des commandes courantes ainsi que des composants difficiles. Une évaluation fondée uniquement sur des pièces idéales renseigne peu sur la production quotidienne.
- Validez le flux numérique. Suivez une commande depuis les données de conception jusqu’à l’optimisation, à la génération des programmes et aux étiquettes. Vérifiez la gestion des révisions.
- Utilisez la matière réellement prévue. Évaluez les éclats de surface, la finition des chants, la régularité dimensionnelle et la stabilité des petites pièces avec les qualités et épaisseurs que vous utilisez.
- Enregistrez le cycle complet. Tenez compte des interventions de l’opérateur, du déchargement, du tri et des opérations secondaires, et pas seulement de l’usinage automatique.
- Inspectez les assemblages finis. Assemblez des composants représentatifs afin de vérifier que les résultats d’usinage conviennent aux ferrures sélectionnées.
- Évaluez la facilité de maintenance. Renseignez-vous sur l’accès pour l’entretien, la disponibilité des consommables et des pièces détachées, la formation et l’assistance au dépannage.
Qingdao Zhongding Machinery Co., Ltd. met à profit plus de 20 ans d’expérience dans le secteur des machines pour le travail du bois lors des échanges sur les équipements. Pour que la discussion sur le choix soit utile, transmettez à l’entreprise vos plans de composants, la composition de vos matières, la liste de vos machines existantes et vos objectifs de production. Cela constitue une base plus solide pour évaluer une solution de travail du bois que de demander une recommandation de machine sur la seule base du volume de panneaux. L’assistance technique et les modalités d’approvisionnement en pièces détachées doivent faire partie de cette évaluation.
Choisissez en fonction du travail que vous devez réellement réaliser
Une fraiseuse CNC à nesting est souvent le meilleur choix lorsque les commandes de meubles varient fortement, que les pièces de forme sont fréquentes et que la combinaison du débit et de l’usinage des faces réduit considérablement les manipulations. Une scie à panneaux à poutre est souvent préférable lorsque les pièces rectangulaires répétitives dominent, que la coupe en piles est possible et que les équipements en aval peuvent absorber la production sans créer de files d’attente.
Certaines usines tirent parti des deux solutions : la scie traite les pièces rectangulaires répétitives, tandis que le nesting prend en charge les composants variables ou de forme. Cette organisation n’est pertinente que si le volume, les effectifs, les logiciels et l’espace disponible le permettent.
Le choix le plus fiable est celui qui produit des pièces de meuble complètes, correctement identifiées et prêtes à assembler, à un coût maîtrisé dans la durée. Évaluez chaque option à partir de commandes représentatives et de l’ensemble du flux de production. La vitesse de coupe compte, mais ce qui arrive au montage, et la fiabilité avec laquelle cela y parvient, compte davantage.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.