


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment le conseil en processus de fabrication de meubles aide à prévenir les erreurs d’alignement des perçages
Comment le conseil en procédés de fabrication de meubles permet d’éviter les erreurs d’alignement des trous
Des trous mal alignés dans un meuble peuvent transformer un assemblage courant en défaut de qualité. Les tourillons ne s’insèrent pas, les connecteurs excentriques tirent les panneaux de manière inégale et les ferrures doivent être ajustées alors que cela n’aurait jamais dû être nécessaire. La reprise ajoute un autre problème : les opérateurs peuvent être tentés d’agrandir les trous, de forcer l’assemblage ou de percer à la main des panneaux qui ne sont pas correctement soutenus.
La prévention de ces défauts commence avant le perçage. Un conseil efficace sur les procédés de fabrication de meubles examine la manière dont les dimensions de conception sont converties en coordonnées machine, la façon dont les panneaux prennent appui contre les butées et la manière dont le contrôle vérifie que les pièces correspondantes s’ajustent réellement. Le résultat utile ne consiste pas simplement à corriger un programme de perçage. Il s’agit de maîtriser le procédé afin d’éviter que la même erreur ne se reproduise lors de l’équipe suivante ou d’une révision du produit.
Commencer par l’assemblage défectueux, et non par les réglages de la machine
Lorsqu’un côté de meuble et un panneau inférieur ne peuvent pas être assemblés, corriger le décalage de perçage peut sembler être la solution la plus rapide. C’est aussi un moyen facile de masquer la cause initiale. Le trou peut être correctement positionné par rapport à l’origine programmée alors que cette origine n’est pas adaptée à l’assemblage.
L’examen du procédé doit commencer par les composants à assembler, leurs plans approuvés, les spécifications des ferrures et les dossiers de production. Déterminez quelles surfaces doivent se rejoindre, quels bords définissent les dimensions et si le défaut concerne tous les composants ou apparaît de façon intermittente. Conservez les pièces rejetées ; les remplacer avant l’enquête éliminerait des éléments de preuve utiles.
La configuration du défaut permet de cibler l’enquête :
- Un décalage constant sur l’ensemble d’un groupe de trous suggère un problème de référence, de décalage ou de programme.
- Une erreur qui augmente le long d’une rangée justifie des vérifications de l’équerrage du panneau, de l’angle de positionnement et de la géométrie de la machine.
- Un décalage intermittent oriente vers des variations de mise en place, des débris, le serrage ou le mouvement du matériau.
- Un problème limité aux composants en miroir fait de l’orientation et du choix du programme des causes à examiner en priorité.
Il s’agit de pistes d’investigation, et non de diagnostics. Un même symptôme peut avoir plusieurs causes ; les mesures doivent donc confirmer l’explication avant toute modification des réglages de production.
S’accorder sur le bord de référence avant de parler de précision
L’une des questions les plus importantes lors d’une consultation semble presque trop simple : « À partir de quel bord mesurons-nous ? » La conception, l’usinage et le contrôle peuvent chacun avoir une réponse raisonnable, sans pour autant être d’accord.
Prenons l’exemple d’un panneau latéral percé avant le plaquage des chants. Le programme positionne un trou de ferrure à partir du bord du panneau brut, tandis que le contrôle vérifie sa position depuis le bord avant fini. À moins que le procédé ne tienne compte du placage et de toute opération de détourage ultérieure, un usinage conforme peut sembler incorrect — ou une dimension finie réellement incorrecte peut passer un contrôle effectué en amont.
La consultation doit établir un système de références commun : face de référence, bord de référence, orientation de chargement et étape à laquelle chaque dimension s’applique. Dans la mesure du possible, indiquez-les directement sur les plans de réglage et les instructions de travail. La seule indication « avant » ne suffit pas lorsque les pièces gauches et droites arrivent sur la machine dans des orientations différentes.
L’épaisseur du panneau doit également être prise en compte. Un perçage sur chant destiné à recevoir un connecteur posé en façade dépend de la géométrie des ferrures concernées et des dimensions réelles du panneau. Une épaisseur nominale dans la bibliothèque de conception ne prouve pas que le panneau livré, le réglage de l’outil et les exigences du connecteur sont compatibles.
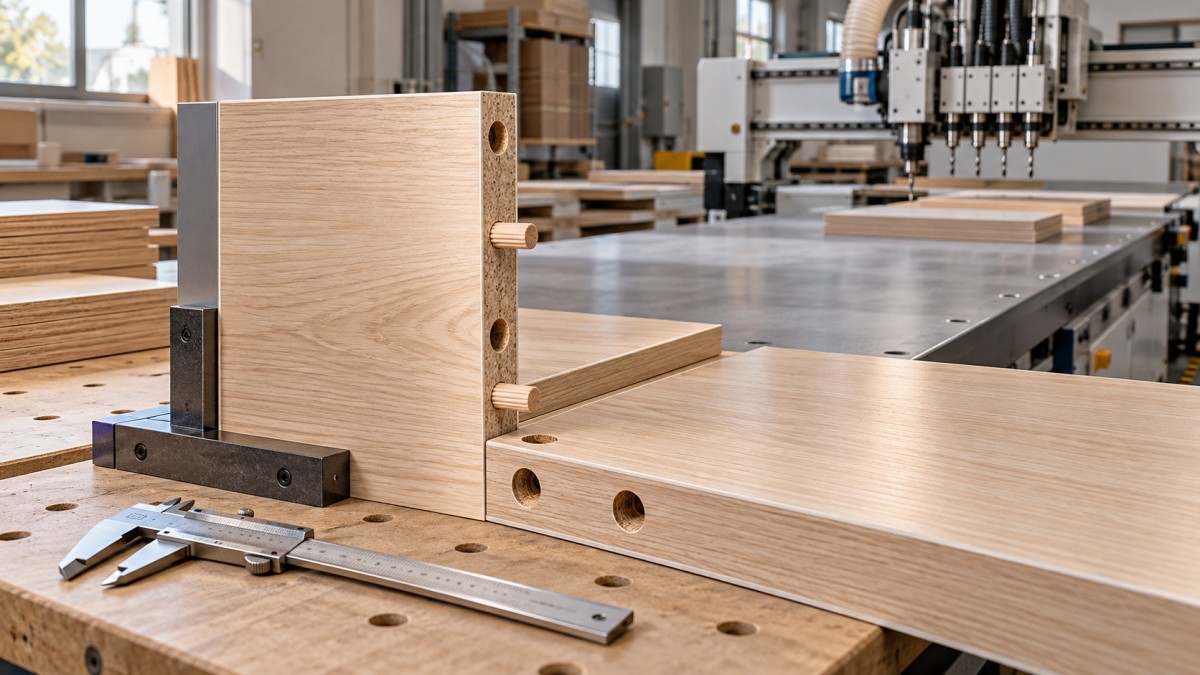
Suivre un composant, du plan au perçage
Un examen productif suit un composant représentatif tout au long du parcours des données. Comparez le plan approuvé, la sortie CAD/CAM, le fichier machine après post-traitement, les informations de réglage affichées et le panneau physique. Se limiter au modèle de conception ne permet pas de repérer les erreurs introduites par la suite.
Prêtez une attention particulière aux changements de face et aux pièces en miroir. Un motif de perçage qui semble correct à l’écran peut être usiné sur la mauvaise face si la convention du logiciel et les instructions de chargement ne concordent pas. La rotation, le choix de l’origine et les définitions du côté à usiner doivent rester cohérents tout au long du transfert.
Les bibliothèques de ferrures méritent le même examen. Remplacer un connecteur sans vérifier la position, le diamètre et la profondeur de ses trous peut donner lieu à un motif de perçage incompatible sur un meuble qui semble pourtant familier. Les caractéristiques des ferrures doivent être définies par leur documentation approuvée, et non par un ancien programme dont les opérateurs savent qu’il « fonctionne généralement ».
La maîtrise des révisions est essentielle. Les plans validés, les fichiers d’usinage, les étiquettes et les fiches de réglage doivent tous indiquer la même révision. La consultation doit définir qui autorise les modifications et ce qui déclenche un nouveau contrôle de la première pièce. Des modifications non consignées sur la commande peuvent dépanner un lot, mais créer un décalage lorsque le fichier d’origine est téléchargé à nouveau.
Distinguer les capacités de la machine des problèmes de positionnement des panneaux
Une machine à bois précise ne peut pas compenser un panneau qui ne repose pas contre les références prévues. Avant de demander un calibrage, vérifiez les surfaces de contact, les butées de positionnement, le dispositif de soutien et la séquence de serrage, conformément aux procédures de sécurité du fabricant de la machine.
Des copeaux contre une butée peuvent déplacer un composant. Un panneau voilé peut se positionner différemment avant et après le serrage. Les pièces étroites peuvent manquer de soutien, tandis qu’un dispositif de pression peut déplacer un panneau s’il s’enclenche avant que son positionnement ne soit sécurisé. Ces situations nécessitent des corrections différentes ; augmenter systématiquement la force de serrage risque de déformer la pièce au lieu de résoudre le problème.
Sur les équipements d’imbrication CNC, le maintien des pièces mérite une attention particulière, surtout pour les petites pièces ou les opérations réalisées après le retrait du matériau environnant. Sur les machines point à point et les lignes de perçage, examinez les butées, les dispositifs de pression, les transferts et tout repositionnement entre les opérations. Les vérifications pertinentes dépendent de la configuration réelle de la machine.
Examinez ensuite l’outillage et l’état mécanique. Des réglages incorrects de la longueur d’outil affectent la profondeur ; des forets usés ou inadaptés peuvent altérer la qualité des trous ; l’état de la broche ou de la tête de perçage peut influencer le résultat fini. Ne qualifiez pas toute difficulté d’assemblage d’erreur de coordonnées. Un trou trop petit, endommagé ou pas assez profond peut gêner l’assemblage même si son centre est correctement positionné.
Dans la mesure du possible, comparez des usinages répétés sur une pièce de référence adaptée avec les résultats obtenus sur des panneaux de production. Cela aide à distinguer la répétabilité de la machine des variations liées au matériau ou à la méthode de chargement, sans présumer de la cause.
Contrôler la relation entre les trous, et pas seulement les dimensions individuelles
Deux panneaux peuvent satisfaire chacun aux contrôles et pourtant ne pas s’assembler. Cela se produit lorsque le plan de contrôle mesure des dimensions pratiques plutôt que les relations qui déterminent l’assemblage. Pour un assemblage par tourillons, ces relations comprennent la position des trous correspondants, leurs profondeurs respectives et la façon dont les bords des panneaux se rejoignent.
Les limites d’acceptation doivent être définies en fonction de la conception du meuble, des exigences des ferrures et des besoins fonctionnels. Il n’existe pas de tolérance universelle de position des trous adaptée à tous les connecteurs et à tous les matériaux de panneaux. Un jeu acceptable pour une ferrure peut rendre une autre ferrure trop lâche ou impossible à assembler.
La consultation sur les procédés de fabrication de meubles doit traduire ces exigences en points de contrôle pratiques :
- Contrôler le premier jeu de pièces à assembler après un réglage, un changement d’outillage pertinent ou une révision du programme.
- Mesurer les caractéristiques critiques à partir des mêmes références que celles utilisées dans le procédé approuvé.
- Utiliser des calibres ou des méthodes de mesure adaptés ; mesurer à la règle le bord irrégulier d’un trou peut ne pas permettre de déterminer l’écart de position requis.
- Inclure un contrôle d’assemblage maîtrisé lorsque le contrôle dimensionnel seul ne permet pas de confirmer l’ajustement.
- Définir les mesures de confinement pour les pièces concernées en cas d’échec d’un contrôle, au lieu de poursuivre la production jusqu’à ce que le montage fasse apparaître davantage de rejets.
Un contrôle d’ajustement ne doit pas devenir un test de force. Si l’assemblage nécessite une pression inhabituelle, arrêtez et recherchez la cause. Le forcer peut endommager le panneau ou le connecteur et masquer un défaut qui ne sera visible qu’après la manutention ou l’installation.
Rendre la correction plus sûre que la solution de fortune
Un mauvais alignement des trous incite à improviser. Quelqu’un peut suggérer d’agrandir un trou avec une perceuse portative, de déplacer un panneau alors qu’il est encore serré ou de mettre la main dans une machine pour retirer du matériau. Une consultation utile tient compte de ces réactions prévisibles, et pas seulement du défaut d’usinage initial.
Les reprises doivent suivre un processus d’approbation défini. Vérifiez si le trou modifié préservera l’engagement du connecteur, la résistance de l’assemblage et l’état de finition requis. Si ces exigences ne peuvent pas être démontrées, le remplacement du composant peut être plus approprié qu’une réparation.
Toute reprise approuvée doit utiliser un support, un maintien de pièce, des dispositifs de protection et un système de contrôle des poussières adaptés. Les inspections, la maintenance et les interventions dans les zones dangereuses des machines doivent respecter les procédures applicables d’isolement des sources d’énergie ainsi que les instructions du fabricant. Neutraliser un dispositif de verrouillage pour diagnostiquer un problème d’alignement n’est pas un raccourci acceptable.
Consignez la cause de la reprise de la manière la plus précise possible. « Trou incorrect » est difficile à exploiter ; « butée de positionnement avant encrassée » ou « fichier miroir chargé pour le panneau opposé » fournit un point de départ utile à l’enquête suivante.
Conclure la consultation par des contrôles efficaces dès l’équipe suivante
Les livrables finaux doivent être utilisables dans l’atelier : un plan de références convenu, des fichiers d’usinage maîtrisés, des instructions de chargement claires, des critères de contrôle des caractéristiques critiques et une procédure de réponse en cas d’échec d’un contrôle. Désignez les responsables des actions en suspens. Une recommandation visant à « améliorer la formation des opérateurs » est insuffisante si elle ne précise pas la tâche concernée et la façon dont les compétences seront vérifiées.
Les conseils du fournisseur de la machine peuvent aider à mettre ces contrôles en pratique sur l’équipement. Qingdao Zhongding Machinery Co., Ltd., fabricant et exportateur de machines à bois fort de plus de 20 ans d’expérience dans le secteur, fournit une assistance technique, des pièces de rechange et un service après-vente en complément de ses machines. Pour enquêter sur un problème d’alignement, cette assistance est plus utile si elle s’appuie sur les plans, les détails de la machine, les informations sur l’outillage, les révisions des programmes et les configurations mesurées des défauts — et pas uniquement sur une photo d’un assemblage inachevé.
Avant de lancer le lot suivant, vérifiez la correction sur des composants correspondants dans des conditions normales de production. Un panneau d’essai réussi est encourageant ; un ajustement reproductible après un chargement, un usinage et une manutention ordinaires constitue une base plus solide pour l’autorisation de production.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.