


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment le conseil en processus pour la fabrication de meubles en panneaux répond aux files d’attente à la plaqueuse de chants
Une file d’attente à l’encollage des chants devient un problème de livraison lorsque les panneaux nécessaires au montage restent bloqués derrière des travaux plus faciles à réaliser ou lancés plus tôt. L’ajout d’une autre plaqueuse de chants peut être utile si la capacité de traitement est réellement insuffisante. Son effet sera bien moindre si la file d’attente est due à des lots de découpe trop importants, à l’absence de bande de chant, à des changements de réglage répétés ou à un manque de visibilité sur les panneaux nécessaires à l’achèvement d’une commande.
Le conseil en processus de fabrication de meubles en panneaux résout les problèmes de file d’attente en faisant correspondre la demande de production avec les opérations que doit réellement effectuer le poste d’encollage des chants. Il examine l’arrivée des panneaux, les passages nécessaires pour les chants, les conditions de réglage, la manutention et les priorités des étapes en aval. Pour un chef de projet, le résultat utile est une décision concrète : modifier le lancement et l’ordonnancement des travaux, améliorer l’opération existante ou investir dans une capacité supplémentaire sur la base d’un calcul clair de la charge de travail.
Déterminer ce qui attend et pourquoi
Une accumulation de panneaux dans l’atelier ne prouve pas que la plaqueuse de chants est sous-dimensionnée. Certaines piles peuvent être prêtes à être traitées ; d’autres peuvent être dépourvues de bande de chant, d’identification, de spécifications approuvées ou de composants assortis. Une file d’attente peut également s’allonger tandis que la machine alterne entre des périodes de surcharge et des périodes sans travaux adaptés.
La première étape du conseil consiste à suivre des commandes représentatives, de la découpe à l’opération suivante, en passant par l’encollage des chants. Il faut inclure les variantes de produits qui influent sur la production : différentes dimensions de panneaux, matériaux de chant, exigences en matière de colle et attentes concernant la finition. Un examen limité aux longues séries de panneaux identiques peut donner une vision trop optimiste de la capacité disponible.
Pour chaque lot, distinguez le temps d’attente du temps de traitement. Notez le moment où le lot est prêt, le début du traitement, les interruptions pendant l’opération et le moment où le lot complet quitte le poste. L’objectif est de cerner suffisamment précisément la cause du retard pour qu’une personne puisse agir.
Ces facteurs peuvent se cumuler. Un manque réel de capacité peut être aggravé par un mauvais ordonnancement, tandis qu’une contrainte de manutention peut masquer une capacité machine pourtant exploitable. Le diagnostic doit expliquer à la fois la file d’attente et les interruptions avant toute recommandation d’équipement.
Mesurer la charge de travail en passages de chants, pas seulement en nombre de panneaux
Le nombre de panneaux est pratique pour le reporting, mais peut donner une image trompeuse de la charge d’encollage des chants. Sur une machine unilatérale, un panneau nécessitant la finition de quatre chants requiert plusieurs passages et des manipulations répétées. Un panneau ne nécessitant qu’un seul chant fini représente une charge différente, même si ses dimensions sont similaires. Une configuration bilatérale modifie à nouveau ce calcul, en fonction du panneau et de la disposition de la machine.
Un modèle de charge de travail utile regroupe les panneaux par parcours de traitement. Il identifie les chants à finir, les dimensions pertinentes, le matériau de chant, les exigences de réglage et toute restriction influant sur l’alimentation des pièces. Il tient également compte du contrôle, du retournement, de l’empilage et du renvoi des panneaux pour des passages supplémentaires.
La vitesse d’avance nominale ne fournit qu’une partie de la réponse. Le rendement réel dépend de l’espacement des panneaux, des conditions d’utilisation autorisées, de la manutention manuelle, du temps de réglage et des interruptions. Les petites pièces peuvent entraîner une manutention importante, tandis que les grands panneaux peuvent nécessiter un support ou une main-d’œuvre supplémentaire. Un convoyeur de retour peut faciliter la circulation, mais son adéquation dépend de la gamme de panneaux et de la manière dont les opérateurs chargent et déchargent le système.
Pour la planification, comparez le temps de traitement et de manutention requis par la composition des travaux programmés avec le temps que l’opération peut fournir de façon fiable. Comptabilisez les réglages et les pertes récurrentes de manière cohérente : incluez-les dans le temps requis ou déduisez-les du temps disponible, sans les compter deux fois. Les reprises consomment également de la capacité et doivent rester visibles.
Planifier chaque minute disponible laisse peu de marge pour les variations d’arrivée, les contrôles qualité ou les perturbations. La marge appropriée dépend de la composition de la production et des engagements de livraison. Le conseil doit expliciter cette marge afin qu’un programme ne paraisse pas réalisable simplement parce que les variations normales ont été ignorées.
La taille de la file d’attente est plus instructive lorsqu’elle est exprimée en heures de traitement estimées, en parallèle du degré d’urgence des commandes. Deux piles de même hauteur peuvent représenter des charges de travail très différentes. Cette distinction aide un responsable de projet à déterminer si un retard peut être rattrapé pendant le poste ou s’il nécessite une modification du plan de livraison.
Modifier le lancement et l’ordonnancement avant que la file d’attente ne devienne urgente
L’optimisation de la découpe et le flux d’encollage des chants peuvent orienter la production dans des directions différentes. Un plan de découpe peut regrouper les panneaux pour améliorer le rendement matière, tandis que l’encollage des chants bénéficie de conditions de traitement compatibles et que le montage nécessite des ensembles complets. Maximiser séparément le rendement de chaque opération peut laisser des commandes inachevées dispersées dans l’usine.
Le conseil doit donc examiner la règle de lancement des travaux à la sortie de la découpe. Si celle-ci libère de gros lots dès que de la capacité est disponible, la zone d’encollage des chants devient le tampon de toute l’opération en amont. Une règle de lancement maîtrisé lie les nouveaux travaux à l’espace disponible, au temps de traitement prévu et aux besoins des opérations en aval.
Cela ne signifie pas que chaque commande doit avancer par lots minuscules. Des lots trop petits peuvent accroître le transport, le travail d’identification et les changements de réglage. L’objectif est de choisir des quantités transférées qui alimentent suffisamment le poste d’encollage des chants tout en permettant aux ensembles urgents d’avancer sans être enfouis sous des travaux sans rapport.
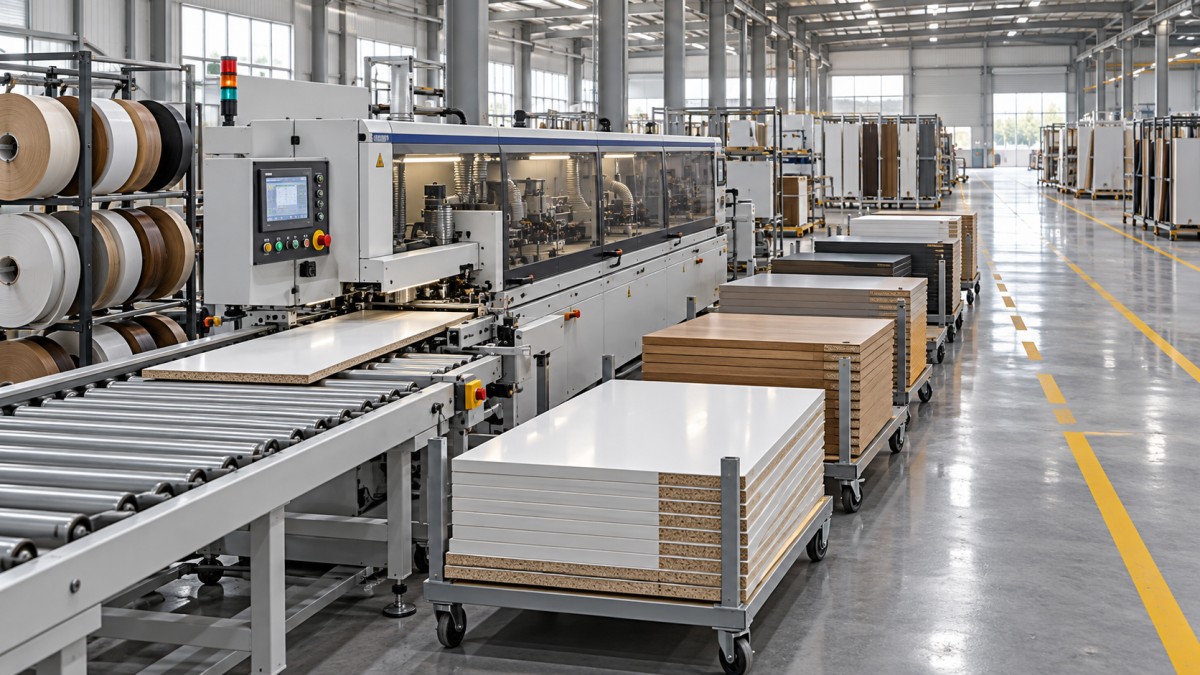
L’ordonnancement doit ensuite trouver un équilibre entre l’efficacité des réglages et les priorités de livraison. Le regroupement de matériaux de chant et de conditions de traitement compatibles peut réduire les interruptions. Toutefois, prolonger une série pratique alors qu’une commande de montage presque complète attend ses derniers panneaux peut allonger le délai global. L’ordonnancement doit prévoir un seuil clairement défini à partir duquel l’achèvement d’une commande devient prioritaire par rapport à une économie supplémentaire liée au réglage.
Une règle de lancement applicable pourrait donner la priorité aux panneaux nécessaires au prochain créneau de montage, puis regrouper les travaux compatibles dans ce créneau. Les exceptions doivent être visibles et confiées à une personne habilitée à les approuver. Sinon, les opérateurs reçoivent des demandes contradictoires de la découpe, du montage et de la gestion de projet, chacune étant présentée comme urgente.
La disponibilité des matériaux doit faire partie de la même décision. Avant qu’un lot n’entre dans la file des travaux prêts, son identification, les spécifications de chant, la bande de chant nécessaire et les instructions de traitement doivent être disponibles. Les panneaux en attente de clarification doivent avoir un statut distinct afin que la file visible ne reflète que les travaux pouvant réellement être traités.
En production de commandes variées, le suivi de l’avancement par ensemble de meubles ou par kit de montage apporte un éclairage utile. Un rendement quotidien élevé en panneaux est peu rassurant si chaque commande prévue manque de quelques composants. Le suivi des ensembles terminés montre si l’encollage des chants permet aux projets de passer à l’étape suivante.
Récupérer de la capacité sans créer de problème de qualité
Une fois le lancement et l’ordonnancement compris, l’examen peut porter sur les pertes autour de la machine. Les recherches répétées de bande de chant, l’accès difficile aux panneaux en attente, le manque d’espace à la sortie et les retards d’inspection peuvent réduire le temps productif. Ces problèmes appellent des changements ciblés dans la préparation des matériaux, l’agencement, la répartition des responsabilités ou les modalités de manutention.
La préparation des réglages mérite une attention particulière. Les matériaux compatibles peuvent être préparés avant un changement planifié, les instructions vérifiées à l’avance et les exigences d’inspection clarifiées. Toute préparation effectuée pendant le fonctionnement de l’équipement doit respecter ses exigences d’exploitation et de sécurité. Les réglages internes nécessitent toujours les procédures d’arrêt et d’isolement appropriées.
Les pertes de qualité doivent faire l’objet d’une analyse distincte de leurs causes. Un collage défectueux, des défauts de rognage, des dommages de surface ou des problèmes dimensionnels peuvent entraîner le renvoi des pièces à l’encollage des chants ou nécessiter le remplacement de panneaux. L’examen doit prendre en compte, selon le procédé, la qualité des pièces découpées en amont, l’état des panneaux, la compatibilité des matériaux de chant, l’application de la colle, l’outillage et les réglages de l’équipement.
Augmenter la vitesse d’avance sans vérifier la qualité du chant fini peut simplement remplacer un temps d’attente visible par des reprises. Les réglages acceptables dépendent de l’équipement, des matériaux, du système de colle et de la finition requise. Les gains de capacité doivent être évalués en fonction des pièces conformes pouvant passer à l’opération suivante.
Les changements de manutention doivent également être testés sur toute la gamme de panneaux. Une disposition adaptée aux côtés de caisson standard peut être peu pratique pour des bandes étroites ou de grands dessus. L’accès des opérateurs, l’espace de retournement, le soutien des panneaux et la stabilité des piles déterminent si l’agencement proposé fonctionnera pour l’ensemble des travaux programmés.
Fonder l’investissement en équipement sur un déficit mesuré
Il est plus facile de justifier un équipement supplémentaire lorsqu’un déficit de capacité persiste après l’évaluation d’améliorations opérationnelles réalistes. Le dossier d’investissement doit préciser quels travaux dépassent la capacité, à quel moment ce déficit survient et pourquoi la configuration proposée peut l’absorber.
La solution appropriée peut être une deuxième machine, une mise à niveau d’une ligne existante, une amélioration de la manutention avec retour ou un parcours distinct pour les travaux qui perturbent régulièrement le flux principal. Ces options répondent à des problèmes différents. Une deuxième plaqueuse de chants nécessite de la main-d’œuvre, de l’espace au sol, un approvisionnement en matériaux, une aspiration et une coordination avec les opérations en amont et en aval. Sa capacité nominale ne suffit pas à établir l’augmentation du rendement de l’usine.
Les discussions avec les fournisseurs doivent s’appuyer sur une composition représentative de la production, comprenant les pièces difficiles et les changements de réglage fréquents. Demandez comment la configuration proposée répond à ces exigences et sur quelles hypothèses repose l’estimation de capacité. Lorsqu’une démonstration est possible, évaluez les cycles complets de traitement, la manutention, les réglages et la qualité de finition, en plus de la vitesse de fonctionnement.
Il faut également tenir compte du déplacement du goulot d’étranglement. Un encollage des chants plus rapide peut accroître la pression sur le perçage, le tri ou le montage. L’évaluation du projet doit suivre la production supplémentaire suffisamment loin en aval pour établir si elle améliore les livraisons de meubles terminés. Sinon, l’investissement peut déplacer la file d’attente sans résoudre la contrainte de livraison.
Transformer le conseil en décision opérationnelle
Un conseil utile se conclut par un modèle de charge de travail, une explication claire des principales causes de la file d’attente et des mesures que la production peut mettre en œuvre. Chaque mesure doit avoir un responsable, une dépendance et un moyen d’en évaluer l’effet. « Améliorer la planification » est trop vague ; définir une limite de lancement et une règle de priorité fondée sur le montage donne à l’équipe des consignes concrètes à appliquer.
Testez les changements opérationnels proposés sur une composition représentative de la production avant de considérer le résultat comme un gain de capacité permanent. Suivez les temps d’attente, la charge de la file, les pertes liées aux réglages, le rendement conforme et l’achèvement des ensembles programmés. Consignez les changements d’effectifs ou d’horaires de travail afin que leur contribution reste claire.
Pour le chef de projet, la décision finale doit relier l’intervention à une exigence de livraison : quelles commandes peuvent avancer plus tôt, quelles conditions opérationnelles doivent être réunies et où se situe la contrainte restante. Si la file d’attente ne diminue que lorsque les opérateurs effectuent des heures supplémentaires ou reportent une maintenance nécessaire, la question fondamentale de capacité reste ouverte. Si un lancement maîtrisé et un meilleur ordonnancement rétablissent un flux fiable, la spécification de l’équipement peut être réexaminée en fonction du besoin mesurable restant.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.