


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Intégrer une solution de perçage pour la fabrication de meubles à une ligne de production existante
L’intégration d’une solution de perçage pour la fabrication de meubles dans une ligne de production existante ne se résume pas à choisir la bonne machine.
Pour limiter les perturbations, les chefs de projet doivent tenir compte de la compatibilité des équipements, de l’espace au sol disponible, des flux de matériaux, des objectifs de production et du calendrier d’installation.
Forte de plus de 20 ans d’expérience dans les machines pour le travail du bois, Qingdao Zhongding Machinery aide les fabricants à évaluer ces facteurs et à planifier des intégrations concrètes, favorisant la précision du perçage, la fluidité de la production et la fiabilité opérationnelle à long terme.
Les projets d’intégration les plus réussis partent d’une contrainte de production mesurable. Définissez le rendement et la précision requis, puis vérifiez si la ligne existante peut alimenter, prendre en charge et accueillir l’équipement proposé.
Avant d’approuver un achat, définissez la période d’installation, le coût total du projet, les critères de réception et les responsabilités relatives à chaque interface. Ces décisions comptent souvent autant que la perceuse elle-même.
Où le nouvel équipement de perçage apportera-t-il le plus de valeur ?
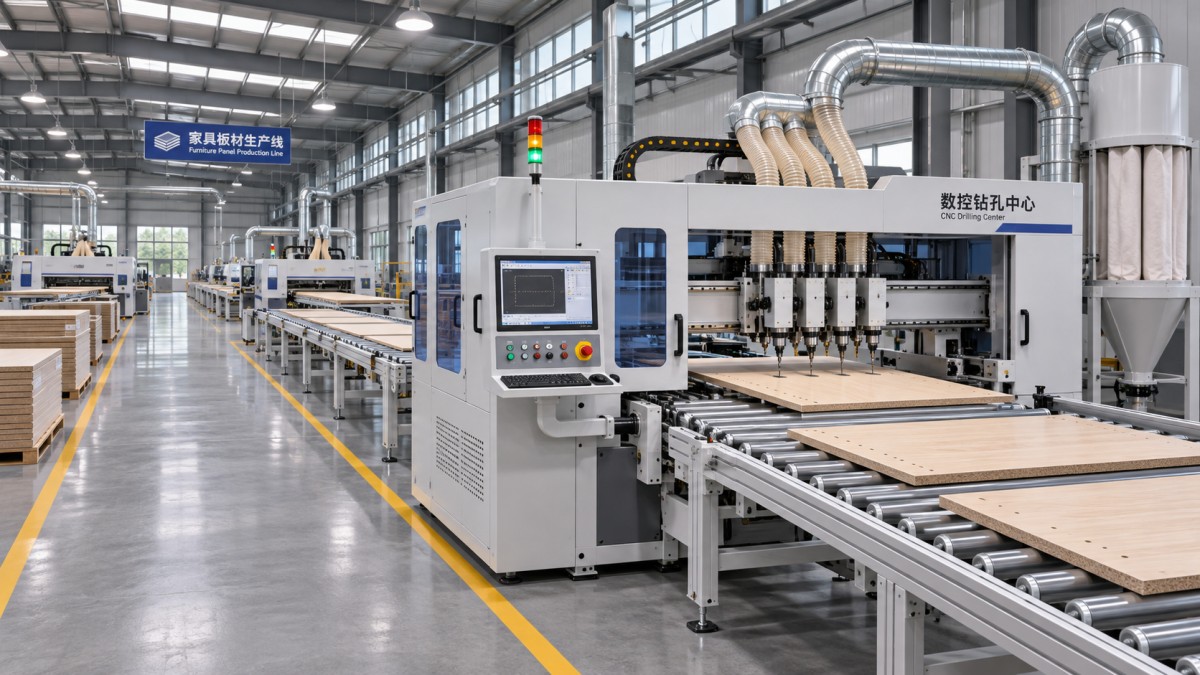
Cartographiez le parcours de production actuel, de la découpe et du plaquage des chants au perçage, à l’assemblage et à l’emballage. Notez les points où les panneaux attendent, où les opérateurs interviennent et où les défauts apparaissent en premier.
Mesurez le rendement réel sur des équipes représentatives, en tenant compte des changements de produits et des arrêts. La seule vitesse nominale des machines ne permet pas de savoir si le perçage constitue le goulet d’étranglement ou s’il révèle simplement une contrainte située ailleurs.
Par exemple, accélérer le perçage aura un effet limité si la plaqueuse de chants en amont ne peut pas fournir suffisamment de panneaux ou si l’assemblage en aval ne peut pas absorber la production supplémentaire.
Répartissez les pertes récurrentes en catégories telles que le temps de réglage, les retards de chargement, les schémas de perçage incorrects, les reprises et les arrêts de l’équipement. Attribuez à chaque catégorie un coût estimé et un objectif d’amélioration.
Une cellule de perçage autonome ou hors ligne peut convenir aux commandes variables et aux espaces limités. Un système en ligne est plus intéressant lorsque le flux de panneaux est régulier et que les interfaces justifient l’automatisation.
Consignez la décision dans un bref cahier des charges : produits concernés, rendement cible, exigences de qualité, investissement disponible, échéance de mise en œuvre et contraintes non modifiables.
De quelle capacité la ligne de production a-t-elle réellement besoin ?
Partez du nombre de panneaux conformes requis par équipe, et non de la vitesse maximale annoncée. Intégrez les pauses, la maintenance planifiée, les temps d’arrêt prévus et la diversité des produits dans le calcul.
À titre d’exemple, pour un objectif de 400 panneaux acceptés au cours d’une équipe de huit heures, supposons six heures de production effective après déduction des temps prévus. La ligne doit produire en moyenne environ 67 panneaux conformes par heure de production effective.
Ce chiffre constitue une base de planification, et non une spécification de temps de cycle de la machine. Le fournisseur doit également tenir compte du chargement, du positionnement, de la complexité du perçage, du déchargement et des changements de produits.
Demandez des estimations de temps de cycle fondées sur des plans de panneaux représentatifs, le nombre de trous, les matériaux et les tailles de lots. Incluez la pièce courante la plus lente et une pièce exigeante nécessitant plusieurs faces de perçage.
Vérifiez si le processus proposé nécessite de tourner ou de repositionner les panneaux. Ces opérations peuvent allonger le temps de manutention et provoquer des erreurs, même si le cycle de perçage lui-même est rapide.
Définissez la capacité en nombre de produits conformes sur une période déterminée. Un critère de réception utile pourrait être le nombre de panneaux conformes par heure lors d’un essai en présence des parties concernées, avec la gamme de produits et les effectifs convenus.
Quelles vérifications de compatibilité effectuer avant l’achat ?
Recensez les dimensions et l’épaisseur des panneaux, leur plage d’épaisseur, les matériaux, l’état des chants, les diamètres et profondeurs de perçage ainsi que les tolérances de position requises pour la gamme de produits actuelle.
Vérifiez la compatibilité des pièces les plus petites et les plus grandes avec les dispositifs de maintien et de transfert de la machine. Examinez également les panneaux étroits, voilés ou flexibles qui pourraient nécessiter un soutien particulier.
Confirmez les faces et les chants à percer, si les trous traversent le panneau et la manière dont la machine prend chaque pièce comme référence. Des chants de référence incohérents peuvent entraîner des problèmes d’assemblage.
Examinez les plans et fichiers de production disponibles avec le fournisseur. Confirmez les formats pris en charge, les conventions de coordonnées, les méthodes de transfert des programmes, la gestion des révisions et la personne chargée de convertir les schémas de perçage existants.
Ne supposez pas que deux machines peuvent échanger des données simplement parce qu’elles utilisent toutes deux une commande CNC. Demandez une démonstration avec les fichiers de production réels et vérifiez la position des trous obtenue.
Pour le transfert automatisé, définissez la hauteur des convoyeurs, l’orientation et l’espacement des panneaux, la vitesse de transfert et la méthode d’identification de chaque pièce. Convenez des signaux correspondant aux états « prêt », « en marche », « bloqué » et « défaut ».
Attribuez les responsabilités concernant les raccordements électriques, l’intégration des commandes, les modifications mécaniques et les interfaces de sécurité. Un registre des interfaces permet d’éviter les zones de flou entre le fournisseur de la machine, l’intégrateur système et l’équipe de l’usine.
Comment planifier l’espace au sol et les flux de matériaux ?
Un plan d’implantation doit montrer plus que le contour de la machine. Indiquez les zones d’entrée et de sortie, l’accès des opérateurs, les dégagements nécessaires à la maintenance, le rangement de l’outillage, l’aspiration des poussières et les voies d’évacuation d’urgence.
Suivez le panneau le plus long à travers chaque transfert et chaque rotation. Vérifiez les espaces de manœuvre, les portes, les colonnes, les obstacles en hauteur et l’accès des chariots élévateurs ou des équipements de levage pendant l’installation.
Comparez les différentes implantations en tenant compte des déplacements actuels du personnel et des matériaux. Même une machine compacte peut accroître la charge de travail si les opérateurs doivent transporter ou empiler les panneaux à plusieurs reprises.
Envisagez un petit stock tampon lorsque les temps de cycle en amont et en aval varient. Dimensionnez-le en fonction des interruptions observées et de l’espace disponible, plutôt que de considérer le stock comme un substitut à la résolution des goulets d’étranglement.
Confirmez auprès du fournisseur de l’équipement sélectionné la capacité et les exigences de raccordement pour l’alimentation électrique, l’air comprimé et l’aspiration des poussières. Les installations existantes peuvent nécessiter une mise à niveau ou un déplacement.
Examinez la manière dont les panneaux finis quittent le poste de perçage. Une identification claire et un empilage contrôlé permettent d’éviter les mélanges de commandes, les surfaces endommagées et les composants égarés avant l’assemblage.
La qualité des panneaux en amont peut-elle influer sur les résultats du perçage ?
La précision du perçage dépend en partie des matériaux qui arrivent au poste. Des dimensions de panneaux irrégulières, des chants de mauvaise qualité, des défauts de surface ou un collage insuffisant peuvent compromettre les performances d’un équipement pourtant adapté.
Si le projet comprend également le laminage de panneaux, évaluez la qualité du pressage indépendamment de l’investissement dans le perçage. Une presse en amont peut influer sur la régularité des panneaux, mais elle ne réalise pas le perçage.
La gamme de Presses à chaud est destinée au pressage et au laminage de matériaux utilisés dans la fabrication de meubles, notamment le placage, le contreplaqué, le MDF et les panneaux décoratifs.
Les configurations répertoriées comprennent de une à quatre couches de travail, une pression totale de 1 200 kN et un chauffage électrique à l’huile caloporteuse. Confirmez les caractéristiques propres au modèle et son adéquation avant de l’inclure dans un projet.
Pour les presses existantes, vérifiez la qualité du collage et la planéité des panneaux avant d’attribuer chaque défaut de perçage au nouveau poste. Définissez les critères applicables aux matériaux entrants pour les essais de réception.
Quels coûts de projet s’ajoutent à celui de la machine ?
Établissez une estimation du coût total d’installation comprenant l’équipement, le fret, le déchargement, les fondations si nécessaire, les utilités, l’aspiration, les convoyeurs, les commandes, l’outillage, la formation et la mise en service.
Prévoyez également les arrêts de production, la manutention temporaire, la préparation des programmes, les pièces de rechange et les travaux des sous-traitants. Précisez quels coûts font l’objet de devis fermes et lesquels reposent encore sur des hypothèses.
Estimez les bénéfices annuels à partir d’améliorations vérifiables : réduction des heures de main-d’œuvre, diminution des reprises, baisse du recours à la sous-traitance ou marge supplémentaire issue d’une production effectivement vendable.
Évitez de comptabiliser la capacité théorique comme un revenu si les opérations en aval et la demande des clients ne peuvent pas l’exploiter. Évitez également de compter plusieurs fois la même économie de main-d’œuvre dans différentes catégories de bénéfices.
À titre d’exemple, un investissement installé de $150,000 assorti d’économies nettes annuelles vérifiées de $50,000 présente un délai de récupération simple de trois ans, hors financement, fiscalité et valeur résiduelle.
Mettez cette estimation à l’épreuve en tenant compte d’une utilisation moindre, de changements de série plus longs, des coûts des consommables et d’une montée en cadence retardée. Présentez à la direction une fourchette accompagnée des hypothèses qui influent le plus sur le résultat.
Prévoyez une marge pour imprévus adaptée au degré d’avancement du plan d’implantation et de la conception des interfaces. Les travaux de bâtiment ou l’intégration des commandes non résolus nécessitent davantage d’examen qu’une installation ayant fait l’objet d’un relevé complet.
Comment limiter les perturbations liées à l’installation ?
Établissez le calendrier à rebours à partir de la date de production requise. Incluez l’approbation de la conception, la fabrication, l’expédition, la préparation du site, l’installation, les essais, la formation des opérateurs et une période réaliste de montée en cadence.
Identifiez les dépendances critiques de chaque jalon. Par exemple, la livraison de la machine ne suffit pas si les travaux électriques, les raccordements d’aspiration ou les programmes de production convenus ne sont pas prêts.
Effectuez un relevé du site avant de valider le plan d’implantation définitif. Vérifiez les dimensions réelles et l’emplacement des réseaux dans l’atelier au lieu de vous fier uniquement à d’anciens plans du bâtiment.
Planifiez l’arrêt de production autour des opérations qui le nécessitent réellement. Dans la mesure du possible, effectuez la préparation des utilités et le développement des programmes pendant que la ligne existante continue de fonctionner.
Protégez les livraisons aux clients au moyen d’un plan de production temporaire. Selon l’usine, cela peut consister à constituer un stock approuvé, à transférer le travail vers une autre cellule ou à recourir à un sous-traitant qualifié.
Définissez avant le début de la mise en service les conditions d’un retour arrière : qui peut l’autoriser, quels événements le déclenchent et comment le processus précédent sera rétabli si le démarrage prend plus de temps que prévu.
Désignez un responsable unique du calendrier intégré et organisez des revues régulières avec les équipes de production, de maintenance, de qualité et de sécurité, ainsi qu’avec les fournisseurs. Consignez les points en suspens, leurs échéances et les responsables désignés.
Quels essais réaliser avant la réception de la ligne ?
Convenez des critères de réception avant de commander, notamment pour la qualité des pièces, le rendement durable, les fonctions de sécurité, la gestion des programmes, la documentation et les conditions de réalisation des essais.
Dans la mesure du possible, effectuez un essai de réception en usine à l’aide de plans et de matériaux représentatifs. Confirmez que les résultats obtenus avec succès chez le fournisseur seront reproduits lors de la réception sur site dans les conditions convenues.
Vérifiez la position, le diamètre et la profondeur des trous ainsi que la qualité de surface par rapport aux plans approuvés. Définissez avant les essais la méthode de mesure, la taille de l’échantillon, les instruments et les tolérances autorisées.
Faites tourner un assortiment représentatif de pièces pendant une période définie, avec les effectifs prévus. Consignez la production conforme, les arrêts, les changements de série, les défauts et les causes des interruptions.
Testez également les situations anormales. Elles peuvent inclure l’absence d’un panneau, un blocage de la sortie, une erreur de sélection de programme, un arrêt d’urgence et la reprise en toute sécurité après une interruption.
Demandez à du personnel qualifié de valider l’installation complète au regard des exigences locales applicables aux machines et à la sécurité au travail. La documentation du fournisseur ne suffit pas, à elle seule, à établir la conformité de la ligne intégrée.
Distinguez les points mineurs de la liste de réserves des problèmes empêchant la réception. Consignez les délais de correction, les procédures de nouvel essai et les échéances de paiement dans le contrat d’achat.
Comment maintenir les performances après le démarrage ?
Formez les opérateurs au chargement, à la sélection des programmes, aux contrôles de routine et au signalement des défauts. Le personnel de maintenance doit également être formé à la maintenance préventive, au dépannage et aux procédures de consignation en toute sécurité.
Définissez les responsabilités relatives aux programmes de perçage et à leurs révisions. Un processus d’approbation contrôlé réduit le risque qu’un schéma obsolète soit utilisé en production après une modification du modèle de meuble.
Convenez d’une liste pratique de pièces de rechange adaptée à la configuration installée et aux recommandations du fournisseur. Confirmez les délais de livraison, les coordonnées du support, les conditions de garantie et la procédure d’escalade.
Suivez la production conforme, la qualité au premier passage, les temps d’arrêt et les temps de changement de série pendant la montée en cadence. Comparez les résultats à la référence et recherchez les pertes récurrentes avant de déclarer le projet terminé.
Prévoyez une revue après que les opérateurs auront utilisé le système sur les variations habituelles de produits. De petits ajustements des dispositifs de fixation, des programmes ou des flux de matériaux peuvent améliorer les performances sans investissement majeur.
Conclusion : fonder la décision d’intégration sur les performances de la ligne
Une solution de perçage pour la fabrication de meubles apporte une valeur maximale lorsqu’elle répond à une contrainte mesurée et s’adapte aux produits, aux interfaces, aux effectifs et aux engagements de livraison réels de l’usine.
Les chefs de projet ne devraient approuver l’investissement qu’une fois clarifiés les hypothèses de capacité, les coûts totaux, les responsabilités d’installation et les essais de réception. La décision repose ainsi sur les résultats de production.
Qingdao Zhongding Machinery peut échanger avec les équipes de projet sur les équipements et les besoins plus généraux liés au travail du bois. Fournissez des plans représentatifs, des objectifs de production et les contraintes d’implantation pour permettre une évaluation technique plus pertinente.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.