


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quels facteurs déterminent le débit des équipements de perçage pour meubles en panneaux ?
Le débit d’une perceuse pour panneaux de meubles ne dépend pas uniquement de la vitesse de perçage. Pour les chefs de projet qui planifient une ligne de production, la question pratique est de savoir combien de pièces conformes une machine peut produire par poste.
La configuration de la machine, la manutention des panneaux, les changements d’outils, l’intégration logicielle et la maintenance influent toutes sur ce résultat. Comprendre ces facteurs aide les équipes à repérer les goulets d’étranglement et à comparer les équipements en fonction d’une capacité réaliste.
Cet article examine les variables opérationnelles et techniques qui déterminent le débit de perçage, puis explique comment évaluer la capacité, l’investissement et les risques de production avant de choisir un équipement.
Comment les chefs de projet doivent-ils calculer un débit de perçage réaliste ?
Commencez par le nombre de panneaux conformes produits par poste, et non par le cycle le plus rapide affiché lors d’une démonstration de la machine. Un panneau conforme respecte les spécifications de perçage et peut passer à l’étape suivante sans retouche.
Pour une première estimation, calculez le temps de production disponible après déduction des pauses et de la maintenance planifiées, puis multipliez-le par le taux d’exploitation prévu et divisez le résultat par le temps de cycle moyen.
Utilisez des unités cohérentes : le nombre de panneaux conformes par poste est égal au temps disponible en secondes multiplié par le taux d’exploitation, puis divisé par le temps moyen en secondes par panneau.
Le taux d’exploitation tient compte des arrêts imprévus, des changements de série et d’autres pertes qui ne sont pas déjà déduits du temps disponible. Évitez de déduire deux fois la même perte.
Par exemple, un poste disposant de 360 minutes, avec un taux d’exploitation de 75 % et un temps de cycle moyen de 45 secondes, permet d’estimer une production de 360 panneaux conformes.
Cette estimation suppose que le temps de cycle et le taux d’exploitation tiennent déjà compte des pertes de qualité, ou que celles-ci sont négligeables. Sinon, ajustez le résultat en fonction du rendement au premier passage prévu.
Si le rendement au premier passage est de 98 % et n’a pas déjà été pris en compte, l’estimation est d’environ 353 panneaux conformes par poste. Les panneaux nécessitant une reprise doivent faire l’objet d’une marge de capacité distincte.
Utilisez une moyenne pondérée des temps de cycle lorsque plusieurs types de panneaux sont produits. Une moyenne simple peut fausser l’estimation de la capacité si les pièces complexes représentent la majeure partie du volume de production.
Quelles exigences de production ont le plus d’impact sur la capacité ?
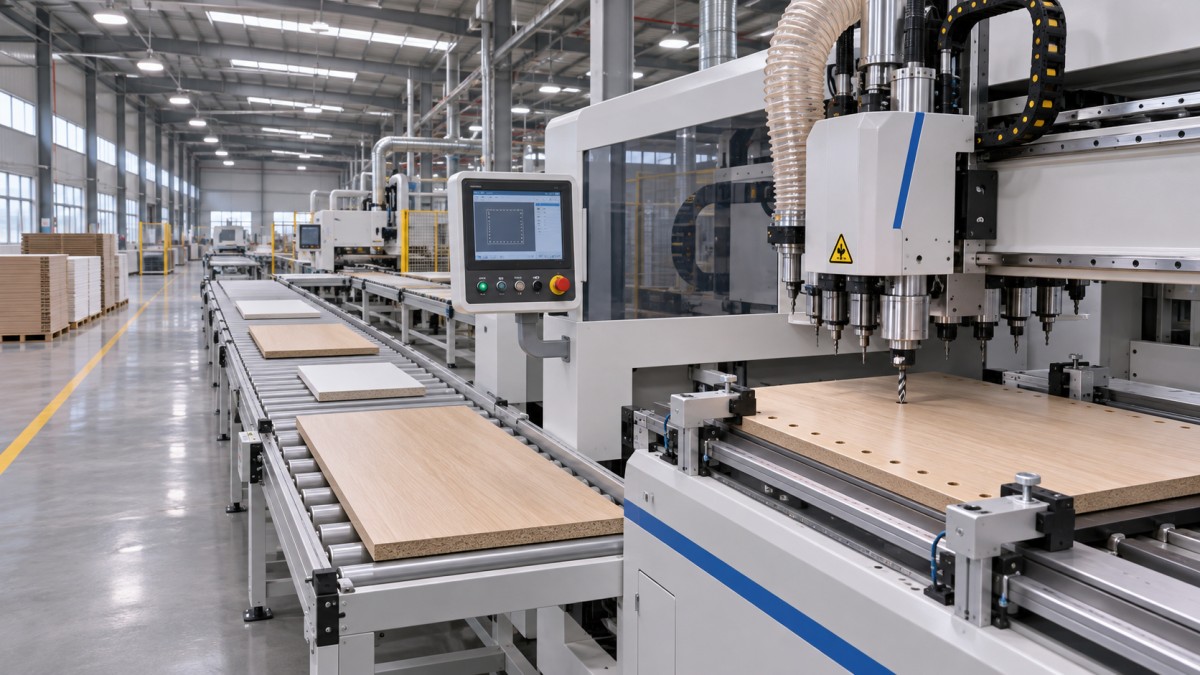
Les dimensions des panneaux, le nombre de trous, la profondeur de perçage, les opérations sur les chants et les faces à usiner déterminent le travail requis pour chaque pièce. Deux machines peuvent donner des résultats différents pour une même gamme de produits.
Un côté de meuble comportant plusieurs trous pour connecteurs et des perçages de chant nécessite généralement davantage d’opérations qu’une simple étagère. Les performances annoncées sur la base d’étagères ne doivent pas être automatiquement extrapolées aux côtés de meubles.
Le matériau compte également. Les panneaux de particules, le MDF, le contreplaqué et les panneaux revêtus peuvent nécessiter des conditions de coupe, des outils et des méthodes d’évacuation des copeaux différents pour maintenir une qualité de perçage acceptable.
Les pièces petites ou étroites peuvent nécessiter des dispositifs de serrage ou de manutention spécifiques. Les panneaux de grand format peuvent exiger un positionnement plus lent, un soutien supplémentaire ou une disposition différente de la machine.
Avant de demander des devis, regroupez les pièces selon leurs dimensions, leur matériau, la complexité de leur usinage et leur volume prévu. Incluez dans l’analyse la proportion de pièces nécessitant l’usinage de chaque face, chant ou outil.
Pour les meubles sur mesure, évaluez la fréquence des changements de conception et de série. Une machine optimisée pour les longues séries peut perdre son avantage apparent lorsque les travaux changent fréquemment.
Demandez aux fournisseurs de calculer la capacité à partir de cette gamme représentative, en incluant les pièces difficiles et les changements de série habituels. Une seule pièce choisie dans les meilleures conditions ne suffit pas à planifier la production.
Comment la configuration de la machine et la stratégie de perçage influent-elles sur la production ?
Les unités de perçage, la disposition des broches, les outils disponibles et les faces usinables déterminent la quantité de travail pouvant être effectuée sans repositionner ni transférer un panneau.
Un bloc multibroche peut réduire le temps d’usinage lorsque la disposition des broches correspond à un motif de perçage récurrent. Son avantage est moindre lorsque les motifs varient fortement.
Des broches indépendantes ou des positions d’outils supplémentaires peuvent prendre en charge une gamme de produits plus large, mais leur intérêt dépend des besoins réels des programmes et de la stratégie de commande de la machine.
Vérifiez quelles opérations peuvent être exécutées simultanément. Une machine dotée de plusieurs broches ne perce pas nécessairement tous les trous requis en une seule fois, notamment sur différentes faces ou à différentes profondeurs.
Le perçage des chants, le rainurage, le fraisage et le perçage vertical peuvent nécessiter des outils ou des orientations différents. Chaque opération supplémentaire peut allonger le temps de cycle ou créer une étape de production supplémentaire.
Le changement automatique d’outils peut réduire les interventions manuelles pour les travaux variés, mais le changement prend lui-même du temps. La capacité du magasin d’outils et leur durée de vie influent également sur le fonctionnement sans surveillance.
Le serrage et le positionnement méritent la même attention. Un alignement fiable réduit les corrections de l’opérateur et les reprises, tandis que les repositionnements répétés peuvent annuler le bénéfice d’un perçage rapide.
Précisez les tolérances requises en même temps que les objectifs de production. Des conditions de coupe plus rapides ne sont utiles que si la position et le diamètre des trous ainsi que l’état de surface restent acceptables pendant tout le poste.
À quel moment la manutention des panneaux devient-elle le goulet d’étranglement ?
Dans de nombreuses lignes, le chargement, le déchargement, l’alignement et le transfert prennent autant de temps que l’usinage. Le cycle pertinent inclut ces activités, sauf si elles se déroulent en parallèle du perçage.
Observez si l’opérateur attend la machine ou si la machine attend l’opérateur. Cette distinction permet de déterminer si une automatisation supplémentaire améliorera la production.
Par exemple, réduire le temps de perçage de 30 à 20 secondes apporte peu si la manutention manuelle prend toujours 40 secondes et ne peut pas être effectuée en parallèle.
Le chargement par aspiration, les convoyeurs, les systèmes de retour et le déchargement automatique peuvent réduire le temps de manutention, mais leur intérêt dépend des dimensions, du poids et de l’orientation des panneaux ainsi que de la séquence de production.
Vérifiez que les équipements de manutention peuvent traiter les pièces les plus petites, les plus grandes et les plus lourdes de la gamme prévue. Les cas nécessitant une manutention manuelle doivent être inclus dans l’estimation de la capacité.
Les opérations en amont, comme le débit et le placage de chants, doivent également fournir des panneaux correctement identifiés au rythme requis. En aval, l’assemblage doit évacuer les pièces finies sans bloquer le poste de perçage.
Les zones tampons peuvent absorber les perturbations de courte durée entre les opérations, mais elles nécessitent de l’espace et une identification rigoureuse. Elles ne peuvent pas compenser durablement une capacité insuffisante en amont ou en aval.
Cartographiez l’ensemble du flux avant d’acheter l’équipement. Le débit effectif de la ligne est limité par l’opération dont la capacité soutenue est la plus faible, pas nécessairement par la perceuse elle-même.
Les logiciels et la préparation des travaux peuvent-ils éviter les pertes de temps de production ?
Les logiciels influent sur le débit avant même que le premier panneau n’arrive à la machine. Des programmes exacts, une identification claire des travaux et un transfert fiable des données réduisent les retards au poste de production.
Vérifiez si la machine peut importer les formats générés par les systèmes de conception et de fabrication existants. Confirmez le mode de transfert des coordonnées de perçage, de l’orientation des panneaux et des informations sur les matériaux.
L’identification par code-barres ou étiquette peut accélérer la sélection des programmes et réduire les erreurs des opérateurs, à condition que les étiquettes restent lisibles et que le bon programme soit associé à chaque pièce.
Pour une production à forte diversité, évaluez le temps de programmation, les procédures de lancement des travaux et la gestion des exceptions avec autant d’attention que la vitesse des broches. Les corrections manuelles fréquentes peuvent mobiliser une part importante des ressources d’ingénierie.
Faites passer des travaux tests par l’ensemble du flux, du fichier de conception à la pièce finie. Incluez les révisions, les pièces en miroir et les panneaux de dimensions similaires mais présentant des motifs de perçage différents.
Déterminez qui assure la maintenance des bibliothèques d’outils, valide les programmes et résout les erreurs de données. L’intégration logicielle implique des exigences opérationnelles continues, en plus de son coût initial de mise en œuvre.
Comment prendre en compte les arrêts et les pertes de qualité ?
L’usure des outils, l’accumulation de copeaux, les défaillances de capteurs et le positionnement irrégulier des panneaux peuvent réduire progressivement la production. Les contrôles planifiés sont généralement plus faciles à gérer que les interruptions imprévues de la ligne.
Dans la mesure du possible, suivez la durée de vie des outils en fonction du matériau et de l’opération. Remplacez ou entretenez les outils avant que leur usure n’entraîne des trous non conformes, des efforts de coupe excessifs ou des arrêts répétés.
L’aspiration des poussières et l’air comprimé doivent répondre aux exigences du fournisseur de l’équipement. Une aspiration insuffisante ou une alimentation en air instable peut nuire à la fiabilité, à la propreté et aux performances de serrage.
Consignez la durée et la cause des arrêts, notamment les corrections de programmation, les pénuries de matériaux, les réglages et les pannes de la machine. Distinguez les arrêts planifiés des pertes imprévues afin d’assurer un suivi cohérent.
Mesurez également le rendement au premier passage, en plus de la production totale. Une ligne qui produit davantage de panneaux mais génère fréquemment des erreurs de perçage peut entraîner des contrôles, des reprises et des retards d’assemblage supplémentaires.
Lors de la mise en service, établissez une référence pour le temps de cycle, la disponibilité et la qualité. Examinez les données lorsque les opérateurs se sont familiarisés avec l’équipement et la gamme de produits habituelle.
Comment les équipes peuvent-elles comparer les machines et justifier l’automatisation ?
Demandez un essai documenté portant sur des matériaux, des dimensions de panneaux et des motifs de perçage représentatifs. Les fournisseurs doivent préciser les effectifs, la configuration des outils, les modalités de manutention et la prise en compte ou non des changements de série.
Comparez le nombre soutenu de panneaux conformes par poste plutôt que la production horaire maximale. Lorsqu’un essai sur un poste complet n’est pas réalisable, associez des temps de cycle mesurés à des hypothèses clairement indiquées concernant les arrêts.
Demandez des résultats distincts pour les panneaux courants et les cas les plus exigeants. Cela permet de vérifier si une moyenne attrayante repose sur l’exclusion de pièces qui entreront régulièrement en production.
Calculez l’investissement total, y compris la machine, les équipements de manutention, l’installation, l’intégration logicielle, l’aspiration, la formation, les outils de rechange et les éventuels travaux nécessaires sur le bâtiment ou les réseaux.
Estimez ensuite les avantages annuels liés à l’augmentation de la production conforme, aux changements de main-d’œuvre, à la réduction des reprises et à la diminution de la sous-traitance. Ne comptabilisez une production supplémentaire que si la demande ou les coûts évités lui donnent une valeur.
Une estimation simple du délai de retour sur investissement consiste à diviser l’investissement supplémentaire par le bénéfice net annuel. Déduisez les frais d’exploitation supplémentaires et tenez compte de la maintenance, des consommables et des coûts logiciels.
Par exemple, une modernisation par automatisation coûtant $120,000 et générant un bénéfice net annuel estimé à $40,000 présente un délai de retour simple de trois ans, avant prise en compte du financement et de la fiscalité.
Testez cette estimation en tenant compte d’une demande plus faible, d’une montée en cadence plus lente, d’arrêts plus longs et de la couverture des opérateurs. Évaluez également les délais d’intervention du service après-vente, la disponibilité des pièces détachées et le coût d’une panne prolongée.
Lorsque les projets d’ameublement comprennent à la fois des panneaux percés et des éléments décoratifs en bois massif, évaluez ces procédés séparément. Un tour ne remplace pas le perçage des panneaux et n’augmente pas directement sa capacité.
Par exemple, letour à bois CNC CA-1530 est destiné au tournage de pièces en bois massif, telles que des pieds et des colonnes de meubles, avec une longueur d’usinage maximale standard annoncée de 1,500 mm.
Qingdao Zhongding Machinery fournit des machines à bois et une assistance. Les équipes projet doivent confirmer la configuration, les utilités, les modalités de service et les critères de réception pour chaque machine proposée.
Conclusion : planifier en fonction d’une production conforme et soutenue
Le débit d’une perceuse pour panneaux de meubles est déterminé par l’interaction entre l’usinage, la manutention, les logiciels, le personnel, la maintenance et la gamme réelle de pièces.
Élaborez le dossier économique à partir de mesures représentatives des temps de cycle et du nombre de panneaux conformes par poste. Validez les opérations autour de la machine avant d’investir dans une vitesse ou une automatisation supplémentaires.
Le meilleur choix est la configuration qui répond de manière fiable à la demande, maintient la qualité et conserve suffisamment de flexibilité opérationnelle pour s’adapter aux évolutions prévues de votre gamme de produits.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.