

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Un patin de ponçage segmenté vaut-il le coût supplémentaire pour les portes d’armoire en MDF ?
Un patin de ponçage segmenté peut justifier son surcoût pour des portes de placard en MDF lorsque les dommages sur les chants, le ponçage irrégulier ou les opérations de finition répétées limitent la production. Il est particulièrement intéressant si vous traitez des portes de dimensions variées ou poncez un apprêt qui ne laisse que peu de marge d’erreur. Pour des panneaux bruts en MDF plats et uniformes, avec un processus de ponçage stable, un patin de pression classique peut déjà donner un résultat satisfaisant.
La décision d’achat dépend de la capacité du contrôle sélectif de la pression à résoudre un défaut récurrent à un coût raisonnable. Avant de comparer les devis, distinguez les problèmes dus à la pression de ponçage de ceux liés au choix de l’abrasif, au réglage de la machine, à l’aspiration des poussières ou aux portes elles-mêmes.
Ce qu’un patin de ponçage segmenté change réellement
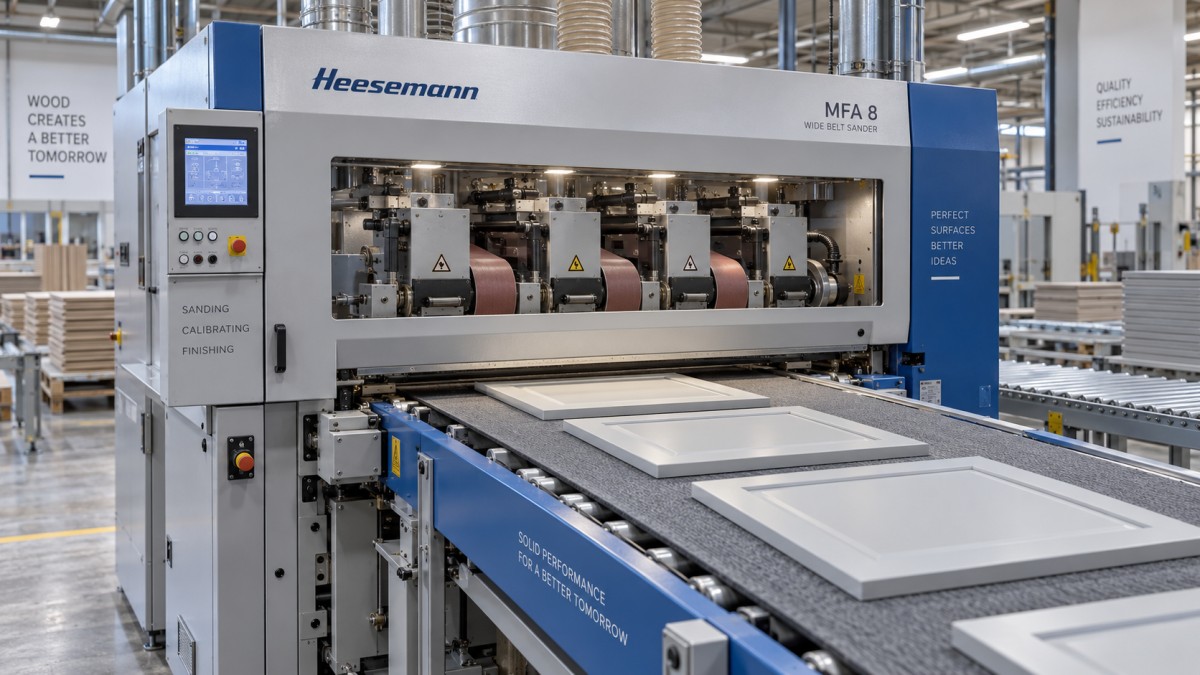
Dans une ponceuse à large bande, le patin de pression, également appelé plateau, appuie la bande abrasive contre la pièce. Un patin classique exerce une pression sur une zone de contact continue. Un patin segmenté divise ce support en sections contrôlées séparément sur toute la largeur de travail de la machine.
Selon la machine, la détection de la pièce et le suivi du convoyeur activent les sections situées au-dessus de la porte au fur et à mesure de son passage. Certains systèmes proposent également des décalages de bord réglables, un réglage du moment d’activation ou des paramètres de pression. Ces fonctions varient d’une machine à l’autre ; un patin segmenté n’intègre pas automatiquement toutes les formes de réglage de la pression.
Ce contact sélectif peut réduire la pression de ponçage inutile autour des zones vulnérables. Aux bords d’attaque et de sortie, le moment d’activation et de désactivation du patin est important. Sur les côtés, la largeur des segments et la façon dont le système traite les segments partiellement couverts déterminent dans quelle mesure la zone de ponçage active suit le contour de la porte.
Un patin segmenté contrôle les zones où la bande est soutenue ; il ne fait pas suivre à la bande chaque contour de la surface. Cette distinction est importante pour les portes de placard en MDF présentant des détails fraisés, des panneaux en retrait ou des zones étroites en relief.
Commencez par la géométrie de la porte et l’étape de ponçage
Deux portes découpées dans la même plaque de MDF peuvent nécessiter des processus de ponçage très différents. Une porte plane présente une surface continue. Une porte fraisée comporte des ouvertures, des épaulements et des variations de hauteur qui compliquent le contact avec la bande.
Pour du MDF non fini, déterminez si vous corrigez l’épaisseur, éliminez des marques d’usinage ou préparez une surface déjà plane en vue de son revêtement. Il ne faut pas attendre d’un patin de finition qu’il corrige d’importantes variations d’épaisseur. Sur les machines à plusieurs têtes, le calibrage et la préparation finale de la surface peuvent relever de têtes différentes.
Le ponçage de l’apprêt constitue souvent une raison plus convaincante d’envisager la segmentation. Un enlèvement excessif de matière près d’un chant peut mettre le MDF à nu et nécessiter une nouvelle opération d’enduisage, d’application d’apprêt ou de ponçage. Un contact mieux contrôlé peut réduire ce risque, à condition que l’apprêt soit prêt à être poncé et que la bande coupe proprement.
Les portes fraisées exigent une attention particulière. Il ne faut pas supposer que la détection standard de la pièce reconnaît chaque évidement intérieur. Même lorsqu’une machine peut réagir aux ouvertures, la bande et le patin ont toujours des limites physiques. Le ponçage des profils, le ponçage à la brosse ou des retouches manuelles ciblées peuvent rester nécessaires pour les zones profilées.
Déterminez si le contrôle de la pression est à l’origine des défauts
Avant de payer pour une mise à niveau, examinez les portes rejetées et notez l’emplacement des défauts. Des dommages récurrents sur les bords d’attaque, de sortie ou latéraux peuvent indiquer un problème de pression de contact, de synchronisation ou de soutien. Des rayures sur toute la surface invitent à commencer l’analyse ailleurs.
Utilisez la répartition des défauts pour orienter l’analyse :
- Chants arrondis ou apprêt poncé jusqu’au MDF : vérifiez la pression du patin, le moment d’activation, l’enlèvement de matière, l’état de l’abrasif et le nombre de passes.
- Longues rayures ou marques profondes isolées : inspectez la bande pour détecter des dommages, des salissures ou des particules coincées.
- Encrassement, échauffement ou étalement de matière pendant le ponçage de l’apprêt : vérifiez que le revêtement est prêt, que l’abrasif convient, que l’aspiration fonctionne et que les paramètres de fonctionnement sont adaptés.
- Ponçage irrégulier sur la surface : vérifiez la planéité de la pièce, l’état du convoyeur, l’alignement de la tête et l’usure du patin.
- Défauts concentrés à l’intérieur des profils : réévaluez la méthode de ponçage adaptée à cette géométrie.
Un plateau segmenté ne peut résoudre qu’une partie de ces problèmes. Si une bande usée provoque des rayures, réduire la pression peut les rendre moins visibles sans régler le problème sous-jacent. De même, une porte voilée peut être poncée de manière irrégulière parce que son contact avec la machine change sous la charge.
Stabilisez le processus existant avant de faire la comparaison. Commencez par choisir un abrasif adapté et assurez-vous que la machine est propre, que le convoyeur soutient correctement les pièces et que les matériaux entrants sont constants. Dans le cas contraire, l’avantage apparent d’une nouvelle machine peut venir d’un meilleur entretien ou d’une bande neuve plutôt que de la segmentation.
Comparez les systèmes de commande, pas seulement le nombre de segments
Des segments plus étroits peuvent offrir un contrôle plus précis sur la largeur de la porte, mais le nombre de segments, à lui seul, constitue un critère d’achat peu fiable. Le résultat utile dépend du système dans son ensemble : détection, moment d’activation, comportement de la pression, construction du patin et transport de la pièce.
Demandez au fournisseur ce qui se passe lorsqu’un bord de porte ne couvre qu’une partie d’un segment. Déterminez également comment la machine traite les pièces étroites, l’alimentation en biais, les portes courtes et les espaces entre des pièces successives. Ces situations sont plus révélatrices qu’une démonstration portant sur un grand panneau rectangulaire unique.
Distinguez la mise en marche ou l’arrêt d’un segment du réglage de sa pression. Les deux peuvent être utiles, mais n’offrent pas le même niveau de contrôle. Pour le ponçage délicat d’un apprêt, la possibilité de maintenir un contact doux et répétable peut être plus importante qu’une description impressionnante des fonctions affichées à l’écran.
Examinez également le reste de la tête de ponçage. La souplesse du patin et la longueur de contact influent sur la manière dont la bande agit sur la surface. Un contact plus souple peut offrir davantage de tolérance, tandis qu’une souplesse excessive peut favoriser l’arrondissement des chants. La segmentation ne supprime pas ce compromis.
La capacité de la machine doit également correspondre aux portes. Les dimensions minimales des pièces, la plage d’épaisseurs, les dispositifs de maintien et l’adhérence du convoyeur restent importants, même lorsque la tête de ponçage est dotée de commandes sophistiquées. Des pièces mal soutenues ne peuvent pas être stabilisées par de simples réglages logiciels.
Effectuez un essai portant sur les pièces les plus difficiles
Une démonstration utile doit reproduire vos conditions de production d’assez près pour éclairer la décision d’achat. Un seul échantillon soigneusement choisi et parfaitement fini ne renseigne guère sur les lots mixtes ou les défauts récurrents sur les chants.
- Choisissez des portes représentatives. Incluez les dimensions courantes de production, les pièces étroites et les géométries les plus susceptibles de nécessiter des retouches. Veillez à ce que le matériau entrant et l’état du revêtement soient comparables.
- Définissez le résultat attendu. Avant le début de l’essai, convenez des critères acceptables concernant l’aspect des rayures, la forme des chants, la couverture du revêtement et le travail manuel restant.
- Comparez des processus réalistes. Utilisez des abrasifs et des réglages adaptés à chaque machine. Consignez la vitesse d’avance, le nombre de passes, le temps de réglage et tout ponçage manuel nécessaire par la suite.
- Inspectez au-delà de la surface fraîchement poncée. Examinez les portes sous un éclairage constant et soumettez des échantillons représentatifs à la séquence de revêtement prévue. La finition peut révéler des rayures masquées par le MDF brut.
- Répétez l’essai avec différentes dimensions et différents réglages. Vérifiez que le résultat reste constant après un changement des dimensions de porte et le rappel d’un programme enregistré.
Si possible, comparez le fonctionnement avec un patin classique et un patin segmenté sur des équipements par ailleurs similaires. Lorsque les machines diffèrent sensiblement, évaluez le résultat global de production et évitez d’attribuer chaque amélioration au patin.
Consignez les échecs avec autant de soin que les pièces réussies. Un processus qui produit une excellente surface mais nécessite davantage de travail autour des profils peut tout de même être utile, mais cette main-d’œuvre restante doit être prise en compte dans le calcul des coûts.
Évaluez le surcoût au regard des coûts de production évitables
L’écart de prix d’achat ne représente qu’une partie de l’investissement. L’installation, la formation, la maintenance et les composants de remplacement peuvent modifier l’équation économique. L’avantage provient des coûts que le processus amélioré permet réellement d’éliminer.
Délai de récupération simple = investissement supplémentaire installé ÷ économies nettes annuelles d’exploitation.
Établissez les économies annuelles à partir de vos propres données de production. Elles peuvent inclure une réduction du ponçage manuel, une diminution du nombre de portes nécessitant un nouveau cycle d’apprêt, une baisse des rebuts et une augmentation de la production commercialisable. Déduisez toute hausse des coûts de maintenance, des consommables ou d’exploitation.
Évitez de compter deux fois le même avantage. Si la réduction des retouches libère du temps de main-d’œuvre, comptabilisez soit le coût de main-d’œuvre réellement économisé, soit la valeur du travail utile rendu possible par ce temps, selon une méthode cohérente. La capacité supplémentaire de la machine n’a de valeur financière que si la demande et les processus en aval peuvent l’absorber.
Dans la mesure du possible, ventilez les économies par famille de portes. Un patin segmenté peut présenter peu d’intérêt pour les panneaux plats standard, mais une valeur importante pour une gamme apprêtée produite fréquemment. Une moyenne unique peut masquer les produits qui justifient la mise à niveau.
Tenez compte du coût total de possession au-delà du ponçage courant. Renseignez-vous sur les composants du patin, les actionneurs, les capteurs, les procédures de remplacement et l’accessibilité pour l’entretien. Comprenez comment une défaillance de segment est diagnostiquée et quelles sont ses conséquences sur le fonctionnement. La disponibilité des pièces détachées et d’une assistance compétente compte lorsque la ponceuse alimente le reste de la ligne de finition.
Quand le surcoût est justifié — et quand conserver une configuration plus simple
L’intérêt d’un patin de ponçage segmenté est le plus fort lorsqu’un essai contrôlé réduit les défauts récurrents sur les chants ou les retouches de finition sur une part significative de la production. La variété des largeurs de portes, les changements fréquents de dimensions et le ponçage délicat de l’apprêt peuvent rendre le contact sélectif particulièrement utile.
Un patin classique reste un choix raisonnable pour des panneaux plats et uniformes s’il répond déjà aux exigences de finition au débit requis. Il peut également représenter un meilleur investissement lorsque la production est limitée et que les économies mesurées ne permettraient de récupérer le surcoût qu’au bout d’un délai trop long.
Si la majeure partie du travail porte sur les rainures fraisées et les chants profilés, orientez l’investissement vers cette opération. L’amélioration du ponçage des surfaces planes aura un effet limité si la préparation des profils reste le goulot d’étranglement. Le même raisonnement s’applique si les problèmes de revêtement, les variations du MDF entrant ou une aspiration insuffisante sont à l’origine de la plupart des rejets.
Lorsque vous discutez d’équipements avec Qingdao Zhongding Machinery Co., Ltd. ou un autre fournisseur de machines à bois, fournissez les plans réels des portes, les plages de dimensions, les étapes de ponçage et des exemples de surfaces rejetées. Demandez une configuration de têtes proposée, un essai représentatif et des détails sur l’assistance technique et l’approvisionnement en pièces détachées. Ces éléments rendent le devis utile pour prendre une décision de production.
Acceptez le surcoût lorsque la machine démontre une amélioration reproductible sur vos portes et que les coûts évités justifient l’investissement. Le critère décisif est l’obtention d’une porte finie acceptable avec moins de travail au total.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.