


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quelles machines réduisent les coûts de main-d’œuvre dans la production de meubles ?
Où les coûts de main-d’œuvre s’accumulent réellement
Dans la production de meubles, les machines qui réduisent le plus efficacement les coûts de main-d’œuvre sont généralement celles qui éliminent les manipulations, mesures, positionnements et reprises répétitifs des opérations à fort volume. Pour les usines de meubles en panneaux, il s’agit couramment d’une combinaison de centres d’usinage CNC à nesting ou de scies à panneaux, de plaqueuses de chants automatiques, d’équipements de perçage CNC et de systèmes de ponçage automatisés. Le meilleur choix dépend du temps que les employés consacrent actuellement aux différentes opérations, et non de la machine présentant le niveau d’automatisation le plus élevé.
Une usine peut employer de nombreuses personnes sans disposer d’un seul poste manifestement « à forte intensité de main-d’œuvre ». Un opérateur peut découper les panneaux, un autre étiqueter et trier les pièces, plusieurs travailleurs appliquer et affleurer les chants, tandis que les assembleurs peuvent passer du temps à corriger des erreurs de positionnement des trous ou à chercher le composant suivant. Le coût de la main-d’œuvre est donc souvent intégré dans l’attente, les déplacements, l’inspection et la correction. Une machine qui ne raccourcit que le cycle de découpe peut ne pas réduire sensiblement la masse salariale si le tri manuel et les opérations en aval restent inchangés.
Pour la plupart des fabricants de meubles, la question utile est la suivante : quelle opération présente suffisamment de répétitivité, de volume et de flux de travail prévisible pour qu’une machine puisse remplacer plusieurs manipulations manuelles sans créer un nouveau goulot d’étranglement ailleurs ?
Équipements de découpe : choisir entre une découpe plus rapide et moins d’étapes de manipulation
La découpe des panneaux est souvent le premier domaine envisagé pour l’automatisation, car elle affecte presque tous les processus ultérieurs. Toutefois, les différentes machines de découpe réduisent la main-d’œuvre de différentes manières.
Une scie à poutre ou une scie à panneaux automatique peut réduire considérablement les mesures manuelles et les travaux de découpe répétitifs lorsqu’une usine traite de grands volumes de matériaux en panneaux standardisés. Une fois les programmes de découpe préparés, les opérateurs peuvent traiter les listes de débit avec des dimensions plus constantes et moins de travail de traçage sur la machine. Cela est particulièrement utile pour les caissons d’armoires, les penderies, le mobilier de bureau et d’autres produits fabriqués à partir de panneaux mélaminés, de MDF, de contreplaqué ou de panneaux de particules.
Son effet d’économie de main-d’œuvre est maximal lorsque les formats de panneaux, les dimensions des pièces et la production quotidienne sont relativement stables. Si les travailleurs marquent actuellement les panneaux à la main, font passer le matériau dans une scie à format et vérifient les dimensions de manière répétée, une scie automatique peut éliminer une grande partie de cet effort routinier. Elle peut également réduire le travail nécessaire pour corriger les découpes irrégulières avant le placage de chants ou l’assemblage.
Mais une scie à panneaux n’élimine pas la nécessité de gérer les pièces après la découpe. Les petits composants doivent toujours être identifiés, empilés, protégés contre les dommages et envoyés au poste suivant approprié. Une usine qui augmente sa capacité de découpe sans améliorer l’étiquetage ou le flux des matériaux peut simplement déplacer la main-d’œuvre de la découpe vers le tri.
Un centre d’usinage CNC à nesting est souvent un meilleur outil de réduction de main-d’œuvre pour la production de produits variés, les meubles sur mesure et les opérations avec des modifications de conception fréquentes. Il peut découper des formes, percer des trous, créer des rainures et usiner des caractéristiques spéciales à partir d’un panneau en une seule séquence programmée. Cela réduit le nombre de fois qu’un opérateur doit déplacer un panneau entre des machines distinctes de découpe, perçage et fraisage.
Cette flexibilité s’accompagne d’une condition : le nesting CNC dépend de dessins fiables, d’un logiciel de nesting, de la gestion des outils et du chargement des matériaux. Un programme mal préparé peut produire rapidement un lot complet de composants incorrects. La machine n’économise la main-d’œuvre en atelier que lorsque les données de production qui y sont introduites sont maîtrisées.
- Utilisez une scie à panneaux automatique lorsque la production est dominée par des pièces rectangulaires répétitives et un débit élevé de panneaux.
- Envisagez le nesting CNC lorsque les produits varient souvent, que les composants nécessitent un usinage au-delà des coupes droites ou que plusieurs opérations peuvent être combinées sur une même machine.
- Examinez le déchargement, l’étiquetage et le tri des pièces avant de supposer que l’automatisation de la découpe supprimera tout le travail manuel dans ce service.
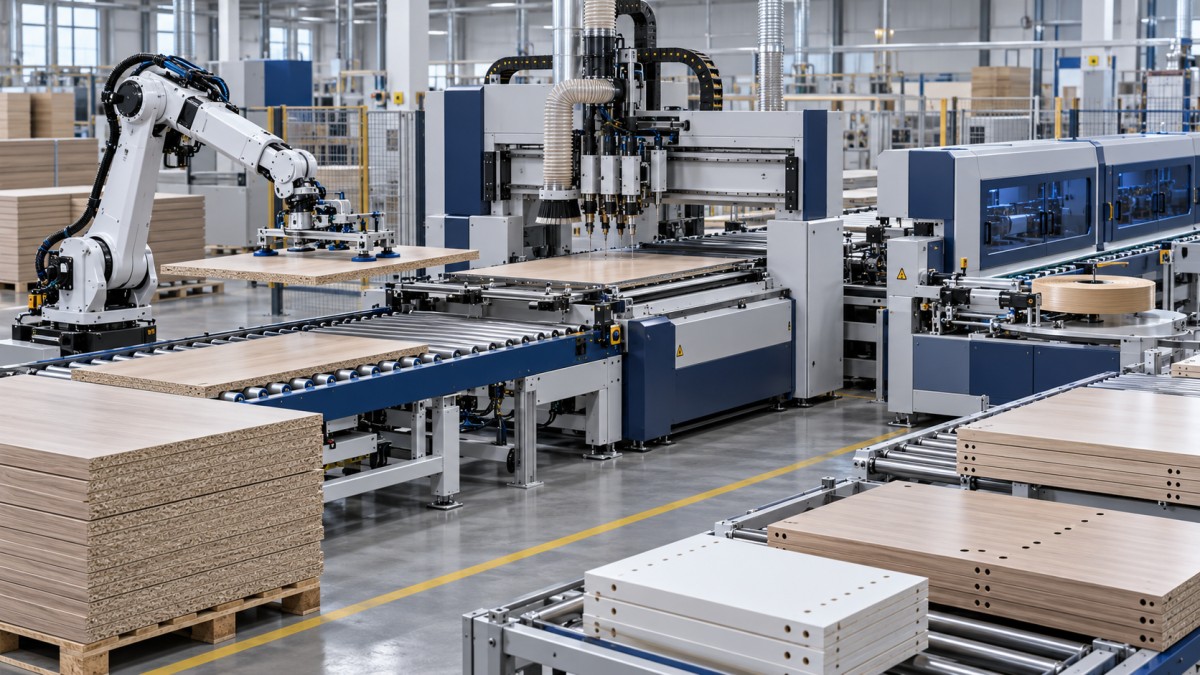
Le placage de chants automatique offre souvent la réduction de main-d’œuvre la plus visible
Le placage de chants est l’un des exemples les plus clairs de processus où l’automatisation peut réduire à la fois la main-d’œuvre directe et les coûts cachés liés à la qualité. L’application manuelle des chants exige des travailleurs qu’ils alimentent les pièces, contrôlent l’adhésif, pressent le ruban, affleurent l’excédent de matériau et inspectent le chant fini. Même lorsqu’une machine semi-automatique est utilisée, l’affleurage et le nettoyage finaux peuvent encore nécessiter un travail manuel considérable.
Une plaqueuse de chants automatique peut combiner le préfraisage, l’application de colle, l’alimentation du chant, le pressage, la coupe en bout, l’affleurage grossier, l’affleurage fin, le raclage, le polissage et parfois l’arrondissage des angles en un passage continu. L’avantage pratique ne réside pas simplement dans une vitesse plus élevée. Il consiste à éliminer plusieurs opérations manuelles distinctes qui peuvent varier selon l’opérateur et l’équipe.
Pour les fabricants d’armoires, de penderies, de bureaux, d’agencements de magasins ou de meubles en kit, une plaqueuse de chants automatique peut réduire le nombre de personnes nécessaires au poste de finition des chants tout en améliorant la régularité des chants visibles. Une application de colle et un affleurage constants réduisent également le risque que les assembleurs ou les inspecteurs qualité doivent ensuite traiter des panneaux ébréchés, des chants décollés, des résidus d’adhésif ou une qualité de finition non homogène.
Néanmoins, les machines de placage de chants doivent correspondre au mix réel de produits. Un modèle automatique compact peut convenir à des panneaux droits et à une production modérée, tandis que les produits comprenant de nombreuses pièces étroites, des composants incurvés ou de fréquents changements de couleur peuvent nécessiter une configuration différente. Installer une grande machine à haute vitesse dans un atelier à faible volume peut créer un travail de réglage inutile et laisser un actif coûteux sous-utilisé.
Les acheteurs doivent examiner davantage que la vitesse d’avance. Ils doivent demander à quelle vitesse les opérateurs peuvent changer le ruban de chant, l’adhésif et les paramètres du programme ; si la machine traite les dimensions minimales et maximales des pièces utilisées en production ; avec quelle facilité les bacs à colle et les unités d’affleurage peuvent être entretenus ; et si les fraises de remplacement et l’assistance technique sont accessibles. Les pertes de temps de production peuvent annuler les économies de main-d’œuvre promises par une ligne automatisée.
L’automatisation du perçage réduit les retards d’assemblage, et pas seulement le temps de perçage
Le perçage manuel est à forte intensité de main-d’œuvre, car il repose sur des positionnements répétés. Les opérateurs doivent identifier la face du panneau, sélectionner le bon bord de référence, régler les butées ou les gabarits, percer les trous et vérifier leur emplacement. Le perçage lui-même peut prendre quelques secondes, mais la préparation et les vérifications qui l’entourent prennent davantage de temps. Les erreurs sont également coûteuses, car un côté d’armoire ou un panneau de porte percé incorrectement peut devenir inutilisable.
Les machines de perçage CNC, les centres de perçage point à point et les systèmes de perçage multibroches réduisent cette charge en utilisant des coordonnées programmées et un positionnement répétable. Ils sont particulièrement précieux pour les armoires modulaires, le mobilier de cuisine, les systèmes de bureau et d’autres produits utilisant des trous standardisés pour connecteurs, taquets d’étagères, coupelles de charnières, tourillons et ferrures excentriques.
Le bénéfice en main-d’œuvre apparaît à trois niveaux. Moins d’opérateurs sont nécessaires pour mesurer et percer les panneaux individuels. Les assembleurs reçoivent des pièces qui s’ajustent avec moins de corrections. Les contrôles qualité peuvent se concentrer sur les exceptions plutôt que d’inspecter chaque configuration de trous à la main. Dans une ligne de production comportant de nombreux composants dépendants de la quincaillerie, cet effet en aval peut être plus important que les minutes économisées au poste de perçage.
L’automatisation du perçage est moins convaincante lorsque les produits sont réellement uniques, que les dessins sont souvent incomplets ou que l’atelier ne dispose pas d’une méthode fiable pour convertir les informations de conception en programmes machine. Dans ces conditions, les opérateurs peuvent consacrer autant de temps à résoudre les problèmes de programmation et d’identification qu’ils en consacraient auparavant au perçage. Le problème n’est pas la machine, mais l’instabilité des données techniques.
Les machines de ponçage sont utiles lorsque le travail de finition est devenu un service d’inspection manuel
Le ponçage est fréquemment sous-estimé dans les discussions sur les coûts de main-d’œuvre, car il est souvent considéré comme un détail de finition. En réalité, le ponçage manuel peut consommer beaucoup de temps, en particulier pour les meubles peints, les panneaux plaqués, les composants en bois massif, les portes et les éléments de table. Les travailleurs peuvent effectuer plusieurs passages pour éliminer les marques d’usinage, égaliser les surfaces, adoucir les arêtes et préparer les pièces pour le revêtement.
Les ponceuses à large bande, les ponceuses à brosses, les ponceuses de profils et les lignes de ponçage automatiques peuvent réduire la part répétitive de ce travail tout en assurant une préparation de surface plus uniforme. Pour les produits en panneaux, une ponceuse à large bande peut produire une épaisseur et une qualité de surface constantes avant la finition. Pour les pièces façonnées ou profilées, des équipements plus spécialisés peuvent réduire le ponçage manuel nécessaire autour des contours et des arêtes.
La limite est simple : les machines de ponçage ne font pas disparaître un mauvais usinage en amont. Les arrachements, les débordements de colle, les panneaux déformés et le fraisage irrégulier peuvent toujours nécessiter une réparation manuelle. Une machine de ponçage est la plus efficace lorsque la découpe, le pressage, l’usinage et le stockage des matériaux sont déjà suffisamment maîtrisés pour que les pièces entrantes soient raisonnablement homogènes.
Les opérations de finition nécessitent également une norme de qualité réaliste. Certains meubles haut de gamme exigent encore un ponçage manuel qualifié à certaines étapes, car le toucher de surface, le sens du placage, les variations de veinage et les profils complexes ne peuvent pas toujours être évalués par un système à convoyeur. L’automatisation peut réduire le volume de finition manuelle sans remplacer entièrement le savoir-faire lorsque le produit l’exige.
La manutention des matériaux peut être l’élément manquant d’un investissement visant à économiser la main-d’œuvre
Les usines comparent souvent les temps de cycle des machines, mais négligent la main-d’œuvre nécessaire pour approvisionner et retirer les pièces. Une défonceuse CNC qui termine rapidement un panneau en nesting offre des économies de masse salariale limitées si deux personnes doivent charger continuellement les panneaux, retirer les pièces, évacuer les déchets et transporter les composants vers le processus suivant. Le même problème s’applique aux lignes de placage de chants et de perçage.
Les systèmes de chargement, déchargeurs automatiques, convoyeurs de retour, tables à rouleaux, élévateurs de panneaux et dispositifs de tri peuvent sembler secondaires par rapport à la machine principale, mais ils déterminent si les opérateurs peuvent faire fonctionner l’équipement en continu avec moins d’interruptions. Dans une ligne de panneaux à haut débit, ces systèmes auxiliaires peuvent réduire le levage, les déplacements à pied, l’attente et le risque de dommages dus à la manutention.
Ils ne sont pas nécessaires pour tous les ateliers. Les petits fabricants peuvent gagner davantage en disposant les machines dans un ordre logique, en utilisant de simples tables à rouleaux et en améliorant l’identification des pièces avant d’investir dans une manutention entièrement automatique. Le principe est de réduire les déplacements évitables autour des équipements déjà utilisés.
Comment décider quelle machine doit être installée en premier
L’achat d’automatisation le plus productif est rarement choisi en demandant quelle machine remplace sur le papier le plus grand nombre de travailleurs. Une meilleure approche consiste à cartographier le parcours d’un produit représentatif dans l’usine. Notez chaque fois qu’une personne mesure, transporte, attend, reprend une pièce, cherche un composant ou vérifie une dimension. Identifiez ensuite l’opération qui associe une forte charge de main-d’œuvre à des entrées répétables et à un volume de production suffisant pour maintenir l’équipement utilisé.
Plusieurs questions permettent de distinguer un investissement utile d’un investissement impressionnant mais mal programmé :
- Le processus est-il répété suffisamment souvent pour que le temps de programmation et de réglage puisse être réparti sur une production suffisante ?
- Les dessins, les listes de débit et les spécifications de quincaillerie sont-ils suffisamment précis pour un traitement automatisé ?
- La machine supprimera-t-elle un ensemble complet de tâches manuelles, ou rendra-t-elle seulement une étape isolée plus rapide ?
- Les postes en amont peuvent-ils fournir les matériaux au rythme requis, et les postes en aval peuvent-ils absorber la production ?
- L’usine dispose-t-elle d’opérateurs formés, d’une discipline de maintenance préventive, d’un accès aux pièces de rechange et d’une assistance technique pour l’équipement ?
- La conception des produits, le mix de commandes ou l’épaisseur des matériaux changeront-ils assez souvent pour réduire le taux d’utilisation de la machine ?
Les économies de main-d’œuvre doivent inclure davantage que l’opérateur se tenant devant la machine. La réduction des reprises, une moindre dépendance à des compétences difficiles à recruter, moins d’erreurs de manutention des matériaux et des délais plus prévisibles peuvent tous améliorer l’économie globale. Dans le même temps, l’automatisation introduit des exigences en matière de programmation, de maintenance, d’outillage et de formation. Ignorer ces coûts conduit à des attentes irréalistes en matière de retour sur investissement.
Construire un processus connecté plutôt qu’acheter une automatisation isolée
Pour de nombreux fabricants de meubles, la meilleure séquence consiste à automatiser le processus générant le plus de travail manuel répétitif, puis à traiter le goulot d’étranglement qui apparaît ensuite. Un atelier peut commencer par une plaqueuse de chants automatique parce que la finition des chants est lente et irrégulière. Une fois ce poste plus rapide, le perçage peut devenir la contrainte. Une autre usine peut commencer par le nesting CNC parce que la découpe, le fraisage et le perçage sont actuellement répartis entre plusieurs machines manuelles.
Il n’existe pas de machine universelle qui réduise les coûts de main-d’œuvre dans toutes les usines de meubles. Les scies à panneaux automatiques et les centres d’usinage CNC à nesting réduisent la main-d’œuvre liée au traçage et à l’usinage ; les plaqueuses de chants réduisent le travail de finition répétitif ; les systèmes de perçage CNC améliorent la précision d’ajustement et réduisent les corrections d’assemblage ; les équipements de ponçage réduisent la préparation manuelle des surfaces ; et les équipements de manutention empêchent l’automatisation d’être ralentie par les déplacements manuels.
La bonne machine est celle qui correspond à la structure de produits de l’usine et qui élimine une source réelle et récurrente de main-d’œuvre sans déplacer la même charge vers un autre poste. Lorsque ce lien est clair, l’automatisation devient une décision de production plutôt qu’un achat guidé uniquement par les spécifications de la machine.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.