


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Machines de perçage pour panneaux de meubles : configurations pour accélérer l’assemblage des armoires
Lorsque le rythme ralentit dans une zone d’assemblage d’armoires, le goulot d’étranglement visible ne se situe souvent pas au poste d’assemblage. Les monteurs peuvent attendre des panneaux latéraux, des étagères, des portes ou des panneaux arrière qui ont été percés correctement, mais libérés dans le mauvais ordre. Dans d’autres cas, les pièces arrivent avec des schémas de perçage techniquement exacts, mais difficiles à identifier, à trier et à assembler sans vérifications répétées. Il en résulte des manipulations supplémentaires, des retards d’installation, des reprises évitables et une pression accrue sur le calendrier de production.
La configuration la plus efficace est généralement celle qui aligne le flux des panneaux sur l’ordre d’assemblage des armoires. Uneperceuse pour meubles en panneaux ne doit pas être choisie uniquement en fonction du nombre de broches ou de la vitesse de traitement maximale. Son emplacement, son mode de chargement, le sens de sortie, le processus d’étiquetage et sa connexion aux opérations de découpe et d’assemblage déterminent si elle réduit réellement le temps écoulé entre la découpe des panneaux et la fabrication de l’armoire finie. Pour une production en grande série, le choix pratique consiste à adapter la configuration de la machine à la diversité des produits, à la taille des lots, à la complexité des pièces et au niveau de contrôle de production déjà en place.
Commencez par la séquence d’assemblage, pas par l’encombrement de la machine
Les armoires paraissent simples lorsqu’on les considère comme des produits finis, mais leurs panneaux passent par plusieurs opérations distinctes. Les panneaux latéraux nécessitent des rangées de trous pour étagères et des perçages pour les connecteurs. Les panneaux supérieur et inférieur doivent recevoir des trous d’assemblage. Les étagères fixes, les éléments de tiroir, les séparations, les portes et les supports de panneau arrière nécessitent chacun des schémas de perçage différents. La configuration de perçage doit faciliter l’ordre de préparation de ces pièces, plutôt que contraindre les opérateurs à mettre en place un système logistique distinct autour de la machine.
Pour commencer, cartographiez le parcours d’un caisson représentatif, de la découpe des panneaux à l’assemblage final. Repérez où les pièces sont découpées, plaquées, percées, étiquetées, triées et mises en attente. Identifiez ensuite les endroits où un panneau est soulevé plusieurs fois, placé dans une pile temporaire ou renvoyé en arrière pour corriger un trou manquant. Ces points révèlent souvent que le problème ne se limite pas à la capacité de perçage : il s’agit d’un problème de flux.
Par exemple, un poste de perçage éloigné de la zone de nesting ou de la scie à panneaux peut entraîner l’accumulation de panneaux non traités. Si les panneaux doivent ensuite être acheminés vers une autre zone pour le marquage et le tri, les monteurs risquent de recevoir des ensembles incomplets. Une implantation plus compacte peut réduire les distances de déplacement, mais elle doit tout de même laisser suffisamment d’espace pour l’alimentation, l’évacuation, la rotation des panneaux, les contrôles qualité et la manutention sécurisée des matériaux.
Trois configurations utilisées pour la production d’armoires
La configuration la plus adaptée dépend de la fréquence à laquelle les dimensions des armoires et leur agencement intérieur changent. Un atelier qui produit des modules d’armoire répétitifs n’est pas confronté aux mêmes contraintes qu’une usine qui traite chaque jour de nombreux aménagements sur mesure.
Cellule de perçage autonome compacte
Une cellule autonome place la perceuse à proximité des opérations de découpe et de plaquage des chants, avec un chargement et un déchargement manuels ou semi-assistés. Elle convient souvent lorsque les modèles de produits varient, que les lots sont de taille moyenne ou que l’espace au sol doit être utilisé avec soin. Les opérateurs peuvent traiter les pièces par lots définis et modifier les programmes sans perturber une ligne connectée de plus grande taille.
Cette configuration fonctionne le mieux lorsque les pièces sont libérées pour l’assemblage sous forme d’ensembles complets pour chaque armoire. Au lieu de percer toutes les pièces latérales de la journée, puis toutes les étagères, traitez ensemble les composants d’un groupe d’armoires gérable. Cette approche réduit les erreurs de tri et facilite la détection d’un problème de programmation ou de matériau avant qu’il ne touche un grand nombre de pièces.
La manutention est son principal inconvénient. Chaque panneau peut devoir être orienté, chargé, retiré, étiqueté et transféré manuellement. Lorsque le volume d’armoires augmente, la machine peut rester productive, tandis que les opérateurs deviennent le facteur limitant. Avant d’augmenter la capacité de perçage, vérifiez si le chargement, le retournement des panneaux ou le tri en sortie consomme le temps de cycle disponible.
Machines jumelées pour des familles de panneaux traitées en parallèle
Une configuration en machines jumelées utilise deux postes de perçage avec une répartition définie du travail. Une machine peut traiter les panneaux de caisson, tandis que l’autre s’occupe des portes, des pièces de tiroir ou des composants spéciaux. Une autre approche consiste à répartir le travail selon la taille des panneaux ou le sens de perçage. L’objectif n’est pas simplement de faire fonctionner deux machines simultanément, mais d’éviter qu’un type de pièce récurrent n’interrompe le flux d’un autre.
Cette solution peut être utile pour les armoires dont la structure de base est stable, mais dont les aménagements intérieurs varient. Les panneaux latéraux, supérieurs et inférieurs, ainsi que les étagères fixes, peuvent suivre un parcours prévisible, tandis que les blocs-tiroirs, les accessoires coulissants et les détails de séparation personnalisés sont traités séparément. Les équipes d’assemblage reçoivent à temps les principaux composants du caisson, même si les options nécessitent des schémas de perçage supplémentaires.
Le risque est de créer deux files d’attente isolées. Si les machines sont affectées sans règles d’acheminement claires, les opérateurs peuvent envoyer les pièces au poste qui semble disponible, ce qui complique leur suivi. Les programmes machine, les étiquettes et les ordres de travail doivent utiliser une méthode cohérente d’identification des pièces afin que les panneaux percés restent associés à la bonne configuration d’armoire.
Ligne intégrée avec transfert automatisé et flux de retour
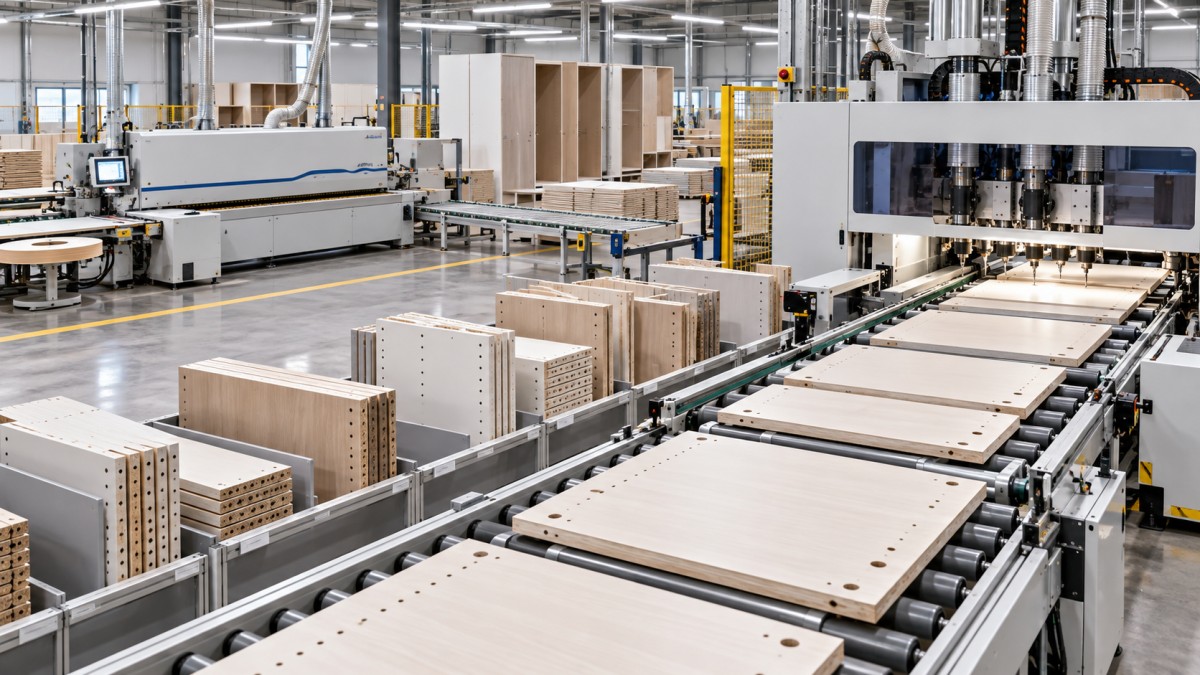
Dans un environnement de production à plus grand volume, le perçage peut être intégré à une ligne comprenant des systèmes de transfert, l’alimentation et l’évacuation automatiques, des dispositifs de retour des panneaux, la lecture de codes et des données de production connectées. Cette configuration est particulièrement avantageuse lorsque l’usine traite un flux continu de panneaux et doit maintenir des délais reproductibles entre la découpe, le traitement des chants, le perçage et le tri.
Le transfert automatisé ne supprime pas le besoin de planification. Il accélère simplement les conséquences de mauvaises décisions d’acheminement. La ligne doit être conçue en fonction de la séquence réelle des panneaux : quelle face est présentée en premier, si la pièce doit être retournée, si tous les chants sont terminés avant le perçage et à quel endroit le panneau est identifié après usinage. Un flux de retour peut réduire la manutention manuelle des panneaux, mais il doit être adapté à la séquence de traitement de la machine et à l’orientation physique requise pour chaque schéma de perçage.
Maintenez la cohérence des références de perçage tout au long du parcours
La rapidité de l’assemblage des armoires dépend du perçage des panneaux à partir des bons chants de référence. Un trou peut être correctement positionné par rapport à un chant, mais mal placé par rapport à l’orientation d’assemblage. Ce point est particulièrement important lorsque les panneaux latéraux gauche et droit se ressemblent, lorsque le sens du fil du bois compte ou lorsque des pièces aux dimensions symétriques nécessitent des ferrures différentes.
Avant de finaliser une implantation, définissez les références utilisées pour chaque panneau à chaque opération. La découpe, le plaquage des chants, le programme de perçage, le positionnement des étiquettes et le plan d’assemblage doivent s’appuyer sur la même logique d’orientation. Un panneau marqué « avant-gauche » à la découpe ne doit pas devenir « côté gauche, face inversée » au perçage sans règle de transfert clairement définie.
Plusieurs détails méritent une attention particulière :
- Choix du chant de référence : Utilisez des chants de référence stables et clairement définis pour les trous de connecteurs, les rangées de taquets d’étagère, les perçages de charnières invisibles et les schémas de tourillons.
- Identification des faces : Distinguez la face finie, la face intérieure et la face arrière avant que les panneaux n’entrent dans la zone de perçage.
- Pièces avec sens gauche/droite : Différenciez les panneaux gauche et droit dans les données de production, même lorsque leurs contours sont presque identiques.
- Surépaisseur liée au plaquage des chants : Vérifiez si les dimensions de perçage sont calculées à partir du chant brut du panneau ou du panneau fini avec ses chants plaqués.
- Visibilité des étiquettes : Placez les étiquettes de manière à ce qu’elles restent lisibles après le perçage sans gêner le contrôle ou l’assemblage.
Ces mesures peuvent sembler administratives, mais elles influencent directement l’implantation de la machine. Une ligne qui nécessite une interprétation manuelle fréquente de l’orientation des panneaux perdra une grande partie des avantages de l’automatisation. À l’inverse, une cellule compacte peut fonctionner de manière fiable lorsque les opérateurs reçoivent des étiquettes sans ambiguïté et des références de panneaux cohérentes.
Équilibrez la capacité de perçage avec les opérations en amont et en aval
L’installation d’une perceuse pour meubles en panneaux plus rapide n’accélérera pas automatiquement la production d’armoires si la découpe, le plaquage des chants ou l’assemblage ne peuvent pas fournir et absorber le travail au même rythme. La planification des projets doit prendre en compte l’ensemble du parcours, plutôt que d’évaluer chaque machine isolément.
En amont, la question essentielle est de savoir si les panneaux découpés et plaqués peuvent arriver dans un ordre organisé. Les piles mélangées obligent les opérateurs à rechercher les pièces, à interrompre les programmes et à prendre fréquemment des décisions d’orientation. En aval, vérifiez si les panneaux percés sont immédiatement regroupés en ensembles de caisson ou simplement placés dans une zone tampon générale. Une grande zone tampon désorganisée dissimule les problèmes jusqu’au début de l’assemblage, où le coût de recherche d’une pièce manquante ou incorrecte est plus élevé.
Une zone tampon contrôlée remplit une fonction précise : absorber les courtes variations entre les opérations sans perdre l’identité des pièces. Dans la production d’armoires, les zones tampons sont souvent les plus utiles après le plaquage des chants et après le perçage. La première protège la perceuse contre les brèves interruptions en amont. La seconde permet au personnel qualité ou aux équipes d’assemblage de vérifier qu’un ensemble complet de panneaux est disponible avant le début du montage.
La taille de la zone tampon ne doit pas être déterminée par une formule fixe. Un espace trop réduit peut arrêter la ligne dès que l’équipe en aval fait une pause. Un espace trop grand favorise un excès d’en-cours, rend les pièces endommagées plus difficiles à identifier et augmente le risque de mélanger des panneaux provenant de commandes d’armoires différentes. Le marquage des zones tampons par ordre de travail, type de caisson ou séquence de lancement offre davantage de contrôle que la création d’une vaste zone de stockage unique.
Choisissez la méthode de perçage en fonction de la conception des assemblages et de la variété des ferrures
Les détails de construction des armoires doivent influencer les décisions d’implantation dès le début. Les vis Confirmat, les tourillons, les assemblages à excentrique et tourillon, les supports d’étagère, les charnières invisibles, les coulisses de tiroir, les boulons d’assemblage et les rainures de panneau arrière imposent chacun des exigences de perçage différentes. Une gamme de produits utilisant un nombre limité d’assemblages répétitifs peut être organisée autour d’un parcours hautement standardisé. Une gamme avec des changements fréquents de ferrures nécessite une programmation plus flexible et des vérifications plus rigoureuses avant la mise en production.
Considérez les situations suivantes :
- Une gamme de caissons utilisant des perçages répétitifs selon le système 32 mm peut bénéficier d’un parcours maintenant les panneaux latéraux verticaux dans un processus de référence identique.
- Pour les armoires comportant de nombreuses portes battantes, les perçages de boîtiers de charnières et les positions des trous de fixation doivent rester synchronisés avec le sens d’ouverture des portes et les dimensions du caisson.
- Les modèles comportant de nombreux tiroirs peuvent générer une charge de travail distincte, car la position des coulisses, les jeux des façades de tiroir et les séparations intérieures varient parfois davantage que le caisson de base.
- Les armoires sur mesure avec des dessus inclinés, des niches ouvertes ou des sections de profondeurs différentes peuvent nécessiter une cellule flexible permettant de vérifier les panneaux inhabituels avant leur entrée dans le flux principal.
Il ne s’agit pas de déterminer si la standardisation est préférable à la flexibilité. Les deux sont nécessaires, dans des proportions différentes. L’implantation doit permettre aux pièces standard de circuler rapidement sans rendre les pièces spéciales invisibles ou difficiles à traiter correctement.
Anticipez les changements de série avant qu’ils ne perturbent le calendrier
Les projets d’armoires comportent souvent des changements de largeur, de hauteur, d’aménagement intérieur, de style de porte et de finition. Même lorsque la construction des panneaux reste similaire, ces changements peuvent modifier les programmes de perçage, l’orientation des panneaux, les positions des ferrures et les exigences d’étiquetage. Une implantation qui semble efficace pour une famille de produits peut devenir instable lorsque plusieurs configurations sont lancées simultanément.
La préparation des programmes doit avoir lieu avant que les panneaux n’arrivent à la machine. Vérifiez les révisions des plans, les spécifications des ferrures, l’épaisseur des panneaux, les dimensions finies et les conventions de référence. L’opérateur de la perceuse ne devrait pas avoir à décider si une étagère révisée nécessite un schéma de connecteurs différent alors qu’une file de panneaux l’attend.
Lorsque les changements fréquents sont inévitables, regroupez autant que possible les pièces présentant des caractéristiques communes. Les pièces ayant une épaisseur, une logique de ferrures ou une orientation de perçage communes peuvent souvent être séquencées ensemble, sans traiter chaque armoire comme un réglage entièrement distinct. Toutefois, ne regroupez pas les pièces uniquement parce qu’elles se ressemblent. Deux panneaux de dimensions identiques peuvent appartenir à des configurations différentes et nécessiter des schémas de perçage distincts.
Utilisez des points de contrôle qui préservent le temps d’assemblage
Le contrôle doit porter sur les erreurs susceptibles d’interrompre l’assemblage, et pas seulement sur la présence des trous. Une vérification rapide après le perçage peut confirmer la position, la profondeur et le diamètre des trous, l’orientation du panneau ainsi que l’état visible de sa surface. Elle peut aussi permettre de vérifier que les faces plaquées n’ont pas été ébréchées et que les étiquettes correspondent toujours au panneau.
Pour les nouveaux programmes, les ferrures révisées, les matériaux inhabituels ou les formes de panneaux particulières, contrôlez une première pièce avant de lancer le lot. Vérifiez-la par rapport aux exigences d’assemblage, et ne vous fiez pas uniquement à l’écran de la perceuse ou au nom du programme. Même un programme correct peut être associé à la mauvaise révision de panneau ou à la mauvaise épaisseur de matériau.
En production régulière, la fréquence des contrôles doit tenir compte des risques liés à l’opération. Les étagères standardisées et répétitives peuvent nécessiter des contrôles moins approfondis que les portes avec un sens gauche/droite et des perçages de charnière, ou les pièces nécessitant un usinage sur plusieurs faces. Lorsqu’un défaut est détecté, isolez les panneaux concernés par commande et par version de programme avant de poursuivre. Continuer le perçage sans avoir identifié la source du problème peut transformer une petite erreur de réglage en une importante opération de tri et de remplacement.
Des décisions d’implantation qui améliorent le contrôle quotidien
La meilleure implantation de production est généralement facile à comprendre depuis l’atelier. Un opérateur doit savoir d’où viennent les panneaux, quelle orientation ils requièrent, où vont les pièces terminées et comment traiter les exceptions. Les monteurs doivent recevoir des ensembles complets de panneaux clairement identifiés, plutôt qu’un mélange de composants percés génériques.
Dans une petite unité, cela peut signifier l’installation d’une zone de vérification et de tri réduite juste à côté de la sortie de la perceuse. Dans une ligne plus importante, cela peut consister à définir des points de transfert contrôlés, des confirmations de lecture et de courtes zones tampons entre les étapes d’usinage. Dans les deux cas, l’objectif est le même : réduire le temps passé à rechercher, retourner, revérifier et corriger les panneaux après leur sortie du poste de perçage.
Lors de l’évaluation des options d’implantation, donnez la priorité au parcours du panneau plutôt qu’à l’apparence de la disposition des équipements. Un poste de perçage qui garantit des références cohérentes, des zones tampons adaptées, une identification claire des pièces et la libération des panneaux par ensemble de caisson contribuera généralement davantage à accélérer l’assemblage des armoires qu’une machine de plus grande capacité intégrée à un flux de travail déconnecté.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.