


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Machines de perçage latéral CNC pour meubles : prévenir les défauts d’alignement des trous sur chant
Un panneau de meuble peut sembler correct sur sa face visible et pourtant poser problème au montage si les trous de chant sont décalés de quelques millimètres par rapport à leur position prévue. Les connecteurs peuvent ne pas serrer correctement l’assemblage, les taquets d’étagère peuvent se retrouver à des hauteurs différentes, ou la platine de charnière peut désaligner la porte. Dans une production par lots, le défaut n’apparaît souvent qu’au montage, où sa correction est plus lente et plus coûteuse que sa prévention lors du perçage.
Unemachine CNC de perçage latéral évite la plupart des défauts d’alignement des trous de chant lorsque le référentiel du panneau, le support de la pièce, le programme de perçage, l’état de l’outil et la position de référence de la machine sont tous cohérents. La machine seule ne peut pas compenser un panneau aux dimensions incorrectes, un chant de référence endommagé, un serrage mal fixé ou un programme défini à partir d’une mauvaise origine. La solution pratique consiste à localiser la source de l’écart avant de modifier les décalages à l’aveugle.
Commencez par analyser la configuration de l’erreur
La position du trou défectueux fournit des indices utiles. Avant de régler un paramètre de la machine, prenez plusieurs panneaux rejetés et comparez la position du perçage au plan ou à une pièce conforme confirmée. Vérifiez à la fois la distance par rapport à l’extrémité du panneau et celle par rapport à la face de référence. Déterminez ensuite si l’erreur est répétitive, directionnelle ou aléatoire.
Cette distinction est importante. Un décalage constant de 2 mm indique généralement un problème de référence, tandis qu’une variation de 2 mm entre des pièces par ailleurs identiques pointe souvent vers un déplacement du matériau ou un chargement peu fiable. Corriger les coordonnées de la même manière dans les deux cas peut rendre un lot apparemment acceptable tout en créant une nouvelle erreur dans le lot suivant.
Le chant de référence doit rester intact à chaque étape avant le perçage
Le perçage latéral repose sur un chant et une face de référence définis. Dans la production de meubles, cette référence peut être le chant avant fini, le chant arrière ou une face précise du panneau désignée sur le plan de production. Les problèmes commencent lorsque l’opérateur suppose que n’importe quel chant peut servir de référence à la machine. Un panneau retourné après usinage, un chant plaqué utilisé à la place du chant brut prévu ou une pièce chargée face vers le bas alors que le programme prévoit la face vers le haut peuvent décaler l’ensemble du motif de perçage.
Confirmez les points suivants avant de lancer une série de production :
- L’étiquette du panneau ou les informations de fabrication identifient clairement la face et l’extrémité de référence.
- Les pièces présentant des motifs de perçage en miroir sont séparées ou clairement identifiées.
- Le programme d’usinage sélectionné correspond au code du panneau, à son épaisseur, à sa longueur, à son orientation gauche ou droite et à sa méthode de fabrication.
- Le chant placé contre la butée de positionnement est exempt de copeaux, de placage décollé, d’accumulation de colle et de dommages.
- Les opérations antérieures de découpe, de perçage ou de placage de chants n’ont pas modifié la dimension utilisée pour calculer les coordonnées des trous latéraux.
Une bonne habitude à l’atelier consiste à utiliser une « extrémité zéro » clairement définie tout au long du processus de production. Lorsqu’un panneau est découpé, profilé, plaqué et percé sur différents postes, le risque ne se limite pas à une mesure incorrecte : chaque poste peut se baser sur un chant physique différent. Dans ce cas, de faibles écarts dimensionnels en amont peuvent se traduire par un mauvais alignement des connecteurs ou des charnières au montage final.
Ne supposez pas que la dimension nominale du panneau est sa dimension réelle
Les programmes sont souvent créés à partir des dimensions nominales, mais les pièces réelles peuvent varier en raison des tolérances de découpe, du détourage, du gonflement du panneau, de l’épaisseur du stratifié ou de la marge prévue pour le placage de chants. Cela devient essentiel lorsque le motif de perçage est positionné à partir de l’extrémité opposée du panneau. Par exemple, un trou mesuré depuis l’extrémité de référence gauche peut rester correctement positionné malgré une légère variation de longueur ; un trou programmé depuis l’extrémité droite peut se décaler au moindre changement de longueur si la commande n’utilise pas la logique correcte pour l’extrémité opposée.
Lorsqu’une erreur n’apparaît que sur les trous proches de la seconde extrémité du panneau, mesurez plusieurs panneaux finis avant le perçage. Comparez-les à la longueur attendue par le programme, plutôt qu’à la dimension nominale indiquée sur la liste de débit. Vérifiez également que le panneau vient toujours en contact de la même manière avec la butée de la machine. Une petite chute, une accumulation de poussière ou un placage saillant peuvent empêcher un contact complet et créer un décalage répétitif mais trompeur.
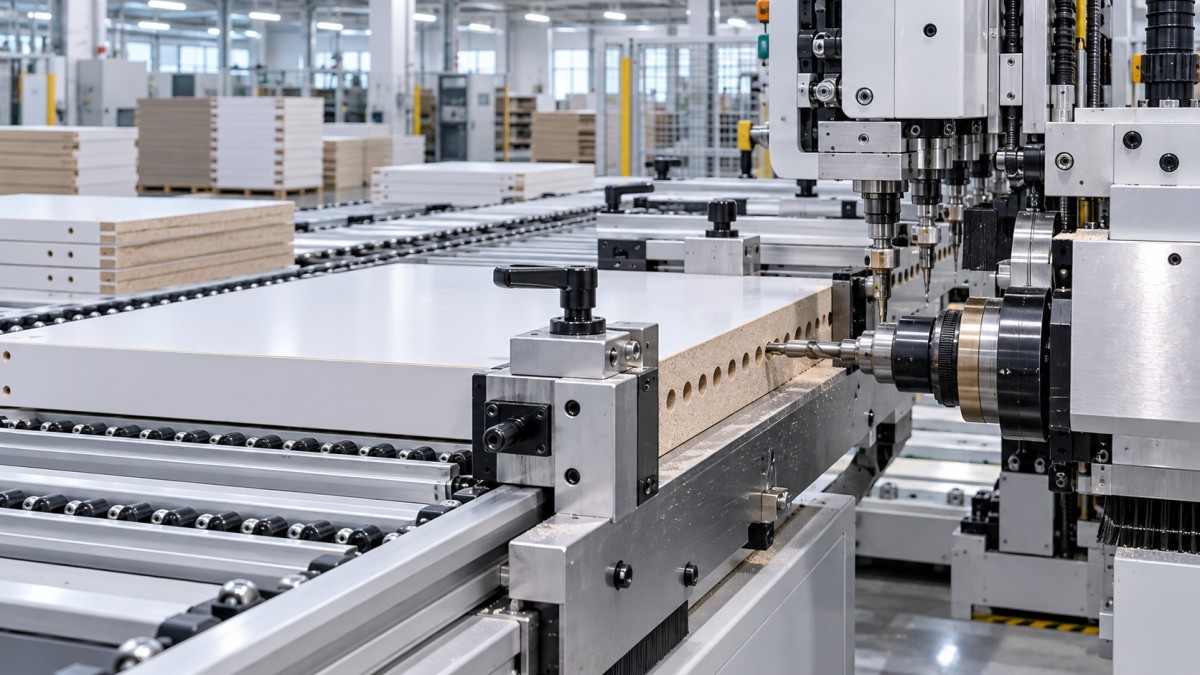
Les erreurs de chargement sont souvent confondues avec des problèmes de précision de la machine
Une machine correctement calibrée ne peut pas maintenir la position si la pièce bouge pendant son positionnement ou son perçage. Les panneaux minces, les traverses étroites, les panneaux voilés et les matériaux revêtus nécessitent une attention particulière, car ils peuvent ne pas reposer à plat sur les surfaces d’appui. Un côté de meuble bombé peut toucher un point de référence à un endroit, mais s’en écarter à un autre. Le trou peut alors être percé avec précision par rapport à la machine, tout en étant mal positionné par rapport à la géométrie prévue du panneau.
Observez la séquence de chargement au lieu de vérifier uniquement le trou terminé. Le panneau doit être en contact avec la surface de positionnement avant que les pinces n’exercent leur pression. Si les pinces poussent latéralement la pièce pour la mettre en position, l’emplacement final peut varier selon la forme du panneau, le frottement de sa surface ou la pression de serrage. Le même problème se produit lorsqu’un opérateur soutient un panneau long à la main et le relâche avant qu’il soit complètement en place.
Pour les longs côtés de meuble, vérifiez que les supports d’entrée et de sortie sont au même niveau que la table de la machine. Un support trop haut peut soulever le panneau près de la zone de référence ; un support trop bas peut le faire fléchir ou pivoter. Ces deux situations ne laissent pas nécessairement de marques visibles, mais peuvent modifier la relation entre le chant et la tête de perçage. Veillez à ce que les rouleaux, les tables et les patins de contact soient exempts de copeaux, surtout autour de la butée de positionnement.
La pression de serrage doit maintenir la pièce, pas la déformer
Augmenter la pression ne résout pas toujours le problème de déplacement. Une force de serrage excessive peut plier un panneau mince, comprimer un matériau d’âme tendre ou faire glisser le panneau au moment où la pression s’applique. À l’inverse, une force insuffisante permet des vibrations et des mouvements pendant le perçage. Exercez une pression suffisante pour immobiliser la pièce tout en vérifiant qu’elle reste à plat et d’équerre par rapport au système de positionnement.
Une méthode de vérification simple consiste, lorsque la machine permet une observation en toute sécurité, à s’arrêter après le serrage et à contrôler le contact aux points de référence. Lorsque le cycle est inactif, le panneau ne doit pas basculer si on le vérifie délicatement à la main. Ne mettez jamais les mains dans une machine en mouvement automatique et ne neutralisez jamais les protecteurs pour vérifier le serrage. S’il est impossible de confirmer la stabilité du chargement en toute sécurité, suivez la procédure de réglage et de maintenance prescrite pour la machine.
Vérifiez le foret avant de réécrire les coordonnées
Toute erreur apparente de positionnement n’est pas nécessairement une erreur de coordonnées. Un foret émoussé ou endommagé peut pénétrer dans le panneau de manière décentrée, notamment dans les panneaux stratifiés, les panneaux de particules à densité irrégulière ou les matériaux dotés d’une couche de surface dure. Le trou peut commencer au point prévu, puis dévier à mesure que le foret avance. Un foret tordu, une pince de serrage desserrée, un porte-outil encrassé ou un faux-rond de broche peuvent produire un résultat similaire.
Examinez attentivement la qualité des trous. Des éclats, des traces de brûlure, une ouverture ovale, un arrachement excessif ou un trou visiblement incliné indiquent un problème d’outil ou de broche. Comparez les trous réalisés avec le même foret dans différents panneaux. Si la position du centre varie avec la profondeur de perçage, examinez l’état mécanique de l’unité de perçage au lieu d’appliquer un décalage au programme.
Les valeurs de longueur et de diamètre de l’outil doivent également correspondre à l’outil installé dans la machine. Les programmes de perçage latéral peuvent s’appuyer sur une profondeur contrôlée afin d’éviter un débouchage ou de créer un logement précis pour une cheville, un connecteur ou un taquet d’étagère. Un outil plus long que la valeur enregistrée peut percer trop profondément ; un outil plus court peut laisser un trou incomplet. La profondeur ne modifie généralement pas la coordonnée X ou Y programmée, mais des données d’outil incorrectes peuvent masquer un problème de réglage plus grave et compliquer le diagnostic.
Remplacez les forets usés en fonction de leur état constaté en production, et pas seulement après une défaillance visible. Lors du remplacement d’un outil, nettoyez la pince de serrage et la queue avant l’installation. De fines poussières coincées dans le porte-outil peuvent empêcher un positionnement correct et provoquer un faux-rond, même avec un foret neuf. Après un changement d’outil, effectuez un essai contrôlé sur une pièce ou un bloc de test avant de lancer un lot complet.
Suivez une courte procédure de vérification après toute modification du réglage
Les erreurs de perçage latéral apparaissent souvent après une modification du programme, un remplacement d’outil, un changement d’équipe, un changement de matériau ou une opération de maintenance. Une vérification rapide de la première pièce est plus efficace que le contrôle de chaque pièce au montage. Il ne s’agit pas de mesurer chaque trou d’un composant de meuble complexe, mais de confirmer que la machine référence correctement la pièce et que les interfaces critiques s’assemblent.
- Consultez le plan ou les données de production et repérez les trous déterminants pour l’assemblage : connecteurs excentriques, chevilles, emplacements de charnières, trous de fixation des glissières de tiroir et supports d’étagère.
- Mesurez l’épaisseur, la longueur et la largeur du panneau brut lorsque ces dimensions influent sur le programme.
- Chargez le panneau dans l’orientation requise et vérifiez son contact avec la butée et les surfaces d’appui prévues.
- Lancez le programme approuvé avec le réglage de production normal, en utilisant une pièce de test si possible.
- Mesurez les centres des trous clés à partir du chant de référence spécifié, et non d’un chant pratique mais sans rapport avec le référentiel.
- Si possible, vérifiez l’ajustement de la pièce percée avec son composant d’assemblage. Un connecteur peut être correctement positionné selon la mesure, tout en révélant un problème d’orientation ou de profondeur lors du montage.
- Ne consignez le réglage qu’après avoir confirmé la cause. Évitez de laisser dans la commande des décalages provisoires non documentés.
Il est essentiel de mesurer à partir du bon référentiel. Supposons qu’un trou soit spécifié à 37 mm du chant avant. Le mesurer depuis le chant arrière peut donner une valeur plausible, mais ne permet guère de savoir si la pièce s’assemblera avec le panneau correspondant. Utilisez une règle fiable, une équerre, un pied à coulisse ou un gabarit de contrôle dédié, adapté à la tolérance exigée par la conception du meuble. Gardez les instruments de mesure propres et vérifiez qu’ils ne sont pas endommagés ; le bord usé d’une règle ou une butée desserrée peut introduire une erreur.
La logique du programme exige la même rigueur que le réglage mécanique
Les opérateurs compensent parfois un défaut de pièce en modifiant une coordonnée sans vérifier le système de référence utilisé par le programme CNC. Cela peut provoquer des erreurs sur les panneaux en miroir, les longueurs différentes ou les travaux imbriqués. Avant toute modification, déterminez si la coordonnée est calculée à partir d’une origine fixe, d’un chant du panneau, d’un axe central ou d’un paramètre lié aux dimensions de la pièce.
Prêtez une attention particulière aux situations suivantes :
- Côtés de meuble gauche et droit : leurs motifs de perçage peuvent être en miroir, plutôt que simplement décalés.
- Épaisseurs de panneau différentes : un trou de connecteur centré dans une épaisseur peut être décentré dans une autre.
- Changement de face de référence : une trajectoire de perçage prévue pour la face intérieure peut être incorrecte si le panneau est retourné.
- Programmes paramétrés : une valeur incorrecte de longueur ou de largeur peut déplacer plusieurs éléments à la fois.
- Révisions de programme : un ancien fichier peut conserver une position de ferrure ou un détail de construction antérieur.
Lorsque le même déplacement incorrect se produit sur plusieurs motifs de perçage, comparez le décalage de travail actif, l’état du référencement de la machine et l’origine programmée du panneau. Si la machine a récemment subi une coupure de courant, un déplacement, une intervention ou une réinitialisation, vérifiez que sa procédure de retour au point de référence a été correctement effectuée, conformément aux instructions du fabricant. N’utilisez pas une pièce de production pour remplacer un étalonnage lorsqu’une procédure de référencement ou une pièce de test appropriée est disponible.
Distinguez les défauts du matériau des défauts de perçage
Les panneaux de meuble ne sont pas toujours parfaitement plats, d’équerre ou homogènes à cœur. Des éclats sur le chant dus à une opération de découpe précédente peuvent rendre le positionnement irrégulier. Des chants gonflés, des coins endommagés ou un placage décollé peuvent empêcher un positionnement reproductible. La densité des panneaux de particules et du MDF peut également varier, notamment près d’un chant, et influer sur le perçage.
Inspectez les panneaux bruts ou pré-usinés lorsque le problème se limite à un lot de matériaux ou à un type de panneau particulier. Vérifiez l’équerrage en mesurant les diagonales ou à l’aide d’une équerre adaptée, et inspectez le chant de référence sur toute sa longueur. Si le chant lui-même n’est pas rectiligne, une machine CNC de perçage latéral peut positionner les trous de manière régulière par rapport à son système de positionnement, alors que le panneau fini semble toujours mal aligné par rapport à un autre composant.
Pour les panneaux visiblement voilés, ne comptez pas sur la pression de serrage pour remettre chaque pièce en forme. Déterminez si la construction du meuble peut tolérer cette variation ou s’il faut corriger le panneau, le recouper ou le retirer de la série. Le perçage d’une pièce déformée peut produire des trous apparemment corrects lorsque la pièce est serrée, mais désalignés une fois le panneau libéré.
Points de maintenance qui garantissent la répétabilité
La répétabilité du perçage repose sur de petits détails mécaniques. L’accumulation de copeaux derrière une butée, des patins de serrage usés, des fixations desserrées, des capteurs encrassés ou du jeu dans un axe mobile peuvent progressivement influer sur les résultats. Ces problèmes passent facilement inaperçus, car ils ne déclenchent pas toujours immédiatement de message d’erreur.
Au quotidien, portez une attention particulière aux surfaces qui définissent la position de la pièce : butées, guides, patins d’appui, pinces et capteurs. Éliminez la poussière et les résidus d’adhésif avec des méthodes compatibles avec la machine et la finition du panneau. Vérifiez que les porte-forets sont correctement fixés et soyez attentif à tout bruit ou vibration inhabituel de la broche. À intervalles planifiés, contrôlez le déplacement des axes, les points de fixation, les besoins de lubrification ainsi que l’état des composants pneumatiques ou à vide, conformément à la documentation de la machine.
Si un problème de position persiste après vérification du programme, du panneau, de la méthode de chargement et du foret, cessez de modifier les décalages à répétition. Le référencement de la machine, un axe, une broche ou un élément de serrage peut nécessiter une inspection formelle. Poursuivre la production avec une compensation incertaine peut étendre le défaut à différents éléments du meuble et compliquer la traçabilité ultérieure. Une démarche de diagnostic maîtrisée protège la qualité des panneaux et la fiabilité des réglages futurs.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.