


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Scie à panneaux CNC à chargement arrière : comment la conception de l’alimentation automatique influence l’agencement de l’atelier et la manutention des matériaux en 2026
Scie à poutres CNC à chargement arrière : pourquoi le sens d’alimentation détermine l’efficacité du flux de travail dans les ateliers de fabrication modernes
Les chefs de projet supervisant des lignes de fabrication métallique ou de bois de structure sous-estiment souvent la manière dont l’orientation de chargement d’une seule machine redéfinit la planification de l’atelier, l’affectation de la main-d’œuvre et le flux des matériaux. La scie à poutres CNC à chargement arrière n’est pas simplement une configuration alternative : c’est un engagement spatial. Contrairement aux variantes à chargement frontal ou latéral, le chargement arrière déplace l’interface principale entre l’opérateur, la matière première et l’axe de la machine vers l’arrière de l’unité. Ce déplacement entraîne des effets en cascade sur la largeur des allées, la profondeur des zones de préparation, le rayon de braquage des chariots élévateurs et même le dégagement des ponts roulants fixés au plafond.
En 2026, cela est plus important que jamais, non pas parce que le chargement arrière est nouveau, mais parce que les configurations d’atelier ne sont plus statiques. Les cellules de production modulaires, la livraison de matériaux en juste-à-temps et le fonctionnement en deux équipes exigent des cycles de manutention prévisibles et reproductibles. Une conception à chargement arrière impose des décisions précoces concernant le point d’entrée des poutres prêtes à couper dans la ligne, le point de sortie des chutes et l’espace tampon nécessaire entre les machines adjacentes. Il ne s’agit pas de préférences d’implantation, mais de contraintes de débit intégrées à l’encombrement au sol.
L’alimentation automatique ne concerne pas seulement la vitesse : elle concerne la certitude spatiale
L’« alimentation automatique » semble être une amélioration des performances. En pratique, elle définit la relation entre la machine et la logistique amont. Une scie à poutres CNC à chargement arrière avec alimentation automatique intégrée n’élimine pas l’intervention manuelle : elle la déplace. Les opérateurs ne poussent ni n’alignent plus manuellement les poutres à l’avant. Ils gèrent plutôt les rouleaux d’alimentation, vérifient la hauteur de la pile et surveillent les capteurs d’alignement depuis un poste fixe derrière la machine. Cela modifie les schémas de personnel : un opérateur peut superviser deux unités à chargement arrière si les zones d’alimentation sont alignées et surveillées de manière centralisée.
Mais l’automatisation ne garantit la certitude spatiale que si les conditions en amont sont maîtrisées. La fiabilité de l’alimentation dépend de trois éléments indispensables :
- Uniformité des piles : Les poutres doivent être empilées avec un dépassement uniforme (généralement ≤15 mm au-delà du bord de la palette) et un décalage latéral minimal (<3 mm). Les piles irrégulières provoquent le glissement des rouleaux d’alimentation ou des erreurs de lecture des capteurs.
- Rigidité des palettes : Les palettes en bois standard fléchissent sous charge. Les systèmes d’alimentation arrière nécessitent des palettes rigides en acier ou en composite renforcé, ou un empilage direct au sol avec une tolérance de niveau ≤1.5 mm sur l’ensemble de la zone d’alimentation.
- Voie de dégagement : L’approche arrière doit rester dégagée sur un minimum de 3.2 m, soit suffisamment d’espace pour qu’un chariot élévateur standard dépose un faisceau complet de poutres sans se repositionner.
Ces exigences ne sont pas des options facultatives. Elles figurent dans les listes de contrôle de mise en service des équipements et influencent les plans de génie civil relatifs au renforcement des dalles et aux tolérances de planéité du sol (ISO 1101 Grade M1).
Comment le chargement arrière modifie le flux des matériaux — et le coût de l’ignorer
Comparez deux configurations courantes :
Une scie à chargement frontal est installée contre un mur. Les poutres arrivent latéralement par chariot élévateur, les opérateurs avancent pour positionner chaque pièce, et les chutes de coupe tombent près du poste opérateur, nécessitant des dégagements fréquents.
Une scie à chargement arrière est installée à 1.8 m du mur. Les poutres arrivent directement depuis un convoyeur ou un rayonnage à palettes situé derrière elle. Les chutes sortent par une goulotte dédiée sous la table arrière. Aucun opérateur ne pénètre dans le trajet d’alimentation pendant le cycle.
La deuxième configuration réduit les interruptions de cycle de 22–35% dans des opérations documentées à plusieurs équipes, non pas grâce à une coupe plus rapide, mais en éliminant le positionnement manuel, l’évacuation des chutes et les pauses liées à la sécurité. Mais ce gain exige d’accepter certains compromis : la zone arrière occupe un espace au sol qui pourrait accueillir un usinage secondaire, et les équipements fixés au plafond (gaines, éclairage, ponts roulants) doivent dégager la hauteur du trajet d’alimentation (minimum 4.1 m pour des poutres standard de 12-m).
Les chefs de projet évaluant le chargement arrière doivent cartographier l’ensemble du parcours des matériaux, et pas seulement de la palette à la scie, mais aussi de la scie au processus suivant. Si les postes de soudage ou de perçage en aval sont situés à 15 m, une poutre chargée par l’arrière et sortant vers l’arrière peut nécessiter une table tournante ou un chariot de transfert avant d’entrer dans la cellule suivante. Cela ajoute de la complexité, des coûts et des points de défaillance potentiels. Les unités à chargement frontal alimentent souvent directement des convoyeurs à rouleaux alignés sur les postes en aval. Le chargement arrière le permet rarement.
Ce que les chefs de projet doivent vérifier avant de finaliser l’implantation
Avant d’approuver les plans de fondation ou de commander les supports en acier de structure, confirmez ces quatre éléments :
- Spécification du sol de la zone d’alimentation : La finition du béton doit atteindre Fmin ≥ 45 (ASTM E1155), et non simplement la qualité industrielle générale. Les sols irréguliers provoquent le biais des poutres pendant l’alimentation, augmentant la déviation du trait de scie et nécessitant un réalignement manuel en cours de cycle.
- Routage de l’alimentation électrique et de l’air : Les unités à chargement arrière concentrent les groupes hydrauliques, les variateurs des moteurs d’alimentation et les pinces pneumatiques à l’arrière. Les conduits et les descentes d’air comprimé doivent se terminer à moins de 0.8 m du panneau d’accès arrière, et non être acheminés le long des murs latéraux.
- Champ de vision des opérateurs : Le panneau de commande est généralement monté sur le côté gauche. Avec l’alimentation arrière, les opérateurs tournent le dos aux matériaux entrants. Les systèmes de vision (aides à l’alignement par caméra) deviennent indispensables, et non optionnels, si la vérification des poutres repose sur une confirmation visuelle.
- Accès pour la maintenance : Les mécanismes d’alimentation arrière exigent une inspection trimestrielle des courroies d’entraînement, des roues codeuses et des capteurs de proximité. Les voies de maintenance doivent permettre un dégagement de 0.9 m derrière la machine, même lorsque des équipements adjacents sont installés.
Aucun de ces éléments n’est une « spécification machine ». Ce sont des conditions d’exécution propres au site qui déterminent si le chargement arrière apporte l’efficacité promise ou devient un goulot d’étranglement déguisé en automatisation.
Distinguer une véritable alimentation automatique d’un chargement assisté manuellement
De nombreux fournisseurs qualifient d’« alimentation automatique » tout système équipé de rouleaux motorisés. C’est trompeur. Une véritable alimentation automatique arrière intègre trois fonctions :
- Détection continue des poutres (laser ou ultrasonique) avant le contact avec les rouleaux d’alimentation ;
- Adaptation dynamique de la vitesse entre les rouleaux d’alimentation et le mouvement du chariot de scie ;
- Correction en temps réel de la dérive latérale à l’aide de guides latéraux commandés par servomoteur.
Sans ces trois fonctions, le système nécessite toujours une intervention de l’opérateur après toutes les 3–5 poutres afin de recentrer ou de redémarrer l’alimentation. Cela annule la plupart des avantages d’implantation. Une démonstration vidéo de la séquence d’alimentation montrant un mouvement ininterrompu, du dépôt de la palette à la première coupe, permet de déterminer si le système répond à ce seuil.
Comparez cela à une alimentation manuelle par poussée : un opérateur utilise un levier ou une pédale pour faire avancer la poutre progressivement. Le temps de cycle varie selon la fatigue de l’opérateur, le poids de la poutre et la friction de surface. Il n’y a ni collecte de données, ni répétabilité, ni intégration avec la planification MES. La différence n’est pas progressive : elle relève de la philosophie opérationnelle.
Sélection d’une scie à poutres CNC à chargement arrière pour une production intégrée
Lorsque les équipes d’approvisionnement évaluent des modèles, elles doivent moins se concentrer sur la vitesse de coupe maximale que sur les indicateurs de répétabilité de l’alimentation : précision de positionnement ±0.3 mm sur une course de 6 m, accélération/décélération d’alimentation ≤0.8 g, et durée moyenne entre les interventions liées à l’alimentation (>120 heures en fonctionnement continu). Ces valeurs reflètent la stabilité en conditions réelles, et non des pics mesurés en laboratoire.
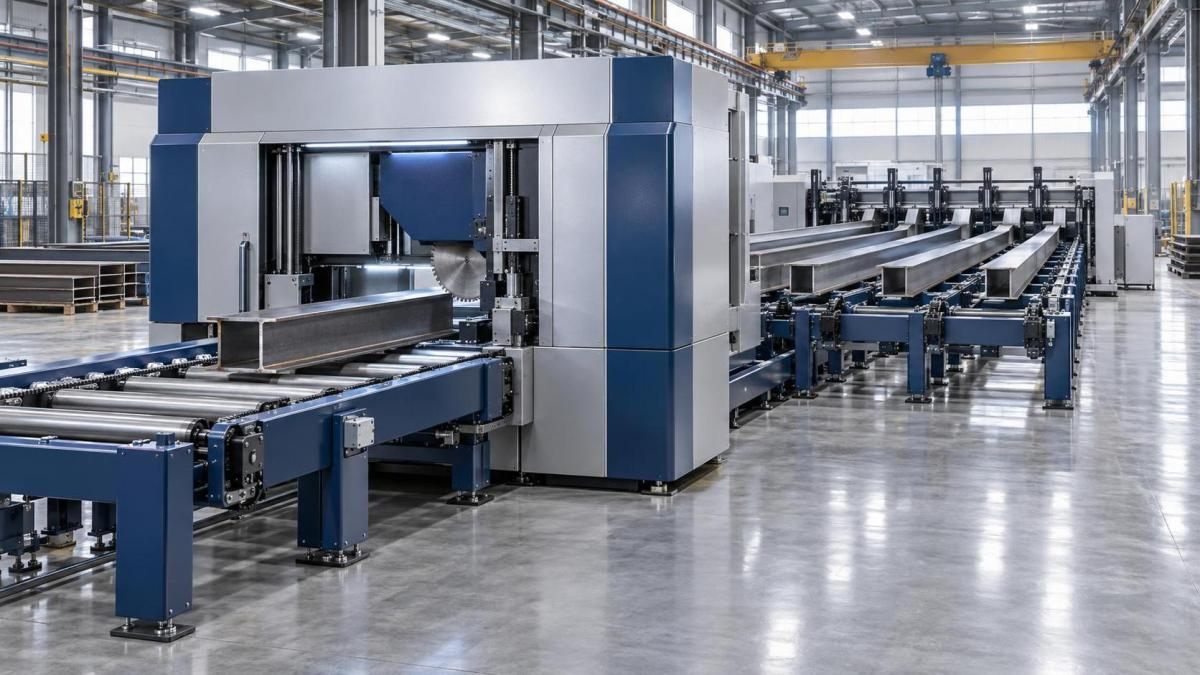
Un modèle répondant à ces critères dans les environnements de production actuels est lascie à poutres CNC à chargement arrière. Sa variante ZD330 comprend un protocole documenté de validation de l’alimentation couvrant la tolérance de hauteur des piles, les limites de déflexion des palettes et les seuils de planéité du sol, des détails généralement omis dans les brochures génériques mais essentiels à la planification au niveau du projet.
Pour les chefs de projet, la décision n’est pas de savoir si le chargement arrière convient à un atelier, mais si l’atelier peut être conçu pour s’adapter au chargement arrière. La machine ne s’adapte pas aux contraintes existantes ; elle les définit. La conception de l’alimentation n’est donc pas un choix de fonctionnalité, mais une décision fondamentale d’implantation, qui fixe la logique de manutention des matériaux pendant toute la durée de vie de l’installation.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.