


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment les machines de traitement des panneaux alvéolaires réduisent l’écrasement de l’âme
Comment les machines de traitement des panneaux alvéolaires réduisent l’écrasement du noyau
L’écrasement du noyau est l’un des défauts les plus frustrants dans la production de panneaux alvéolaires, car il est souvent découvert après que des matériaux, de la main-d’œuvre, de l’adhésif et du temps machine ont déjà été investis. Un panneau peut sembler acceptable au premier regard, tout en présentant des zones fragiles, des alvéoles visibles sous la surface, une épaisseur irrégulière, une mauvaise adhérence ou des dommages aux bords lors de l’usinage ultérieur. Pour les opérateurs, le problème immédiat peut sembler être lié à la découpe ou au réglage de la presse. En pratique, l’écrasement commence généralement plus tôt, sous l’effet d’une combinaison de manutention inadaptée, d’une alimentation instable, d’une mauvaise répartition de la pression, d’outils émoussés ou d’une mauvaise coordination entre les étapes du processus.
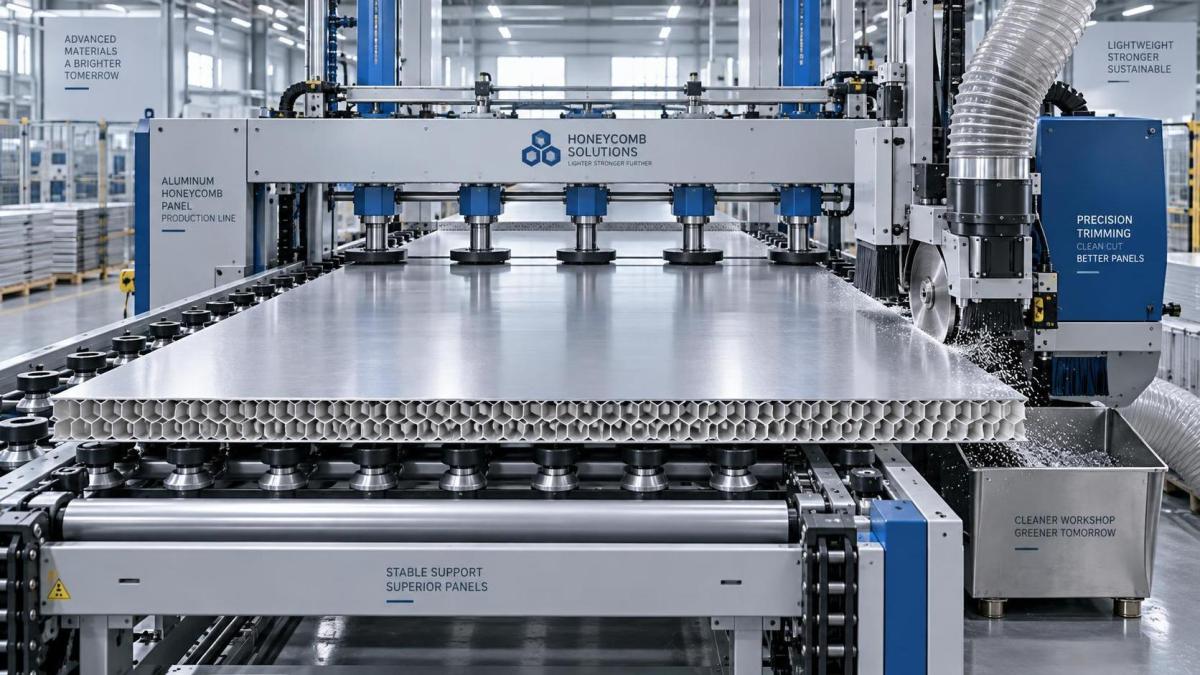
Les machines de traitement des panneaux alvéolaires sont conçues pour gérer ces risques de manière plus constante que des méthodes de travail improvisées ou des équipements polyvalents. L’objectif n’est pas simplement de traiter les panneaux plus rapidement. Il consiste à déplacer, couper, coller, presser, rogner et empiler des matériaux sandwich légers sans que des forces concentrées n’écrasent le noyau cellulaire délicat. Lorsque les machines, la préparation des matériaux et les pratiques d’exploitation quotidiennes sont alignées, les opérateurs peuvent obtenir des bords plus nets, des dimensions plus stables et moins de panneaux rejetés.
Pourquoi les noyaux alvéolaires s’écrasent si facilement
Un panneau alvéolaire se comporte très différemment d’un panneau massif. Ses parements peuvent être rigides, mais sa structure interne comporte des parois minces agencées pour assurer une résistance avec un faible poids. Cette structure est efficace lorsque les charges sont correctement réparties. Elle est beaucoup moins tolérante lorsqu’un rouleau, une pince, un outil de coupe, une poutre de pression ou un opérateur applique une force sur une petite zone. Une charge localisée peut déformer les parois des alvéoles avant que le problème ne devienne visible sur la surface extérieure.
Le risque augmente lorsque le panneau n’est pas entièrement soutenu. Une pièce en porte-à-faux peut fléchir sous son propre poids. Un panneau qui entre dans une machine en biais peut d’abord entrer en contact avec un côté et subir une pression inégale. Lors de la coupe, les vibrations peuvent amener l’outil à tirer le matériau du parement au lieu de le cisailler nettement. Si le noyau présente un collage irrégulier ou si le parement n’est pas correctement positionné, même un réglage de processus normalement acceptable peut provoquer des dommages.
C’est pourquoi les opérateurs doivent éviter de considérer les noyaux écrasés comme une défaillance d’une seule machine. Le défaut peut provenir du chargement, de la préparation de surface, du collage, du pressage, du sciage, du fraisage, de la finition des bords, du déchargement ou du stockage. Une ligne de production fiable contrôle le panneau d’une étape à l’autre plutôt que d’optimiser chaque machine de manière isolée.
Le support et l’alimentation constituent la première ligne de protection
De nombreux problèmes d’écrasement commencent avant que l’outil ne touche le panneau. Les panneaux légers peuvent dériver, s’affaisser ou se tordre lorsqu’ils se déplacent sur une table ou un convoyeur. Si la machine ne soutient que les bords tandis que le centre reste sans support, le parement peut se déformer et transférer la charge vers le noyau. Cela est particulièrement pertinent pour les panneaux grand format et les pièces ayant un noyau de faible densité.
Les machines de traitement des panneaux alvéolaires bien conçues utilisent des surfaces de référence stables, des points de support correctement positionnés et des systèmes d’alimentation contrôlés afin de maintenir la pièce à plat. La vitesse du convoyeur doit correspondre à l’opération effectuée. Une alimentation excessive peut créer un contact brusque au niveau des points de pincement ou des guides ; une alimentation trop lente peut augmenter le frottement, l’accumulation d’adhésif ou la chaleur dans certains processus de coupe. Le meilleur réglage dépend de la construction du panneau, du matériau du parement, de l’épaisseur, de l’état de l’outil et de l’opération spécifique.
Les opérateurs doivent surveiller le parcours du panneau plutôt que de se concentrer uniquement sur l’écran de commande. Un léger déplacement latéral, un choc répété contre un guide ou un soulèvement momentané du bord d’attaque peuvent signaler un problème de réglage. Ces petits événements annoncent souvent des défauts plus importants plus tard dans la production.
Pour le chargement manuel, une manutention régulière est tout aussi importante. Les panneaux doivent être soulevés avec un support adéquat sur toute leur surface plutôt que d’être tirés depuis un coin. Un empilage trop haut, le placement d’un objet lourd sur un panneau non soutenu ou le fait de laisser des panneaux inclinés pendant de longues périodes peuvent provoquer des déformations avant le début du traitement.
Une pression contrôlée est plus importante qu’une pression maximale
Le pressage est nécessaire dans de nombreux processus de fabrication de panneaux alvéolaires, notamment lorsque les parements, inserts, cadres ou composants de bord doivent être collés à l’assemblage du noyau. Cependant, le pressage est également l’étape au cours de laquelle un panneau par ailleurs satisfaisant peut être endommagé de façon permanente. Une pression plus élevée n’est pas automatiquement plus sûre, et elle ne constitue pas automatiquement une meilleure réponse aux problèmes de collage.
La question importante est de savoir si la pression est répartie uniformément sur le panneau. Une surface de presse non parallèle, un plateau contaminé, une plaque de répartition inégale ou une cale mal positionnée peuvent créer des zones de haute pression. Ces zones compriment localement les alvéoles tout en laissant d’autres zones insuffisamment collées. Il peut en résulter un panneau présentant à la fois des sections écrasées et des irrégularités de collage.
La pression, le temps de maintien, le comportement de l’adhésif, la température du panneau et la planéité de la surface doivent être considérés ensemble. La combinaison appropriée doit être déterminée à partir des recommandations de procédé du fournisseur d’adhésif et de la conception du panneau, puis confirmée par des essais de production. Si un problème de collage apparaît, augmenter la force de pressage sans vérifier l’application de colle, le temps ouvert, l’état d’humidité ou l’alignement des plateaux peut simplement masquer un problème en en créant un autre.
Une habitude pratique consiste à inspecter les panneaux pressés à plusieurs endroits, et pas seulement aux coins. Les opérateurs peuvent rechercher des irrégularités de surface, des variations d’épaisseur, des zones molles ou des marques visibles en surface. Lorsque les défauts suivent un motif répétitif, par exemple lorsqu’ils apparaissent au même endroit sur chaque panneau, la cause est souvent un alignement mécanique ou une surface de support endommagée plutôt qu’une variation aléatoire du matériau.
Couper et rogner sans déchirer le noyau
Les bords des panneaux sont vulnérables, car le noyau est exposé ou seulement partiellement soutenu près de la ligne de coupe. Le sciage, le fraisage, le perçage et le rognage peuvent écraser les alvéoles lorsque la pièce est mal bridée, que l’arête de coupe est émoussée ou que le sens de coupe tire le parement vers le haut. Les opérateurs réagissent parfois en augmentant la force de maintien. Cela peut stabiliser le panneau, mais un serrage excessif peut créer précisément les marques de compression qu’ils cherchent à éviter.
Une approche plus efficace consiste à appliquer un maintien équilibré. Le panneau nécessite suffisamment de support pour empêcher les vibrations et le soulèvement, tandis que les surfaces de contact doivent répartir la charge sur une large zone. Un outil tranchant et adapté est tout aussi important. Le choix de l’outil dépend du fait que le parement soit à base de bois, en stratifié décoratif, en aluminium, en matériau composite ou dans un autre substrat. Il n’existe pas de géométrie de coupe universelle adaptée à toutes les constructions sandwich.
Une extraction propre est également utile. L’accumulation de poussière autour d’un guide, d’un outil de coupe ou d’une table peut modifier la position de référence du panneau et introduire de petits chocs. En production, cela peut se traduire par une qualité de bord irrégulière plutôt que par un écrasement évident. Un nettoyage régulier fait donc partie du contrôle qualité, et ne relève pas seulement de l’entretien général.
Points à vérifier lorsque des bords écrasés apparaissent
Les réglages de la machine ne peuvent pas compenser des matériaux irréguliers
Même les machines sophistiquées ont leurs limites. Les noyaux alvéolaires varient selon le matériau, la géométrie des cellules, l’épaisseur, la densité, l’état d’expansion et la méthode de collage. Les parements peuvent différer en rigidité et en état de surface. Les composants de cadre, les inserts et les renforts de bord peuvent créer des transitions où la pression et le comportement de coupe changent brusquement. Une configuration de production qui fonctionne bien pour une construction peut nécessiter des ajustements pour une autre.
C’est pourquoi les changements de série méritent plus d’attention qu’ils n’en reçoivent souvent. Avant qu’un nouveau type de panneau ne soit intégré à un lot de production courant, l’opérateur doit vérifier les dimensions de la pièce, la disposition des supports, le parcours d’alimentation, les points de contact de pression, l’outillage et les critères d’inspection. Un court essai contrôlé est généralement plus utile que de découvrir l’inadéquation après le traitement d’une grande quantité.
Le même principe s’applique lors du changement d’adhésifs ou de matériaux de parement. Si la conception du panneau change, la plage de paramètres du processus peut changer avec elle. La conservation d’un registre interne clair des réglages éprouvés, des défauts observés et des actions correctives donne à l’équipe un point de départ plus fiable pour les travaux futurs.
La maintenance quotidienne protège la qualité des panneaux
L’écrasement du noyau est parfois attribué à la technique de l’opérateur alors que la cause sous-jacente est l’usure progressive de la machine. Des guides desserrés, des surfaces de convoyeur usées, des rouleaux irréguliers, des patins de pression endommagés, des plateaux contaminés et des roulements détériorés peuvent tous introduire des vibrations ou une charge inégale. Ces conditions peuvent ne pas arrêter une machine, mais elles peuvent augmenter progressivement le taux de rebut.
Une routine quotidienne utile comprend la vérification de la fixation des guides, de la propreté des surfaces de support, de la rotation régulière des rouleaux, du bon fonctionnement des dispositifs de sécurité et de l’absence de dommages visibles ou d’accumulation sur les outils de coupe. Le personnel de maintenance doit également examiner les changements de bruit, de vibration, de suivi ou de déplacement des panneaux. Il s’agit souvent de signes d’alerte précoces, en particulier lors du traitement de structures composites légères.
La disponibilité des pièces de rechange est importante à cet égard. Une bande de pression ou un composant de guide usé peut sembler mineur, mais retarder son remplacement peut transformer une opération de maintenance gérable en pertes de matériaux récurrentes. Pour les fabricants exploitant des lignes mixtes de travail du bois et de traitement des panneaux, une assistance technique réactive et l’accès aux pièces de service peuvent être aussi pertinents que les spécifications de la machine d’origine.
Choisir l’équipement en fonction du flux de travail réel des panneaux
Lors de l’évaluation des machines de traitement des panneaux alvéolaires, la question centrale n’est pas simplement de savoir quelle machine possède la liste de fonctionnalités la plus longue. Il s’agit de savoir si l’équipement peut prendre en charge la construction du panneau et la séquence réelle de travail sur le site de production. Tenez compte des dimensions des panneaux, des matériaux de parement, du type de noyau, des opérations requises sur les bords, des variations de lots attendues, de la méthode de chargement, de l’espace au sol disponible et du niveau de compétence nécessaire pour le réglage et la maintenance.
Il est également utile d’examiner les interfaces entre les machines. Une presse stable suivie d’une mauvaise table de transfert peut toujours endommager les panneaux. Une station de coupe précise ne donnera pas de résultats constants si le processus en amont laisse les panneaux déformés ou incomplètement collés. C’est pourquoi les fournisseurs doivent pouvoir discuter de la ligne en tant que processus, y compris la manutention à l’entrée et à la sortie, plutôt que de traiter chaque unité comme un achat distinct.
Qingdao Zhongding Machinery Co., Ltd. a développé son expérience dans les machines à bois pendant plus de 20 ans, passant d’un petit atelier à une entreprise de fabrication moderne au service de la production de meubles, des ateliers de travail du bois et des lignes industrielles sur les marchés mondiaux. Dans les applications liées aux panneaux alvéolaires, cette expérience pratique est particulièrement utile lorsqu’elle s’applique aux détails qui influencent l’exploitation quotidienne : construction stable des machines, réglage de précision, maintenance accessible, communication technique et assistance continue en pièces de rechange. La configuration appropriée doit néanmoins être adaptée à la structure des panneaux et aux exigences de processus du client.
Un processus réduisant l’écrasement se construit étape par étape
La réduction de l’écrasement du noyau ne dépend pas d’un seul ajustement majeur. Elle résulte du maintien du support pendant le transfert, de l’application uniforme de la pression, de l’utilisation d’outils adaptés et bien entretenus, du contrôle du comportement d’alimentation et de l’inspection des défauts suffisamment tôt pour en identifier la cause. Les machines assurent la répétabilité, mais les opérateurs restent essentiels car ils observent les premiers signes de mouvement des panneaux, de marquage de surface, de détérioration des bords ou d’épaisseur irrégulière.
Avant de sélectionner ou de modifier une ligne, documentez les panneaux qui posent le plus de difficultés, les emplacements où les défauts se produisent et l’étape à laquelle ils deviennent d’abord visibles. Examinez ensuite le support nécessaire, la répartition des forces, l’accès aux outils et le parcours de manutention en fonction de ces conditions réelles. Cette approche facilite la spécification de machines qui protègent le noyau au lieu de simplement traiter le panneau.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.