


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
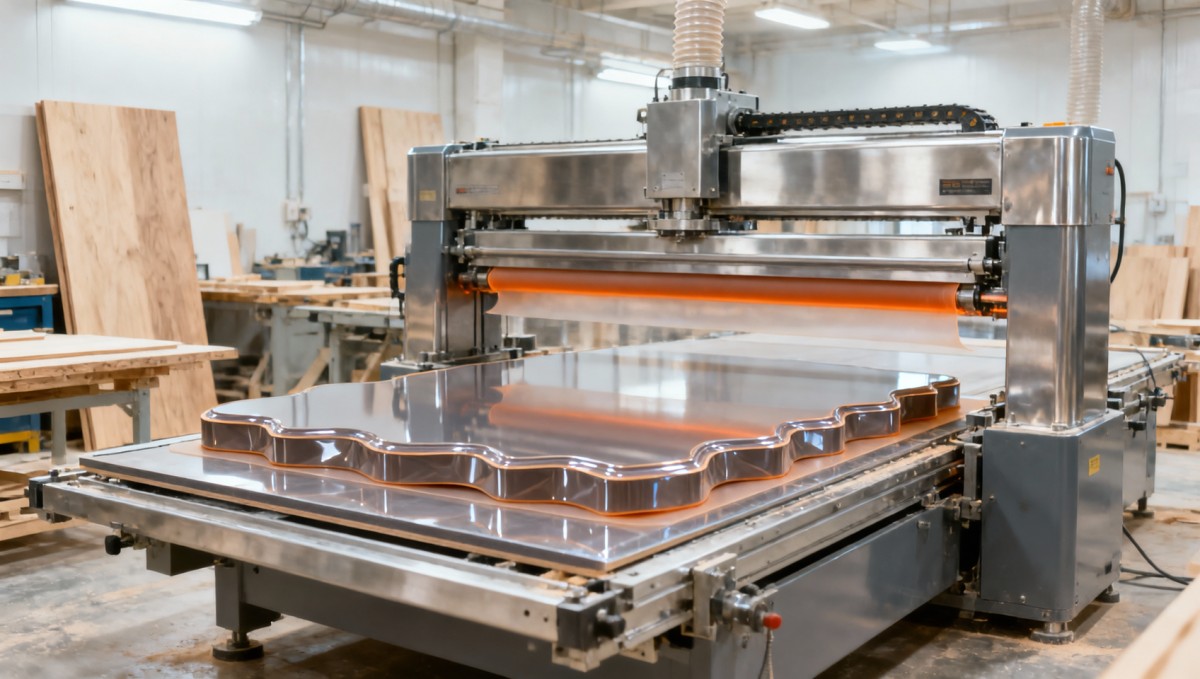
Presse à membrane sous vide pour portes d'armoires : comment adapter la force de serrage, le temps de cycle et les exigences de finition de surface
La force de serrage n’est pas qu’un chiffre : c’est une contrainte système
Lors de l’évaluation d’unepresse à membrane sous vide pour portes d’armoires, les évaluateurs techniques commencent souvent par comparer les spécifications de force de serrage — 0,8 MPa, 1,0 MPa, 1,2 MPa — en supposant qu’une valeur plus élevée est toujours préférable. C’est un raccourci dangereux. La force de serrage n’est pas un indicateur isolé ; elle est le résultat d’un système étroitement couplé : capacité de la pompe à vide, intégrité de la membrane, planéité du plateau, uniformité du chauffage et stabilité du substrat. Une presse donnée pour 1,2 MPa ne fournira pas cette pression de manière constante sur un panneau de porte complet de 2400 × 900 mm, à moins que la chambre à vide ne soit parfaitement étanche, que la membrane ne présente aucune microdéchirure et que le plateau maintienne une uniformité thermique de ±1,5 °C sur toute sa surface.
En pratique, la plupart des portes d’armoires en MDF et HDF nécessitent seulement 0,8–1,0 MPa pour obtenir une adhérence complète du film thermoplastique — mais uniquement si le substrat est dimensionnellement stable et préconditionné à une teneur en humidité ≤8 %. Surdimensionner la force de serrage sans traiter ces conditions en amont entraîne des rendements décroissants : consommation d’énergie accrue, usure accélérée de la membrane et risque plus élevé de décollement des bords ou de cloquage sur les profils contours. Ce qui compte n’est pas la pression maximale, mais une *pression soutenue et uniforme* sur toute la zone de travail pendant la fenêtre critique de collage (généralement 45–75 secondes).
Le temps de cycle est une équation d’équilibrage de ligne — pas une spécification isolée
Les fabricants indiquent souvent le « temps de cycle » sous la forme d’un chiffre unique : « 65 secondes ». Mais ce chiffre n’a aucun sens sans contexte. Est-il mesuré du chargement au déchargement de la porte ? Inclut-il le refroidissement de la membrane ? Est-il atteignable avec un film PVC de 3 mm d’épaisseur sur un panneau HDF de 12 mm avec des bords profilés en 3D ?
Le temps de cycle réel dépend de trois variables interdépendantes : la vitesse de transfert thermique (déterminée par le matériau du plateau, la densité des éléments chauffants et la masse thermique), la vitesse de réponse du vide (influencée par le CFM de la pompe, le diamètre des tuyauteries et le temps d’actionnement des vannes) et l’intégration au flux de travail de l’opérateur (par exemple, si la découpe du film, le chargement des panneaux et le positionnement de la membrane s’effectuent en parallèle ou en séquence). Une presse atteignant des cycles de 70 secondes en laboratoire peut fonctionner à 110 secondes sur votre ligne si votre poste de manipulation du film ajoute 25 secondes de préparation manuelle — ou si la température ambiante de l’atelier descend en dessous de 18 °C, ralentissant la récupération thermique entre les cycles.
Pour la production de portes d’armoires à grand volume (≥300 portes/jour), visez un système dont le *cycle répétable à pleine charge* — y compris la pose du film, la mise sous vide, le chauffage, le refroidissement et le déchargement en sécurité — est ≤90 secondes. Toute durée supérieure crée des goulots d’étranglement en aval, notamment lorsqu’il est associé à des défonceuses CNC ou des plaqueuses de chants fonctionnant à 85–95 % de disponibilité.
La finition de surface commence bien avant la fermeture de la membrane
Une « finition de classe A » est l’objectif, mais elle n’est pas garantie par la presse seule. Elle résulte de la rigueur du procédé en amont. Les presses à membrane sous vide ne corrigent pas les défauts du substrat ; elles les reproduisent. Une ondulation de ponçage de 0,15 mm sur un panneau MDF devient une vague visible sous un film PVC brillant. Une variation de hauteur de 0,3 mm sur une porte à panneaux surélevés apparaîtra comme une intensité de brillance inégale — même si la force de serrage et la température sont parfaites.
C’est là que la préparation de surface devient incontournable. Avant qu’un panneau n’entre dans la presse à membrane sous vide, il doit présenter une surface de référence plane, lisse et dimensionnellement constante. C’est pourquoi de nombreux fabricants de meubles de premier rang intègrent le rabotage de précision directement dans leur ligne de préparation des portes — non pas comme une opération ponctuelle, mais comme un point de contrôle de procédé étalonné. Pour les portes en bois massif ou les panneaux stratifiés nécessitant un enlèvement de matière et un aplanissement, uneraboteuse-dégauchisseuse de qualité professionnelle garantit une épaisseur répétable et une face de référence véritable, éliminant la « variable cachée » qui compromet l’uniformité de finition en aval.
Comment adapter les spécifications à vos conditions de production réelles
Oubliez les fiches techniques génériques. Structurez votre évaluation autour de trois vérifications concrètes :
- Testez la fidélité du substrat : Faites passer dans la presse vos panneaux de porte réels — même qualité, même épaisseur et même profil — avec votre film et votre adhésif standards. Mesurez la répartition de la pression à l’aide de capteurs intégrés (ou, au minimum, vérifiez la constance de la rupture d’étanchéité des bords dans plusieurs zones). Si la pression varie de plus de ±8 % sur le panneau, examinez la planéité du plateau et la tension de la membrane — et pas uniquement la capacité nominale de la pompe.
- Chronométrez le cycle opérationnel complet : Utilisez un chronomètre lors d’essais en conditions réelles. Commencez le chronométrage lorsque l’opérateur débute la pose du film et arrêtez-le lorsque le panneau suivant est prêt à être chargé. Répétez l’opération pendant 10 cycles consécutifs. Écartez les deux premiers (mise en température) et calculez la moyenne des autres. Si la moyenne dépasse 95 secondes, examinez le flux de travail — et pas seulement les spécifications de la machine.
- Validez la finition sous un éclairage réel : Inspectez les portes collées sous un éclairage LED 5000K, aux angles de 45° et 90°, à une distance de 1 mètre. Recherchez un effet peau d’orange, un voile localisé ou une accentuation subtile des contours. Il ne s’agit pas de défauts de la presse, mais de signaux d’une préparation de substrat incohérente ou de gradients thermiques.
Chez Qingdao Zhongding Machinery, notre approche reflète cette réalité : nous concevons des systèmes de presse à membrane sous vide pour portes d’armoires non pas autour de maxima théoriques, mais autour de performances répétables sur des substrats réels d’atelier. Notre commande intelligente du vide ajuste la vitesse de mise sous vide selon la porosité du panneau ; les plateaux à chauffage rapide retrouvent leur température dans les 45 secondes suivant le déchargement ; et l’outillage modulaire permet des changements rapides entre les familles de portes planes, shaker et contourées — sans recalibrage. Il ne s’agit pas d’atteindre un chiffre accrocheur. Il s’agit d’offrir des résultats prévisibles et vérifiables, équipe après équipe.
Quand remettre en question la configuration « standard »
Si votre production comprend des matériaux mixtes — portes en bois massif aux côtés de MDF, ou film thermoplastique sur panneaux de particules de densités variables — une seule configuration de presse convient rarement à toutes les applications. Ne choisissez pas par défaut la plus grande chambre disponible ou la pompe ayant la puissance nominale la plus élevée. Cartographiez plutôt votre gamme de produits par volume et complexité :
- ≥70 % de vos portes dépassent-elles 2100 mm de hauteur ? Dans ce cas, la longueur du plateau et le zonage vertical du vide comptent davantage que la pression brute.
- Réalisez-vous fréquemment de petites séries de profils personnalisés ? Dans ce cas, un outillage modulaire à changement rapide et des commandes HMI intuitives réduisent davantage le temps de réglage qu’une force de serrage supplémentaire de +0,2 MPa.
- Les pertes de film dépassent-elles >6,5 % par panneau ? Dans ce cas, le contrôle de la tension de la membrane et une programmation précise de l’étanchéité des bords peuvent générer un ROI plus rapide que l’augmentation de la capacité de la pompe.
La bonne presse à membrane sous vide pour portes d’armoires n’est pas celle qui possède la fiche technique la plus impressionnante. C’est celle dont les hypothèses de conception correspondent aux réalités de vos substrats, dont le temps de cycle s’accorde au rythme de votre ligne et dont l’uniformité de finition élimine les reprises — non seulement en laboratoire, mais durant trois équipes, quatre saisons et 12 000 heures annuelles de production.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.