


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment la stabilité de la température d’une presse à chaud pour panneaux de bois affecte la résistance du collage
Heure :Sep 11, 2026
Auteur :
Nombre de vues :
La stabilité de température dans une presse à panneaux de bois à chaud n’est pas une spécification abstraite : elle constitue la principale variable physique régissant la cinétique de durcissement des adhésifs, le transfert d’énergie interfacial et l’intégrité finale du collage. Pour les responsables qualité et sécurité, des écarts aussi faibles que ±3°C sur la surface du plateau — notamment dans les zones critiques de bord ou à proximité des fixations des vérins hydrauliques — peuvent entraîner des réductions mesurables de la résistance au cisaillement, une réticulation incohérente de la résine et des risques latents de délamination qui ne se manifestent que lors de l’usinage, de la finition ou sous des charges de service à long terme.
La résistance du collage dans le contreplaqué, le MDF et les panneaux de particules dépend de trois processus thermiquement couplés qui se produisent simultanément : (1) l’évaporation de l’humidité des substrats en bois, (2) l’activation et l’écoulement de la résine dans les interstices des fibres, et (3) la formation de liaisons covalentes par polymérisation. Chacun possède des seuils thermiques et des dépendances temporelles distincts. Les résines urée-formaldéhyde (UF) nécessitent une exposition continue au-dessus de 100°C pendant ≥90 secondes pour atteindre ≥85 % de la densité théorique de réticulation ; les systèmes phénol-formaldéhyde (PF) exigent ≥120°C pendant ≥150 secondes pour stabiliser la résistance à l’hydrolyse. Si les températures localisées du plateau descendent sous ces seuils — même transitoirement pendant la montée en pression ou les phases de refroidissement — la résine reste insuffisamment durcie. Il en résulte non seulement une résistance à la traction réduite, mais aussi une interface fragile et non ductile, sujette aux microfissures sous l’effet des cycles thermiques ou des contraintes mécaniques.
L’uniformité importe davantage que le point de consigne absolu. Une presse fonctionnant à une température nominale de 130°C avec une variation de ±5°C sur le plateau introduit des vitesses de durcissement différentielles : les zones centrales peuvent dépasser le temps de maintien optimal, causant une dégradation de la résine et la formation de charbon, tandis que les zones de bord restent sous-critiques, produisant des couches limites faibles. Les essais normalisés par l’industrie (EN 319, ASTM D1037) montrent qu’une telle non-uniformité peut réduire la résistance moyenne du collage de 22 à 37 % par rapport aux presses maintenant une tolérance de ±1,5°C. Plus important encore, elle augmente l’écart type des résultats d’essai, masquant des modes de défaillance systémiques derrière des valeurs moyennes acceptables.
Le retard thermique — le délai entre le signal du régulateur et la réponse réelle de la température du plateau — est souvent négligé lors des validations de routine. Les systèmes de chauffage hydraulique utilisant une circulation d’huile réagissent plus lentement que les résistances électriques à cartouche directes, en particulier lorsque les plateaux sont épais (≥120 mm) ou mal isolés. Lors de changements rapides de cycle (par exemple, en passant d’un MDF de 16 mm à un OSB de 25 mm), des temps de retard supérieurs à 45 secondes créent des zones de « démarrage à froid » où le premier contact avec la résine se produit sous la température d’activation. Cela amorce des vides interfaciaux irréversibles avant l’application de la pression complète — des défauts invisibles à l’inspection visuelle mais détectables par C-scan ultrasonore ou analyse mécanique dynamique.
L’émissivité de surface et la résistance de contact compliquent davantage l’apport thermique. La calamine, l’oxydation ou l’accumulation d’agent de démoulage résiduel sur les plateaux chauffants réduisent le coefficient effectif de transfert thermique de jusqu’à 30 %. Une couche de 0,1 mm de résidu de résine durcie agit comme un isolant thermique — l’équivalent de l’ajout de 2,5 mm de panneau en fibre céramique. Sans métrologie programmée de la surface des plateaux (thermographie infrarouge + cartographie par thermocouples de contact), les opérateurs ne peuvent pas distinguer une dérive du régulateur, une erreur d’étalonnage du capteur et la formation réelle d’une barrière thermique.
Les schémas de défaillance réels le confirment. Dans l’examen de 37 réclamations pour délamination enregistrées auprès de fabricants de meubles établis dans l’UE sur 18 mois, 68 % ont été attribuées à des défaillances de collage spécifiques à des lots, survenant exclusivement aux bords ou aux coins des panneaux — des emplacements affichant systématiquement une température de surface inférieure de 4 à 7°C lors des audits thermiques avant prise de poste. Aucune n’impliquait de changement de lot de résine ni d’écart d’humidité du substrat au-delà des spécifications. Toutes concernaient des presses sans surveillance en temps réel multipoint des plateaux ; les mesures correctives ont nécessité le réétalonnage des puissances de chauffage spécifiques à chaque zone et la mise en œuvre de protocoles obligatoires de nettoyage de la surface des plateaux toutes les 48 heures de fonctionnement.
La fréquence d’étalonnage doit correspondre à l’intensité d’utilisation — et non au calendrier. Une presse fonctionnant deux équipes par jour avec 120 cycles/jour accumule une fatigue thermique dans les thermocouples et les éléments chauffants plus rapidement qu’une autre fonctionnant en une seule équipe à 40 cycles/jour. La dérive des thermocouples de type K dépasse ±2,2°C après 2 000 heures cumulées à 130°C ; les RTD au platine maintiennent une précision de ±0,3°C mais se dégradent s’ils sont exposés à une infiltration de condensat au niveau des jonctions froides. La validation du positionnement des capteurs est tout aussi critique : les thermocouples intégrés à 5 mm sous la surface du plateau indiquent des mesures stables, mais ne détectent pas les transitoires de surface ; les capteurs montés en surface captent les gradients de crête, mais subissent une usure mécanique. Les meilleures pratiques exigent une vérification à double capteur sur ≥6 emplacements par plateau, avec recoupement par rapport aux scans infrarouges au démarrage, à mi-équipe et à l’arrêt.
L’architecture de contrôle détermine si la stabilité est maintenue — ou simplement signalée. La régulation tout ou rien génère une oscillation inhérente ; un réglage PID sans compensation anticipative du débit massique ou de la température ambiante échoue lors des transitions saisonnières. Les systèmes modernes intégrant des modèles de viscosité de résine en temps réel (fondés sur l’historique de température et le temps de maintien) ajustent dynamiquement les points de consigne — maintenant 128°C pour l’UF durant les 30 premières secondes, puis montant à 132°C pour la réticulation finale. Cela évite à la fois le sous-durcissement et la dégradation thermique. Mais cette capacité est dénuée de sens sans enregistrement de température traçable et auditable : les essais d’émissions conformes à EN 717-1 supposent un historique thermique constant ; l’article 8.5.1 de l’ISO 9001:2015 exige des preuves documentées de la maîtrise des paramètres du processus.
Du point de vue de la sécurité, des profils thermiques instables accroissent les risques au-delà de la défaillance du produit. Les panneaux insuffisamment durcis retiennent des monomères de formaldéhyde non réagis, augmentant les émissions gazeuses lors du ponçage ou du fraisage — et exposant les opérateurs à des concentrations atmosphériques dépassant la PEL OSHA (0,75 ppm). Pire encore, les panneaux dont l’intégrité du collage est marginale peuvent se fracturer de manière imprévisible lors de l’usinage CNC, générant des éclats à grande vitesse. Un rapport d’incident de 2023 provenant d’un fabricant allemand d’armoires a associé un quasi-accident à une désintégration soudaine de panneau lors du placage de chants — l’enquête ultérieure a constaté que les températures localisées du plateau atteignaient en moyenne 102°C sur une zone de 15 cm² en raison d’un canal de chauffage obstrué.
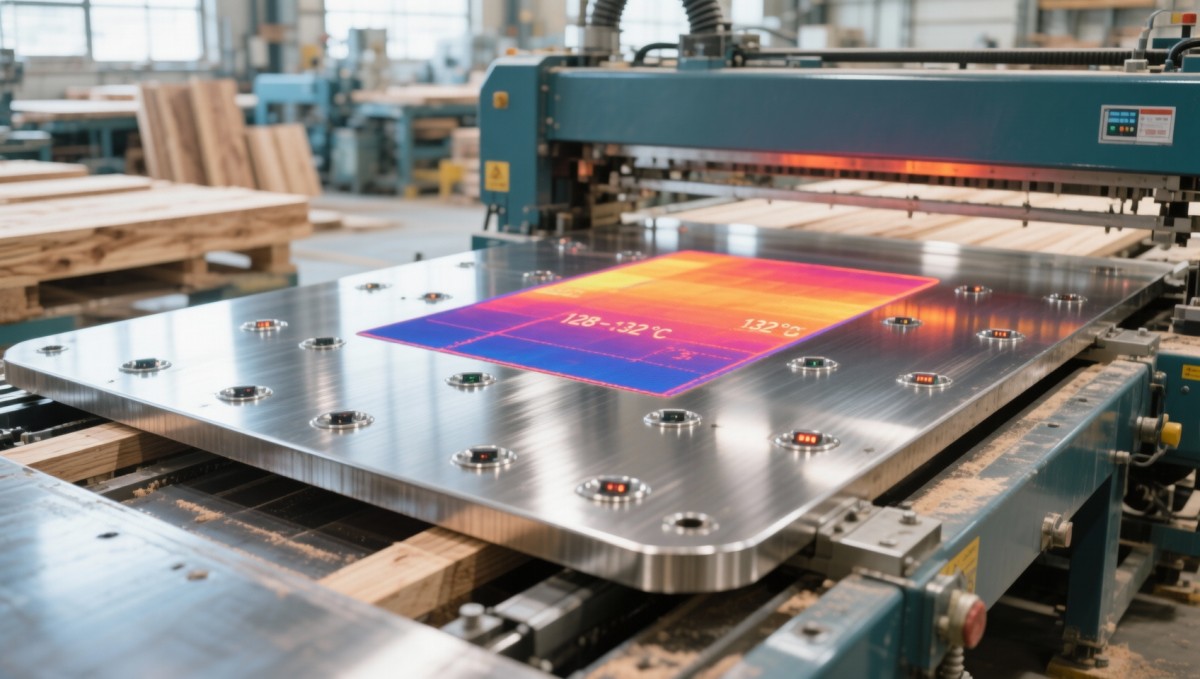
La vérification ne peut pas reposer sur des contrôles en un seul point. Une validation thermique efficace exige des données synchronisées : thermographie infrarouge (précision de ±1°C) sur toute la surface du plateau, réseaux de thermocouples de contact aux points de contrainte structurelle (coins, proximité des orifices hydrauliques) et enregistrement continu de la puissance absorbée par le chauffage par rapport à la courbe de réponse en température. Les écarts dépassant ±1,8°C dans toute zone — vérifiés sur trois cycles consécutifs — déclenchent une maintenance obligatoire : essai de résistance des éléments chauffants, audit de compensation de jonction froide des thermocouples et mesure de la planéité du plateau (selon ISO 10791-7). Toute approche moins rigoureuse traite la stabilité thermique comme une commodité opérationnelle plutôt que comme un paramètre de processus maîtrisé.
Pour les responsables qualité et sécurité, l’implication est opérationnelle, non théorique. La stabilité de température ne se mesure pas uniquement en degrés — elle se quantifie en panneaux rejetés par millier, réclamations de garantie par expédition, incidents d’exposition des opérateurs par trimestre et non-conformités d’audit par an. Lorsque la variation thermique dépasse les spécifications, le défaut ne se situe pas seulement dans le panneau — il réside dans la capacité du système de contrôle à assurer la répétabilité. Cette répétabilité est le fondement à la fois de l’intégrité du produit et de la sécurité sur le lieu de travail.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.