

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quels facteurs déterminent le temps de cycle d’une presse à chaud pour panneaux de meubles ?
Pour les chefs de projet et les responsables de l’ingénierie, le temps de cycle d’une presse à chaud pour panneaux de meubles est une variable de planification de la production, et non une simple spécification de machine ou un réglage opérateur.
Il détermine le nombre de panneaux qu’une ligne peut produire par équipe, la quantité d’énergie consommée par chaque panneau et la régularité de l’approvisionnement des processus en aval.
En pratique, le temps de cycle résulte de l’action combinée du transfert thermique, du durcissement de l’adhésif, de l’état du panneau, de la mécanique de la presse, de la manutention des matériaux et des exigences de qualité.
Un réglage plus rapide n’est pas automatiquement un meilleur réglage. Si le pressage s’achève avant que la température à cœur ou la liaison adhésive n’atteigne les conditions cibles, les défauts entraînent des reprises coûteuses.
L’objectif consiste donc à établir le cycle validé le plus court répondant aux exigences de résistance du panneau, de qualité de surface, de planéité, d’émissions et de fiabilité de production.
Quelles variables techniques ont le plus d’effet sur le temps de cycle ?
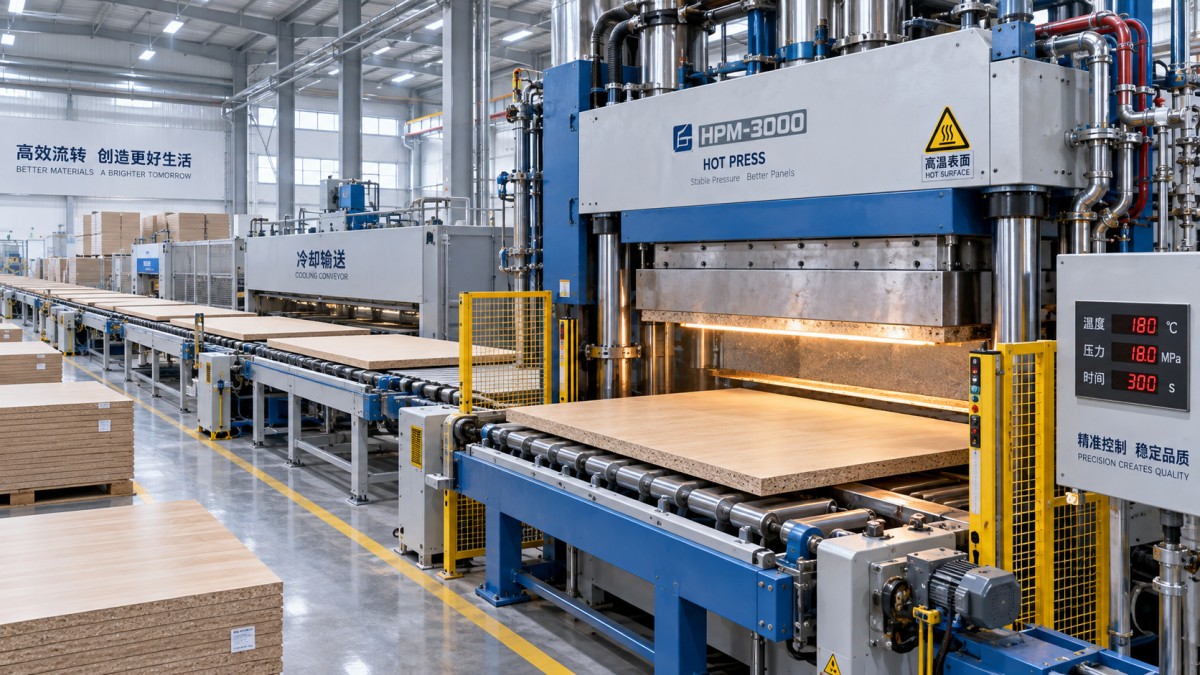
Les variables les plus influentes sont l’épaisseur du panneau, sa densité, sa teneur initiale en humidité, la formulation de l’adhésif, la température de pressage, la pression requise et le temps nécessaire au chargement et au déchargement.
Ces variables ne peuvent pas être optimisées indépendamment. Une modification de la chimie de l’adhésif peut permettre de raccourcir le pressage, mais elle peut également exiger un contrôle plus strict de l’humidité ou des températures de plateaux plus élevées.
Pour une presse à chaud pour panneaux de meubles, le cycle effectif commence lorsque le panneau entrant atteint la position de chargement et se termine lorsqu’un panneau fini est évacué en toute sécurité.
Cette définition inclut le chargement, la fermeture des plateaux, la montée en pression, la pénétration de la chaleur, le durcissement de l’adhésif, la décompression, l’ouverture, le déchargement ainsi que tout transfert ou empilage nécessaire.
Épaisseur du panneau et temps de chauffage à cœur
L’épaisseur présente généralement la relation la plus évidente avec le temps de cycle, car la chaleur doit se déplacer depuis les surfaces chaudes des plateaux vers le centre du panneau.
Les panneaux minces stratifiés peuvent atteindre rapidement la température interne requise, tandis que les panneaux plus épais en aggloméré, MDF, contreplaqué ou matériaux composites nécessitent des périodes de chauffage sensiblement plus longues.
Les équipes de projet doivent éviter de calculer le rendement de la presse sur la seule base de l’épaisseur. La densité du panneau, les couches de placage, les surfaces décoratives et la composition de l’âme influencent tous la conductivité thermique et le comportement au chauffage.
Un panneau dense peut davantage résister à la pénétration de la chaleur qu’un panneau de densité inférieure à épaisseur identique. Cela peut prolonger le temps de durcissement même si la température des plateaux reste inchangée.
Lorsque les spécifications produit couvrent une large plage d’épaisseurs, le programme de pressage doit être fondé sur des recettes validées plutôt que sur une règle de temporisation universelle.
Teneur en humidité et génération de vapeur
La teneur en humidité influe fortement sur le transfert thermique et la qualité du produit. Une humidité maîtrisée peut faciliter le transfert de chaleur interne, mais un excès d’humidité peut engendrer des défauts liés à la vapeur.
Pendant le pressage, l’eau présente dans le panneau se transforme en vapeur à mesure que la température augmente. Cette vapeur peut accélérer le chauffage du centre, particulièrement dans les panneaux composites à base de bois.
Toutefois, une humidité excessive accroît le risque de cloquage, de délaminage, de boursouflures de surface, de fissuration des chants et d’épaisseur instable après la sortie du panneau de la presse.
Une humidité irrégulière est souvent plus dommageable qu’une humidité modérément élevée. La variabilité des panneaux entrants oblige les opérateurs à ajouter du temps de sécurité, réduisant ainsi la capacité prévisible de la presse.
Pour les chefs de projet, la mesure de l’humidité et la capacité de conditionnement doivent être considérées comme faisant partie de l’investissement dans la presse à chaud, et non comme une question amont hors du périmètre du projet.
Type d’adhésif et profil de durcissement
Le choix de l’adhésif définit la combinaison minimale de température, de pression et de temps nécessaire pour créer une liaison durable dans l’ensemble de la structure du panneau de meuble.
Les adhésifs urée-formaldéhyde sont courants dans de nombreuses applications de panneaux de bois en raison de leur coût et de leur vitesse de durcissement, mais leurs performances dépendent de la formulation et de la maîtrise du procédé.
Les systèmes adhésifs mélamine-urée-formaldéhyde, phénoliques, polyuréthanes et autres peuvent nécessiter des profils thermiques, temps ouvert, niveaux de pression et conditions de manutention post-pressage différents.
Les accélérateurs peuvent réduire le temps de pressage requis, mais ils doivent être évalués au regard de la stabilité au stockage, de la régularité de l’encollage, des exigences en matière d’émissions, de la durabilité de la liaison et de la disponibilité des fournisseurs.
Un temps de durcissement court en laboratoire ne doit jamais être utilisé directement comme réglage de production. Les panneaux à échelle réelle présentent des conditions différentes de transfert thermique, de chargement et de répartition de la pression.
Température des plateaux et transfert thermique
Des températures de plateaux plus élevées peuvent réduire la phase de montée en température d’un cycle, mais l’augmentation de température est limitée par la qualité de surface, les matériaux de revêtement, le comportement de l’adhésif et la demande énergétique.
Si le plateau est trop froid, le cœur du panneau peut ne pas atteindre assez rapidement la température de durcissement. S’il est trop chaud, les surfaces peuvent se décolorer, brûler ou durcir de façon irrégulière.
L’uniformité de la température sur chaque plateau est aussi importante que la consigne nominale. Des zones froides peuvent créer des zones de liaison faible et imposer des cycles globaux plus longs.
Les ingénieurs doivent vérifier les températures réelles des plateaux à plusieurs emplacements, particulièrement après la montée en température, pendant les pics de production et après la maintenance des circuits de chauffage ou des systèmes à huile thermique.
Une bonne isolation, des commandes de chauffage stables, des surfaces de plateaux propres et une circulation adéquate de l’huile thermique peuvent améliorer la régularité sans simplement augmenter la température de fonctionnement spécifiée.
Comment la pression, la vitesse de fermeture et la conception de la presse influencent-elles le rendement ?
La pression ne durcit pas l’adhésif à elle seule, mais elle assure le contact entre les couches, répartit la résine, consolide le panneau et empêche les vides durant l’étape critique de chauffage.
La pression correcte dépend de la construction du panneau, du matériau de placage ou de stratifié, de l’encollage, de la densité cible, de la finition de surface et de la tolérance d’épaisseur requise après pressage.
Une pression excessive peut expulser l’adhésif de la ligne de collage, écraser une âme à faible densité, marquer des surfaces délicates ou augmenter la consommation d’énergie hydraulique sans améliorer la résistance.
Une pression insuffisante peut laisser des zones non collées, un mauvais contact du placage, des bulles visibles et des variations d’épaisseur. Ces défauts peuvent n’apparaître qu’après l’usinage ou la finition.
Temps de fermeture et de montée en pression
Le mouvement rapide des plateaux n’améliore le débit que si l’alignement des panneaux, la sécurité du chargement et le contrôle de la pression demeurent fiables. La vitesse mécanique doit soutenir le processus complet, et non le déstabiliser.
Les systèmes hydrauliques modernes peuvent utiliser une fermeture rapide jusqu’à ce que le plateau approche du panneau, puis passer à un pressage contrôlé lorsque le contact est établi et que la pression augmente.
Cette séquence peut réduire le temps non productif tout en limitant les dommages dus aux impacts. Elle nécessite des vannes réactives, un dimensionnement hydraulique correct, des capteurs fiables et un système de commande bien entretenu.
Une montée en pression lente peut être due à des pompes sous-dimensionnées, à des fuites hydrauliques internes, à une mauvaise réponse des vannes, à une capacité d’accumulateur insuffisante ou à des transitions programmées incorrectes entre les étapes.
Avant d’acheter une presse plus grande, les équipes doivent déterminer si la perte de capacité est réellement causée par le temps de durcissement ou par des retards mécaniques évitables entre des cycles terminés.
Taille des plateaux, ouverture et traitement en parallèle
Un plateau plus grand peut augmenter la production par course, mais uniquement si le chargement, la préparation des matériaux, le déchargement et la manutention en aval peuvent prendre en charge une taille de lot plus importante.
Les presses multi-étages traitent plusieurs panneaux simultanément, augmentant la capacité par cycle. Elles peuvent être intéressantes lorsque les dimensions des produits, les recettes et les systèmes de manutention restent relativement stables.
Cependant, les configurations multi-étages peuvent compliquer le chargement et le déchargement, les changements de recette, l’accès pour la maintenance et la récupération après incident. Leur intérêt dépend du mix produit et du niveau d’automatisation.
Pour une production de meubles à forte diversité, des cycles plus courts avec des presses mono-étage flexibles ou automatisées peuvent surpasser les systèmes à grands lots qui créent de fréquentes périodes d’attente.
La configuration appropriée doit être évaluée sur la base du rendement horaire de panneaux conformes, et non seulement des courses théoriques de la presse. Les changements de production, les rebuts, les temps d’attente et la maintenance doivent être inclus.
Pourquoi le chargement, le déchargement et le flux de matériaux limitent-ils souvent la capacité ?
De nombreux projets de presses à chaud pour panneaux de meubles se concentrent sur la pression des plateaux et la puissance de chauffage, avant de constater que les opérations de chargement et de déchargement représentent une part importante du temps de cycle.
Le chargement manuel peut convenir à une production de faible volume ou variable, mais il entraîne souvent un positionnement irrégulier, des délais de sécurité, de la fatigue opérateur et des temps d’arrêt de la presse.
Les systèmes de chargement automatique, les palonniers à vide, les convoyeurs à rouleaux, les tables navettes et les équipements d’empilage peuvent réduire le temps de manutention tout en améliorant l’alignement et en protégeant les surfaces finies.
L’automatisation doit être choisie selon la taille et le poids des panneaux, le volume de production, la variété des recettes, l’espace au sol disponible et la fiabilité de la préparation des panneaux en amont.
Une presse rapide associée à un équipement d’alimentation lent ne fait que déplacer le goulot d’étranglement. La ligne complète doit être équilibrée, de l’application de l’adhésif au conditionnement, au pressage, au refroidissement, au rognage et au stockage.
Changements de recettes et planification de la production
Le temps de cycle inclut également le coût opérationnel des changements de produits. Les différentes dimensions et épaisseurs de panneaux, couches décoratives, systèmes adhésifs et pressions nécessitent des transitions de recettes.
Les changements fréquents réduisent la capacité effective, car les opérateurs doivent confirmer les réglages, ajuster les guides, remplacer les matériaux de démoulage, inspecter les surfaces et stabiliser les premiers panneaux de production.
Les chefs de projet peuvent améliorer le rendement en regroupant les commandes compatibles en campagnes. Cela réduit la fréquence des réglages tout en préservant des délais de livraison raisonnables pour les clients.
La planification de la production doit tenir compte de la similarité de durcissement, et non uniquement des dimensions des panneaux. Le regroupement de panneaux aux recettes thermiques et de pression compatibles peut réduire les variations et simplifier le contrôle qualité.
La gestion numérique des recettes soutient cette approche en enregistrant les paramètres validés, en empêchant les modifications non autorisées, en consignant l’historique de production et en facilitant la reproduction précise des commandes récurrentes.
Refroidissement, conditionnement et contraintes en aval
La presse peut libérer rapidement un panneau, mais celui-ci peut encore nécessiter un refroidissement ou un conditionnement avant le rognage, le ponçage, l’usinage, l’emballage ou la finition de surface.
Libérer les panneaux chauds de manière trop agressive peut contribuer au retour élastique, au gauchissement, aux contraintes internes, aux dommages de surface ou aux marques de manutention, notamment avec des matériaux décoratifs sensibles.
Les racks de refroidissement, convoyeurs, séparateurs et zones tampons doivent être dimensionnés en fonction de la production réelle de la presse. Une capacité tampon insuffisante peut arrêter la presse malgré un cycle de pressage court.
Les ingénieurs doivent cartographier chaque minute, de l’entrée du panneau brut jusqu’à son acceptation en aval. Cela permet de déterminer si une réduction proposée du temps de cycle crée un nouveau goulot d’étranglement ailleurs.
Comment les chefs de projet doivent-ils calculer une capacité de presse réaliste ?
La capacité théorique est calculée à partir du nombre de panneaux par cycle, du nombre de cycles par heure, des heures de fonctionnement planifiées et du nombre de jours de production disponibles. Elle est utile, mais incomplète.
La capacité réaliste doit déduire la maintenance planifiée, la montée en température, les changements de recette, les pénuries de matériaux, les contrôles qualité, les pauses des opérateurs, les arrêts mineurs et les panneaux rejetés devant être remplacés.
Un calcul pratique commence par le temps de cycle validé moyen plutôt que par le cycle enregistré le plus rapide. Il faut ensuite appliquer un facteur de disponibilité réaliste basé sur l’historique d’exploitation ou les hypothèses du projet.
Par exemple, une presse réalisant quatre panneaux toutes les six minutes a une production théorique de quarante panneaux par heure avant prise en compte des arrêts ou panneaux rejetés.
Si la ligne atteint une disponibilité de quatre-vingts pour cent et une qualité de premier passage de quatre-vingt-quinze pour cent, la production attendue de panneaux conformes devient sensiblement inférieure au maximum théorique utilisé dans les brochures.
Mesurer le cycle en éléments distincts
La décomposition du temps de cycle en éléments rend le travail d’amélioration plus efficace. Suivez séparément le chargement, la fermeture, la montée en pression, le chauffage et le durcissement, l’ouverture, le déchargement et le transfert.
Lorsque la période de durcissement domine, examinez l’humidité du panneau, la formulation de l’adhésif, l’uniformité de température et les conditions de transfert thermique. Ne vous concentrez pas d’abord sur l’accélération des convoyeurs.
Lorsque le chargement et le déchargement dominent, évaluez l’automatisation, la conception des montages, les mouvements des opérateurs, l’agencement des piles, l’alignement des panneaux et la synchronisation avec les équipements amont et aval.
Lorsque la variation de cycle domine, examinez la régularité des matériaux entrants, la précision des capteurs, la stabilité hydraulique, les pratiques opérateur, l’état de maintenance et la rigueur du contrôle des recettes.
Un historien de données ou un simple tableau de bord de production peut indiquer le temps de cycle moyen, le temps de cycle maximal, les causes d’arrêt, les tendances de température et la qualité de premier passage par recette produit.
Utiliser les données qualité pour fixer la limite inférieure
La limite inférieure du temps de cycle est établie par une qualité vérifiée, et non par la vitesse de la machine. Les panneaux doivent satisfaire aux normes de résistance de collage, d’épaisseur, d’aspect, de planéité et de durabilité.
Réalisez des essais contrôlés réduisant le temps de cycle par incréments définis. Testez les échantillons après conditionnement plutôt que de vous fier exclusivement à l’inspection visuelle immédiate à la sortie de la presse.
Les essais pertinents peuvent inclure la résistance de cohésion interne, la résistance au pelage, la reprise d’épaisseur, l’aspect de surface, la répartition de l’humidité, les émissions de formaldéhyde et les performances d’usinage, le cas échéant.
Documentez la fenêtre de procédé approuvée, y compris la plage acceptable d’humidité du panneau, la température des plateaux, les étapes de pression, le temps de cycle cible et les actions correctives en cas d’écarts.
Cette approche donne au personnel d’exploitation des limites claires et permet à la direction du projet d’avoir l’assurance que les gains de capacité ne reposent pas sur des réglages instables ou non vérifiés.
Quelles caractéristiques d’équipement permettent de réduire le temps de cycle sans augmenter les risques ?
La meilleure configuration de presse à chaud pour panneaux de meubles associe une capacité de chauffage adéquate, un contrôle constant de la pression, des capteurs précis, une manutention efficace et des commandes préservant les recettes de procédé validées.
Une construction uniforme des plateaux et des circuits de chauffage fiables sont essentiels. Une température nominale élevée est moins utile qu’une température stable et reproductible sur toute la surface de pressage.
Des profils de pression programmables à plusieurs étapes peuvent convenir à différents matériaux et systèmes d’encollage. Ils permettent une approche rapide, un contact contrôlé, des changements de pression programmés et des conditions de relâchement reproductibles.
Un mouvement commandé par servomoteur ou un mouvement hydraulique bien conçu peut réduire le temps de mouvement non productif, mais le choix doit prendre en compte les capacités de maintenance, l’accès aux pièces de rechange et le support de service local.
Le positionnement automatique des panneaux est particulièrement utile pour les grands panneaux, les revêtements fragiles et les travaux à haut volume. Il améliore la répétabilité tout en réduisant le temps consacré par les opérateurs à corriger l’alignement.
Les systèmes de sécurité intégrés ne doivent pas être considérés comme des obstacles à la vitesse. Des protections, interverrouillages, barrières immatérielles et zones de chargement sûres correctement conçus favorisent une production stable et protègent le personnel.
Le diagnostic à distance et la collecte de données de production peuvent réduire le temps de récupération après des défauts. Ils aident également les équipes de maintenance à identifier les pertes récurrentes avant qu’elles n’affectent les performances de livraison.
Comment les équipes peuvent-elles éviter les erreurs courantes d’optimisation du temps de cycle ?
Une erreur courante consiste à considérer le panneau conforme le plus rapide comme la preuve que l’ensemble du processus de production peut fonctionner à cette vitesse dans toutes les conditions de matériaux.
Une autre erreur consiste à augmenter la température ou la pression pour compenser un mauvais conditionnement des panneaux, un encollage irrégulier, des plateaux usés ou une préparation incohérente des matériaux.
Ces raccourcis peuvent accroître la consommation d’énergie et les défauts tout en masquant la contrainte réelle. Ils produisent souvent une production instable qui rend les engagements de livraison plus difficiles à gérer.
Les équipes doivent également éviter d’évaluer la presse de manière isolée. La meilleure décision d’équipement dépend du flux de matériaux, des effectifs, de l’agencement de l’usine, des ressources de maintenance, de la capacité des utilités et des profils de commande.
Les discussions avec les fournisseurs doivent inclure des échantillons de panneaux réels, le mix de production prévu, les normes de qualité requises, l’automatisation planifiée et la production cible par équipe, au lieu des seules dimensions de la machine.
Un fournisseur expérimenté dans le travail du bois peut aider à définir le tonnage de la presse, la taille des plateaux, la méthode de chauffage, l’agencement de chargement, les commandes et les équipements auxiliaires en fonction du cas d’exploitation réel.
Conclusion : sélectionnez le cycle éprouvé le plus court, et non le cycle annoncé le plus rapide
Le temps de cycle d’une presse à chaud pour panneaux de meubles est déterminé par les effets combinés de l’état des matériaux, des performances thermiques, du durcissement de l’adhésif, du contrôle de la pression, de l’efficacité de la manutention et des limites de qualité.
Pour les chefs de projet, la bonne décision repose sur le rendement de panneaux conformes, la disponibilité opérationnelle, la consommation d’énergie, les besoins de maintenance et l’équilibre de la ligne en aval, plutôt que sur la vitesse de cycle mise en avant.
Des recettes validées, des matériaux entrants stables, des mesures précises et une automatisation coordonnée apportent généralement des gains de capacité plus durables que des ajustements agressifs de la température ou de la pression seule.
En évaluant l’ensemble du système de production, les fabricants peuvent spécifier une presse à chaud favorisant une qualité constante des panneaux de meubles, des livraisons prévisibles et des coûts de production réduits au fil du temps.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.