

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Lorsqu'une presse à chaud pour l'industrie des panneaux de meubles nécessite une pression plus élevée
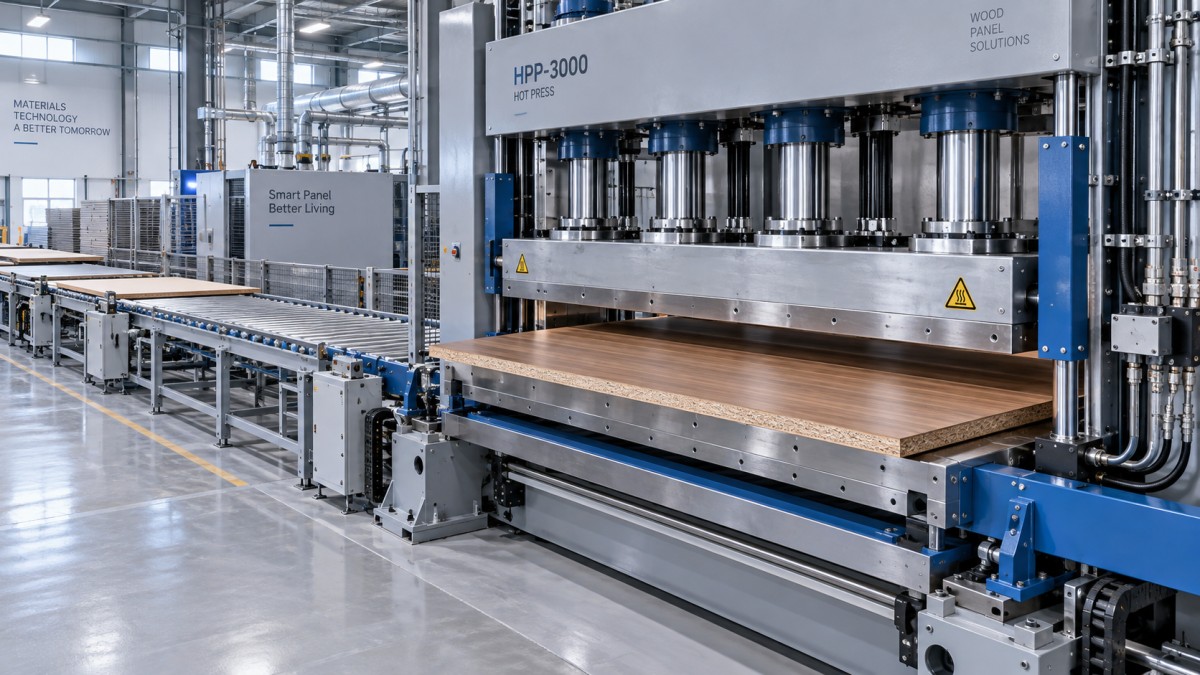
Une presse pour panneaux de meubles nécessite une pression plus élevée uniquement lorsque la pression existante est manifestement insuffisante au niveau de la ligne de collage ou sur l'ensemble de la surface du panneau. Une capacité nominale en tonnes plus élevée ne constitue pas automatiquement une amélioration de la qualité. Dans de nombreuses situations de production, une faible adhérence, des bords relevés, un contact irrégulier du placage ou une épaisseur non uniforme peuvent sembler être des problèmes de pression, mais sont en réalité causés par un mauvais parallélisme des plateaux, une application incorrecte de l'adhésif, une teneur en humidité inadaptée ou un chargement excessif des panneaux.
La question pratique n'est pas « Quelle pression supplémentaire la presse peut-elle générer ? » mais « Quelle pression atteint uniformément le matériau pendant le cycle de pressage requis ? ». Pour une évaluation technique, la bonne décision commence par la structure du panneau, ses dimensions, le système adhésif et le rendement attendu. L'augmentation de la pression est justifiée lorsque ces facteurs montrent que la machine actuelle ne peut pas assurer une compression stable et uniforme sans prolonger le temps de cycle ni créer de défauts.
Commencez par distinguer le manque de pression de l'instabilité du procédé
Une presse à chaud destinée aux applications de l'industrie des panneaux de meubles peut traiter du contreplaqué, des panneaux revêtus de panneaux de particules, des travaux de stratification de MDF, le pressage de placages, des revêtements de portes, des revêtements décoratifs ou des composants de meubles stratifiés. Ces opérations ne réagissent pas toutes de la même manière à la pression. Une presse qui fonctionne bien avec de petits panneaux de contreplaqué peut devenir insuffisante lorsqu'elle est utilisée pour des panneaux grand format, des substrats plus denses, des structures plus épaisses ou des matériaux exigeant un contact sur toute la surface.
Avant de spécifier une presse à pression plus élevée, examinez les symptômes au niveau du panneau fini. Les véritables problèmes liés à la pression se manifestent souvent par un contact incomplet entre les couches, un délaminage localisé, une consolidation insuffisante près des bords du panneau, des espaces visibles autour de surfaces courbes ou irrégulières, ou une qualité d'adhésion variable selon les positions dans une même charge. Les défauts qui apparaissent de manière aléatoire d'un lot à l'autre, plutôt que de manière répétée dans la même zone du panneau, indiquent plus souvent un problème de préparation de l'adhésif, de conditionnement des matériaux, de pratique de chargement ou de contrôle de la température.
La pression doit être considérée comme un élément d'une plage de pressage contrôlée. Cette plage comprend également la température des plateaux, le temps de maintien, la vitesse de fermeture, le temps ouvert de l'adhésif, l'humidité des panneaux, la structure de l'empilage et la répartition de la pression. Augmenter la pression sans modifier le reste du procédé peut temporairement masquer un problème ou en créer un nouveau, tel que des joints pauvres en colle, des surfaces de substrat écrasées, un excès d'exsudation de résine ou une déflexion des plateaux.
Calculez à partir de la surface de pressage effective, et non de la seule capacité en tonnes de la machine
Les fournisseurs de presses indiquent généralement la capacité en tonnage total, tandis que les exigences de production s'expriment plus utilement en pression sur la surface de travail. Une même force totale produit des résultats très différents sur un petit panneau et sur un grand panneau. Une presse qui semble puissante sur le papier peut fournir une pression unitaire insuffisante une fois le plateau entièrement chargé.
La relation de base est la suivante :
Force de pressage requise = pression surfacique cible × surface de panneau chargée
La surface chargée doit représenter la zone réellement soumise à la pression, y compris l'empreinte complète du panneau ou l'empreinte combinée de plusieurs pièces pressées simultanément. Elle ne doit pas être calculée uniquement à partir des dimensions nominales des plateaux. Un grand plateau fonctionnant avec de petits composants placés au centre a une exigence de force différente de celle du même plateau portant un panneau de meuble de pleine dimension.
Lors de l'examen technique, tenez également compte d'une marge de fonctionnement réaliste. La presse ne devrait pas devoir fonctionner à sa capacité hydraulique maximale à chaque cycle. Une marge permet un contrôle constant, tient compte des variations d'épaisseur des matériaux et de disposition de la charge, et réduit la dépendance au fonctionnement à pression maximale. L'importance de cette marge dépend de l'application, mais le principe est simple : la force requise doit être disponible dans des conditions normales de production, et pas uniquement dans des conditions d'essai idéales.
Une évaluation utile compare la pression unitaire requise à la surface chargée maximale avec la pression que la machine peut maintenir sur cette surface. Cela évite de sélectionner une presse plus grande simplement parce qu'un chiffre de tonnage total semble plus approprié.
Quand une pression plus élevée est réellement nécessaire
Plusieurs conditions justifient généralement une capacité de pressage supplémentaire. La première est une augmentation prévue de la taille des panneaux tout en conservant la même structure de panneau et le même standard de production. Une surface plus importante exige une force totale plus élevée. La deuxième est le passage d'assemblages de panneaux relativement tolérants à des structures exigeant un contact plus étroit et plus uniforme, telles que certaines applications de placage ou de stratifié où les espaces locaux sont inacceptables.
Une troisième condition est la nécessité de maintenir un cycle contrôlé lorsque le volume de production augmente. Il arrive que la presse existante ne puisse produire des panneaux acceptables qu'en prolongeant le temps de maintien, en réduisant la surface chargée ou en évitant les matériaux les plus exigeants. Dans cette situation, une capacité supplémentaire peut faire partie d'une solution de production crédible, à condition que les performances thermiques et le comportement de durcissement de l'adhésif permettent également un cycle plus court ou plus complet.
Une pression plus élevée peut aussi être appropriée lorsque la déflexion mesurée des plateaux ou un chargement inégal montre que la surface de travail ne maintient pas un contact adéquat dans les zones périphériques d'une charge complète. Toutefois, une force hydraulique plus importante à elle seule ne corrige pas un plateau mal soutenu, mal aligné ou insuffisamment rigide. La structure de la presse et la conception des plateaux doivent être évaluées en même temps que la pression nominale.
Conditions dans lesquelles une pression plus élevée peut aggraver le panneau
La pression est souvent utilisée de manière excessive pour répondre aux défauts d'adhésion. Les systèmes adhésifs nécessitent une pression suffisante pour rapprocher les surfaces et maintenir le contact pendant le durcissement, mais ils ont également besoin d'une condition de ligne de collage appropriée. Une force excessive peut expulser l'adhésif de l'interface, en particulier lorsque la quantité appliquée est déjà faible ou que les surfaces sont très lisses. Le joint résultant peut paraître fortement comprimé immédiatement après le pressage, tout en présentant une intégrité d'adhésion limitée.
Les panneaux de particules à faible densité et certains matériaux à âme légère exigent une attention particulière. Une pression élevée peut laisser des marques de compression visibles, réduire l'épaisseur, endommager les bords ou créer une densité inégale dans le panneau. Les surfaces décoratives peuvent également présenter un effet de transparence, un transfert de texture ou une variation de brillance lorsque la combinaison pression-température est trop agressive.
Les défauts liés à l'humidité ne doivent pas être résolus en augmentant la force. Des panneaux dont la teneur en humidité est inadaptée peuvent provoquer des cloques liées à la vapeur, un mauvais transfert de chaleur, des mouvements dimensionnels ou un durcissement irrégulier. Une pression plus élevée peut modifier l'apparence du défaut sans corriger l'état sous-jacent du matériau. De même, une zone froide du plateau ou une mesure de température imprécise ne peuvent pas être compensées de manière fiable par une pression hydraulique supérieure.
Vérifiez la répartition de la pression avant de modifier les spécifications de la presse
Une presse ne fonctionne pas comme un point de force unique. Elle doit appliquer la force uniformément sur une large surface chauffée, de manière répétée, selon les schémas de chargement normaux. Une répartition inégale est l'une des principales raisons pour lesquelles une presse nominalement adéquate donne des résultats incohérents.
Commencez par le parallélisme des plateaux. Lors de la fermeture, les plateaux supérieur et inférieur doivent se rejoindre de manière contrôlée et parallèle. Un mauvais alignement peut créer un contact à haute pression d'un côté tout en laissant l'autre côté insuffisamment comprimé. Recherchez des défauts récurrents près des mêmes coins, le long d'un bord ou à un emplacement constant dans les presses à plusieurs ouvertures. Ces schémas sont plus instructifs qu'un rapport général de mauvaise adhésion.
Inspectez ensuite l'état des plateaux et des éventuelles plaques intermédiaires. Le gauchissement, les dommages de surface, les contaminations accumulées ou un comportement thermique inégal peuvent affecter le contact. Les plaques intermédiaires doivent être planes, adaptées à la plage de température et manipulées correctement ; une plaque déformée peut introduire des variations de pression même lorsque la structure principale de la presse est en bon état.
La symétrie de la charge est également importante. Une disposition inégale peut entraîner le fonctionnement de la presse dans une condition excentrée. Cela est particulièrement pertinent lorsque des composants de tailles différentes sont pressés ensemble ou lorsque seule une partie d'un grand plateau est chargée. Examinez les schémas réels de chargement des opérateurs plutôt que de supposer que tous les cycles utilisent des panneaux centrés et de pleine dimension.
Éléments pratiques à collecter
- Défauts des panneaux finis cartographiés selon l'emplacement, le côté et l'orientation du panneau.
- Surface maximale réellement chargée et configurations de chargement utilisées pendant les équipes normales.
- Relevés de pression pendant les phases de fermeture, de maintien et de relâchement.
- Uniformité de la température des plateaux sur la surface de travail.
- Mesures d'épaisseur avant et après pressage, en particulier pour les panneaux à faible densité.
- État d'application de l'adhésif, temps ouvert et schéma visible d'exsudation.
- Historique de maintenance relatif aux vérins hydrauliques, joints, guides, plateaux et systèmes de nivellement.
Ces éléments permettent de distinguer un problème de capacité d'un problème d'état de la machine ou de contrôle du procédé. Ils fournissent également aux concepteurs d'équipements suffisamment d'informations pour recommander une configuration de presse fondée sur l'application réelle plutôt que sur une seule demande de tonnage.
La pression doit correspondre au comportement de l'adhésif et au transfert de chaleur
Lors du pressage à chaud, l'adhésif ne durcit pas simplement parce qu'une force est appliquée. La chaleur doit atteindre la ligne de collage et l'adhésif doit rester dans sa plage de mise en œuvre suffisamment longtemps pour que l'assemblage se consolide. Une vitesse de fermeture plus élevée peut être bénéfique pour la productivité dans certains procédés, mais elle peut également déplacer l'adhésif ou emprisonner de l'air si l'empilage des matériaux n'est pas correctement préparé.
Vérifiez si la presse existante atteint la température prévue des plateaux et la maintient de façon constante pendant tout le cycle. Une variation de température sur un plateau peut créer des défauts apparents de pression, car une zone durcit différemment d'une autre. Le temps de pressage doit alors être évalué conjointement avec l'épaisseur de l'âme, la conductivité thermique des matériaux et les recommandations de mise en œuvre du fabricant de l'adhésif.
Des rampes de pression peuvent être plus utiles qu'une simple consigne de pression maximale. Certains assemblages bénéficient d'un contact initial contrôlé suivi de la force de pressage totale, tandis que d'autres nécessitent une consolidation rapide afin d'empêcher le déplacement de la surface. Le profil approprié dépend de la structure du matériau. Une machine disposant d'une capacité de pression adaptée mais d'un contrôle limité de la fermeture, du maintien et de la décompression peut ne pas fournir une qualité de panneau répétable.
Choisissez l'architecture de la presse en fonction de la condition de production normale la plus exigeante
La spécification correcte est généralement fondée sur le panneau le plus exigeant qui sera produit régulièrement, et non sur un petit composant occasionnel ni sur un maximum théorique qui ne sera jamais chargé. Définissez les dimensions des panneaux, les types de substrat, la plage d'épaisseur, la configuration des couches, le cycle de pressage et les critères de qualité avant de sélectionner la capacité.
Pour les grands panneaux de meubles, la rigidité des plateaux et leur disposition de support deviennent aussi importantes que la force totale. La conception doit résister à la déflexion sur toute la largeur de travail. La disposition des vérins, la rigidité du bâti, la précision des guidages et le contrôle hydraulique influencent tous la transformation de la pression nominale en pression utilisable à la surface du panneau. Les presses à plusieurs ouvertures ajoutent un autre facteur à considérer : chaque ouverture doit se fermer de manière constante et la charge doit être équilibrée dans l'empilage.
La hauteur d'ouverture mérite une attention particulière. Une machine à haute pression avec une ouverture insuffisante peut limiter le chargement pratique, l'utilisation de plaques intermédiaires ou les futures variations de produits. À l'inverse, une hauteur d'ouverture excessive peut affecter l'efficacité du cycle et les dimensions de la machine. L'ouverture requise doit être définie à partir de l'empilage de production complet, y compris l'épaisseur des panneaux, l'outillage, les plaques intermédiaires et le dégagement nécessaire pour une manipulation sûre.
Un processus de décision rigoureux pour une mise à niveau
- Définissez la taille maximale normale des panneaux et toutes les structures de panneaux prévues.
- Déterminez la pression unitaire requise pour chaque structure en fonction de l'adhésif, du substrat et des exigences de surface.
- Calculez la force totale correspondante pour la plus grande surface chargée.
- Examinez les défauts actuels selon leur emplacement afin d'identifier les causes liées à la répartition, à la température, à l'adhésif ou au matériau.
- Confirmez la planéité et le parallélisme des plateaux, l'état du bâti et les performances hydrauliques réelles avant d'attribuer les défauts à un tonnage insuffisant.
- Vérifiez si le rythme de production souhaité modifie le temps de maintien, les besoins de chauffage ou les pratiques de chargement.
- Spécifiez une marge de force et des fonctions de contrôle permettant un fonctionnement répétable sans utilisation constante de la pression maximale.
Une presse à chaud de capacité supérieure est justifiée lorsque cet examen montre que la pression unitaire est inférieure aux exigences du procédé sur la surface de travail réelle, ou lorsque l'équipement actuel ne peut pas maintenir un contact uniforme et les conditions de cycle requises dans sa plage normale de fonctionnement. Lorsque les éléments indiquent plutôt un chauffage inégal, un mauvais alignement, des réglages d'adhésif inadaptés, des variations d'humidité ou des plateaux endommagés, ces problèmes doivent être corrigés en premier. Acheter davantage de tonnage sans les résoudre peut augmenter la charge de fonctionnement tout en laissant subsister le problème initial de qualité des panneaux.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.