


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quand une ligne de production de menuiserie clé en main est-elle adaptée à la production de meubles en panneaux ?
Pour une usine de meubles en panneaux, la décision d’installer une ligne de production de menuiserie clé en main consiste rarement à acheter « davantage d’automatisation ». Il s’agit de supprimer les frictions opérationnelles qui apparaissent lorsque la production dépasse ce que des machines séparées, des transferts manuels et une planification sur tableur peuvent gérer de manière fiable. Une scie autonome, une plaqueuse de chants, une perceuse et un poste d’emballage peuvent bien fonctionner dans un petit atelier. Cependant, lorsque le volume des commandes augmente, les écarts entre ces machines deviennent souvent la véritable source de retards, de reprises et de dates de livraison non respectées.
Le bon moment pour adopter une ligne intégrée ne se définit pas par un chiffre de production universel. Il dépend de la diversité des caissons de meubles, armoires, mobilier de bureau, étagères, éléments de cuisine et commandes sur mesure qu’une usine doit traiter chaque jour. Plus les panneaux changent fréquemment de dimensions, de matériau, de finition et de schéma de perçage, plus il devient important de gérer le flux de travail comme un système connecté plutôt que comme un ensemble de postes de travail individuels.
Le moment où les machines autonomes commencent à générer des pertes cachées
De nombreux projets d’extension commencent par une idée raisonnable : ajouter une machine là où apparaît le goulot d’étranglement. Si la découpe est lente, achetez une scie à panneaux plus grande ou une CNC de nesting. Si le plaquage des chants ralentit l’assemblage, ajoutez une plaqueuse de chants plus rapide. Si les files d’attente au perçage s’allongent, introduisez un centre de perçage CNC. Cette approche peut fonctionner lorsque la demande est stable et que l’implantation existante permet encore un flux de matériaux simple.
Le problème est que les goulots d’étranglement se déplacent. Une scie plus rapide peut simplement envoyer davantage de pièces vers une zone de tri déjà encombrée. Une plaqueuse de chants à haut rendement peut être sous-utilisée parce que les opérateurs cherchent encore les panneaux découpés appropriés. Un centre de perçage peut attendre des lots parce que les composants n’ont pas été correctement séquencés en amont. Dans ces situations, l’usine ne manque pas nécessairement de capacité machine ; elle manque de capacité coordonnée.
Une solution clé en main commence à devenir adaptée lorsque les chefs de projet constatent régulièrement des symptômes tels que l’accumulation d’encours entre les processus, l’identification manuelle fréquente des panneaux, des opérateurs déplaçant les panneaux sur des distances plus longues que prévu, ou des plans de production modifiés parce qu’un service prend du retard. Il ne s’agit pas de problèmes mineurs d’organisation. Ils indiquent que la production est limitée par le flux, et pas seulement par la vitesse des machines.
Un autre signal d’alerte est le coût croissant du « maintien du flux ». Les superviseurs peuvent consacrer une part disproportionnée de leur temps à affecter des lots, rechercher des pièces manquantes, équilibrer les heures supplémentaires ou décider quelle commande urgente doit contourner le circuit normal. Lorsque le responsable de production devient le lien manuel entre chaque processus, l’usine fonctionne déjà comme une ligne sans en avoir la structure physique et numérique.
Volumes de production de meubles en panneaux bénéficiant généralement de l’intégration
Une ligne de production de menuiserie clé en main est généralement particulièrement adaptée aux usines qui fabriquent en volume significatif des produits répétitifs à base de panneaux : cuisines modulaires, armoires, meubles en kit, bureaux, systèmes de rangement, caissons d’armoires et produits similaires fabriqués en MDF, panneaux de particules, contreplaqué ou panneaux mélaminés. La répétabilité est importante, car l’automatisation repose sur des règles prévisibles de manipulation des panneaux, des séquences d’usinage et des points de contrôle qualité.
Cela ne signifie pas qu’une usine doit produire uniquement des produits standard. De nombreuses usines de meubles en panneaux doivent traiter un grand nombre de dimensions et de configurations. L’important est de savoir si ces variations peuvent être pilotées à partir d’une nomenclature structurée et de données d’usinage. Si une commande de meuble peut être convertie en instructions fiables de découpe, de plaquage de chants, de perçage et d’étiquetage, une ligne intégrée peut gérer les variations bien mieux qu’un flux manuel par lots.
À l’inverse, un atelier hautement spécialisé n’a pas forcément besoin immédiatement d’une ligne complète. Si chaque travail implique des matériaux inhabituels, des ajustages manuels fréquents, des formes irrégulières ou des détails de construction variables, des équipements autonomes flexibles peuvent rester le meilleur choix commercial. L’automatisation est précieuse, mais elle ne doit pas obliger une usine à adopter un modèle de production qui ne correspond pas à sa réelle gamme de ventes.
La question clé n’est pas : « Combien de panneaux traitons-nous ? » Une meilleure question est : « Combien de fois les mêmes panneaux doivent-ils être manipulés, contrôlés, triés ou déplacés avant d’être prêts pour l’assemblage ? » Si la réponse est élevée, l’intégration de la ligne mérite d’être sérieusement envisagée.
Là où une ligne de production intégrée fait la plus grande différence opérationnelle
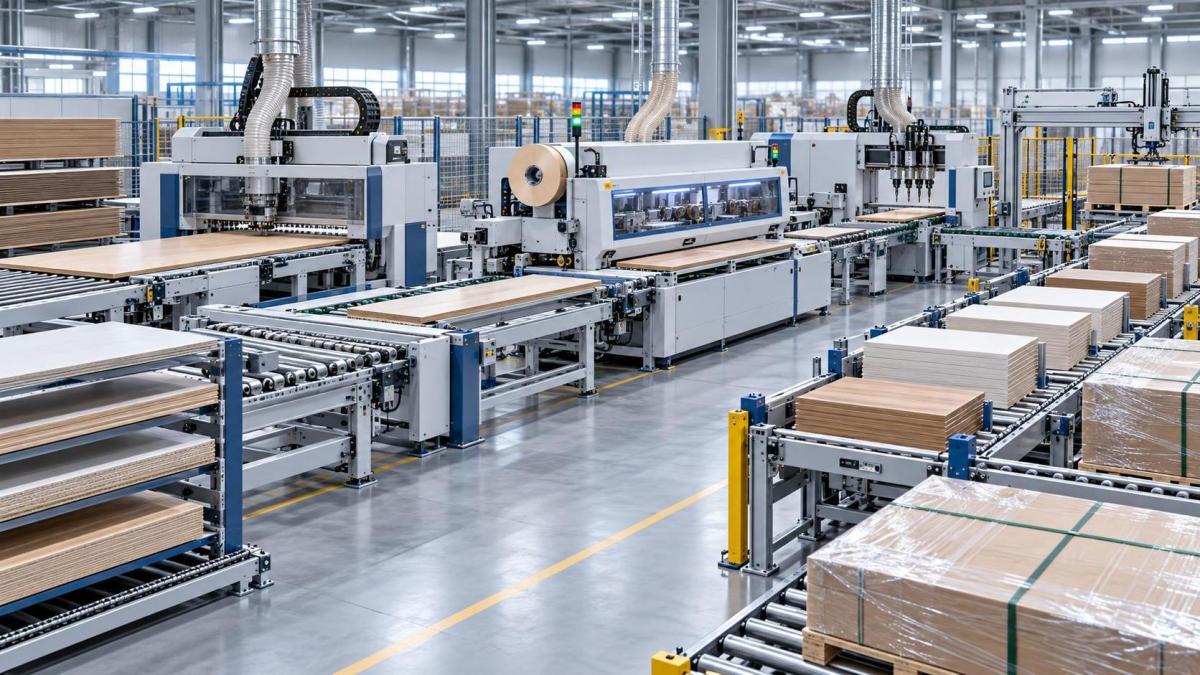
Dans une ligne de meubles en panneaux bien planifiée, le déplacement des matériaux suit le parcours du produit plutôt que la commodité des opérateurs. Les panneaux entrent par le stockage et le chargement, passent à la découpe ou au nesting, reçoivent une identification, puis poursuivent vers le plaquage de chants, le perçage, le fraisage si nécessaire, le tri, l’inspection et l’emballage. La séquence exacte varie, mais le principe reste le même : chaque processus doit recevoir le bon composant au bon moment, sans manipulation inutile.
Pour les équipes de projet, cela fait passer la discussion des spécifications de machines individuelles au comportement du système. Une scie peut avoir une vitesse de coupe impressionnante, mais les équipements en aval peuvent-ils accepter cette production ? Les étiquettes restent-elles lisibles après l’usinage et la manutention ? Le stock tampon offre-t-il suffisamment de marge pour les variations normales sans devenir un entrepôt de panneaux semi-finis ? Existe-t-il un circuit pratique permettant de refaire les pièces rejetées sans perturber le flux principal ?
Ces détails déterminent la réussite ou l’échec des projets clé en main. Une ligne qui semble efficace sur un plan d’implantation peut être difficile à exploiter si elle ignore des réalités telles que les trajets des chariots élévateurs, le cheminement de l’aspiration des poussières, l’accès à la maintenance, l’orientation des panneaux, la relève des équipes ou l’emplacement de la zone de stockage des produits finis. Une planification de projet expérimentée est moins spectaculaire que le choix des machines, mais elle évite des modifications coûteuses après l’installation.
L’étape de finition peut déterminer la capacité réelle de la ligne
Pour les usines qui produisent leurs propres panneaux décoratifs, le laminage doit être considéré comme une partie de la stratégie de production plutôt que comme une tâche distincte de préparation des matériaux. Une pénurie de panneaux finis, une qualité de surface inconstante ou des changements de série lents dans le département de pressage affecteront tous les processus en aval.
Une presse à cycle court est pertinente lorsqu’une usine doit laminer du papier imprégné de mélamine sur du MDF, des panneaux de particules ou du contreplaqué selon un processus contrôlé et reproductible. Par exemple, lapresse à chaud de laminage de papier mélaminé à cycle court pour MDF, panneaux de particules et contreplaqué est conçue pour le traitement de placage double face avec alimentation transversale. Sa capacité de pressage spécifiée de 2 000 tonnes, son système de chauffage à huile caloporteuse, sa commande PLC et écran tactile, ainsi que sa vitesse d’alimentation et de sortie réglable correspondent au type d’équipement utilisé dans les opérations de finition de panneaux à plus haut débit.
En pratique, l’enjeu important ne réside pas simplement dans la force de pressage ou la puissance installée. Il s’agit de savoir si l’uniformité de température, le cycle de pressage, l’alignement des panneaux, le chargement et le déchargement sont adaptés au papier décoratif, à l’état du substrat et à la finition de surface requise. Les surfaces brillantes, mates, texturées, embossées et à veinage bois peuvent chacune imposer des exigences différentes quant à l’état des plaques et au contrôle du processus. Des plateaux chauffants rectifiés avec précision et des coussins adaptés peuvent contribuer à réduire les risques tels qu’un collage irrégulier, des bulles ou des défauts de surface visibles, mais le résultat final dépend toujours d’une gestion rigoureuse des matériaux et du processus.
Quand l’automatisation résout un problème de main-d’œuvre — et quand elle ne le résout pas
La disponibilité de la main-d’œuvre est souvent une raison d’étudier une ligne clé en main, notamment lorsque les opérateurs qualifiés sont difficiles à recruter ou à retenir. Les systèmes automatisés de chargement, de transfert des panneaux, d’alignement, d’étiquetage, d’empilage et de retour peuvent réduire les tâches manuelles répétitives et rendre la production moins dépendante de quelques personnes expérimentées. C’est un avantage légitime, particulièrement pour les usines fonctionnant en plusieurs équipes.
Toutefois, l’automatisation n’élimine pas le besoin de personnel compétent. Elle change le domaine dans lequel son attention est nécessaire. Au lieu de transporter manuellement des panneaux et de trier des piles, les opérateurs doivent comprendre l’état des machines, la qualité des matériaux, les instructions logicielles, l’état des outils et la gestion des exceptions. Si l’usine ne prévoit pas de formation des opérateurs, de maintenance préventive, de gestion des pièces de rechange ou de discipline élémentaire concernant les données de production, une ligne sophistiquée risque d’être sous-utilisée.
Les chefs de projet doivent être particulièrement prudents avant de supposer que l’automatisation corrigera des données de commande de mauvaise qualité. Des dimensions de panneaux erronées, des informations incomplètes sur la quincaillerie, des conventions de dénomination incohérentes et des modifications tardives de conception peuvent circuler plus rapidement dans une ligne automatisée que dans un atelier manuel. Le résultat n’est pas l’efficacité ; c’est une production plus rapide de pièces incorrectes.
Une vérification pratique de l’adéquation avant de s’engager dans un projet clé en main
Avant de choisir une solution complète, cartographiez le processus actuel à partir d’observations réelles plutôt que de temps de cycle supposés. Suivez plusieurs commandes, du panneau brut aux composants emballés. Notez les endroits où les panneaux attendent, la fréquence de leur manipulation, les défaillances d’identification et les causes des refabrications. Incluez les travaux complexes qui apparaissent rarement dans un diagramme de processus officiel : recherche de composants manquants, séparation de lots mélangés, revérification des étiquettes et déplacement de panneaux autour d’une allée bloquée.
Les conditions suivantes justifient généralement davantage une ligne connectée :
- La production est limitée par des manipulations répétées et des temps d’attente entre les machines existantes.
- La demande de produits est suffisamment stable pour justifier un parcours de production planifié, même si les dimensions et les configurations varient.
- Les commandes peuvent être converties en listes de débit, programmes d’usinage et étiquettes de panneaux fiables.
- L’installation dispose de suffisamment d’espace pour le flux des machines, les stocks tampons, la collecte des poussières, l’infrastructure électrique, l’accès à la maintenance et le déplacement sécurisé des matériaux.
- La direction est prête à standardiser le codage des pièces, la discipline de planification, les contrôles qualité et les responsabilités de maintenance.
- L’investissement est évalué par rapport au coût total d’exploitation, et non uniquement au prix d’achat de chaque machine.
À l’inverse, il peut être prématuré d’installer une ligne clé en main complète lorsque les prévisions de ventes sont incertaines, que l’implantation de l’usine ne peut pas soutenir un flux logique ou que les spécifications des produits principaux changent trop fréquemment pour établir un routage fiable. Dans ces cas, un plan par étapes peut être plus judicieux : améliorez d’abord la préparation des données et l’étiquetage, remplacez ensuite le véritable goulot d’étranglement, puis ajoutez des modules d’automatisation à mesure que la demande se précise.
Ne considérez pas l’implantation, les utilités et le service comme des éléments secondaires
Un projet clé en main est un projet d’ingénierie, et non un simple exercice d’achat. La charge électrique, l’air comprimé, l’aspiration des poussières, la gestion thermique, les fondations si nécessaires, les itinéraires de transport, la séquence d’installation et l’accès au service doivent tous être examinés dès le début. Cela est particulièrement important pour les presses et autres équipements lourds. Les dimensions nominales d’une machine ne correspondent pas à l’espace nécessaire pour charger les matériaux, retirer les panneaux, entretenir les composants hydrauliques ou accéder en toute sécurité aux armoires de commande.
Le rôle du fournisseur doit aller au-delà de l’expédition des équipements. Qingdao Zhongding Machinery Co., Ltd., forte de plus de 20 ans d’expérience dans la fabrication et l’exportation de machines pour le travail du bois, aborde les solutions complètes de menuiserie en accordant une attention particulière à la fiabilité des équipements, au support technique, à la disponibilité des pièces de rechange et à la réactivité du service après-vente. Ces éléments sont importants, car les lignes de production constituent des actifs d’exploitation à long terme. Un faible prix initial a une valeur limitée si les pièces de rechange, le dépannage ou le support des processus sont difficiles à obtenir par la suite.
Lors des discussions techniques, demandez une clarification des limites de la ligne. Quels convoyeurs, chargeurs, dispositifs de sécurité, interfaces logicielles, raccordements d’aspiration des poussières et tâches de mise en service sont inclus ? Qui est responsable de la coordination des systèmes tiers ? Quelles conditions sur site doivent être prêtes avant l’installation ? Des responsabilités mal définies constituent une source fréquente de pression sur le calendrier pendant la mise en service.
La décision concerne le contrôle, et non l’automatisation maximale
Une ligne de production de menuiserie clé en main convient à la production de meubles en panneaux lorsque l’usine doit contrôler le flux à travers plusieurs processus connectés, et non simplement augmenter la vitesse d’une machine. Elle devient plus pertinente lorsque les commandes récurrentes, la pression croissante sur la main-d’œuvre, les erreurs de manipulation fréquentes, les exigences de qualité de surface et les engagements de livraison révèlent les limites d’une production déconnectée.
Les meilleurs projets ne sont généralement ni les plus petits ni les plus automatisés sur le papier. Ce sont ceux qui sont dimensionnés en fonction de la réelle gamme de produits de l’usine, de l’infrastructure disponible, de la stratégie matériaux et de la discipline opérationnelle. Commencez par le processus qui provoque le plus de perturbations quotidiennes, testez le flux proposé avec des commandes réelles et assurez-vous que chaque section automatisée a un objectif clair. C’est ainsi qu’une ligne complète devient un outil de production pratique plutôt qu’un ensemble coûteux de machines.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.