


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quelles caractéristiques des machines permettent d’éviter les éclats lors de l’usinage du MDF ?
Quelles caractéristiques des machines empêchent l’écaillage lors de l’usinage du MDF ?
Des chants MDF nets et sans éclats dépendent de bien plus que de la vitesse de coupe. Ils résultent d’un système d’usinage maîtrisé dans lequel la structure de la machine, l’état de l’outil de coupe, le support du panneau, la précision de l’alimentation, l’évacuation des poussières et les dispositifs de sécurité pour les opérateurs fonctionnent ensemble. Pour les responsables du contrôle qualité et de la sécurité, le choix de machines de fabrication de produits en bois pour le MDF n’est donc pas seulement une décision de production. C’est une décision concernant la répétabilité, les taux de rebut, la propreté du lieu de travail et la capacité à éloigner les opérateurs des risques évitables.
Le MDF possède un cœur lisse et homogène, mais ses couches de surface peuvent être impitoyables. Un outil émoussé, une broche instable, une poutre de pression mal alignée ou un support insuffisant près d’un point de sortie peuvent laisser des fibres effilochées, des éclatements, des dommages aux coins ou des écaillages visibles sous une finition décorative. Ces défauts peuvent sembler mineurs au niveau de la machine, mais deviennent coûteux lorsque les panneaux arrivent à l’encollage de chants, à l’assemblage, à l’inspection ou chez le client.
Le processus de sélection le plus fiable commence par une question pratique :Qu’est-ce qui maintient le panneau et l’outil de coupe stables au moment précis où le matériau est coupé ? Les caractéristiques suivantes apportent la réponse la plus claire.
Commencez par la rigidité de la machine, et non par les promesses de vitesse d’avance
La rigidité de la machine est la base de la qualité des chants. Si le chariot de broche, l’unité de sciage, la tête de fraisage ou le bâti de la machine vibre sous charge, l’arête de coupe frappe à répétition la surface du MDF au lieu de la cisailler proprement. Il peut en résulter un chant irrégulier variant d’un panneau à l’autre. Une machine peut paraître productive, mais le contrôle qualité révélera des motifs d’écaillage incohérents, notamment sur les coupes longues et les pièces fines ou étroites.
Lors de l’évaluation d’un équipement, examinez la construction du châssis de base, des guidages linéaires, des supports de broche, des unités de pression et des tables de travail. Un bâti de machine bien soutenu réduit la transmission des vibrations. Des guidages de précision aident la tête de coupe à suivre une trajectoire stable, tandis que des broches solidement montées maintiennent le faux-rond sous contrôle. Ces détails sont particulièrement importants dans les opérations en plusieurs équipes, car un faible jeu mécanique peut engendrer au fil du temps des variations de qualité visibles.
Pour les équipes qualité, un contrôle d’acceptation utile ne consiste pas simplement à vérifier si la machine produit un échantillon propre. Demandez des coupes répétées avec le même type de MDF, la même épaisseur, le même état de revêtement et le même programme. Comparez ensuite la qualité des chants du premier au dernier panneau. La répétabilité est plus significative qu’une seule pièce de démonstration.
Les systèmes de broche de précision protègent la ligne de coupe
Une broche stable est l’une des caractéristiques les plus directes pour prévenir l’écaillage lors de l’usinage du MDF. La broche doit maintenir la vitesse d’outil prévue sans faux-rond radial excessif, accumulation de chaleur ou vibration. Même une fraise de compression de haute qualité ne peut compenser une broche mal contrôlée. Si la fraise tourne de façon excentrée, chaque dent entre en contact avec le panneau différemment, produisant un chant rugueux et une usure irrégulière.
Recherchez des machines prenant en charge un alignement précis de la broche, des roulements fiables et une régulation de vitesse adaptée à l’opération prévue. Les routeurs CNC, perceuses, scies à panneaux et lignes de traitement des chants doivent permettre aux opérateurs d’adapter la géométrie de la fraise et la vitesse de rotation à la densité, à l’épaisseur, au type de stratifié et à la vitesse d’avance du panneau.
Le choix des outils est tout aussi important. Pour les chants MDF apparents, des fraises affûtées en carbure ou à pointe diamantée sont couramment utilisées selon le volume de production et les exigences du matériau. Les outils de compression peuvent réduire les éclatements sur les panneaux revêtus en appliquant des directions de coupe opposées le long de la face du panneau. Toutefois, leur efficacité dépend du réglage de la profondeur de coupe correcte et du positionnement approprié de la zone de compression par rapport à la surface du panneau.
Les responsables qualité doivent inclure l’usure des fraises dans les plans d’inspection de routine. L’écaillage est souvent attribué à la machine alors que la véritable cause est un outil ayant dépassé sa durée de vie utile. Un calendrier de remplacement documenté, basé sur le type de matériau, les heures de fonctionnement, l’aspect des chants et la longueur de coupe, est plus fiable que le remplacement des outils seulement après que les défauts deviennent évidents.
Les systèmes d’alimentation contrôlés empêchent l’arrachement à l’entrée et à la sortie
Le MDF ne réagit pas bien aux mouvements non contrôlés. Un panneau qui hésite, glisse, s’incline ou se déplace latéralement pendant la coupe peut s’arracher sur le chant, même lorsque la broche et l’outil sont en bon état. C’est pourquoi la conception de l’alimentation mérite la même attention que l’unité de coupe.
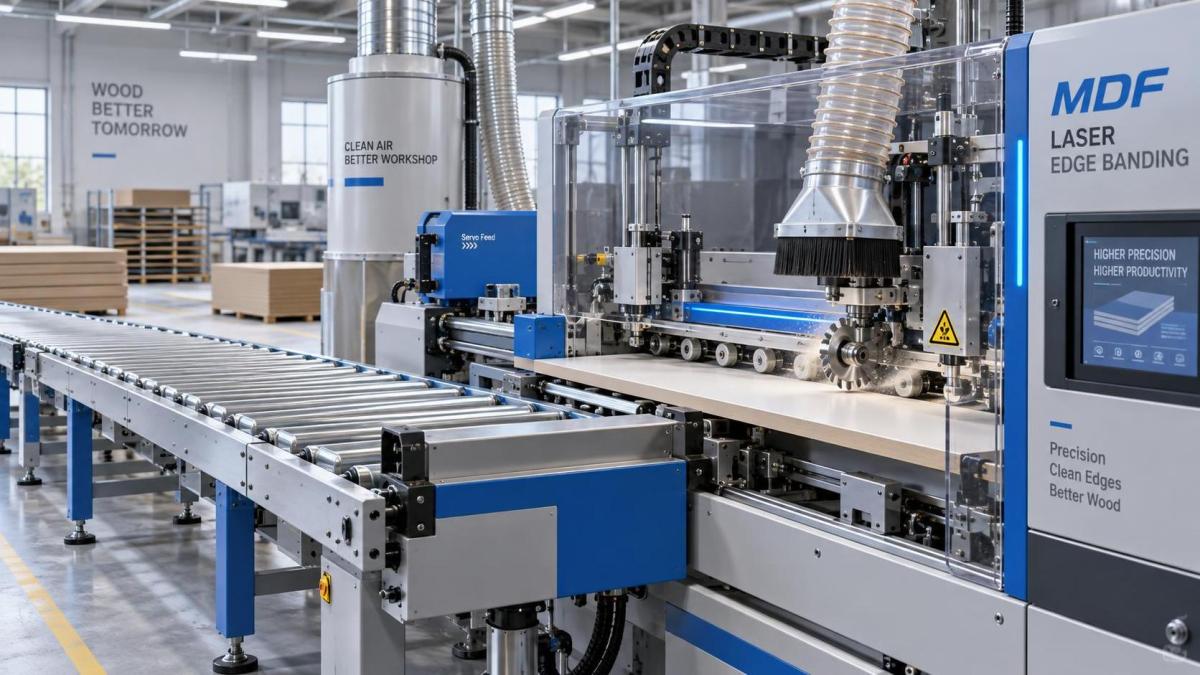
Dans les machines de fabrication de produits en bois pour le MDF, recherchez une alimentation commandée par servomoteur, des poutres de pression, des bandes transporteuses synchronisées et des dispositifs de maintien réglables. Ces systèmes maintiennent une relation constante entre l’outil et le panneau. Une avance fluide et constante évite les charges soudaines sur la fraise ; une pression de maintien sûre maintient la pièce à plat ; des butées et guides correctement alignés empêchent la dérive latérale.
Le meilleur réglage de pression n’est pas nécessairement le plus élevé. Une pression insuffisante permet les vibrations et les mouvements. Une pression excessive peut marquer la surface du panneau, déformer des panneaux légers ou provoquer une friction excessive. La machine doit rendre les réglages suffisamment simples afin que le personnel de production et de qualité puisse établir des paramètres pour différentes épaisseurs de panneaux et finitions de surface.
Les panneaux étroits exigent une attention particulière. Une spécification de largeur minimale de panneau n’est pas seulement une capacité indiquée dans une brochure ; elle peut affecter la sécurité et la qualité de finition. Si une pièce n’est pas suffisamment soutenue, elle peut osciller au niveau de la fraise ou devenir difficile à guider en toute sécurité. Lorsque les composants étroits sont courants, évaluez les dispositifs de support auxiliaires, le positionnement automatique et la capacité de la machine à maintenir une pression stable sur les pièces courtes ou petites.
Les unités d’incisage, de pré-fraisage et d’affleurage résolvent chacune un défaut différent
Tous les écaillages ne proviennent pas de la même étape ; une machine doit donc être évaluée selon le parcours de processus réel. Pour le débit des panneaux, une scie d’incisage correctement réglée peut réduire les éclatements sur le MDF stratifié ou revêtu de mélamine. La lame d’incisage crée une coupe superficielle contrôlée sur la face inférieure avant que la lame principale n’achève la coupe. Son alignement doit correspondre au trait de scie de la lame principale ; sinon, l’incisage peut créer ses propres défauts visibles.
Pour l’encollage de chants, les unités de pré-fraisage sont particulièrement précieuses lorsque les chants des panneaux présentent des marques de scie, des éclatements mineurs ou une équerrage irrégulier. Une station de pré-fraisage retire une faible quantité de matériau et crée un support propre et uniforme avant l’application de colle ou de bande de chant laser. Cela peut améliorer la qualité visuelle du chant fini et réduire le risque que de petits éclats restent visibles sous le placage de chant.
Les unités de finition fine, de raclage et de polissage doivent être considérées comme des contrôles de finition plutôt que comme de simples options esthétiques. Leur rôle consiste à éliminer l’excédent de matériau de chant sans couper dans la face du panneau ni endommager le chant. Des systèmes de copiage précis, des moteurs d’affleurage stables et un réglage facile sont importants, car une unité d’affleurage mal réglée peut créer un nouvel éclat après que les étapes d’usinage précédentes ont déjà produit un bon chant.
L’aspiration des poussières est une caractéristique de qualité et un dispositif de sécurité
La poussière de MDF est extrêmement fine et s’infiltre rapidement dans les zones de coupe, les guides, les capteurs et les pièces mobiles. Une aspiration inadéquate peut laisser de la poussière accumulée autour d’une fraise, gêner les surfaces de contact du panneau, masquer l’inspection et augmenter le risque de chaleur et de friction au niveau de l’outil. Elle crée également un problème sérieux de santé au travail que les responsables sécurité ne peuvent considérer comme secondaire.
Une aspiration efficace commence par des capots correctement conçus et placés près du point de coupe ou d’affleurage. Le système d’aspiration doit capter la poussière avant qu’elle ne soit entraînée sur la surface du panneau ou déposée à l’intérieur de la machine. Évaluez la taille du raccord de gaine, l’accès au capot pour le nettoyage, la compatibilité du débit d’air avec le système central d’aspiration de l’usine et la présence éventuelle de zones mortes où les débris s’accumulent.
Une machine propre facilite également le diagnostic des problèmes de qualité. Si un défaut est recouvert de poussière, les opérateurs peuvent continuer à produire des pièces non conformes avant que le problème soit détecté. Une bonne visibilité autour de la zone de coupe, associée à un nettoyage planifié et à l’entretien des filtres, favorise une intervention plus rapide.
Du point de vue de la sécurité, le choix de la machine doit également inclure les protections, les interverrouillages, les arrêts d’urgence, les points de consignation et un accès sûr pour les changements d’outils et le nettoyage. Une protection difficile à ouvrir, un capot d’aspiration qui entrave la maintenance ou une commande d’urgence mal située conduit souvent à des contournements dangereux. La conception la plus sûre est généralement celle qui facilite les bons comportements quotidiens.
Le support du panneau après la coupe est souvent négligé
L’écaillage peut se produire après que la fraise a accompli son travail. Lorsqu’un panneau sort d’une scie, d’un routeur ou d’une machine de traitement des chants, une chute non soutenue peut tomber, se tordre ou heurter un guide. Les coins peuvent se casser, les traitements de chant fragiles peuvent se fissurer et les opérateurs peuvent être tentés de retenir à la main le matériau en mouvement.
Les tables de sortie, les supports à rouleaux, les systèmes de sustentation pneumatique, les empileurs automatiques et les guides latéraux correctement positionnés contribuent tous à de meilleurs résultats. La configuration appropriée dépend de la taille et du poids des panneaux, du débit et du transfert direct ou non des pièces vers l’encollage de chants ou l’assemblage. Les responsables qualité doivent observer l’ensemble du trajet, et non uniquement le point d’usinage. Un chant propre peut être endommagé pendant les quelques secondes entre la coupe et l’empilage.
Pourquoi la technologie d’encollage de chants influence la perception de l’écaillage
Dans la production de meubles et d’armoires, les clients jugent fréquemment la qualité du MDF à partir du chant fini, et non du panneau brut usiné. Un processus d’encollage de chants de précision peut donc protéger le travail déjà accompli lors du débit et du pré-fraisage. Une application sans joint est particulièrement pertinente pour les portes d’armoires visibles, les aménagements de magasins, le mobilier moderne et les composants intérieurs fréquemment touchés.
Pour les fabricants utilisant du PVC, des bandes de chant laser et des applications de panneaux en bois, la machine d’encollage de chants laser ZD450F est conçue pour l’encollage de chants sans joint avec des fonctions de traitement automatisées. Sa plage de vitesse d’avance indiquée de 10–23 m/min permet aux équipes de production d’adapter le rythme de fonctionnement à l’état du panneau et aux exigences de finition, plutôt que de considérer la vitesse maximale comme le seul objectif. La machine accepte des épaisseurs de panneau de 10–40 mm, des épaisseurs de bande de chant de 1.0–3.0 mm et des largeurs de panneau d’au moins 60 mm.
Ces valeurs doivent être examinées en fonction de la gamme réelle de produits de l’usine. Si des pièces d’armoire étroites, des plans de travail plus épais ou des panneaux décoratifs délicats font partie du programme quotidien, l’équipe qualité doit vérifier que la pression d’alimentation, la configuration de pré-fraisage, les réglages d’affleurage et le support de sortie restent constants pour toutes ces variantes. Une finition sans joint ne peut masquer un support gravement écaillé ; elle fonctionne au mieux lorsque les étapes d’usinage précédentes ont déjà créé un chant propre et stable.
Une routine d’évaluation pratique avant l’approbation des machines pour MDF
Au lieu d’évaluer une machine uniquement sur la base de ses spécifications, impliquez le personnel de production, de qualité, de maintenance et de sécurité dans un essai commun. Chaque service perçoit un risque différent : la production remarque les interruptions de cycle, la maintenance remarque les accès difficiles, la qualité constate les incohérences des chants et le personnel de sécurité identifie les points d’exposition qui peuvent ne pas apparaître lors d’une démonstration commerciale.
- Faites fonctionner des échantillons de MDF représentatifs : Incluez des panneaux revêtus et non revêtus, différentes épaisseurs et les plus petites pièces couramment produites.
- Inspectez les quatre chants : Vérifiez les points d’entrée, les points de sortie, les coins et les zones proches des changements de direction d’avance. Utilisez un éclairage constant et des critères d’acceptation visuelle convenus.
- Testez avec des paramètres de production réalistes : Un essai lent ne prouve pas les performances aux vitesses d’avance normales ou pendant des équipes plus longues.
- Examinez l’accès aux réglages : Confirmez que les opérateurs peuvent régler en toute sécurité les butées, les éléments de pression, les lames d’incisage et les unités d’affleurage sans méthodes improvisées.
- Vérifiez le comportement de la poussière pendant le fonctionnement : Ne vous limitez pas au port d’aspiration. Observez la poussière en suspension, l’accumulation à l’intérieur des protections et les débris sur la surface du panneau.
- Demandez comment les défauts sont détectés : Les capteurs, les commandes claires, les arrêts d’urgence accessibles et les indicateurs de maintenance simples peuvent limiter le nombre de panneaux défectueux produits avant une intervention.
La bonne machine est celle qui maintient la qualité constante
Prévenir l’écaillage du MDF consiste rarement à trouver une seule caractéristique « miracle ». Cela résulte du choix de machines dotées d’une structure rigide, de performances de broche précises, d’une alimentation sécurisée des panneaux, d’options de coupe et de pré-fraisage adaptées, d’une aspiration efficace et d’un support sûr du matériau. Tout aussi important, ces caractéristiques doivent rester accessibles pour l’inspection, le nettoyage, le réglage et la maintenance.
Pour les responsables du contrôle qualité et de la sécurité, les machines de fabrication de produits en bois pour le MDF les plus précieuses sont les équipements qui rendent les bonnes pratiques reproductibles. Lorsque la machine contrôle de manière rigoureuse le mouvement, la poussière, l’état des outils et l’accès des opérateurs, l’obtention de chants propres dépend moins de la chance ou de la technique individuelle de l’opérateur. Cela crée un atelier de production plus serein, moins de panneaux rejetés et un produit fini qui reflète mieux le soin apporté à chaque étape de fabrication.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.