


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Les machines automatisées de fabrication de produits en bois peuvent-elles réduire les erreurs de manutention ?
L’automatisation peut réduire les erreurs de manutention, mais seulement lorsqu’elle contrôle les transferts sujets aux erreurs
Les machines automatisées de fabrication de produits en bois peuvent réduire considérablement les erreurs de manutention, en particulier lorsque des panneaux, placages, portes ou composants stratifiés passent par des étapes répétées de découpe, d’alimentation, de pressage, d’empilage et de transfert. L’avantage ne vient pas simplement du remplacement des opérateurs par des moteurs ou des convoyeurs. Il résulte de la répétabilité des mouvements, de l’orientation, de la synchronisation et des conditions de process.
Pour un chef de projet, la question utile est donc plus précise : quelles erreurs de manutention génèrent des pertes sur la ligne existante, et l’automatisation peut-elle supprimer la décision ou l’action physique qui les provoque ? Une ligne peut souffrir d’une orientation incorrecte des panneaux, d’un dépassement du temps ouvert de l’adhésif, d’un chargement décentré, de dommages pendant le transfert, de lots mélangés ou d’un empilage irrégulier. Chacun de ces problèmes a une cause première différente. Un équipement qui automatise un point de transfert peut améliorer la production sans résoudre les erreurs créées en amont par une mauvaise identification des matériaux ou une qualité instable des panneaux entrants.
Les meilleurs résultats apparaissent généralement lorsque la manutention manuelle est fréquente, que la pièce est grande ou difficile à manipuler, et qu’un faible écart de position affecte l’opération suivante. La production de panneaux, le laminage de placage, le travail du contreplaqué, les panneaux mélaminés, les panneaux décoratifs et la fabrication de portes correspondent tous à ce schéma. Dans ces opérations, le chargement automatisé, le transfert guidé, l’alimentation contrôlée et les cycles de presse programmés peuvent réduire les variations difficiles à gérer uniquement par la formation des opérateurs.
Origine des erreurs de manutention sur une ligne de travail du bois
La manutention est souvent considérée comme une simple activité de support entre les machines à valeur ajoutée. En pratique, elle détermine si la machine reçoit le bon matériau dans le bon état. Une scie de précision, une défonceuse CNC, une plaqueuse de chants ou une presse ne peut pas compenser de manière fiable un panneau qui arrive de travers, endommagé, non conforme ou hors de la fenêtre de process prévue.
Les erreurs de manutention courantes peuvent être regroupées en quatre catégories pratiques.
- Erreurs de position et d’orientation : un panneau est chargé décentré, inversé, de travers ou présenté avec le mauvais bord de référence.
- Erreurs d’identification des matériaux : des placages, âmes, surfaces décoratives ou lots de panneaux sont mélangés, ce qui entraîne une non-conformité qui peut ne devenir visible qu’après le pressage ou la finition.
- Erreurs de synchronisation : un composant attend trop longtemps après l’application de l’adhésif, est alimenté trop tôt vers le poste suivant ou est transféré avant d’avoir suffisamment refroidi ou stabilisé.
- Dommages physiques : les coins s’écaillent, les faces se rayent, les placages se déplacent ou les panneaux se déforment lors du levage, de l’empilage ou du transfert par convoyeur.
Le travail manuel ne crée pas automatiquement ces problèmes. Les opérateurs qualifiés restent essentiels dans de nombreuses tâches de faible volume, à forte variabilité, de réparation et d’inspection. La difficulté survient lorsque le process dépend de personnes répétant la même action de positionnement ou de transfert sous une pression de production variable. La fatigue, les changements d’équipe, les interruptions et les variations de matériaux créent des occasions d’incohérence. L’automatisation est plus efficace lorsqu’elle élimine un jugement répétitif qui ne devrait pas avoir à être répété.
Par exemple, si les panneaux doivent entrer dans une presse de laminage à l’équerre par rapport au plateau, un système de chargement guidé et une stratégie de référencement fixe peuvent être plus fiables que de demander aux opérateurs d’aligner visuellement chaque panneau. Si le problème concerne des dommages de surface causés par les déplacements de chariots élévateurs entre les postes, un tampon automatisé et un itinéraire de convoyage peuvent offrir une amélioration plus nette qu’une manutention manuelle plus rapide. La première tâche consiste à relier l’enregistrement des défauts au point exact de transfert ou de chargement où l’erreur entre dans le process.
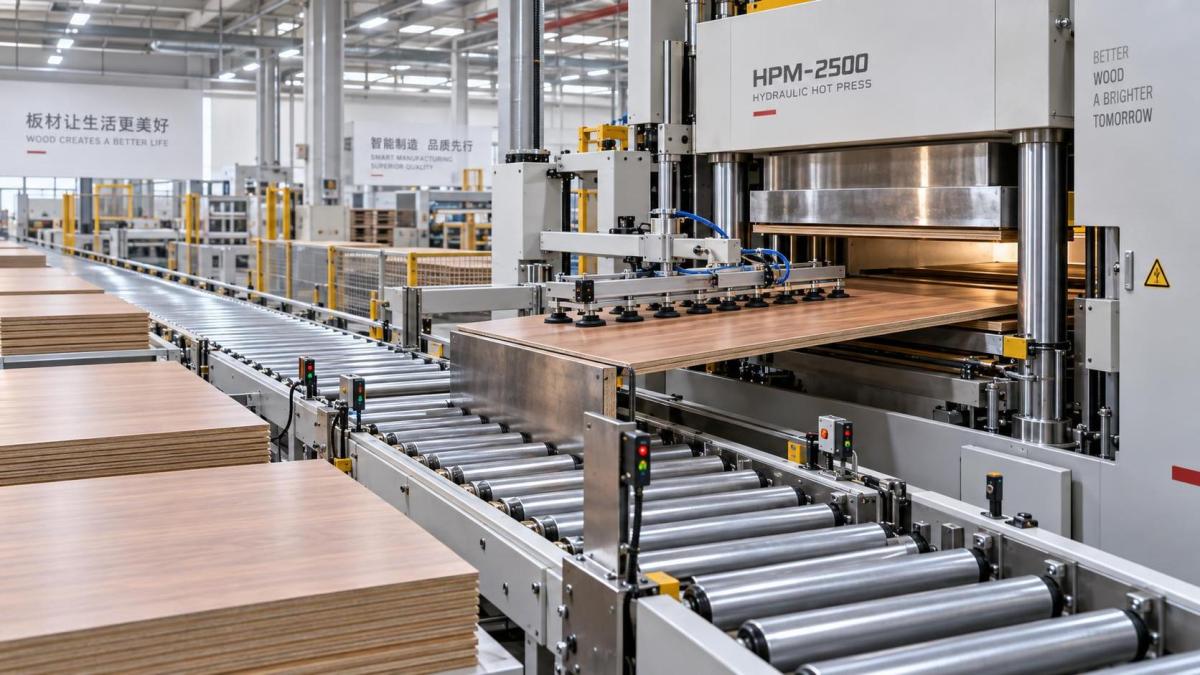
L’automatisation améliore la régularité aux interfaces, et pas seulement aux postes machine
Une ligne de fabrication est une chaîne d’interfaces : du stockage à l’alimenteur, de l’alimenteur à la machine, de la machine au tampon, du tampon à la presse, de la presse au déchargement, et du déchargement à l’emballage ou à la finition. Les erreurs de manutention surviennent souvent à ces interfaces parce que la responsabilité de la pièce devient floue. Une machine a terminé son cycle, mais la suivante n’est pas prête ; un opérateur intervient ; le matériau attend ; la séquence initiale est perdue.
Les machines automatisées de fabrication de produits en bois réduisent cette exposition en établissant des règles prévisibles de déplacement. Des capteurs peuvent vérifier la présence d’un panneau. Des butées, guides, dispositifs à vide, rouleaux et mécanismes d’alignement peuvent établir la position. La logique de commande peut empêcher un transfert tant que la machine réceptrice n’est pas prête. Des instructions basées sur des recettes peuvent associer un ordre de fabrication aux dimensions, au temps de pressage, à la température, à l’agencement des couches ou à l’acheminement en aval.
Ce niveau de contrôle est particulièrement pertinent pour les opérations de pressage et de laminage. Une presse est souvent considérée comme une machine de process autonome, alors que son résultat qualité dépend de ce qui se passe avant la fermeture du plateau : préparation du panneau, état de l’adhésif, séquence d’assemblage, alignement du chargement et contrôle du temps de maintien. Une presse à chaud hydraulique avec ouverture automatique des plateaux peut soutenir un flux de travail contrôlé, mais le concept de manutention doit également garantir que le panneau entre proprement, à l’équerre et au stade de process requis.
Dans une configuration à ouvertures multiples, les exigences de manutention deviennent plus élevées. Une capacité accrue en couches peut augmenter le débit, mais elle augmente également les conséquences d’une séquence de chargement incorrecte. Les équipes projet doivent examiner comment chaque ouverture est alimentée, si les panneaux peuvent être identifiés de manière certaine avant le chargement et comment le système empêche un opérateur ou un dispositif de transfert de placer la mauvaise pièce dans la mauvaise couche. Des cycles plus rapides sans contrôle fiable du flux peuvent simplement produire davantage de défauts en moins de temps.
L’automatisation de la presse illustre la différence entre répétabilité et capacité
Considérez une presse à chaud utilisée pour le laminage de placage ou la production de panneaux techniques. Une pression uniforme et un chauffage stable sont importants, mais ne constituent qu’une partie du système. Une presse dotée d’un bâti rigide, d’un système hydraulique puissant, d’un chauffage contrôlé et d’une taille de plateau adaptée à la pièce peut rendre le cycle de pressage répétable. L’ouverture automatique offre également aux équipements de manutention un point de libération plus constant qu’une séquence manuelle.
Pour une machine telle que la série ZD214x8/12, spécifiée avec une pression totale de 1200 KN, des plateaux chauffants de 1300 x 2500 x 42 mm, une plage d’ouverture de 80-150 mm et une à quatre couches de travail, l’implication pour le projet ne consiste pas simplement à pouvoir traiter davantage de panneaux. Le concepteur de la ligne doit confirmer que la méthode de chargement et de déchargement choisie peut s’adapter à la géométrie et au temps de cycle de la presse sans imposer une correction manuelle à chaque cycle.
Une incompatibilité peut facilement passer inaperçue lors de l’approvisionnement. La presse peut se fermer à une vitesse annoncée, tandis que le système de manutention en amont met plus de temps à constituer et positionner l’assemblage. À l’inverse, l’alimenteur automatisé peut livrer les panneaux rapidement, mais la zone en aval ne dispose pas d’un tampon sûr pour les matériaux chauds fraîchement pressés. Dans les deux cas, les opérateurs réintègrent la ligne pour maintenir la production en mouvement. Cette intervention réintroduit souvent les risques d’alignement, de synchronisation et de dommages que l’investissement devait éliminer.
Erreurs que l’automatisation ne résoudra pas à elle seule
Il est facile de surestimer la valeur de l’automatisation en supposant que chaque défaut lié à la manutention est causé par la manutention humaine. Certains sont en réalité des problèmes de matériau ou de contrôle de process. Un panneau qui se voile en raison d’un déséquilibre d’humidité peut ne pas avancer correctement dans un chargeur automatisé. Un placage aux dimensions irrégulières peut mettre en échec une routine de positionnement conçue autour d’un bord de référence stable. Une mauvaise préparation de l’adhésif peut produire des défauts de collage même lorsque le chargement est précis et répétable.
L’automatisation peut également rendre un process mal défini moins visible. Si une ligne ne dispose d’aucune méthode fiable pour identifier les ordres de fabrication, les qualités de panneaux ou le sens des surfaces avant le premier transfert automatisé, le système peut alors faire passer la mauvaise pièce par plusieurs postes avec une régularité impressionnante. L’erreur qui en résulte est plus coûteuse, car elle est découverte plus tard, après que de la main-d’œuvre, de l’énergie, de l’adhésif et du temps machine ont déjà été consommés.
Une autre limite réside dans la variation du mix produit. Une usine produisant une gamme restreinte de tailles de panneaux, de types de construction et de schémas d’acheminement est généralement mieux adaptée à une automatisation fixe qu’un atelier traitant fréquemment des dimensions sur mesure et des petites séries. Cela ne signifie pas que l’automatisation n’a pas sa place dans une opération à forte diversité. Cela signifie que l’équipement doit être sélectionné pour une flexibilité contrôlée : guides réglables, réglages accessibles, gestion des recettes, changement rapide et parcours réaliste pour les exceptions manuelles.
Les projets échouent également lorsque les équipements de transfert automatisé sont spécifiés indépendamment des machines qu’ils desservent. La largeur du convoyeur, le schéma de préhension par vide, la hauteur de pile, l’ouverture du plateau, le poids des panneaux, la sensibilité des surfaces et le dégagement de sécurité doivent tous être traités comme un seul problème de flux de matériaux. Un fournisseur peut fournir des machines individuelles performantes, mais la ligne nécessitera toujours des corrections manuelles si ces interfaces ne sont pas conçues ensemble.
Comment évaluer si l’investissement cible le bon problème
Avant de sélectionner les équipements, les chefs de projet doivent cartographier un itinéraire de production représentatif, de la libération du matériau jusqu’à la pile finie. La carte doit montrer chaque transfert, chaque décision prise par un opérateur, chaque endroit où une pièce peut attendre et chaque point où elle peut être mélangée à une autre commande. Cela est plus utile que de mesurer uniquement le nombre de travailleurs.
Ensuite, classez le problème. Si les rebuts se concentrent autour des assemblages décalés, l’alignement du chargement et le positionnement positif méritent la priorité. Si des dommages surviennent lors du déplacement entre les postes, concentrez-vous sur les surfaces de transfert, les méthodes de préhension, la conception des tampons et le trajet de déplacement. Si les reprises font suite au mélange de panneaux ou de surfaces, introduisez l’identification des pièces et le contrôle des ordres avant d’augmenter la vitesse de la machine. Si les retards sont causés par des opérateurs devant éliminer des bourrages ou compenser un approvisionnement irrégulier, examinez la stabilité du process en amont avant d’automatiser le poste en aval.
La spécification doit définir le comportement acceptable lorsque la ligne ne fonctionne pas normalement. Elle doit couvrir la détection des bourrages, le désalignement des panneaux, l’absence de matériau, les arrêts d’urgence, les procédures de redémarrage, le mode manuel et les pièces rejetées. Ces détails peuvent sembler secondaires lors d’une discussion sur la capacité, mais ils déterminent si la ligne reste contrôlée durant les interruptions réelles de production. Un système qui fonctionne uniquement dans des conditions idéales et ininterrompues n’offre pas une réduction fiable des erreurs de manutention.
Indicateurs plus utiles qu’une simple comparaison de main-d’œuvre
Les économies de main-d’œuvre peuvent faire partie de la justification, mais elles ne révèlent pas si l’automatisation améliore le contrôle. Une meilleure évaluation de projet suit la fréquence et l’emplacement des défauts liés à la manutention, le nombre d’interventions manuelles par équipe, les panneaux rejetés par cause, le temps d’attente non planifié entre les opérations et la proportion de pièces nécessitant une reprise après transfert ou pressage. Ces indicateurs mettent en évidence le mécanisme d’amélioration plutôt que seulement son résultat financier.
Il est également judicieux d’établir une référence avant la mise en service. Sans un enregistrement clair des types de défauts et des retards de transfert, une équipe peut constater une production plus élevée après l’installation tout en restant incapable de déterminer si la qualité de manutention s’est réellement améliorée ou si les défauts se sont simplement déplacés vers une autre étape. L’objectif n’est pas de créer un exercice de reporting complexe. Il s’agit de conserver suffisamment d’éléments pour ajuster les guides, les positions des capteurs, les recettes, les limites des tampons et les procédures opératoires après le démarrage de la ligne.
À quoi ressemble une séquence de mise en œuvre pratique
L’automatisation de la manutention est généralement plus fiable lorsqu’elle est introduite autour de la section la plus stable et répétable du process. Une cellule de chargement et de déchargement de presse, par exemple, peut constituer une première cible plus pertinente que de tenter d’automatiser tous les mouvements d’une usine en une seule fois. Ses entrées, sorties, événements de cycle et exigences qualité peuvent souvent être définis clairement. Une fois que la cellule fonctionne de manière prévisible, l’alimentation en amont et l’empilage en aval peuvent être connectés avec moins d’incertitude.
Lors de la conception, exigez des essais avec la gamme réelle de pièces importantes pour le projet : panneaux minces revêtus de placage, contreplaqué plus lourd, MDF, panneaux de particules, surfaces décoratives et toutes pièces présentant une sensibilité accrue aux rayures ou des dimensions inhabituelles. La taille nominale des panneaux ne suffit pas. Le frottement de surface, la planéité des panneaux, la répartition du poids, l’état des bords et la qualité d’empilage influencent le comportement d’un système de transfert.
La mise en service doit inclure les cas d’exception auxquels les opérateurs seront confrontés : un panneau qui arrive de travers, un panneau manquant, un coin endommagé, une presse arrêtée, un cycle de déchargement retardé et un changement de travail. L’objectif est de vérifier que le système détecte la condition, protège le matériau, préserve la traçabilité lorsque cela est possible et fournit à l’opérateur une procédure de reprise claire. C’est à ce stade qu’une machine techniquement solide devient un système de production exploitable.
La manutention automatisée constitue donc un moyen crédible de réduire les erreurs dans la fabrication de produits en bois, à condition que le projet soit construit autour du mécanisme d’erreur réel. Elle apporte la plus grande valeur lorsque l’identité des matériaux, l’alignement physique, la synchronisation du process et les procédures de reprise sont conçus ensemble. Pour les équipes qui évaluent une nouvelle ligne ou une modernisation de cellule de presse, l’étape suivante la plus productive consiste à identifier les transferts qui nécessitent actuellement le plus de corrections manuelles et à déterminer si ces corrections peuvent être remplacées par une méthode de contrôle définie et répétable.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.