


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Planification d’une ligne de production de meubles pour les commandes de meubles sur mesure
Une ligne de production de meubles sur mesure doit être planifiée en fonction de la gamme de commandes à traiter, et non du rendement de sa machine la plus rapide. Une ligne capable de découper rapidement les panneaux peut tout de même manquer ses délais de livraison si les pièces attendent le plaquage des chants, si les informations de perçage sont incomplètes ou si les composants finis ne peuvent pas être associés à la bonne commande.
Commencez par définir la composition prévue des commandes, le temps de production disponible et le niveau de qualité attendu par les clients. Cartographiez ensuite le flux des informations et des matériaux dans l’usine. Cette démarche facilite la décision sur les opérations où l’automatisation sera utile, celles qui peuvent rester manuelles et la capacité que l’ensemble de l’activité pourra fournir.
Définir le travail avant de choisir les machines
La production de meubles constitue un indicateur de planification plus utile lorsqu’elle est traduite en opérations nécessaires pour chaque commande. Un meuble simple composé de quelques panneaux rectangulaires impose des exigences différentes à une ligne qu’un meuble comprenant plusieurs tiroirs, des étagères réglables, des finitions spéciales et des ferrures non standard.
Examinez des commandes représentatives et consignez les caractéristiques qui influent sur le traitement :
- Dimensions courantes et maximales des panneaux, y compris les pièces exceptionnellement longues ou étroites.
- Matériaux des panneaux, épaisseurs, finitions de surface et exigences de plaquage des chants.
- Proportion de meubles standard par rapport aux dimensions et conceptions uniques.
- Schémas de perçage courants, types de ferrures, rainures et autres opérations d’usinage.
- Délais de livraison requis, modifications des commandes et attentes en matière de qualité des produits finis.
Distinguez les caissons des portes, des composants de tiroirs et des éléments en bois massif ou peints. Ces éléments peuvent nécessiter des équipements et des procédés de finition différents. Une ligne de traitement de panneaux peut produire de nombreux composants de meubles, mais elle ne couvre pas automatiquement toutes les opérations nécessaires à une commande complète.
Déterminez également quelles opérations seront réalisées hors de l’usine. Si les portes peintes ou les composants spécialisés sont achetés, leurs délais d’approvisionnement et leur identification doivent être intégrés au calendrier de production. Sinon, une ligne interne efficace peut tout de même produire des commandes incomplètes qui occupent un espace précieux dans l’atelier en attendant les pièces achetées.
Transformer la demande en commandes en un objectif de capacité réaliste
Estimez la demande en panneaux ou en pièces, ainsi qu’en meubles finis. Utilisez la composition prévue des commandes pour déterminer le volume de découpe, de plaquage des chants, de perçage, d’assemblage et d’emballage à réaliser pendant le temps de travail disponible. Tenez compte des réglages, de la manutention des matériaux, de l’entretien courant, des contrôles qualité, des pauses et des interruptions habituelles. Un chiffre de capacité fondé uniquement sur le fonctionnement continu des machines sera difficile à atteindre dans un atelier de production sur mesure.
Pour chaque opération principale, comparez la charge de travail requise au temps disponible pour les équipements et les opérateurs. Portez une attention particulière au processus disposant de la plus faible réserve de capacité : il aura tendance à déterminer le rythme de la ligne. Le goulot d’étranglement peut varier selon la composition des commandes. Un plaquage de chants complexe peut ralentir un lot, tandis que des meubles comportant de nombreuses ferrures peuvent davantage solliciter le perçage et l’assemblage.
Vérifiez le plan en période de forte activité, ainsi que sur une semaine moyenne. Si la demande est irrégulière, déterminez si les heures supplémentaires, une deuxième équipe, la sous-traitance ou un stock tampon modeste de composants préparés sont préférables à l’achat d’équipements dimensionnés pour un pic rarement atteint. Tout stock tampon doit pouvoir être rattaché à une commande et être protégé contre les dommages ; sinon, il risque de devenir un en-cours égaré.
Cartographier conjointement les flux physiques et informationnels
Un parcours type pour la fabrication de meubles à partir de panneaux va du stockage des panneaux à la découpe, puis à l’étiquetage, au plaquage des chants, au perçage ou à l’usinage CNC, au contrôle, à l’assemblage et à l’emballage. L’ordre exact dépend des machines et de la conception des pièces. Certains composants peuvent devoir repasser pour une deuxième opération, tandis que les portes et les ferrures achetées peuvent entrer dans le processus juste avant l’assemblage.
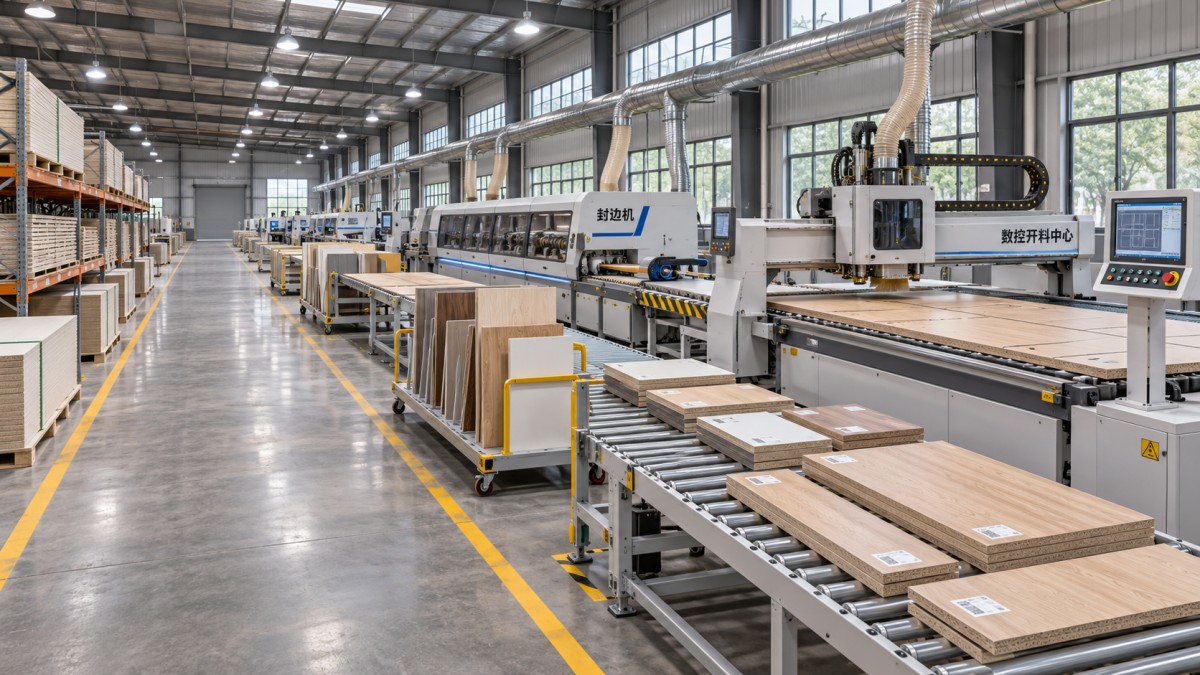
Tracez le parcours proposé sur le plan réel de l’atelier, en indiquant les zones de chargement et de déchargement, l’espace nécessaire pour faire pivoter les grands panneaux, l’accès des chariots élévateurs ou des chariots de manutention, ainsi que le stockage des pièces entre les postes. Évitez les plans qui obligent les pièces finies à croiser le flux des panneaux entrants. Prévoyez suffisamment d’espace autour des machines pour garantir leur utilisation en toute sécurité, leur nettoyage, leur entretien et l’évacuation de la poussière et des chutes.
Suivez ensuite les informations de commande le long du même parcours. Chaque pièce doit être reliée de manière fiable à son dossier de fabrication, à son matériau, à ses dimensions, au traitement de ses chants, aux instructions d’usinage et au meuble final. Les étiquettes, ou tout autre système d’identification, doivent rester lisibles pendant le traitement et être placées de manière à ne pas endommager une surface visible. Définissez comment identifier les pièces rejetées ou refabriquées afin qu’elles puissent réintégrer la bonne commande.
Les logiciels sont importants, car une erreur peut rapidement se propager dans une ligne automatisée. Définissez qui valide un modèle pour la production, comment les révisions sont contrôlées et s’il est possible d’interrompre une modification après la découpe des pièces. Vérifiez que la conception, l’imbrication ou la découpe, la programmation des machines, l’étiquetage et le suivi de production peuvent échanger les informations requises sans saisies manuelles répétées. Une démonstration à partir de fichiers représentatifs de meubles est plus utile qu’une affirmation générale de compatibilité entre les systèmes.
Choisir les équipements en fonction des pièces et de la composition des commandes
Découpe de panneaux et imbrication
Une scie à panneaux peut convenir aux activités qui traitent d’importants volumes de panneaux similaires et peuvent organiser efficacement la découpe en fonction des formats de panneaux courants. Une défonceuse CNC d’imbrication peut être intéressante lorsque les commandes comprennent de nombreuses pièces de dimensions différentes et nécessitent des opérations telles que la découpe et l’usinage de formes dans un même réglage. Le choix dépend de la manutention des matériaux, de la géométrie des pièces, de la finition requise, de la programmation et du fonctionnement du reste de la ligne.
Aucune de ces solutions ne dispense de gérer les petites pièces ou les pièces difficiles à manipuler. Demandez comment elles sont maintenues, étiquetées, déchargées et transférées sans dommage. Vérifiez si le procédé de découpe prévu produit une qualité de chant adaptée à l’opération suivante et comment les chutes seront identifiées en vue de leur réutilisation.
Plaquage des chants
Dans de nombreuses lignes de fabrication de meubles à partir de panneaux, le plaquage des chants influe fortement sur l’aspect et le rendement. Choisissez une machine adaptée aux panneaux et aux matériaux de chant, aux plages d’épaisseur, aux finitions et aux changements quotidiens qu’elle devra gérer. Tenez compte des unités de traitement nécessaires pour obtenir le résultat souhaité, notamment de la manière dont la ligne traitera les chants visibles, les angles et les pièces nécessitant des traitements différents.
Une machine à grande vitesse présente peu d’intérêt si les opérateurs doivent fréquemment s’arrêter pour changer de matériaux ou si les pièces arrivent dans le mauvais ordre. À l’inverse, une plaqueuse de chants compacte peut suffire lorsque les volumes sont modestes et que le calendrier des commandes laisse le temps d’effectuer les réglages. Dans les deux cas, testez des panneaux et des matériaux de chant représentatifs, y compris des finitions sensibles, puis contrôlez la qualité du collage et l’état des surfaces visibles après le traitement.
Perçage et usinage
L’assemblage des meubles dépend du positionnement régulier des trous pour les charnières, les coulisses, les étagères, les connecteurs et les autres ferrures. Un centre CNC de perçage ou d’usinage peut réduire le travail de traçage manuel lorsque les programmes sont générés avec précision et que la composition des commandes le justifie. Pour une production plus simple ou de plus faible volume, un équipement de perçage dédié et des gabarits bien maîtrisés peuvent être plus adaptés.
Vérifiez l’accès à chaque face et à chaque chant de la pièce. Certaines conceptions peuvent nécessiter un repositionnement ou une opération distincte, ce qui influe sur le temps de manutention et le risque d’erreur d’orientation. Les spécifications des ferrures doivent figurer dans les données de production : le changement d’une ferrure peut modifier le schéma d’usinage, même si les dimensions du meuble restent identiques.
Planifier le travail entre les machines
La manutention manuelle détermine souvent si une ligne pourtant bien spécifiée atteint son objectif. Les grands panneaux nécessitent des dispositifs de chargement adaptés, tandis que les panneaux finis doivent être soutenus de manière à éviter les rayures, les chants ébréchés et le gauchissement. Intégrez les aides au levage, les tables à rouleaux, les chariots et les zones d’attente clairement délimitées au périmètre du projet, plutôt que de les considérer comme des accessoires à ajouter après l’installation.
Déterminez comment les pièces seront regroupées. Un traitement par matériau ou type de chant peut réduire les changements de réglage des machines, mais l’assemblage risque alors d’attendre des composants répartis sur plusieurs lots. Le traitement par commande peut simplifier le suivi et la livraison, mais augmenter le nombre de changements de réglage. Un calendrier réaliste équilibre ces effets et fixe une limite au volume de travaux inachevés pouvant s’accumuler entre les postes.
L’assemblage et l’emballage méritent autant d’attention que l’usinage. Prévoyez de l’espace pour les ferrures, les contrôles, les retouches et la protection des surfaces finies. Si les meubles sont expédiés en kit à plat, définissez comment les pièces et les ferrures seront regroupées et étiquetées. S’ils sont expédiés assemblés, prévoyez l’espace supplémentaire nécessaire à la manutention et au stockage des unités terminées.
Établir le budget du système de production, pas seulement celui des machines
Le devis des équipements ne représente qu’une partie de l’investissement. Le budget du projet doit également tenir compte de l’installation, de l’alimentation électrique, de l’air comprimé si nécessaire, de l’aspiration des poussières, de la manutention des matériaux, des logiciels, de l’outillage, des consommables, de la formation et de l’espace nécessaire à l’entretien et au stockage. Les conditions du site peuvent modifier considérablement les coûts et l’agencement ; faites donc intervenir les fournisseurs concernés de machines et d’équipements du site tant que le plan peut encore évoluer.
Les coûts d’exploitation varient également en fonction du procédé choisi. Une découpe plus rapide peut nécessiter un système d’aspiration et des équipements de manutention plus performants ; une cellule hautement automatisée peut dépendre de personnel formé à la programmation et à la maintenance. Comparez les options en fonction de la charge de travail prévue, des besoins en main-d’œuvre, des consommables, des modalités de maintenance et des conséquences des temps d’arrêt. Acheter une capacité qui ne peut être approvisionnée en matériaux ou maintenue en production ne résoudra probablement pas un problème de livraison.
L’accès au service après-vente et aux pièces détachées doit être discuté avant l’achat. Qingdao Zhongding Machinery fournit des machines pour le travail du bois et des solutions complètes, et indique proposer une assistance technique et des pièces détachées. Lors de l’évaluation d’un fournisseur, demandez quel soutien est disponible pour la configuration proposée, comment les opérateurs et le personnel de maintenance seront formés, et comment les pièces de rechange seront livrées sur le site d’installation.
Définir les critères de réception avant l’arrivée des équipements
Utilisez les pièces et matériaux représentatifs sélectionnés pendant la planification pour définir les contrôles de réception. Incluez les commandes courantes, les dimensions variées, les panneaux finis visibles ainsi que toute exigence exigeante en matière de perçage ou de plaquage des chants. Définissez la méthode d’évaluation des dimensions, de la qualité des chants, du positionnement des trous, de l’état des surfaces, de l’étiquetage et du rendement, ainsi que les conditions de fonctionnement de l’essai.
Incluez les transferts entre les machines dans l’essai. Une machine de découpe peut fonctionner correctement de façon isolée, tandis que les étiquettes, les programmes ou l’orientation des pièces peuvent provoquer des erreurs au perçage ou à l’assemblage. Faites passer une commande complète jusqu’à l’emballage, consignez les interruptions et les reprises, puis attribuez la responsabilité du traitement des problèmes en suspens avant le démarrage de la production à pleine échelle.
Prévoyez une marge d’évolution lorsqu’elle répond à un besoin opérationnel clairement défini : espace d’attente supplémentaire, futur dispositif de manutention ou deuxième machine au niveau d’un goulot d’étranglement probable. Adaptez la configuration initiale aux commandes que l’usine prévoit de traiter. Un plan par étapes facilitera la justification d’une extension lorsque la charge de travail réelle montrera où une capacité supplémentaire est nécessaire.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.