


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Pourquoi la précision du devis pour une machine de placage de chants dépend du matériau et de l’épaisseur de vos panneaux
Pourquoi le matériau et l’épaisseur de vos panneaux déterminent directement la précision des devis de plaqueuse de chants
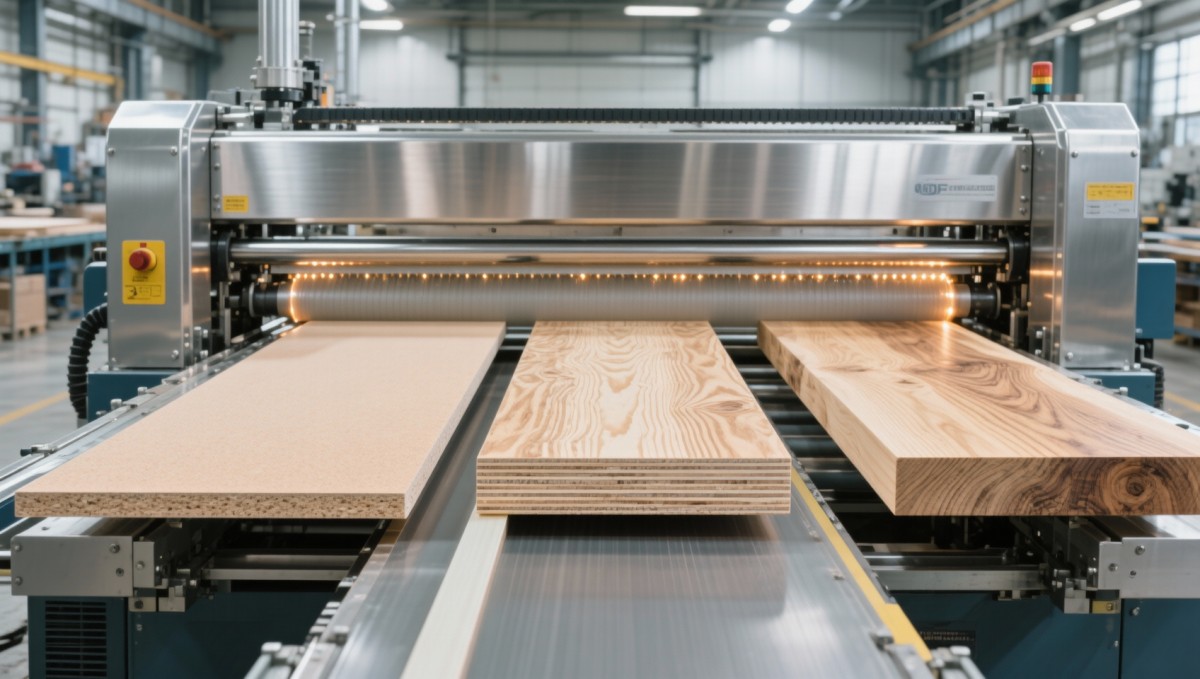
Si vous finalisez le budget d’un équipement d’investissement pour une nouvelle ligne de fabrication de meubles — ou augmentez la capacité d’une cellule existante de production de caissons — vous avez probablement reçu plusieurs devis de plaqueuses de chants. Vous avez sans doute constaté une chose : le même modèle, du même fournisseur, présente des spécifications, des options et des prix différents selon les propositions. Cette variation n’est pas arbitraire. Elle ne relève ni de tactiques commerciales ni de niveaux de prix régionaux. Elle dépend presque toujours de la précision avec laquelle le fournisseur comprend — et prend en compte — le matériau réel de vos panneaux et votre plage d’épaisseurs.
Il ne s’agit pas d’un simple détail technique. Pour les chefs de projet chargés de la préparation de la production, les imprécisions de devis liées aux hypothèses sur le substrat figurent parmi les principales causes de retards de mise en service, de modernisations imprévues et de déficits de cadence au cours de la première année. Un devis fondé sur des hypothèses génériques de « panneaux de particules de 16 à 19 mm » ne correspondra pas à la réalité si votre atelier traite, au cours d’un même poste, des façades de tiroirs en MDF de 3 mm, des caissons en contreplaqué de 25 mm et des chants en bois massif pour plateaux de table.
Le matériau ne concerne pas seulement l’apparence de surface : il détermine le comportement thermique et mécanique
Le plaquage de chants est un procédé thermomécanique : la chaleur ramollit l’adhésif, la pression assure le collage, et l’usinage mécanique finalise le joint. Toutefois, les matériaux réagissent différemment à chaque étape, non seulement en apparence, mais aussi en termes de densité, de conductivité thermique, de teneur en humidité et de stabilité des chants.
- MDF : Sa densité homogène permet une pénétration régulière de la colle, mais sa faible masse thermique implique un chauffage et un refroidissement rapides. Les machines doivent assurer une régulation de température précise et réactive, en particulier lors de cadences élevées. Une surchauffe risque de provoquer des cloques en surface ; un chauffage insuffisant entraîne une mauvaise adhésion au cœur du panneau.
- Panneau de particules : Sa structure hétérogène entraîne une absorption variable de la colle. Son inertie thermique plus élevée exige un temps de préchauffage plus long et des profils de pression de rouleaux plus stables. L’irrégularité de densité accroît également le risque d’écaillage des chants pendant l’affleurage ; la géométrie des outils de coupe et la synchronisation de l’avance deviennent donc essentielles.
- Contreplaqué : Les couches croisées se dilatent et se contractent à des vitesses différentes sous l’effet de la chaleur. Cela introduit des micro-mouvements à l’interface de collage. Un collage réussi nécessite une application de colle plus lente et mieux contrôlée, ainsi que des zones de pression adaptatives compensant la résistance à la compression propre à chaque couche.
- Bois massif : Le sens naturel du fil, les gradients d’humidité et les mouvements saisonniers signifient qu’aucun panneau ne se comporte exactement comme un autre. Les machines doivent permettre un réglage manuel ou semi-automatique pour chaque lot et intégrer une détection des chants en temps réel afin d’ajuster dynamiquement le volume de colle et la profondeur d’affleurage.
Un devis qui considère ces quatre substrats comme interchangeables omettra ces exigences fonctionnelles : modules de chauffage spécialisés, rouleaux presseurs multizones, capteurs d’affleurage adaptatifs, voire procédures de réglage de base. Ces omissions n’apparaissent pas comme des lignes de devis ; elles se révèlent plus tard sous forme d’écarts de performance.
L’épaisseur est une contrainte système, pas seulement une dimension
L’épaisseur du panneau détermine les chemins de charge mécaniques, la stabilité de l’avance et les tolérances d’alignement, et pas seulement la possibilité d’introduire le panneau dans la machine. Un panneau de 12 mm fléchit sous la pression des rouleaux ; un panneau de 38 mm résiste à la flexion, mais exige un couple plus élevé et une plus grande rigidité du bâti.
Prenons cet exemple : la plupart des plaqueuses de chants indiquent une « plage d’épaisseur standard » (par ex., 12 à 30 mm). Mais ce chiffre masque trois réalités opérationnelles :
- Épaisseur minimale : En dessous d’environ 8 mm, les courroies d’avance standard perdent leur adhérence. Les panneaux minces se déforment entre les rouleaux, provoquant des bavures de colle, une pression irrégulière et une usure prématurée des lames d’affleurage. Les solutions comprennent des courroies inférieures assistées par vide ou des systèmes à rouleaux segmentés, qui ne sont pas standard sur les modèles de base.
- Épaisseur maximale : Au-delà de 30 mm, les machines standard dépassent souvent leurs limites de déformation structurelle. Le résultat ? Une variation de l’épaisseur du joint de colle sur toute la hauteur du panneau, particulièrement près du chant supérieur, où la force des rouleaux diminue. Des bâtis renforcés, des systèmes à double entraînement ou une compensation hydraulique de pression sont nécessaires, mais rarement inclus sans spécification explicite.
- Variabilité de l’épaisseur : Si votre production comprend à la fois des côtés d’armoires de 16 mm et des plans de travail d’îlot de 28 mm, la machine doit maintenir l’uniformité de colle sur cet écart de 12 mm. Cela exige soit un recalibrage manuel entre les lots, soit une détection d’épaisseur en boucle fermée avec ajustement en temps réel du dosage de colle. Cette dernière solution augmente le coût, mais élimine une cause majeure de défaillance du collage sur les lignes traitant plusieurs épaisseurs.
Établir un devis sans connaître votre plage d’épaisseurs oblige les fournisseurs à se baser sur des hypothèses de cas défavorable ou, pire encore, à sous-dimensionner la machine. Aucune de ces solutions ne protège votre planning ni votre rendement.
Là où les devis génériques échouent — et ce qu’il faut surveiller
Voici ce qui se passe généralement lorsque le matériau et l’épaisseur ne sont pas validés suffisamment tôt :
- Le piège de la mise à niveau « colle uniquement » : Un fournisseur propose une machine « de base » avec un système de colle en option. Mais si vous traitez du MDF de 3 mm, cette unité de collage peut ne pas disposer du contrôle de débit fin nécessaire, entraînant des débordements excessifs de colle et un nettoyage coûteux après affleurage. La solution ? Une pompe différente, une buse différente, une zone de chauffage différente, dont aucune n’était prévue dans le devis initial.
- Les surprises concernant la précision d’affleurage : Vous recevez un devis indiquant une « tolérance d’affleurage de ±0,1 mm ». Mais cette spécification suppose un panneau de particules stable et plat de 18 mm. Sur un contreplaqué déformé de 25 mm, la même machine atteint ±0,4 mm, car la tête d’affleurage ne possède pas de capacité dynamique de suivi de chant. Cet écart n’apparaît pas dans les brochures.
- L’augmentation progressive des coûts après-vente : Une machine livrée pour le « MDF et les panneaux de particules » peut fonctionner de manière fiable avec ces matériaux, mais tomber en panne en quelques mois lors de vos utilisations occasionnelles de bois massif. Les pièces de rechange, telles que les lames d’affleurage trempées et les chaînes d’avance renforcées, n’étaient pas prises en compte dans le plan de maintenance initial.
Aucun de ces problèmes ne reflète une mauvaise conception de la machine. Ils reflètent une discipline de chiffrage incomplète, où des hypothèses techniques remplacent une validation spécifique aux matériaux.
Comment ancrer votre prochain devis dans la réalité
Vous n’avez pas besoin de devenir ingénieur en matériaux, mais vous devez modifier votre manière d’échanger avec les fournisseurs durant la phase de devis. Concentrez votre vérification préalable sur trois éléments concrets :
- Fournissez des échantillons de panneaux réels, pas seulement des spécifications. Envoyez 3 à 5 panneaux représentatifs, y compris les cas les plus défavorables de gauchissement, de qualité des chants et, si possible, les mesures de teneur en humidité. Laissez le fournisseur tester le débit de colle, la réponse à la pression et le comportement d’affleurage sur son unité de démonstration. Cela révèle la compatibilité plus rapidement que n’importe quelle fiche technique.
- Définissez la *répartition* des épaisseurs, et pas seulement le minimum/maximum. Communiquez votre mix de production : par ex., « 70 % entre 16 et 19 mm, 20 % entre 25 et 28 mm, 10 % en dessous de 10 mm ». Cela indique au fournisseur où prioriser les fonctions adaptatives et où des réglages fixes suffiront.
- Exigez des cartes de configuration de machine, pas seulement des numéros de modèle. Demandez un tableau indiquant quels modules matériels — zones de chauffage, rouleaux presseurs, têtes d’affleurage, systèmes d’avance — sont activés pour chaque combinaison matériau/épaisseur de votre plage. S’ils ne peuvent pas le fournir, le devis reste théorique.
Chez Qingdao Zhongding Machinery, nous construisons chaque devis de plaqueuse de chants autour de ce principe : aucune hypothèse par défaut, aucune configuration générique. Nous demandons votre liste de substrats avant de sélectionner un modèle de base, et nous validons les transitions d’épaisseur sur notre ligne d’essai avant de finaliser les options. Car pour un chef de projet, le véritable coût d’un devis imprécis n’est pas la différence de prix. Ce sont les reprises, les temps d’arrêt et le retard pris pour atteindre votre premier objectif de revenus.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.