


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
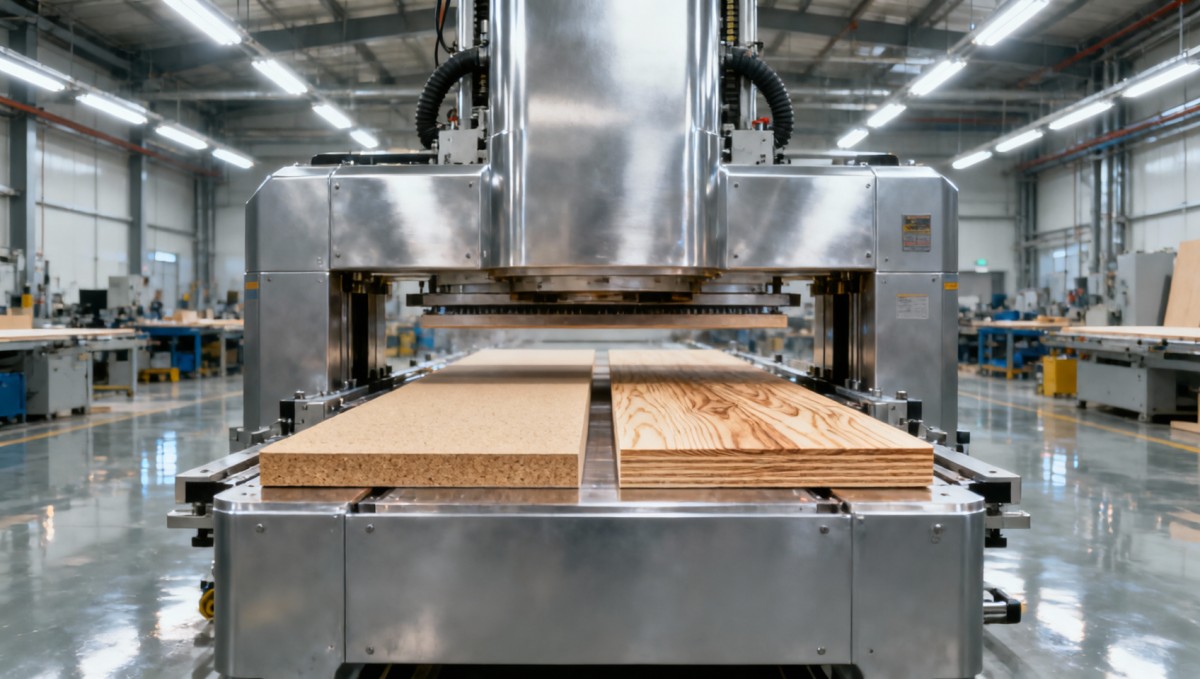
Une presse automatique pour panneaux de bois peut-elle traiter à la fois le MDF et le contreplaqué sans reconfiguration ?
Une presse automatique pour panneaux de bois peut-elle traiter à la fois le MDF et le contreplaqué sans reconfiguration ?
Réponse courte : oui, mais uniquement si la machine est conçue pour une gestion adaptative des matériaux, et pas seulement homologuée pour « les deux matériaux ». La plupart des opérateurs découvrent cette distinction trop tard, après avoir mis en service une presse exigeant un recalibrage manuel à chaque passage du MDF au contreplaqué. Ces temps d’arrêt s’accumulent : 8–15 minutes par changement, répétées des dizaines de fois par équipe. Pire encore, des profils de pression incohérents selon les matériaux entraînent un délaminage des bords du contreplaqué ou des cloques en surface sur le MDF — des défauts qui échappent à l’inspection visuelle jusqu’aux opérations ultérieures de ponçage ou de plaquage de chants.
La véritable question n’est pas de savoir si une presse *peut* traiter les deux matériaux, mais si elle maintient l’intégrité d’adhésion visée, la stabilité dimensionnelle et la qualité de surface *sans intervention de l’opérateur* entre les cycles. Cela dépend moins des spécifications marketing (« compatible MDF et contreplaqué ») que de trois niveaux de conception fonctionnelle : la réponse thermique, la logique de répartition de la pression et la mémoire des profils matériaux.
Pourquoi « homologuée pour les deux » ne signifie pas « prête pour les deux »
De nombreuses presses automatiques pour panneaux de bois mentionnent le MDF et le contreplaqué dans leur documentation technique, mais ces indications reflètent souvent des essais statiques en laboratoire dans des conditions idéales : lots d’un seul matériau, température ambiante de l’atelier, panneaux préconditionnés et temps de maintien fixe. En pratique, le MDF et le contreplaqué réagissent de façon fondamentalement différente à la chaleur et à la pression :
- Le MDF est homogène, riche en humidité (8–12 % MC) et thermoconducteur. Il absorbe rapidement la chaleur, mais se comprime facilement — une pression excessive provoque une perte irréversible de densité dans la couche de surface, entraînant une mauvaise adhérence du placage ou un retour élastique après pressage.
- Le contreplaqué est anisotrope : les lignes de colle se dilatent/se contractent à des vitesses différentes de celles des couches de placage, les plis centraux varient en densité et en teneur en humidité, et les vides ou réparations créent une résistance thermique localisée. L’application d’une pression uniforme risque d’écraser les âmes en bois tendre tout en comprimant insuffisamment les plis croisés en bois dur.
Une presse appliquant des courbes de chauffe et des rampes de pression identiques aux deux matériaux compromettra inévitablement l’un d’eux — ou les deux. Le problème n’est pas la capacité, mais la précision du contrôle. Un changement réellement transparent exige que la machine reconnaisse le type de matériau *avant* la fermeture, puis ajuste toute sa séquence de pressage — et pas uniquement les consignes de pression, mais aussi le timing des rampes, la durée de maintien, la vitesse de refroidissement et même la synchronisation des vérins hydrauliques.
Ce qui permet réellement un fonctionnement sans reconfiguration
Trois caractéristiques interdépendantes distinguent les presses qui *tolèrent* les deux matériaux de celles qui les *optimisent* individuellement sans réglage :
1. Zones de chauffe adaptées au matériau
Il ne s’agit pas simplement d’un « chauffage multizone », mais de zones contrôlables indépendamment avec une modulation thermique pilotée par retour d’information. Le contreplaqué nécessite des températures de surface plus lentes et moins élevées (105–115°C) afin d’éviter la dégradation des lignes de colle dans les plis extérieurs, tandis que le MDF bénéficie d’une montée en température plus rapide à 125–135°C pour évacuer l’humidité avant la polymérisation de la résine. Une presse dotée de profils de zone fixes impose des compromis ; une presse avec cartographie thermique adaptative ajuste la puissance des zones en temps réel selon l’épaisseur, la densité et les relevés d’émissivité de surface du matériau.
2. Profilage dynamique de la pression
Une pression statique (par exemple, « 12 MPa constants ») ne convient à aucun des deux matériaux. Le MDF nécessite une forte pression initiale (pour fermer les interstices et amorcer l’écoulement de la résine), puis une réduction progressive pendant le maintien afin d’éviter l’affaissement de la surface. Le contreplaqué requiert une pression par étapes : une faible force initiale pour aligner les plis sans les déplacer, suivie d’une augmentation progressive pour consolider les lignes de colle sans écraser les âmes. Les machines dotées de rampes de pression programmables — liées à la température et au temps — permettent non seulement l’utilisation de deux matériaux, mais réduisent également le temps de cycle de 12–18 % par rapport aux cycles à pression fixe.
3. Profils matériaux prédéfinis et validés sur le terrain
Les « profils prédéfinis » ne sont pas de simples réglages enregistrés : ce sont des séquences calibrées empiriquement et validées auprès de plusieurs fournisseurs de panneaux, formulations de colle et conditions environnementales. Un profil fiable pour du contreplaqué de bouleau de 18mm inclut une compensation des variations saisonnières d’humidité ; un profil MDF tient compte des différences entre les systèmes de résine urée-formaldéhyde et phénol-formaldéhyde. Sans ce niveau de précision, les opérateurs finissent par ajuster manuellement les paramètres chaque jour, annulant ainsi l’objectif de l’automatisation.
Là où l’écart apparaît — en production, et non sur les fiches techniques
Deux points de défaillance courants révèlent si une presse traite réellement les deux matériaux sans reconfiguration :
- Incohérence de la qualité des chants : si les chants du contreplaqué présentent des zones pauvres en colle ou des microfissures après pressage, tandis que les chants du MDF montrent un relief de fibres ou un léger gonflement, la machine applique probablement une pression uniforme indépendamment de l’anisotropie du matériau. Il ne s’agit pas d’une « erreur de réglage », mais d’une limitation de l’architecture de contrôle.
- Dérive dimensionnelle après pressage : des panneaux MDF qui rétrécissent de 0.15–0.25 mm en largeur dans les 24 heures, tandis que les panneaux de contreplaqué se déforment légèrement dans le sens du fil, indiquent des protocoles de refroidissement inadaptés. Des vitesses de refroidissement uniformes ignorent le fait que le MDF libère les contraintes internes de manière isotrope, alors que le contreplaqué relâche les tensions de façon directionnelle. Un séquençage adaptatif du refroidissement évite cela.
Ce ne sont pas des défauts que l’on corrige par la formation ou la maintenance : ce sont les symptômes d’une logique de contrôle spécifique aux matériaux insuffisante. Les intégrer ultérieurement dans des presses d’ancienne génération fonctionne rarement ; le matériel (capteurs, vitesse de réponse des vannes, latence de traitement du PLC) doit permettre des ajustements à l’échelle de la milliseconde.
Ce qu’il faut vérifier avant de s’engager
Si votre flux de travail alterne régulièrement entre MDF et contreplaqué — et surtout si vous produisez des lots mixtes (par ex., caissons d’armoires en MDF, portes en contreplaqué) — ne vous fiez pas aux affirmations des brochures. Demandez des preuves de ces trois éléments :
- Un rapport d’essai documenté montrant des cycles consécutifs de MDF et de contreplaqué (même jour, même opérateur, même système de colle), avec des données de résistance d’adhésion (essais de cisaillement ASTM D1037) et des mesures de planéité de surface (tolérance de ±0.08 mm maintenue pour les deux).
- La preuve du changement de profil adaptatif : vidéos ou fichiers journaux montrant l’ajustement automatique des paramètres lors de la lecture d’un code-barres matériau ou de la sélection d’un préréglage — sans intervention manuelle autre que la confirmation du type de travail.
- Des registres de service d’au moins deux clients existants exploitant des programmes composés à >60 % de matériaux mixtes, indiquant le temps d’arrêt imprévu moyen attribué aux problèmes de changement de matériau (il doit être proche de zéro, et non simplement « inférieur à auparavant »).
Les fabricants qui ont bien résolu ce problème intègrent cette logique au niveau du firmware — non comme module logiciel additionnel, mais comme architecture de contrôle intégrée. C’est pourquoi l’expérience compte : il faut des années de retours terrain provenant d’usines de meubles, de fabricants de portes et de laminateurs industriels pour affiner des modèles thermiques et de pression capables de résister aux variations réelles.
Pour les ateliers où la flexibilité n’est pas facultative — où la commande d’aujourd’hui peut porter sur 300 panneaux de MDF de 16mm et celle de demain sur 200 panneaux de contreplaqué marine de 19mm — la bonne presse automatique pour panneaux de bois ne se contente pas d’accepter les deux matériaux. Elle les traite comme des systèmes physiques distincts — et réagit en conséquence, à chaque fermeture du plateau de presse.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.