


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Capacité du changeur d’outils d’une défonceuse ATC : quand davantage de positions d’outils améliorent le rendement
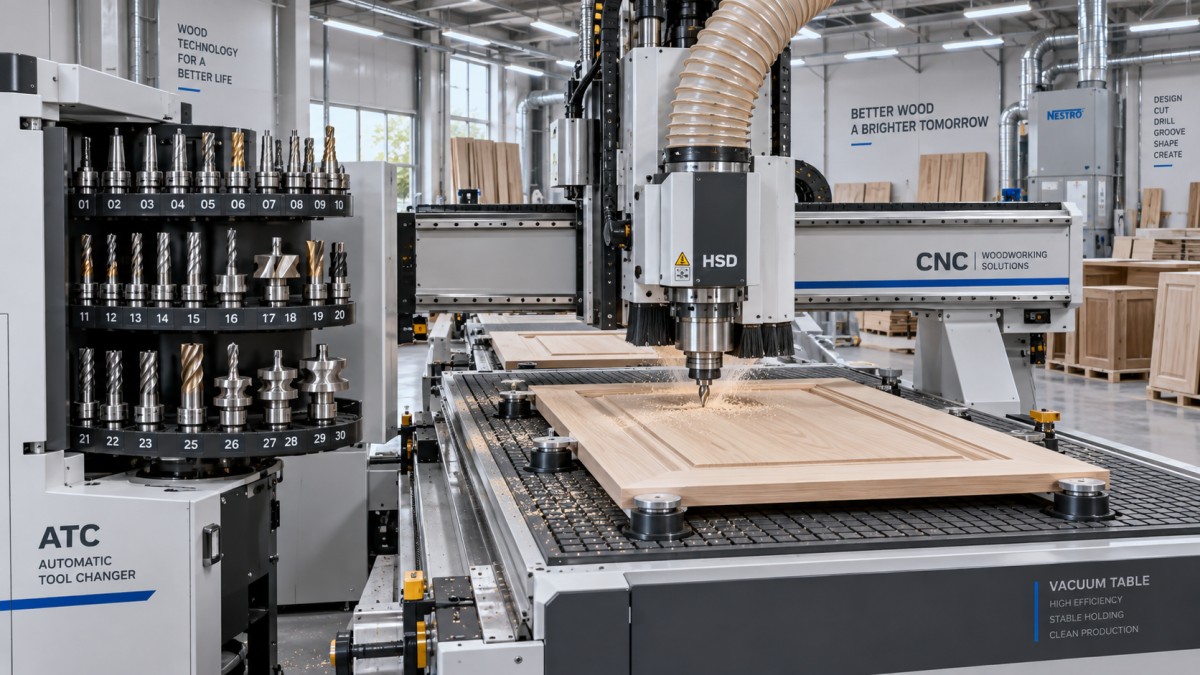
Pour les évaluateurs techniques comparant des solutions CNC, la capacité du changeur d’outils d’une fraiseuse ATC est un facteur pratique dans l’équilibre entre débit, flexibilité d’usinage, encombrement de la machine et coût d’investissement. Un magasin plus grand peut éliminer les interventions manuelles et maintenir la progression des travaux complexes d’imbrication, mais « davantage de positions » ne signifie pas automatiquement « davantage de productivité ».
La question clé n’est pas de savoir combien d’outils une fraiseuse CNC peut contenir. Il s’agit de savoir combien d’outils un véritable planning de production nécessitesur la machine, y compris les outils requis pour la coupe courante, le profilage, le perçage, les opérations de finition et les exceptions inévitables qui surviennent pendant un poste. Dans la production du bois, où une porte de meuble peut nécessiter des motifs de perçage, des logements de charnières, des rainures, un profilage des chants et des découpes de panneaux, la disponibilité des outils peut façonner l’ensemble du rythme de la cellule.
Cet article examine dans quels cas une capacité ATC plus élevée génère des gains mesurables, dans quels cas elle apporte peu de valeur, et quels détails techniques doivent être étudiés avant de spécifier un changeur automatique d’outils pour une fraiseuse CNC de menuiserie.
La capacité du changeur d’outils est une décision de production, et non un chiffre de catalogue
Un changeur automatique d’outils stocke et échange les outils sans obliger l’opérateur à arrêter la machine, ouvrir la broche, installer une fraise, réinitialiser les données d’outil et redémarrer le programme. Cette fonction de base est bien connue. Le point d’évaluation plus important consiste à déterminer si la capacité du magasin correspond à la stratégie d’usinage.
Une fraiseuse ATC compacte peut ne contenir qu’un ensemble limité d’outils essentiels : par exemple, une fraise d’ébauche, une fraise de finition, un foret, un outil de rainurage et une fraise de profilage. Cette configuration peut bien fonctionner pour des travaux stables et répétitifs. Si chaque panneau suit un programme similaire et que l’opération utilise les mêmes cinq ou six outils, un magasin d’outils plus grand peut rester à moitié vide pendant une grande partie de la semaine.
La capacité devient plus significative lorsque la production présente des variations. Considérez un atelier produisant des meubles sur mesure, des composants d’armoires mixtes, des portes intérieures, des panneaux décoratifs et des travaux de préparation pour quincaillerie. Dans cet environnement, les opérateurs peuvent avoir besoin de différents diamètres de fraises, groupes de forets, fraises à compression, fraises droites, outils à bout hémisphérique, outils de chanfreinage et fraises de profilage spécialisées. Sans un nombre suffisant de positions disponibles, l’automatisation théorique de la fraiseuse CNC est interrompue par des chargements manuels d’outils planifiés ou imprévus.
Ces interruptions affectent bien plus que le temps d’inactivité de la broche. Elles peuvent exiger l’attention d’un opérateur au moment le moins opportun, augmenter le risque de charger le mauvais outil et introduire des incohérences lorsque les informations sur la longueur ou le diamètre de l’outil ne sont pas gérées avec soin.
Dans quels cas des positions ATC supplémentaires génèrent de réels gains de débit
Une capacité étendue tend à être rentable lorsqu’elle supprime une contrainte récurrente plutôt que d’ajouter simplement un stockage supplémentaire. Les conditions d’exploitation suivantes indiquent fortement qu’un changeur d’outils plus grand mérite une attention sérieuse.
1. Les pièces nécessitent plus d’outils uniques que le magasin actuel ne peut en accueillir
C’est le cas le plus évident. Si le travail de production moyen utilise régulièrement plus d’outils uniques que la machine ne peut en contenir, les changements d’outils manuels font partie intégrante du processus. Un travail nécessitant dix outils sur une machine à six positions peut être techniquement réalisable, mais il n’est pas entièrement automatisé.
Il est important de compter lesoutils uniques, et pas seulement les types d’opérations. Une opération de perçage peut nécessiter plusieurs diamètres. Le fraisage peut exiger des outils distincts pour l’ébauche et la finition. Un programme de découpe peut utiliser un outil à compression pour les chants de panneaux et un autre outil pour les géométries internes plus petites. La duplication d’outils peut également être nécessaire lorsqu’une fraise est réservée aux panneaux stratifiés et qu’une autre est utilisée pour le bois massif ou les matériaux plaqués.
Pour une installation qui change régulièrement de travaux, conserver le jeu complet d’outils standard chargé peut être plus précieux que de gagner quelques secondes sur un parcours de coupe individuel.
2. La machine traite une production très diversifiée en volumes faibles à moyens
La fabrication à grand volume justifie souvent des machines dédiées, des plans d’outillage fixes ou des familles de produits étroitement contrôlées. La production très diversifiée est différente. La fraiseuse CNC doit passer d’un type de pièce à un autre avec une préparation minimale, parfois plusieurs fois par jour.
Dans ce contexte, les positions ATC supplémentaires servent de tampon face aux variations de préparation. Un programmeur peut élaborer des bibliothèques d’outils robustes autour de groupes de matériaux et de caractéristiques de produits courantes, au lieu de décider continuellement quels outils doivent être retirés pour faire de la place au travail suivant. Le résultat n’est pas nécessairement une réduction spectaculaire du temps de cycle pour un panneau ; c’est une journée de production plus fluide avec moins de pauses entre les commandes.
Cela est particulièrement pertinent pour les meubles sur commande, le mobilier pour collectivités, l’agencement de magasins et la production de composants d’intérieur. Les évaluateurs devraient examiner la diversité hebdomadaire des travaux plutôt que de se fier uniquement au nombre d’outils d’un programme échantillon.
3. L’usure des outils provoque des arrêts imprévus
Un changeur d’outils doté de positions libres peut soutenir une stratégie de gestion de l’usure plus réfléchie. Selon la configuration de la machine et les capacités de commande, un atelier peut conserver des outils de remplacement préparés dans le magasin ou maintenir des outils alternatifs pour les matériaux exigeants. Cela n’élimine pas la nécessité d’inspections et de surveillance de la durée de vie des outils, mais peut réduire la perturbation causée par une fraise usée découverte en cours de poste.
L’avantage est le plus important lorsque la qualité des chants est critique. Les panneaux mélaminés, les panneaux plaqués, les stratifiés compacts et les produits en bois d’ingénierie peuvent révéler rapidement l’usure des fraises par des éclats, des marques de chaleur ou une mauvaise finition des chants. Si un outil de finition usé impose un arrêt, le coût ne se limite pas au changement d’outil ; le processus en aval peut également attendre des pièces acceptables.
4. Les programmes combinent fraisage, perçage et travaux de détail
Une fraiseuse de production par imbrication traite fréquemment plus que la découpe périphérique. Elle peut percer des trous pour taquets d’étagère, usiner des emplacements de connecteurs, réaliser des rainures, créer des poches, fraiser des courbes, former des évidements et finir des chants apparents dans une même configuration. Plus les étapes de processus sont regroupées sur une seule machine, plus les positions d’outils deviennent pertinentes.
Il existe ici un seuil pratique. Lorsqu’une fraiseuse devient un centre d’usinage multifonction plutôt qu’une simple plateforme de découpe de panneaux, un petit magasin peut devenir l’élément limitant. L’ajout de capacité permet au programmeur de sélectionner les outils en fonction de la qualité du processus au lieu de contraindre plusieurs opérations à utiliser une seule fraise « polyvalente ».
Une méthode simple pour quantifier l’opportunité
Les évaluations techniques bénéficient d’une séparation entre le temps de changement d’outil et le temps total de production disponible. Un magasin ATC plus grand ne rend pas chaque échange automatique plus rapide ; la conception du magasin, la distance de déplacement, l’orientation de la broche et la séquence de commande ont tous leur importance. Sa valeur principale réside souvent dans l’élimination des échangesmanuels et des interruptions de préparation hors ligne.
Une analyse utile commence par les enregistrements de production de travaux représentatifs :
- Nombre d’outils uniques requis par travail ;
- Fréquence des travaux dépassant la capacité actuelle du magasin ;
- Temps moyen d’intervention manuelle, y compris l’installation et la vérification des outils ;
- Nombre de changements de travaux par poste ;
- Rebuts ou retouches liés à un chargement d’outil incorrect, à des erreurs de décalage ou à des outils usés ;
- Si les opérateurs retardent des travaux parce que l’outillage requis n’est pas préparé.
Par exemple, un échange manuel peut sembler ne prendre que quelques minutes. En pratique, l’interruption peut inclure la recherche de la bonne fraise, le nettoyage du porte-outil, le chargement de l’outil, la confirmation du numéro d’outil, la mesure ou le contrôle des décalages, le redémarrage du programme et l’inspection de la première pièce terminée. Multiplié dans une production diversifiée, ce temps devient visible dans le taux d’utilisation de la machine.
Toutefois, une augmentation de capacité doit être évaluée par rapport au véritable goulot d’étranglement. Si la fraiseuse passe beaucoup de temps à attendre le chargement, le déchargement, l’étiquetage, le ponçage, l’assemblage ou la manutention des matériaux, un changeur d’outils plus grand à lui seul ne transformera pas la production. Il doit être évalué comme faisant partie du flux de production complet.
La taille du magasin, sa disposition et l’enveloppe d’outillage doivent être évaluées ensemble
Comparer uniquement le nombre de positions peut conduire à de mauvaises spécifications. Un carrousel à douze positions et un rack d’outils linéaire à douze positions peuvent offrir la même capacité nominale tout en influençant différemment l’accès, la séquence de changement, l’encombrement de la machine et la maintenance. La conception privilégiée dépend de l’architecture de la machine et des priorités de production de l’atelier.
Un magasin plus grand peut également exiger une disposition d’outillage plus rigoureuse. Les outils ne doivent pas être affectés au hasard aux postes libres. Les outils lourds, les fraises de grand diamètre et les longs forets doivent respecter des règles de positionnement claires. Les outils fréquemment utilisés doivent être disposés de manière à prendre en charge le mode d’échange privilégié de la machine lorsque cela s’applique, tandis que les enveloppes de collision des fraises doivent être vérifiées à la fois en position de stationnement et en position d’échange.
L’exigence cachée : la rigueur des données d’outils
Une plus grande capacité accroît la flexibilité, mais elle augmente également la quantité d’informations d’outils à contrôler. Chaque outil nécessite une identification correcte, une valeur de diamètre, un décalage de longueur, une vitesse maximale, des indications de vitesse d’avance et, idéalement, une plage définie de matériaux ou d’applications. Sans cette rigueur, une grande fraiseuse ATC peut créer davantage d’occasions d’erreurs qu’une machine plus petite.
Les évaluateurs techniques devraient demander comment l’atelier gérera la bibliothèque d’outils. Les opérateurs mesureront-ils les outils manuellement ? Existe-t-il un dispositif de réglage d’outils sur la machine ? Les décalages sont-ils confirmés après le remplacement d’un outil ? Le même numéro d’outil est-il systématiquement associé au même porte-outil et au même type de fraise ? La commande CNC peut-elle avertir l’opérateur des limites de durée de vie des outils ou des outils manquants ?
Ces questions sont particulièrement importantes dans les usines travaillant en plusieurs équipes. Un système d’outillage bien organisé favorise la répétabilité entre les opérateurs. Un système géré de manière souple transforme chaque changement de travail en un petit événement de dépannage.
Quand davantage de positions d’outils n’améliorent pas le débit
Il existe des raisons valables de choisir un magasin plus petit. Un atelier centré sur une gamme de produits restreinte peut n’utiliser que quelques outils pendant la majeure partie de sa production. Si la fraiseuse effectue des travaux de base d’imbrication et de découpe, une configuration ATC compacte peut être plus facile à gérer et offrir un meilleur rapport coût-production.
De même, l’ajout de capacité ne résout pas les problèmes causés par une mauvaise imbrication, un maintien par vide insuffisamment puissant, un chargement lent des matériaux, une aspiration des poussières inadéquate, un maintien de pièce instable ou une programmation inefficace. Lorsqu’une fraiseuse attend la main-d’œuvre ou les matériaux, les positions d’outils inutilisées ne créent pas de valeur de production.
Une autre erreur courante consiste à spécifier un grand magasin parce qu’une future gamme de produits est vaguement envisagée. Anticiper l’avenir est judicieux lorsqu’il existe un plan crédible pour des opérations d’usinage supplémentaires, de nouveaux matériaux ou une plus grande variété de travaux. Cela l’est moins lorsqu’aucune stratégie d’outillage n’accompagne la spécification. Un magasin doit soutenir un modèle de production attendu, et non simplement donner l’impression qu’un devis est plus complet.
Un cadre pratique pour sélectionner la capacité
Au lieu de sélectionner instinctivement parmi des niveaux de capacité standard, établissez une cartographie des outils à partir de travaux représentatifs. Examinez une semaine normale de production, et pas seulement les travaux idéaux. Répertoriez chaque fraise, foret et outil spécialisé requis, puis identifiez ceux qui doivent rester chargés simultanément afin d’éviter toute intervention manuelle.
Ensuite, ajoutez une marge opérationnelle raisonnable. Cette marge peut couvrir des fraises de remplacement, des alternatives spécifiques aux matériaux, des outils spéciaux temporaires ou le travail suivant dans un planning diversifié. La marge appropriée varie selon le style de production : une ligne stable de fabrication d’armoires nécessite moins de flexibilité qu’un atelier sur mesure desservant de nombreux formats de conception.
Enfin, confirmez que les positions nominales sont réellement utilisables. Si deux gros outils ne peuvent pas occuper des postes adjacents, ou si une tête agrégat requise limite les positions voisines, la capacité effective peut être inférieure au chiffre indiqué dans le catalogue. Demandez au fournisseur d’examiner la liste d’outillage prévue, y compris les dimensions des porte-outils et les diamètres des fraises, avant de finaliser la configuration de la machine.
Ce que les évaluateurs techniques doivent demander au fournisseur
Lors de la comparaison d’une fraiseuse ATC, demandez une documentation qui rend le système de changement d’outils mesurable plutôt que descriptif. Celle-ci doit inclure le type de magasin, le nombre de positions, les diamètres d’outils autorisés, les dimensions maximales des outils, les spécifications de porte-outils, les options de mesure automatique des outils et les détails de la séquence de changement d’outils. Si la machine doit traiter des composants de meubles variés, partagez avec le fournisseur des programmes CNC représentatifs ou des listes d’opérations.
Pour les fabricants de menuiserie, cette discussion devrait aller au-delà de la machine elle-même. Qingdao Zhongding Machinery Co., Ltd., forte d’une longue expérience dans l’accompagnement des opérations de menuiserie, aborde la sélection d’une fraiseuse comme une partie d’un besoin de production plus large : la configuration de la machine, la compatibilité de l’outillage, le support technique, la disponibilité des pièces de rechange et les réalités pratiques du maintien en fonctionnement des équipements au fil du temps ont tous leur importance. La capacité ATC la plus adaptée est celle qui correspond au processus du client sans introduire de complexité inutile.
En fin de compte, un changeur d’outils étendu est précieux lorsqu’il préserve le temps de broche, réduit la dépendance aux préparations et permet à la machine d’exécuter un ensemble plus large d’opérations dans un cycle ininterrompu. Pour les travaux répétitifs utilisant un nombre limité d’outils, une configuration plus petite peut être entièrement suffisante. Pour une production diversifiée et un usinage multifonction, les bonnes positions supplémentaires peuvent transformer une fraiseuse ATC d’une machine de coupe performante en une ressource de production plus fiable.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.