

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Configurations d’équipements de manutention du bois réduisant les dommages sur les lignes de transfert en scierie
Les dommages aux planches sur une ligne de transfert de scierie proviennent rarement d’une défaillance spectaculaire unique. Ils s’accumulent généralement à cause de petits impacts répétés : une planche tombe de trop haut sur un convoyeur, une butée frappe le mauvais bord, la vitesse d’un rouleau change trop brusquement ou le matériau s’accumule avant une machine en aval. La configuration la plus efficace des équipements de manutention du bois n’est donc pas simplement celle qui comporte le plus de convoyeurs. C’est celle qui maintient chaque pièce soutenue, alignée, séparée et en mouvement à une cadence contrôlée d’un processus au suivant.
Une ligne de transfert doit être conçue en fonction de l’état le plus vulnérable des planches dans le processus. Le bois fraîchement scié, les pièces minces, les longues planches, les pièces déformées et les planches présentant des nœuds non adhérents ne tolèrent pas la même méthode de manutention. Si la ligne est planifiée uniquement en fonction des dimensions nominales des planches et du débit cible, des dommages apparaissent souvent après l’installation sous forme de fentes en bout, de meurtrissures sur les bords, de marques de surface, de bourrages et d’empilage instable.
Commencez par les points de dommage, et non par la liste des équipements
Avant de sélectionner des convoyeurs, des transferts transversaux, des retourneurs ou des empileurs, cartographiez chaque point où le bois change de direction, de hauteur, de vitesse, d’orientation ou de prise en charge entre les machines. Ces transitions sont les endroits où les dommages dus à la manutention sont les plus susceptibles de se produire.
Un examen pratique suit normalement le parcours de la planche depuis la sortie d’une machine jusqu’à l’entrée de la suivante. À chaque point de transfert, posez quatre questions :
- La planche est-elle soutenue en continu, en particulier à ses extrémités avant et arrière ?
- Entre-t-elle en contact avec une butée rigide, un bord métallique, une fixation exposée ou une autre planche en mouvement ?
- Sa vitesse correspond-elle à celle de l’équipement de réception avant le contact ?
- Les pièces humides, tordues, courtes ou inhabituellement légères peuvent-elles passer sans perte de contrôle ?
Cette approche modifie la discussion sur l’implantation. Au lieu de se demander si un convoyeur à rouleaux ou un convoyeur à chaîne est globalement meilleur, l’équipe du projet peut décider quelle méthode de manutention protège le matériau à un point de transfert précis.
Par exemple, un convoyeur à rouleaux peut convenir à des planches stables et planes se déplaçant en ligne droite. Il devient moins adapté lorsque du bois mince ou irrégulier doit franchir un espace, lorsque les pièces arrivent en biais ou lorsque l’espacement entre les planches est irrégulier. Dans ces conditions, un entraxe de rouleaux plus rapproché, des rouleaux motorisés, une section à bande ou une table de transfert guidée peuvent être une meilleure solution que la simple augmentation de la vitesse du convoyeur.
Construisez la ligne autour de transitions contrôlées
La plupart des lignes de transfert de scierie comprennent une série de fonctions simples : réception, séparation, transport longitudinal, transfert transversal, orientation, mise en tampon, classement ou traitement, et empilage. Les dommages sont réduits lorsque chaque fonction a un rôle clair et un espace suffisant pour être réalisée.
Les problèmes commencent lorsqu’une courte section de convoyeur doit effectuer plusieurs tâches à la fois. Une section destinée à transporter des planches ne devrait pas également être utilisée pour les arrêter, les aligner, les mettre en file d’attente et les tourner sans dispositifs de contrôle dédiés. La combinaison de ces fonctions entraîne souvent des contacts entre planches et une accumulation imprévisible.
Utilisez des transferts à faible chute partout où la hauteur change
Les chutes verticales sont l’une des sources les plus évidentes de dommages aux extrémités et de marques d’impact sur les surfaces. Une faible différence de niveau peut néanmoins être dommageable lorsque les planches se déplacent rapidement ou lorsque la surface de réception est rigide. L’objectif n’est pas seulement de réduire la différence de hauteur, mais de rendre le mouvement de la planche prévisible lorsqu’elle entre dans la section suivante.
Dans la mesure du possible, alignez les hauteurs des convoyeurs afin que les planches glissent ou roulent sur une transition courte et soutenue. Utilisez des plaques de transfert, des rouleaux rapprochés, des bandes ou des mécanismes d’abaissement contrôlé lorsqu’un espace ne peut être évité. Le convoyeur de réception doit être prêt à accepter la planche avant l’arrivée de son extrémité avant, plutôt que de l’obliger à heurter une surface arrêtée.
Le bois de grande longueur nécessite une attention particulière. Une planche peut sembler stable à l’avant alors que son extrémité arrière n’est pas encore soutenue. Cela peut créer un mouvement de fouet qui endommage l’extrémité arrière ou fait pivoter la planche vers le matériau adjacent. L’espacement des supports doit être évalué en fonction des pièces les plus courtes et les plus flexibles que la ligne traitera, et non uniquement en fonction du produit moyen.
Adaptez les vitesses avant la rencontre des pièces
Les différences de vitesse sont une cause sous-estimée de frottement, de chevauchement et d’arrêts brusques. Si le convoyeur en aval fonctionne beaucoup plus lentement que le convoyeur en amont, les planches se regroupent. S’il fonctionne beaucoup plus vite, le bord avant peut être tiré brusquement, en particulier lorsque la planche présente une surface rugueuse ou humide.
Les changements de vitesse doivent être progressifs et liés aux exigences réelles du processus. Une courte zone d’accélération peut être utile avant un séparateur ou un scanner, mais elle ne doit pas créer un espace suffisamment grand pour que les extrémités des planches tombent ou se tordent. Lorsque plusieurs sections de convoyeurs fonctionnent comme un seul parcours de transport, des entraînements coordonnés et une logique de contrôle adaptée aident à maintenir l’espacement entre les planches sans dépendre d’arrêts mécaniques répétés.
L’accumulation mérite la même attention. Une ligne sans zone tampon conçue à cet effet obligera les équipements en amont à s’arrêter fréquemment. Une ligne avec une accumulation excessive non contrôlée peut créer des amas de planches, des marques de pression et des redémarrages difficiles. Les zones tampons doivent avoir une capacité définie et une séquence de libération planifiée, en particulier avant les postes de classement, les ébouteuses, les systèmes de tri et les zones de formation des piles.
Choisissez les équipements de manutention selon le comportement du matériau
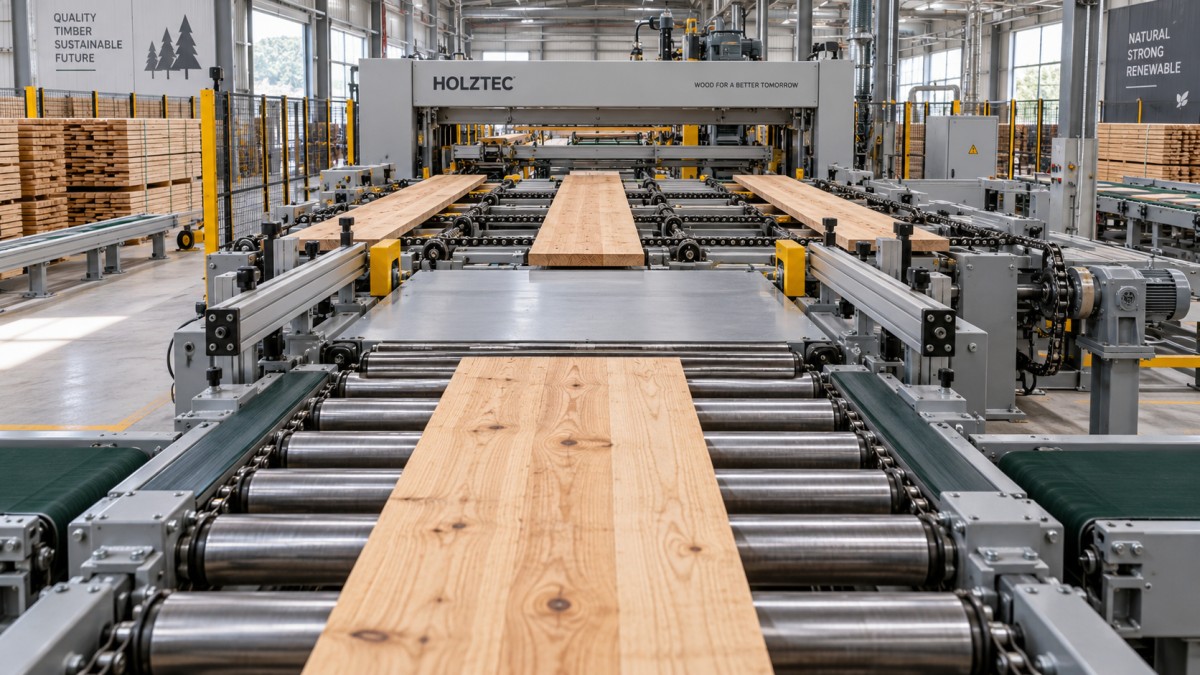
Les équipements de manutention du bois doivent être sélectionnés selon le comportement du matériau dans cette partie de la ligne. L’état des planches compte autant que le volume de production. Le bois vert peut comporter de l’écorce, de l’humidité, de la sève et un frottement variable. Le bois séché peut être plus vulnérable aux marques de surface. Les planches brutes de sciage peuvent tolérer des surfaces de contact différentes de celles des pièces finies destinées à des applications exigeant un aspect de qualité.
Les convoyeurs à chaîne sont utiles lorsqu’un déplacement transversal robuste est requis, en particulier pour les matériaux plus lourds ou plus bruts. Cependant, l’espacement et l’état des chaînes, la conception des guides et le timing des transferts influencent tous la qualité des bords. Une configuration à chaînes qui fonctionne bien pour des plateaux épais peut être trop agressive pour des planches plus minces ou des matériaux surfacés.
Les convoyeurs à bande peuvent offrir un soutien plus continu et sont souvent utiles autour des transferts sensibles, des pièces courtes ou des surfaces finies. Leur limite n’est pas leur performance en principe, mais leur adéquation à l’environnement. La gestion des débris, le guidage de la bande, l’accès au nettoyage et l’exposition à l’humidité doivent être pris en compte lors de la conception de l’implantation. Un système à bande qui ne peut pas être facilement nettoyé ou entretenu finira par perdre la qualité de manutention pour laquelle il a été choisi.
Séparez les fonctions de transport, d’alignement et d’arrêt
Une erreur courante d’implantation consiste à utiliser des butées fixes pour corriger la position de chaque planche. Les butées rigides sont simples, mais les impacts répétés peuvent provoquer des gerces en bout, des coins ébréchés et une présentation irrégulière des planches. Elles incitent également les opérateurs à compenser en augmentant la vitesse en amont, ce qui aggrave l’impact.
Utilisez des dispositifs d’alignement là où l’alignement est nécessaire, et des dispositifs d’arrêt uniquement là où un arrêt positif est requis. Les guides latéraux peuvent maintenir les planches sur leur trajectoire tout au long d’un processus, mais ils doivent guider plutôt que pincer. Des mécanismes d’équerrage peuvent être nécessaires avant un scanner, une ébouteuse ou un empileur, mais leur synchronisation doit tenir compte des variations de longueur des planches et des différences de frottement liées à l’humidité.
Le même principe s’applique à la séparation. Un système qui sépare les pièces grâce à un espacement contrôlé est généralement moins agressif pour le bois qu’un système qui bloque à répétition un flux dense et le libère brusquement. Si le flux entrant est irrégulier, l’ajout d’une section de conditionnement ou de dosage en amont peut protéger les équipements en aval plus efficacement que le renforcement de la butée finale.
Concevez pour les pièces anormales, et pas seulement pour le bois idéal
Les lignes de transfert fonctionnent avec des variations. Les planches peuvent être arquées, tordues, coniques, humides, courtes, longues ou partiellement recouvertes d’écorce. Une implantation qui ne déplace que des pièces droites et uniformes n’est pas suffisamment robuste pour les conditions quotidiennes d’une scierie.
La spécification du projet doit définir l’enveloppe complète du matériau : les longueurs pratiques minimale et maximale, la plage d’épaisseurs, la plage de largeurs, l’état d’humidité attendu, la courbure admissible et l’état de surface. Ces détails influencent l’entraxe des rouleaux, le positionnement des guides, la conception des espaces de transfert, la position des capteurs, la course des actionneurs et les dégagements de sécurité.
Les planches courtes sont particulièrement révélatrices. Elles sont plus susceptibles de pivoter entre les rouleaux, de sortir de la couverture des capteurs ou d’entrer en biais dans un transfert transversal. Les planches longues révèlent une autre faiblesse : un soutien insuffisant lors des changements de vitesse et des transferts directionnels. Planifier en tenant compte des deux extrémités de la gamme de produits évite qu’une implantation devienne dépendante de corrections manuelles.
Les matériaux hors spécifications doivent également disposer d’un parcours. Si une planche ne peut pas passer en toute sécurité dans un poste automatisé, la ligne doit comporter un chemin de rejet contrôlé ou un point d’intervention accessible. Faire passer des pièces irrégulières dans une section incapable de les contenir augmente les dommages et crée une exposition évitable aux risques de sécurité.
Prévoyez de l’espace pour la maintenance et la récupération
Une configuration compacte peut sembler efficace sur un plan tout en devenant difficile à exploiter lorsque la poussière, les chutes et les réglages courants entrent en jeu. L’accès pour la maintenance fait partie de la protection du bois, car les équipements difficilement accessibles sont moins susceptibles d’être nettoyés, alignés, inspectés et réparés avant d’affecter la qualité du matériau.
Prévoyez un accès autour des unités d’entraînement, des mécanismes de transfert, des capteurs, des tendeurs de chaîne et des points de collecte des débris. Réfléchissez à la manière dont une planche bloquée sera retirée sans que les travailleurs aient à grimper sur les convoyeurs ou à passer les bras à travers des équipements encombrés. L’espace de récupération est particulièrement important aux intersections de lignes, dans les sections de retournement et les zones d’accumulation, où une seule planche mal alignée peut perturber plusieurs opérations en aval.
Les commandes doivent également faciliter la récupération. Les opérateurs ont besoin d’une visibilité claire sur l’état de la ligne et d’un moyen pratique d’isoler une courte section pour le dépannage. Lorsque chaque convoyeur doit s’arrêter pour un problème mineur, la pression augmente pour contourner les procédures normales. Une commande par sections et des capteurs bien positionnés facilitent la récupération sans envoyer une vague de matériau vers la machine suivante.
Mettez en service l’implantation dans des conditions d’exploitation réelles
Une ligne de transfert ne doit pas être acceptée uniquement sur la base d’un fonctionnement à vide ou d’un matériau idéal. La mise en service doit inclure le mélange de produits qui circulera réellement dans le système, y compris les longueurs, largeurs, conditions d’humidité et irrégularités qui mettent la manutention à l’épreuve.
Observez les endroits où les planches perdent leur alignement, où les espaces s’ouvrent ou se ferment de façon inattendue et où les pièces entrent en contact les unes avec les autres. Surveillez le comportement au démarrage et au redémarrage aussi attentivement que le flux en régime stable. De nombreuses implantations semblent fluides une fois entièrement chargées, puis créent des dommages lorsqu’une zone tampon se remplit à nouveau ou qu’une machine en aval s’arrête.
Les ajustements utiles sont souvent simples : modifier l’angle d’un guide, changer un délai de libération, ajouter un support près d’un transfert, réduire un taux d’accélération ou déplacer un capteur. Ces améliorations sont plus faciles lorsque l’implantation d’origine prévoit une plage de réglage au lieu de considérer chaque dimension comme fixe.
Intégrez l’assistance du fournisseur dans la décision d’implantation
La sélection des équipements doit inclure davantage que le châssis du convoyeur et la configuration d’entraînement. Les lignes de transfert nécessitent une coordination entre la conception mécanique, le flux de matériaux, les commandes électriques, les conditions d’installation, la planification des pièces de rechange et les ajustements ultérieurs. Un fournisseur capable de discuter de la séquence complète de manutention est plus utile qu’un fournisseur qui propose des machines isolées sans comprendre leurs interfaces.
Qingdao Zhongding Machinery Co., Ltd. fabrique et exporte des machines à bois et accompagne des solutions complètes de travail du bois pour les lignes de production industrielles. Pour un projet de manutention en scierie, la discussion initiale la plus productive porte généralement sur les dimensions des matériaux, la séquence des processus, l’espace au sol disponible, le flux cible et les points où les planches sont actuellement endommagées. Ces informations permettent de définir une implantation adaptée à l’exploitation plutôt que de forcer l’exploitation à s’adapter à des équipements génériques.
Avant de valider une implantation pour la fabrication, confirmez le parcours des planches sur un plan et examinez chaque transfert dans l’ordre : où la pièce est soutenue, comment elle change de vitesse ou de direction, où elle peut s’accumuler et comment un opérateur dégage une pièce anormale. Cet examen identifiera davantage de dommages potentiels que la comparaison isolée des spécifications de chaque convoyeur.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.