


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Plaquage de chant en acrylique : quelles caractéristiques de machine empêchent les éclats et les lignes de colle ?
Le placage de chant en acrylique révèle des faiblesses que les chants en stratifié ou en PVC peuvent parfois dissimuler. Sa surface brillante, sa réflexion nette de la lumière et son bord relativement fragile rendent visibles les petites erreurs de procédé sous forme d'écaillage blanc, d'éclats aux angles, d'ondulations ou d'une ligne de colle sombre et irrégulière. Une machine spécifiée uniquement par la vitesse d'avance, la puissance totale ou le nombre de postes de travail ne fournit pas suffisamment d'informations pour prévoir la qualité du chant.
Le principe de sélection le plus important consiste à évaluer la machine de plaquage de chants acryliques comme une chaîne de procédé contrôlée. Les éclats sont généralement causés par un support instable ou une action de coupe incorrecte aux étapes d'affleurage. Les lignes de colle visibles sont généralement créées plus tôt, lors de la préparation du chant du panneau, du dosage de l'adhésif, du contrôle de la température ou d'une pression insuffisamment stable. Une unité de finition rapide ne peut pas corriger de manière fiable les défauts introduits au poste d'encollage, et une unité d'encollage haut de gamme ne peut pas compenser un affleurage mal soutenu.
Le guidage du panneau et le pré-fraisage déterminent si le chant commence droit
Le chant du panneau entrant dans le poste d'encollage doit être d'équerre, propre et dimensionnellement constant. Les traces de sciage, la mélamine ébréchée, le léger gonflement du chant et un mauvais équerrage créent des vides irréguliers entre le panneau et la bande acrylique. Sur un matériau mat, ces vides peuvent être difficiles à voir ; sur de l'acrylique haute brillance, ils apparaissent souvent sous forme de lignes d'ombre intermittentes lorsque le produit est observé sous un éclairage latéral.
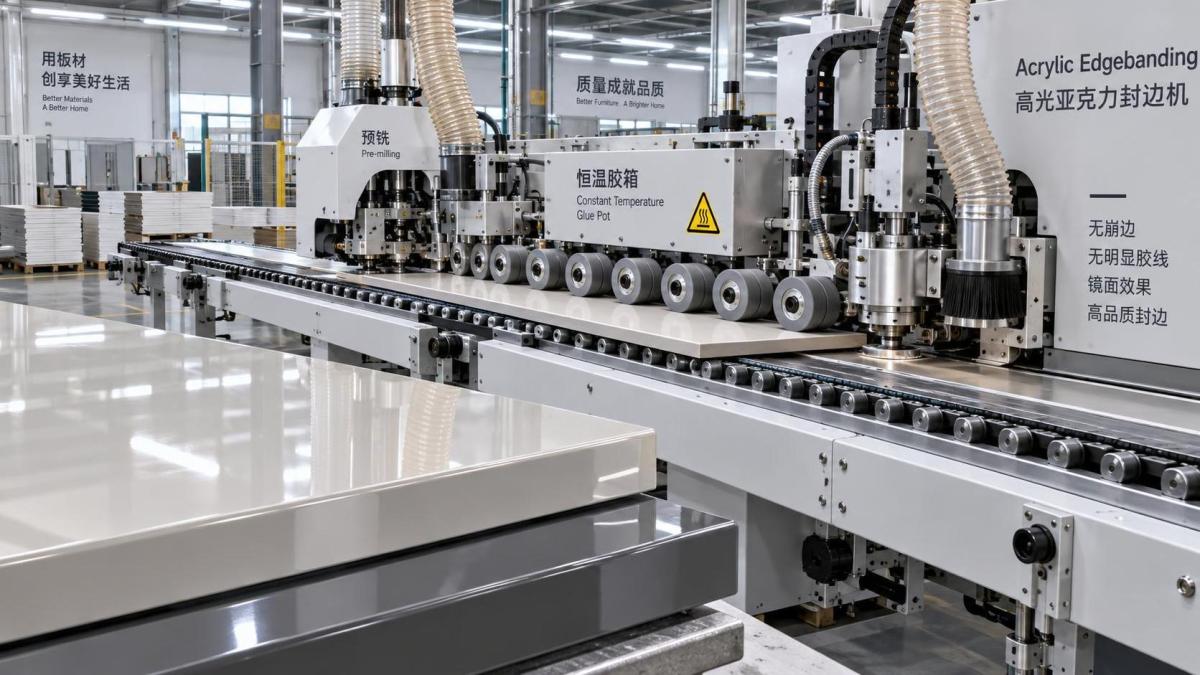
Une unité de pré-fraisage correctement configurée est donc plus qu'une fonctionnalité de productivité facultative. Elle doit enlever suffisamment de matière pour créer un chant de support frais et uniforme sans modifier de manière imprévisible la dimension finale du panneau. Les principales caractéristiques de la machine sont :
- Support rigide des broches de pré-fraisage et faible faux-rond, en particulier lorsque le chant du panneau doit rester visuellement droit sur de longs composants.
- Réglage vertical et horizontal précis, de préférence avec un positionnement numérique répétable ou des valeurs de recette enregistrées pour différentes épaisseurs de panneaux.
- Configurations de coupe opposée ou en aval/en amont adaptées à la conception de l'outil, réduisant les arrachements sur les surfaces de panneaux revêtus.
- Extraction efficace des copeaux à proximité de l'outil, car les particules libres peuvent empêcher un contact continu avec l'adhésif.
- Support du panneau immédiatement avant et après l'outil, limitant les vibrations lorsque le chant traverse la zone de fraisage.
Le pré-fraisage ne doit pas être évalué uniquement selon sa présence. Sa valeur dépend de la stabilité avec laquelle il maintient le panneau, de la précision avec laquelle il revient à une position réglée après ajustement, et de la possibilité de maintenir ses outils dans un état adapté aux matériaux de panneaux revêtus. Un outil émoussé peut générer de la chaleur, des fibres ou des micro-éclats qui sont ensuite emprisonnés sous le chant rapporté.
Pour les panneaux étroits, les petites pièces ou les composants légers, le système d'avance devient particulièrement important. La poutre de pression, la chaîne de convoyage inférieure, le guide latéral et la butée de référence doivent maintenir le panneau sans lui permettre de pivoter. Si le panneau se déplace latéralement pendant le pré-fraisage ou l'encollage, la bande peut être appliquée avec un dépassement irrégulier. Cette variation devient ensuite un problème d'affleurage plutôt qu'un problème d'encollage.
Les lignes de colle sont contrôlées par la régularité de l'adhésif, et non par la seule quantité de colle
Une ligne de colle visible est souvent attribuée à un « manque de colle », mais un excès de colle peut être tout aussi dommageable. Trop peu d'adhésif peut laisser des zones ouvertes, une adhérence faible et des vides sombres. Trop d'adhésif peut déborder sur le bord supérieur ou inférieur, rester visible à travers une bande acrylique translucide ou claire, et contaminer la surface finie. L'objectif est un film adhésif continu et contrôlé qui mouille le chant du panneau et est comprimé uniformément par les rouleaux de pression.
L'évaluation de la machine doit se concentrer sur la capacité du système d'application de colle à reproduire cette condition. Un bac à colle à température contrôlée avec des zones de chauffe stables est essentiel pour les systèmes thermofusibles, mais la consigne affichée ne constitue pas en elle-même une preuve de stabilité du procédé. Les évaluateurs doivent demander comment la température de l'adhésif est mesurée, si le rouleau applicateur dispose d'une gestion indépendante de la température lorsque cela est pertinent, à quelle vitesse l'unité récupère après des périodes d'arrêt, et comment le système empêche la dégradation d'un adhésif surchauffé.
Pour les thermofusibles EVA conventionnels, l'état du rouleau et la viscosité de l'adhésif influencent fortement le grammage d'application. Le rouleau doit déposer un film uniforme sur toute la hauteur de travail, sans stries en haut ni en bas du panneau. L'écart entre les composants d'application, le réglage de l'épaisseur du panneau et la vitesse d'avance doivent être réglables avec une résolution suffisante pour reproduire un résultat validé. Un mécanisme de réglage manuel rudimentaire peut convenir à la fabrication générale de meubles, mais il peut rendre difficile la standardisation de la finition acrylique haute brillance entre les équipes.
Un adhésif PUR peut être choisi lorsque la résistance à la chaleur, la résistance à l'humidité ou une ligne de collage plus fine est requise, mais il modifie l'évaluation de la machine. Le traitement du PUR exige un dispositif fermé approprié de manipulation de l'adhésif, le contrôle de l'exposition à l'humidité ambiante et des procédures de nettoyage rigoureuses. Il ne doit pas être considéré comme une solution automatique aux défauts de ligne de colle. Si le chant du panneau est mal préparé ou si l'étape de pression est instable, une chimie d'adhésif différente ne rétablira pas un résultat visuel net.
Le choix de la couleur est également important. Une ligne de colle peut être techniquement fine tout en restant visible parce que la couleur de l'adhésif contraste avec le cœur du panneau ou la bande acrylique. La machine doit être capable d'appliquer de manière fiable l'adhésif sélectionné ; l'adhésif lui-même doit être testé avec la couleur de bande réelle, le décor du panneau et les conditions d'éclairage utilisés dans le produit fini.
La conception des rouleaux de pression affecte à la fois l'intégrité du collage et l'uniformité visuelle
Après l'application de l'adhésif, la bande de chant doit être pressée dans l'adhésif avant que son temps ouvert ne soit dépassé. La zone de pression doit s'adapter aux variations attendues de l'épaisseur du panneau et de la bande sans produire d'alternance de zones à pression élevée et faible. C'est pourquoi une section de pression doit être évaluée comme un système mécanique, et non simplement en comptant le nombre de rouleaux.
Les caractéristiques utiles comprennent un premier rouleau de pression robuste qui établit le contact de la bande, suivi de rouleaux secondaires qui consolident le collage ; une pression de rouleau contrôlée plutôt qu'un simple réglage de ressort imprécis ; et des surfaces de rouleaux qui restent propres et régulières. Le réglage pneumatique peut être utile, mais ses performances dépendent de la stabilité du régulateur, de l'indication de pression et de la rigidité mécanique des bras de rouleaux.
Un équilibre pratique doit être maintenu. Une pression insuffisante laisse une couche de colle plus épaisse et plus visible. Une pression excessive peut expulser l'adhésif du joint, déformer des matériaux de chant souples ou marquer une surface haute brillance sensible si les rouleaux sont contaminés. La meilleure configuration de machine permet un réglage répétable et maintient le même rapport de pression à la vitesse de production que lors d'un essai de réglage à faible vitesse.
L'inspection doit inclure le début, le milieu et la fin des longues pièces. Un joint peut sembler acceptable au départ, puis présenter une modification de la ligne de colle lorsque l'unité d'encollage atteint l'équilibre thermique, que la charge d'avance du panneau change ou que l'adhésif s'accumule sur un rouleau. C'est l'une des raisons pour lesquelles les essais de production continus fournissent des preuves de sélection plus utiles que quelques courts panneaux d'échantillon.
Fonctions d'affleurage réduisant l'écaillage de l'acrylique
Le placage de chant en acrylique est vulnérable au point où l'excédent de matériau est coupé. L'écaillage n'est pas uniquement un problème d'outil. Il résulte de l'interaction entre le tranchant de l'outil, le faux-rond de la broche, la vitesse de rotation, la vitesse d'avance, le support de la bande de chant, la stabilité de la pièce et la quantité de dépassement présentée à l'outil.
L'affleurage en bout mérite une attention particulière, car les angles avant et arrière bénéficient d'un soutien limité. Une unité dotée d'une référence mécanique stable, d'une géométrie d'outil adaptée et d'une synchronisation fiable avec le mouvement du panneau réduit le risque d'éclatement. Les unités pneumatiques peuvent être efficaces, mais la répétabilité de leur mouvement et l'état de leurs surfaces de butée doivent être vérifiés. L'affleurage en bout commandé par servomoteur peut offrir des avantages lorsque des changements fréquents de format, une vitesse de production élevée ou des séquences de pièces complexes exigent un positionnement précis ; il n'élimine pas la nécessité d'un choix correct de l'outil.
Pour l'affleurage supérieur et inférieur, des étapes distinctes d'ébauche et de finition sont généralement plus faciles à régler pour les travaux exigeants sur l'acrylique qu'un seul outil censé éliminer tout l'excédent en un seul passage. L'affleurage d'ébauche retire la majeure partie du dépassement tout en laissant une surépaisseur contrôlée. L'affleurage de finition produit ensuite la surface affleurante finale avec une coupe plus légère. Cette répartition réduit la charge de coupe et aide à éviter d'arracher ou de fracturer le chant à la surface du panneau.
La qualité du mécanisme de référence est aussi importante que celle de la broche. Les patins copieurs, rouleaux palpeurs ou éléments de suivi de contour doivent suivre la surface prévue sans la rayer, en particulier sur les panneaux haute brillance recouverts d'un film de protection. Si le dispositif de référence suit un film de protection irrégulier plutôt que la face stable du panneau, la profondeur d'affleurage peut fluctuer. Les machines destinées au travail de l'acrylique doivent offrir une plage de réglage suffisante pour s'adapter à l'épaisseur de la bande et aux variations de face du panneau sans obliger les opérateurs à improviser par des changements de cales.
La vitesse de broche ne doit pas être évaluée isolément. Un régime nominal élevé avec une tête de coupe mal équilibrée ou des roulements usés peut tout de même laisser des marques de broutage. À l'inverse, une broche stable avec un outil correctement spécifié peut produire de meilleurs résultats à une vitesse de ligne plus faible. La question essentielle est de savoir si la machine maintient une coupe nette au rythme de production prévu et sur toute la longueur du panneau, et non si elle atteint une vitesse maximale impressionnante sur une fiche technique.
L'arrondissage des angles, le raclage et le polissage peuvent améliorer un chant — ou révéler un procédé défaillant
L'arrondissage des angles est souvent censé éliminer toute trace de l'affleurage en bout. Il ne peut pas le faire de manière fiable si la coupe précédente a déjà ébréché l'acrylique ou exposé un joint de colle irrégulier. Son rôle est de créer un rayon contrôlé et d'éliminer les angles vifs et fragiles à l'aide d'un parcours de profilage stable.
Pour les chants acryliques, l'unité d'arrondissage doit assurer un suivi précis de la pièce, un support d'outil rigide et un réglage répétable pour différentes épaisseurs de chant. La géométrie de l'angle doit correspondre à la bande et à la conception finale. Un rayon trop agressif peut entamer la face décorative ou créer un angle visiblement aplati ; un rayon insuffisant laisse un bord vif qui reste susceptible d'être endommagé lors de la manutention.
Les unités de raclage sont également souvent mal comprises. Elles peuvent éliminer de fines marques d'outil et améliorer l'uniformité visuelle lorsqu'elles sont correctement réglées, mais une pression excessive du racleur peut créer un voile, des marques de contrainte blanches ou des lignes de traînée sur l'acrylique. Une machine offrant un réglage fin et répétable du racleur est préférable à une machine nécessitant un large déplacement manuel. Un raclage de colle séparé est utile lorsque les débordements doivent être retirés sans toucher la surface brillante du chant.
Le polissage doit être considéré comme une étape de finition, et non comme un poste de réparation des défauts. Une chaleur excessive ou des roues de polissage contaminées peuvent ternir la surface ou transférer des résidus. Lorsqu'un film de protection est utilisé, la séquence de production doit également déterminer si le film reste en place pendant l'affleurage et le polissage ou s'il est retiré à un point contrôlé en aval. Cette décision affecte la précision de référence, le comportement de l'outil et les critères d'inspection finale.
L'automatisation est importante lorsqu'elle préserve la répétabilité des réglages
Les recettes enregistrées, le positionnement par servomoteur, les affichages numériques d'épaisseur et le réglage automatisé des unités peuvent réduire les variations lorsque plusieurs formats de panneaux, épaisseurs de chant ou couleurs sont traités. Leur valeur réside dans la répétabilité. Une machine pilotée par recettes doit ramener la poutre de pression, le guide, l'écart de colle, la profondeur d'affleurage et les réglages de profilage à des positions vérifiées avec un minimum de correction manuelle.
Cependant, l'automatisation doit être adaptée à la diversité des produits et aux capacités de maintenance. Un système hautement automatisé avec des réglages de référence mal documentés, des points d'ajustement difficiles d'accès ou des informations de diagnostic limitées peut créer une autre forme de risque. Lors de l'évaluation, il est utile d'examiner comment la machine gère les changements de série, quels réglages restent manuels, comment les opérateurs vérifient les positions réelles et si les messages d'alarme identifient une cause de procédé plutôt que de simplement arrêter la ligne.
Les équipements utilisés ailleurs dans une cellule de travail du bois ne doivent pas être confondus avec les fonctions nécessaires à la finition des chants. Par exemple, uneFinger joint shaper MX3515A est conçue pour la coupe précise d'assemblages à entures multiples dans le bois massif, avec ses propres exigences de broche et d'outillage. Elle peut contribuer à la préparation en amont des composants dans une configuration d'usine plus large, mais elle ne remplace pas la séquence contrôlée d'encollage, de pression, d'affleurage et de raclage nécessaire aux panneaux à chants acryliques.
Ce qu'un essai de réception significatif doit révéler
Une comparaison crédible des machines utilise le panneau réel, la bande acrylique, l'adhésif et la géométrie de chant finie prévus pour la production. Les panneaux d'échantillon doivent inclure des pièces longues, des pièces étroites, des décors clairs et foncés, ainsi que toutes les épaisseurs qui seront traitées régulièrement. Observer le chant uniquement du côté opérateur est insuffisant ; les composants haute brillance doivent être examinés sous une lumière oblique, avec le film de protection retiré selon la méthode de production normale.
Les critères de réception doivent distinguer les défauts suivants : ligne de colle continue visible, manque intermittent de colle, débordement d'adhésif, écaillage supérieur ou inférieur, éclatement des angles d'extrémité, broutage d'affleurage, désalignement au joint et voile de surface. Regrouper tous les défauts sous un problème général d'« apparence » rend plus difficile l'identification de la nécessité d'un réglage de colle, d'un outil différent, d'une meilleure extraction ou d'un meilleur guidage du panneau.
La machine de plaquage de chants acryliques la plus fiable n'est pas nécessairement celle qui possède la plus longue liste de postes. C'est celle dont la référence du panneau, le pré-fraisage, l'alimentation en adhésif, la zone de pression et les unités de finition restent mécaniquement stables et répétables avec la combinaison réelle de support de panneau, matériau de chant, adhésif et vitesse d'avance. Évaluer directement ces interfaces est la voie pratique pour obtenir moins de chants ébréchés, une colle moins visible et un procédé de finition qui peut être maintenu après l'installation plutôt que constamment corrigé à la main.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.