


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Au cœur d'une usine de plaqueuses de chants : comment les contrôles de production influencent la fiabilité
La fiabilité d’une ligne de plaquage de chants ne se définit pas uniquement par les spécifications indiquées dans sa brochure. Deux machines ayant une vitesse d’avance, une puissance moteur et des fonctions annoncées similaires peuvent se comporter très différemment après plusieurs mois d’usinage de pièces d’armoires ou de panneaux de meubles. La différence commence souvent au sein de l’usine de machines de plaquage de chants : dans la manière dont les pièces sont contrôlées, les ensembles alignés et la machine finie testée comme un processus complet plutôt que comme un ensemble de postes individuels.
Pour une évaluation technique, la question utile n’est pas simplement : « La machine comprend-elle le pré-fraisage, l’encollage, l’affleurage et le polissage ? » Il faut plutôt demander : « L’usine peut-elle fabriquer de manière répétée ces postes afin qu’ils restent synchronisés dans des conditions de production normales ? » Le plaquage de chants est une opération en chaîne. Une faible variation du transport des panneaux, de l’application de colle, de la pression ou de la position des fraises peut se manifester ultérieurement sous forme de lignes de colle, d’angles ébréchés, de support apparent ou de rayons de chant irréguliers.
La fiabilité commence par des surfaces de référence maîtrisées
Le bâti de la machine, la poutre, les rails et les faces de montage établissent la géométrie de référence pour chaque unité d’usinage. Si ces surfaces ne sont pas usinées et contrôlées de manière cohérente, les techniciens peuvent régler correctement un poste tandis qu’un autre reste légèrement mal positionné. La machine peut encore produire un échantillon acceptable à faible vitesse, mais la répétabilité devient plus difficile à maintenir lorsque les dimensions des panneaux, les matériaux de chant ou les équipes changent.
Une usine techniquement compétente contrôle davantage que l’apparence d’un châssis soudé. Elle vérifie si le châssis est stable avant l’assemblage final, si les rails de guidage sont montés sur des faces de référence précises et si les emplacements des unités d’encollage, de pression, d’affleurage, de raclage et de polissage sont reproductibles d’une machine à l’autre. Ces contrôles influencent la capacité des réglages à résister au transport, aux ajustements de routine et aux vibrations en service.
Pour les évaluateurs, c’est une raison de regarder au-delà de l’image de catalogue d’un corps de machine massif. Demandez comment la poutre du convoyeur est alignée, comment les positions de montage des postes sont vérifiées et comment l’usine évite l’accumulation des tolérances sur une machine longue. Une plaqueuse de chants automatique longue ne comporte pas un seul point d’alignement ; elle constitue une succession de relations d’alignement.
Le choix des composants doit correspondre à la fonction, et pas seulement au niveau de prix
Tous les composants ne présentent pas le même risque en matière de fiabilité. Les pièces qui contrôlent le mouvement, la chaleur, la pression et la coupe ont un effet direct sur la qualité des chants et les temps d’arrêt. Une usine doit disposer d’une approche claire pour l’approvisionnement et le contrôle de ces éléments, particulièrement lorsqu’une défaillance ne peut pas être corrigée par un simple ajustement esthétique.
Les noms de marque des composants peuvent constituer des informations utiles, mais ils ne représentent pas un jugement complet sur la qualité. Le travail d’intégration est tout aussi important : cheminement des câbles, raccordements pneumatiques, protection contre la poussière, accès aux points de maintenance et méthode de l’usine pour éviter les raccords desserrés ou les réglages incohérents. Un composant de marque reconnue mal installé ne produit pas une machine fiable.
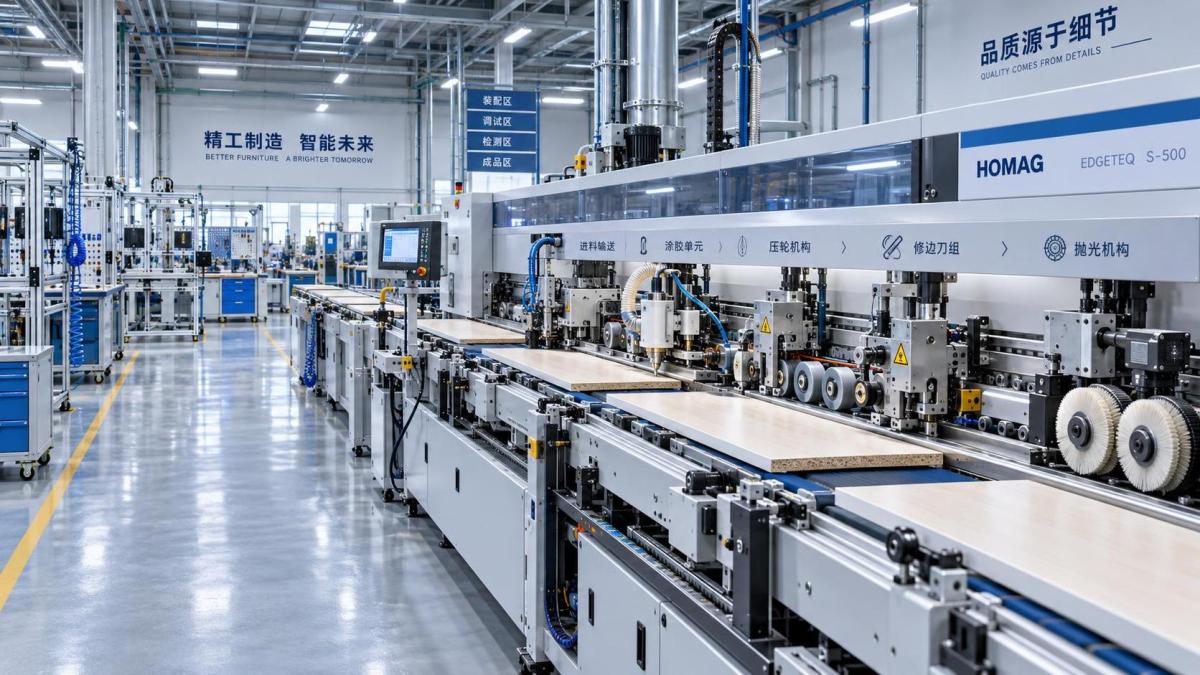
La précision de l’assemblage est un processus, pas un réglage final
Une erreur courante lors de l’achat consiste à supposer que la mise en service finale peut compenser une maîtrise insuffisante de l’assemblage. La mise en service peut affiner une machine correctement construite. Elle ne peut pas résoudre durablement un défaut d’alignement structurel, un système de convoyage au suivi irrégulier ou des surfaces de montage qui changent de position sous charge.
Lors de l’assemblage, chaque poste doit être réglé à partir d’un chemin commun de panneau et d’une position de référence. Cela est particulièrement important pour la relation entre les rouleaux presseurs et les outils d’affleurage. Si le ruban de chant est pressé de manière irrégulière, une fraise d’affleurage fin peut être réglée pour masquer le problème sur une épaisseur de panneau, puis le défaut réapparaît lorsque la production passe à un autre panneau ou à un autre ruban.
Les usines qui considèrent l’assemblage comme une séquence maîtrisée séparent généralement l’alignement mécanique de la mise en service électrique. Le chemin mécanique est établi en premier : transport des panneaux, position des postes, dégagement des fraises et contact de pression. Les fonctions électriques et pneumatiques sont ensuite vérifiées au cours de cycles de fonctionnement normaux. Cette séquence réduit le risque d’utiliser les réglages logiciels ou les ajustements de l’opérateur pour compenser un problème mécanique.
Pourquoi l’accessibilité des réglages mérite une attention particulière
Les techniciens doivent également examiner la manière dont les réglages sont effectués. Les volants, échelles graduées, dispositifs de verrouillage, indicateurs numériques et panneaux de maintenance accessibles ne remplacent pas une fabrication de précision, mais ils influencent la capacité à ramener la machine à son réglage prévu après un changement de matériau ou une opération de maintenance.
Pour une production de meubles variée, les changements de réglage fréquents sont normaux. Une machine nécessitant des réglages manuels difficiles et insuffisamment référencés peut convenir à une gamme de produits stable et répétitive, mais être moins adaptée aux travaux impliquant différentes épaisseurs de panneaux, différents matériaux de chant et différents styles de panneaux finis. La meilleure configuration dépend du mix de production, et non du nombre maximal de postes.
Les essais doivent reproduire le processus que l’acheteur utilisera
Un essai à vide confirme que les moteurs tournent et que les vérins se déplacent. Il ne démontre pas la fiabilité du plaquage de chants. Un essai de réception en usine significatif fait passer des panneaux représentatifs à travers toute la séquence et évalue le résultat dans des conditions de fonctionnement adaptées à l’application prévue.
Le panneau d’essai doit être sélectionné avec soin. Les panneaux mélaminés, le MDF, les panneaux de particules, le contreplaqué et les panneaux dérivés du bois massif peuvent réagir différemment au niveau du chant. Le PVC, l’ABS, le placage et les rubans plus épais créent également des exigences différentes en matière d’affleurage et de collage. Un résultat propre sur un échantillon ne prouve pas que le réglage restera stable pour tous les matériaux.
Les évaluateurs techniques doivent inspecter le panneau terminé au lieu de se fier uniquement à l’affichage de la machine. Examinez la ligne de colle sous un éclairage d’observation normal, la finition des angles après l’affleurage des extrémités, l’affleurage le long des bords supérieur et inférieur, les dommages au ruban près des variations de veinage ou de densité du panneau, ainsi que le polissage après raclage. Répétez ensuite l’essai après avoir modifié l’épaisseur du panneau, la vitesse d’avance ou le matériau de chant dans la plage de production prévue. La constance face à ces changements est plus révélatrice qu’une seule pièce de démonstration parfaite.
Il est également pertinent d’observer les procédures de préchauffage, d’application de colle et d’arrêt. Les problèmes liés à la colle sont souvent associés à la stabilité de la température, à la contamination, à des routines de nettoyage inadaptées ou à une discipline d’exploitation irrégulière. Une usine capable d’expliquer clairement sa séquence d’essais est généralement plus facile à accompagner lors de l’installation et du dépannage ultérieur.
Lire les spécifications comme des limites de fonctionnement
Les spécifications établissent si une machine convient au travail, mais elles doivent être lues comme des limites plutôt que comme une preuve de qualité de production. Considérez une machine automatique à ligne droite destinée aux composants d’armoires et de meubles. L’épaisseur de panneau indiquée, les dimensions minimales des panneaux, la plage de rubans, la plage de vitesses d’avance, les besoins en puissance et les besoins en air comprimé déterminent si les pièces prévues peuvent traverser la ligne de manière sûre et constante.
Par exemple, laPlaqueuse de chants automatique droite ZD450A est configurée avec alimentation automatique, encollage, affleurage, polissage et levage électrique. Sa plage de fonctionnement spécifiée comprend des panneaux de 10–60 mm, des rubans de chant de 0.4–3 mm et des vitesses d’avance de 12–23 m/min. Ces données sont utiles pour présélectionner les applications dans les domaines des armoires, du mobilier et des usines de travail du bois, mais l’évaluation doit se poursuivre avec la liste réelle des pièces. Les pièces très courtes, étroites, courbes, endommagées ou mal préparées peuvent nécessiter une manutention différente ou un autre type de machine.
Le même principe s’applique aux utilités. La pression d’air de travail indiquée de 0.6–0.8 MPa et la puissance totale de 16.5 kW sont des données d’installation, et non de simples détails administratifs. La qualité de l’air, la stabilité de la pression, la capacité électrique, l’aspiration des poussières, l’agencement du sol et le flux des matériaux peuvent tous affecter la capacité de la machine à fonctionner comme prévu après la livraison.
Ce qu’une évaluation d’usine doit réellement couvrir
Une visite d’usine, une inspection à distance ou une revue avant expédition est particulièrement utile lorsqu’elle suit le parcours de production plutôt que de devenir une visite générale. L’objectif est de relier les contrôles de fabrication aux risques qui comptent dans l’atelier de l’acheteur.
- Suivez la machine depuis la préparation du châssis jusqu’à l’assemblage final et identifiez les étapes où l’alignement dimensionnel est contrôlé.
- Inspectez une machine en cours d’assemblage, et pas seulement une unité d’exposition terminée. Ouvrez les panneaux d’accès et examinez le câblage, les tubes, les connecteurs et l’espace de maintenance.
- Demandez à voir des essais représentatifs de plaquage de chants avec les catégories de panneaux et de rubans susceptibles d’être utilisées par l’acheteur.
- Vérifiez si les réglages peuvent être enregistrés et restaurés lors du passage entre des travaux de production courants.
- Examinez la disponibilité des pièces d’usure telles que les fraises, les rouleaux presseurs, les éléments d’entretien du système de colle, les capteurs, les courroies et les composants pneumatiques.
- Confirmez quelles instructions d’installation, quel support en cas de panne et quel processus de pièces détachées seront disponibles après l’entrée de la machine en production.
Qingdao Zhongding Machinery Co., Ltd. positionne son offre de machines pour le travail du bois autour de l’ingénierie de précision, de solutions complètes, du support technique et de la fourniture de pièces détachées. Pour les acheteurs évaluant un fournisseur selon ces critères, les preuves pertinentes sont opérationnelles : documentation machine claire, accès à la maintenance compréhensible, support de mise en service défini et capacité à identifier les pièces de remplacement sans longue interprétation.
La fiabilité est aussi une décision de maintenabilité
Même une plaqueuse de chants bien construite utilise des éléments consommables et sujets à l’usure. Les fraises s’émoussent, les systèmes de colle nécessitent un nettoyage, les rouleaux vieillissent, les capteurs demandent un réglage et les mécanismes mobiles doivent être inspectés. La fiabilité inclut donc le temps nécessaire pour identifier, atteindre, remplacer et réinitialiser ces pièces.
Une machine peut sembler techniquement sophistiquée tout en créant une exposition inutile à la maintenance si les composants essentiels sont difficiles à atteindre ou si l’identification des pièces manque de clarté. À l’inverse, une configuration plus simple peut être le choix le plus robuste pour un atelier disposant de capacités limitées de maintenance interne, à condition qu’elle couvre la plage de matériaux et le niveau de finition requis.
Le choix d’usine le plus défendable repose sur une évaluation cohérente : construction maîtrisée, composants adaptés, assemblage reproductible, essais réalistes et support à long terme utilisable. Cette approche éloigne la décision des listes de fonctionnalités pour l’orienter vers les conditions qui déterminent si le plaquage de chants demeure propre, régulier et gérable dans l’atelier de production.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.