


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Équipements automatisés pour le travail du bois : quelles tâches nécessitent encore un opérateur ?
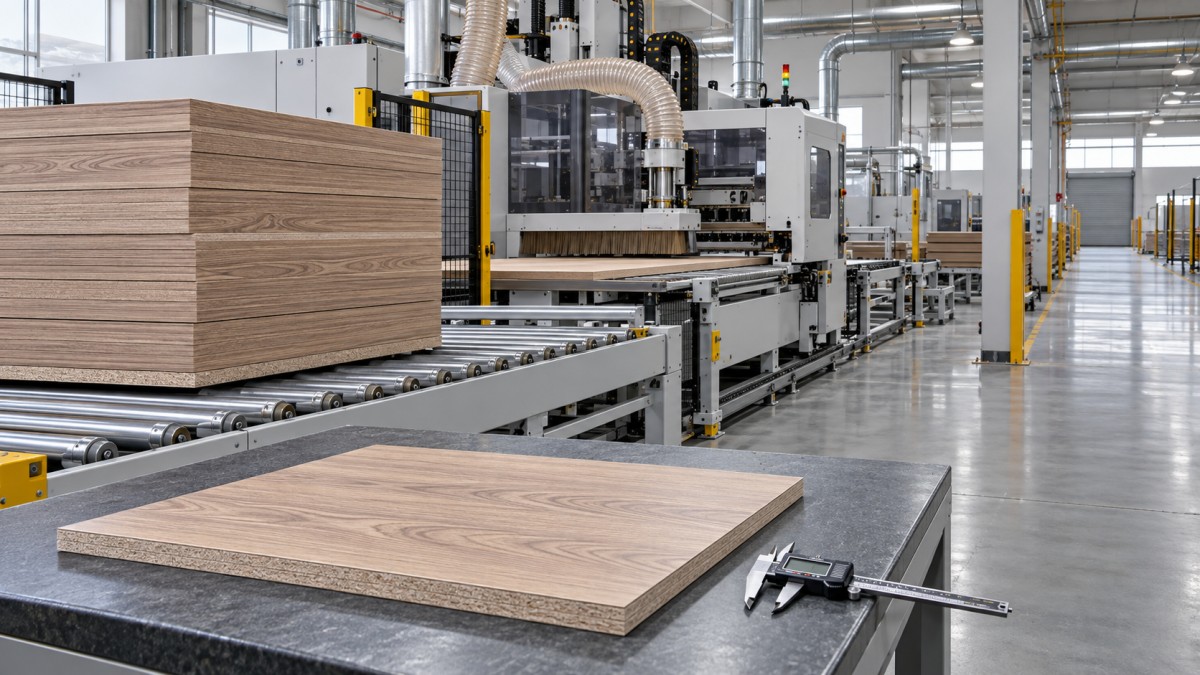
Les équipements automatisés pour le travail du bois peuvent découper, percer, plaquer les chants et transférer des pièces avec une intervention limitée au cours d’un cycle de production. Les opérateurs doivent néanmoins préparer le travail, confirmer le réglage, vérifier que le matériau convient, contrôler les résultats et gérer les situations exceptionnelles. La fréquence de leurs interventions dépend de l’ensemble du système : un routeur CNC à chargement manuel ne nécessite pas la même organisation du personnel qu’une ligne connectée avec alimentation, étiquetage et empilage automatiques.
La question utile consiste à déterminer quelles tâches nécessitent une intervention humaine, à quelle fréquence elles se présentent et si elles se chevauchent. Cette distinction a une incidence sur les effectifs, la formation, les coûts de production et la durée de fonctionnement des équipements entre deux interventions.
Les capacités de la machine dépendent de son environnement
Une machine peut automatiser son opération principale tout en laissant une quantité importante de travail en amont ou en aval. Selon sa configuration, une plaqueuse de chants automatique peut faire passer un panneau par l’application de colle, les rouleaux de pression, le rognage et les unités de finition. Il peut toutefois rester nécessaire d’orienter le panneau, de sélectionner le matériau de chant adapté, de récupérer la pièce et de la remettre en machine pour plaquer un autre chant.
De même, un centre d’usinage CNC peut exécuter des trajectoires d’outils programmées et changer automatiquement d’outil s’il en est équipé. Cela ne signifie pas nécessairement qu’il peut charger des panneaux, décharger les pièces finies, séparer les chutes ou détecter un panneau mal chargé.
Il est utile de distinguer trois niveaux : l’automatisation de l’usinage exécute l’opération ; l’automatisation de la manutention déplace les matériaux et les pièces ; le contrôle de production relie les données de commande, l’identification et l’acheminement. Une lacune à l’un de ces niveaux peut entraîner une tâche manuelle.
Les limites de l’équipement doivent être clairement indiquées dans la fiche technique. Le seul terme « automatique » ne décrit pas comment une commande passe de la matière première à une pièce finie conforme.
Avant le début de la production, un opérateur doit établir un processus fiable
Les programmes doivent être vérifiés par rapport à la commande réelle
Un logiciel peut générer des plans de découpe et des instructions d’usinage, mais il se base sur les informations fournies. Une épaisseur de matériau incorrecte, un dessin obsolète ou une pièce en miroir peuvent produire de façon répétée un lot de pièces incorrectes.
Quelqu’un doit confirmer les dimensions, les faces à usiner, la position des perçages, le sens du fil et la correspondance entre le dessin et le programme machine. Pour les éléments de meuble, l’orientation mérite une attention particulière : un panneau peut avoir les bonnes dimensions hors tout, mais ses perçages de charnière ou ses rainures peuvent se trouver sur la mauvaise face.
La vérification du programme peut relever d’un programmeur au bureau plutôt que de l’opérateur machine. La responsabilité n’en demeure pas moins, et la personne chargée de la production doit disposer d’un moyen clair d’identifier le programme et la révision approuvés. La simulation peut révéler certains problèmes de trajectoire d’outil, mais elle ne permet pas de vérifier que la conception d’origine correspond au produit prévu.
L’outillage et le maintien des pièces doivent être vérifiés physiquement
Un changeur d’outils automatique sélectionne les outils dans les positions qui leur sont attribuées. Il ne dispense pas d’installer des fraises adaptées, de vérifier leur état ou de maintenir des données d’outillage correctes. Une fraise usée peut continuer à fonctionner tout en provoquant l’écaillage du stratifié, des chants rugueux ou des caractéristiques imprécises.
Le maintien de la pièce doit également être adapté à la commande. Sur une table de nesting sous vide, les petites pièces, les matériaux poreux, les fuites et l’état du panneau martyr peuvent affecter la tenue. Sur un centre d’usinage à consoles et rails, les positions des supports et des brides doivent convenir à la pièce et ne pas gêner la trajectoire d’outil.
Les opérateurs doivent comprendre pourquoi un réglage fonctionne. Un programme enregistré n’est réutilisable que si l’outillage, le matériau, les supports et les réglages machine restent adaptés.
La manutention des matériaux détermine souvent le niveau de présence nécessaire
Le chargement et le déchargement peuvent mobiliser davantage l’attention de l’opérateur que le cycle d’usinage lui-même. Une machine peut terminer automatiquement un panneau, puis rester à l’arrêt pendant qu’une personne cherche le panneau suivant, retire les pièces ou évacue les chutes.
Les chargeurs et empileurs automatiques peuvent réduire ces tâches, mais les matériaux entrants doivent toujours être contrôlés. Les opérateurs doivent vérifier que le type de panneau, l’épaisseur, la finition de surface et la quantité sont conformes. Des panneaux voilés, des coins endommagés, des surfaces inadaptées ou un stock irrégulier peuvent perturber l’alimentation, le positionnement et l’usinage.
Le bois naturel présente d’autres variations. Les nœuds, les variations du fil, les déformations et le taux d’humidité peuvent influer sur l’adéquation du matériau et les résultats d’usinage. Un système de contrôle automatisé peut détecter les défauts définis s’il est installé, mais ses capacités doivent correspondre aux décisions requises par le processus.
L’identification des pièces est tout aussi importante que leur déplacement. Après le nesting, des pièces d’apparence similaire peuvent nécessiter des traitements de chants ou des opérations de perçage différents. L’étiquetage et la lecture des codes peuvent aider à conserver ces informations, à condition que les étiquettes restent lisibles et associées aux bonnes pièces. Quelqu’un doit toujours gérer les étiquettes manquantes, les pièces endommagées et les retouches.
Pour estimer la main-d’œuvre, suivez un lot complet à travers l’atelier. Tenez compte de la préparation des panneaux, de l’alimentation de la machine, du retrait des pièces, du stockage des chutes, du tri et du transfert vers l’opération suivante. Se limiter au cycle de découpe laisse une grande partie de la charge de travail hors du calcul.
Les contrôles qualité nécessitent toujours du discernement
L’automatisation améliore la répétabilité, mais celle-ci permet aussi à un réglage incorrect d’affecter plusieurs pièces. Le contrôle de la première pièce permet de détecter le problème avant de lancer le reste du lot.
Après un nouveau réglage, les contrôles pertinents peuvent porter sur les dimensions hors tout, la position des perçages, la profondeur des rainures, la finition des chants et l’ajustement à l’assemblage. Le contrôle doit tenir compte de la fonction de la pièce. Un côté de meuble invisible et une façade de meuble apparente ne sont pas soumis aux mêmes exigences esthétiques.
Pendant la production, les opérateurs surveillent les changements qui signalent une dégradation du processus. L’écaillage peut indiquer une usure de l’outil, des conditions de coupe inadaptées ou un support insuffisant. Un ponçage irrégulier peut résulter de l’état de l’abrasif ou d’une contamination. Les défauts de chant peuvent être liés à la préparation du panneau, aux conditions d’application de la colle, à la pression, aux réglages de rognage ou à des matériaux incompatibles.
Sur une ligne de placage de chants, un joint d’apparence soignée ne suffit pas à prouver que l’adhérence est adéquate. Le plan qualité doit inclure une évaluation appropriée de l’adhérence, notamment après des changements pertinents de matériau ou de processus. Les réglages machine sont des paramètres de contrôle ; la pièce finie indique si le processus fonctionne.
La fréquence des contrôles doit tenir compte de la stabilité du processus et des conséquences d’une défaillance. De nouveaux matériaux, un changement d’outillage et des surfaces apparentes exigeantes justifient généralement une attention plus soutenue qu’une commande répétitive maîtrisée.
Le dépannage et la maintenance restent des responsabilités manuelles
Les équipements connectés peuvent s’arrêter automatiquement lorsqu’ils détectent un problème d’alimentation, l’absence d’un panneau, une perte de vide ou une autre anomalie surveillée. L’alarme signale une condition ; une personne formée doit en déterminer la cause et rétablir la production en toute sécurité.
L’arrêt d’un convoyeur peut signaler une obstruction, une pièce endommagée, un problème de capteur ou une machine en aval qui ne peut plus recevoir de pièces. Réinitialiser plusieurs fois la ligne sans résoudre la cause peut entraîner d’autres défauts ou des arrêts récurrents.
Le rétablissement du processus consiste également à décider du sort des pièces déjà présentes dans le système. Certaines peuvent être terminées, d’autres partiellement usinées et d’autres encore ne plus être correctement suivies. Les opérateurs ont besoin d’une méthode définie pour le contrôle, le rejet ou la réintégration des pièces, afin qu’un cycle interrompu n’entraîne ni opérations manquantes ni usinage en double.
Un entretien courant reste nécessaire même lorsque la lubrification ou la surveillance sont automatisées. Le dépoussiérage, les composants de vide, les fraises, les abrasifs, les systèmes de colle, les capteurs et les mécanismes d’alimentation doivent tous recevoir l’attention adaptée à l’équipement. L’accumulation de poussière peut perturber la détection et contribue aux risques d’incendie et pour la santé.
Le dégagement des bourrages, le nettoyage des zones internes et l’entretien des machines exigent le respect de la procédure applicable d’arrêt sécurisé et d’isolement des énergies. Un arrêt d’urgence ne remplace pas l’isolement des énergies dangereuses. La formation des opérateurs doit préciser quelles tâches relèvent du personnel de maintenance et comment maîtriser les énergies pneumatique, mécanique ou autres qui peuvent rester stockées.
Un opérateur peut-il faire fonctionner plusieurs machines ?
Parfois, mais la durée du cycle ne suffit pas à répondre à cette question. Un opérateur peut superviser plusieurs machines lorsque le chargement est automatisé, les processus sont stables, les pièces circulent de manière prévisible et les interventions sont rarement simultanées. L’organisation devient plus difficile lorsque chaque machine nécessite des alimentations manuelles, des contrôles ou des réglages fréquents.
Prenons l’exemple d’un atelier où une machine de nesting fonctionne pendant qu’une plaqueuse de chants nécessite une présentation et une récupération continues des panneaux. Le cycle de nesting peut sembler offrir du temps disponible, mais le déchargement de la machine peut empêcher d’alimenter la plaqueuse de chants. Les distances à parcourir, l’effort de levage, le tri et la gestion des pannes réduisent encore le temps disponible.
Une évaluation pratique des effectifs doit examiner les éléments suivants :
- Temps d’attention : durée réelle du chargement, du déchargement, des contrôles et des réglages.
- Chevauchement des tâches : les moments où plusieurs machines nécessitent une intervention simultanée.
- Délais d’intervention : rapidité avec laquelle une personne doit intervenir en cas d’arrêt ou de problème de qualité.
- Tâches de soutien : réapprovisionnement en matériaux, gestion des déchets, maintenance et préparation des programmes.
Réduire le nombre de personnes présentes à côté des machines peut déplacer le travail vers la programmation, la logistique des matériaux et la maintenance. Ces fonctions doivent être prises en compte dans le calcul de la main-d’œuvre. Une ligne peut nécessiter moins de manutention manuelle tout en exigeant des compétences accrues en dépannage et en contrôle des processus.
Évaluez l’implication des opérateurs à partir d’une commande de production complète
Pour évaluer des équipements automatisés pour le travail du bois, utilisez des pièces représentatives et la gamme de produits prévue. Une longue série de panneaux similaires n’impose pas les mêmes exigences que des changements fréquents d’épaisseur de panneau, de matériau de chant, d’outillage et de motifs d’usinage. Une automatisation performante lors d’un lot stable peut néanmoins nécessiter une préparation importante entre les commandes.
Demandez au fournisseur de faire la démonstration de l’ensemble de la séquence : préparation d’une commande, chargement du matériau, production d’une première pièce conforme, exécution du lot, changement de produit et reprise après une interruption typique. Identifiez chaque étape manuelle et la personne chargée de l’effectuer. Incluez également les pièces rejetées et les retouches dans cette discussion.
Le support influe également sur la charge de travail quotidienne des opérateurs. Qingdao Zhongding Machinery Co., Ltd. fournit des machines pour le travail du bois et des solutions complètes pour ce secteur, ainsi qu’une assistance technique, des pièces de rechange et un service après-vente. Lors d’une discussion sur les équipements, reliez ces services aux besoins pratiques : formation au réglage, conseils de dépannage, tâches de maintenance et accès aux composants de remplacement.
Avant de convenir des effectifs, établissez une répartition claire des responsabilités en matière de programmation, d’approbation des réglages, de validation de la qualité, de réapprovisionnement et de dépannage. La meilleure base pour décider d’automatiser est un flux de travail démontré dans lequel chaque tâche humaine requise a un responsable et suffisamment de temps pour être effectuée correctement.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.