


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Mise en service des machines à bois : liste de contrôle pour la réception sur site
La réussite du démarrage de la production ne dépend pas uniquement de l’installation des équipements. La mise en service d’une machine à bois doit permettre de vérifier que la machine peut être utilisée en toute sécurité, qu’elle exécute les tâches convenues dans des conditions représentatives et qu’elle pourra bénéficier d’une assistance après le départ de l’équipe du fournisseur. Une machine qui fonctionne sans déclencher d’alarme n’est pas nécessairement prête pour la production.
La réception sur site doit donc s’appuyer sur des résultats consignés et évalués au regard de critères convenus, et non sur une simple démonstration. La checklist la plus utile relie chaque essai à une exigence, indique qui y assistera et précise la marche à suivre si le résultat ne respecte pas les tolérances.
Définir le périmètre de réception avant le début des essais
Les essais de réception sur site (SAT) vérifient les équipements installés dans l’environnement auquel ils sont destinés. Ils se distinguent des essais de réception en usine (FAT), qui contrôlent les équipements avant leur expédition. Les résultats des FAT constituent des références utiles, mais ne prouvent pas que le transport, l’installation, les utilités du site, l’aspiration ou l’intégration avec les équipements voisins sont conformes.
Avant de planifier les essais, rassemblez un ensemble de documents maîtrisé : le contrat d’achat, les spécifications techniques, le plan d’implantation approuvé, le manuel de la machine, les exigences de raccordement électrique et pneumatique, l’évaluation des risques, les comptes rendus des FAT s’ils sont disponibles, ainsi que toute modification convenue. Vérifiez que les documents décrivent bien l’équipement livré, y compris les dispositifs en option et le logiciel de commande.
Le protocole de réception doit préciser :
- Périmètre : Les machines individuelles, les convoyeurs, les raccordements au système d’aspiration, les interfaces logicielles et les autres équipements inclus dans les essais.
- Responsabilités : Qui fournit les utilités, le bois ou les panneaux, l’outillage, les adhésifs, les instruments de mesure, les opérateurs et la supervision des essais.
- Critères : Les exigences de qualité, de capacité, de fonctions de sécurité et de conditions de fonctionnement, ainsi que la méthode de mesure de chaque résultat.
- Ordre des essais : Les conditions préalables, les vérifications de chaque machine, le fonctionnement intégré et tout essai de production requis.
- Règles de décision : Les défauts qui empêchent le fonctionnement ou la réception, ceux qui peuvent rester en suspens et les personnes habilitées à approuver les dérogations.
Une mention telle que « la machine fonctionne correctement » est trop vague pour régler un différend. Pour une ligne de transformation de panneaux, le protocole doit plutôt préciser le matériau, les dimensions, le rendement visé, la méthode d’inspection, la taille de l’échantillon et l’écart autorisé. Si une valeur de capacité dépend du chargement automatique, d’un débit d’aspiration maximal ou d’un format de panneau donné, ces conditions doivent figurer dans le compte rendu d’essai.
Vérifier que le site est prêt à être mis sous tension
Le temps consacré à la mise en service est facilement perdu lorsque la machine est installée mécaniquement, mais que les systèmes auxiliaires ne sont pas encore opérationnels. Consignez l’état de préparation avant que le personnel de mise en service du fournisseur ne commence les essais sous tension.
- Emplacement et installation mécanique : Vérifiez le plan d’implantation, les voies d’accès, les fondations, l’ancrage, la mise à niveau, les dispositifs de blocage pour le transport et le dégagement nécessaire à la manutention des matériaux et à la maintenance, conformément aux documents d’installation approuvés.
- Alimentation électrique : Vérifiez la tension, la fréquence, les dispositifs de protection, la mise à la terre, les raccordements des câbles et la capacité d’alimentation disponible par rapport à la documentation de la machine. Les travaux et vérifications électriques doivent être effectués par du personnel qualifié et habilité.
- Air comprimé et hydraulique : Vérifiez les conditions d’alimentation requises, les raccordements, les niveaux de fluide et l’absence de fuite dans l’installation. Ne supposez pas qu’une valeur de pression de fonctionnement hydraulique correspond également à la pression d’alimentation en air comprimé requise par l’installation.
- Extraction des poussières et des copeaux : Vérifiez les raccordements des conduits, le sens du flux d’air, les dispositifs d’isolement spécifiés et le bon état de fonctionnement du système d’aspiration lorsque la machine est en marche. La simple installation d’un conduit ne suffit pas à prouver que le captage est adéquat.
- Flux des matériaux : Vérifiez la hauteur des entrées et sorties, les interfaces des convoyeurs, l’espace de stockage et l’accès sécurisé pour dégager les bourrages et retirer les pièces finies.
- Conditions ambiantes : Vérifiez la température, l’humidité, l’éclairage et l’état du sol au regard des exigences de l’équipement et du procédé. Les matériaux doivent également être adaptés aux essais prévus.
Tout dispositif temporaire utilisé pendant la mise en service doit être clairement identifié. Par exemple, un raccordement temporaire au système d’aspiration peut permettre une vérification limitée, mais son résultat ne prouve pas les performances dans la configuration de production permanente. Définissez les essais à répéter après l’installation du système permanent.
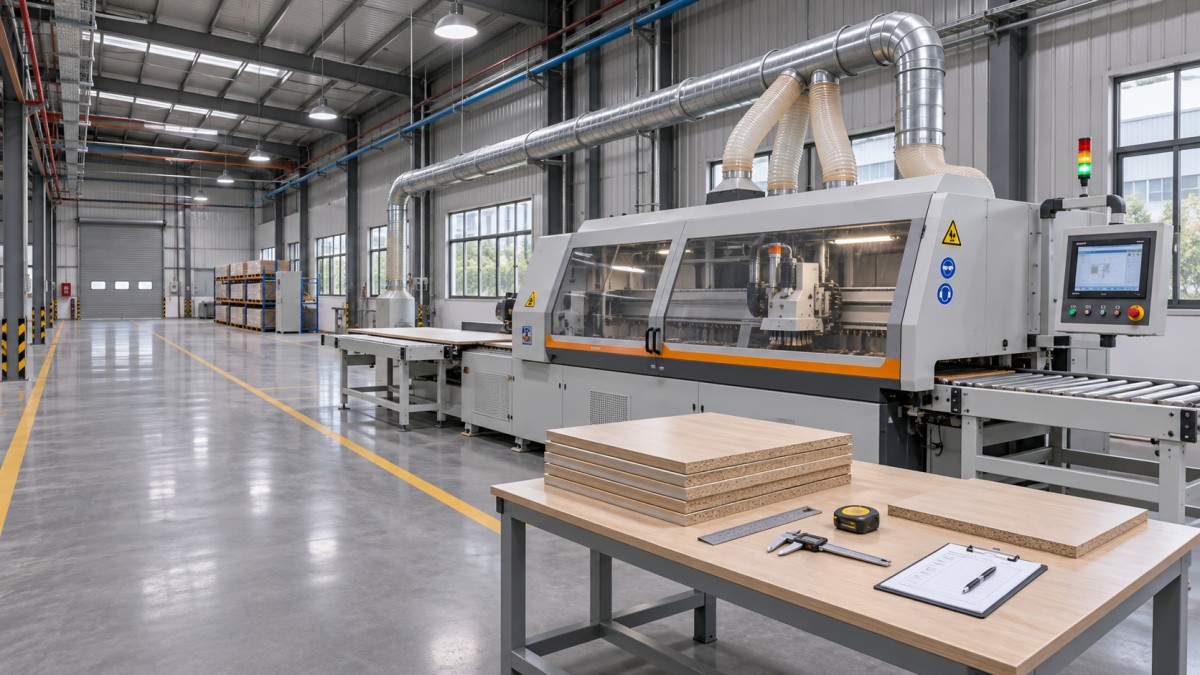
Tester les fonctions de sécurité avant les essais de production
Les contrôles de sécurité doivent être réalisés conformément aux exigences locales applicables, à la documentation de la machine et à l’évaluation des risques approuvée pour le projet. La checklist doit recenser chaque fonction concernée et la réponse attendue ; une simple coche à côté de la mention « sécurité OK » ne suffit pas.
- Inspectez les protecteurs fixes et mobiles afin de vérifier leur installation, leur fixation et la protection contre l’accès aux pièces mobiles dangereuses.
- Testez chaque dispositif d’arrêt d’urgence et vérifiez la réponse des équipements concernés, notamment celle des convoyeurs raccordés lorsque la conception le prévoit.
- Vérifiez les interverrouillages des protecteurs et les conditions de redémarrage associées en suivant la procédure d’essai approuvée. Ne neutralisez jamais un interverrouillage pour faire réussir un essai de production.
- Vérifiez que l’arrêt normal, l’isolement et la prévention des redémarrages intempestifs fonctionnent conformément aux spécifications. Identifiez les points d’isolement des énergies électrique, pneumatique, hydraulique et résiduelle.
- Vérifiez les étiquettes d’avertissement, l’identification des commandes, les instructions d’utilisation et la visibilité de la zone de travail.
- Vérifiez qu’il existe des procédures sûres pour remplacer les lames ou les outils de coupe, dégager les bourrages, nettoyer et effectuer la maintenance.
Les essais doivent établir non seulement qu’un dispositif de sécurité réagit, mais aussi quels éléments s’arrêtent, si un mouvement dangereux ou une pression résiduelle subsiste et quelles actions volontaires sont nécessaires pour redémarrer. Lorsque des machines sont intégrées à une ligne, incluez des essais des interfaces : selon la conception de sécurité documentée, un arrêt d’urgence sur une section peut devoir agir sur les équipements en amont ou en aval.
Consignez le dispositif testé, la méthode d’essai, la réponse observée et le résultat. Si une fonction de sécurité requise ne fonctionne pas, arrêtez l’essai concerné et corrigez le défaut avant de poursuivre. Le fait d’atteindre un objectif de production ne compense pas une défaillance de sécurité non résolue.
Vérifier le fonctionnement avec des pièces représentatives
Un fonctionnement à vide peut révéler des mouvements anormaux, des défauts de commande et des problèmes d’interface sans consommer de matériaux de production. Il doit couvrir le démarrage, l’arrêt normal, le sens de rotation le cas échéant, les limites de déplacement, les changements de vitesse, le positionnement et la communication entre les machines raccordées. Recherchez les vibrations, les bruits, les fuites et les surchauffes inhabituels, conformément aux instructions du fabricant.
Ne passez aux essais en charge qu’après avoir terminé les contrôles de sécurité et d’installation concernés. Utilisez des pièces représentatives de l’application convenue, au lieu de choisir uniquement les matériaux les plus faciles à transformer. Selon la machine, consignez l’essence ou le type de panneau, les dimensions, le taux d’humidité le cas échéant, l’outillage, la vitesse d’avance, le type d’adhésif et ses conditions d’application, ainsi que les paramètres de fonctionnement. Ces informations permettent de diagnostiquer un échec et de reproduire un essai réussi.
Adapter les contrôles de qualité au procédé
Une scie, une plaqueuse de chants, une ponceuse et une presse à panneaux ne produisent pas les mêmes éléments de preuve de réception. Choisissez des mesures en lien avec l’opération réalisée :
- Découpe et mise au format : Mesurez les dimensions, l’équerrage et l’état des chants selon la méthode et le plan d’échantillonnage convenus.
- Usinage : Vérifiez la position et la profondeur des éléments, leur ajustement et l’état de surface par rapport au dessin ou à l’échantillon approuvé.
- Ponçage : Évaluez l’uniformité de surface et les dimensions des pièces avec les abrasifs et le matériau spécifiés.
- Collage et pressage : Vérifiez les dimensions des panneaux, leur alignement, leur planéité, l’aspect des joints et toute évaluation de l’adhérence spécifiée pour le procédé. Respectez les conditions et le temps requis pour que l’adhésif atteigne son état de prise avant d’évaluer la qualité du collage.
Convenez des instruments et des points de référence avant de relever les résultats. La planéité d’un panneau, par exemple, dépend de l’endroit et de la méthode de mesure, ainsi que de l’état du bois. Un jugement visuel non assorti de critères précis est difficile à utiliser comme critère de réception contractuel.
Pour une application de composition de panneaux par pressage hydraulique, le composeur hydraulique à porte-serre-joints illustre pourquoi les capacités de la machine et les conditions d’essai doivent être distinguées. La spécification fournie indique une longueur maximale de transformation de 2,500 mm, une largeur maximale de 1,250 mm et une plage d’épaisseur de 10–90 mm. Les configurations MJ2500-6, MJ2500-8 et MJ2500-20 présentent des nombres de sections différents. Le compte rendu de réception doit préciser la configuration commandée et le format du panneau effectivement testé ; la réussite d’un essai sur un format donné ne démontre pas les performances sur l’ensemble de la plage indiquée.
Pour ce type d’essai, consignez la préparation des lamelles, l’adhésif, les réglages de serrage, la durée de pressage et le moment de l’inspection. Évaluez le panneau livré selon les critères convenus, sans considérer la seule pression de serrage comme une preuve de la qualité du collage. Avant les essais, vérifiez les réglages et les unités de pression applicables dans la documentation de la machine.
Mesurer le débit au point de référence convenu
Les revendications de capacité doivent définir un point de départ et un point d’arrivée. Précisez si le temps mesuré comprend le chargement, le positionnement, l’usinage, le déchargement, la manutention entre les machines et les contrôles prévus. Consignez le nombre de pièces conformes produites, ainsi que les rebuts, les interruptions et leurs causes.
Une brève démonstration peut confirmer qu’un cycle fonctionne, mais fournit peu d’éléments sur la continuité du fonctionnement. L’essai de production convenu doit être suffisamment long pour couvrir le chargement et le déchargement habituels, ainsi que les cycles récurrents de la machine. Si le contrat exige un essai de fiabilité ou de disponibilité plus long, définissez-en la durée, la classification des temps d’arrêt et le traitement des interruptions imputables aux opérateurs ou aux utilités avant son démarrage.
N’imputez pas chaque insuffisance de rendement à la machine sans examiner le périmètre de l’essai. Une aspiration insuffisante, des dimensions irrégulières des pièces, un convoyeur en amont incomplet ou un manque de personnel peuvent réduire le rendement. De même, une ligne ne doit pas être réceptionnée sur la base du temps de cycle d’une machine individuelle si l’exigence contractuelle porte sur la production finie de la ligne intégrée.
Consigner les observations dans une liste de réserves maîtrisée
Les réserves en suspens n’ont pas toutes les mêmes conséquences. Une étiquette non essentielle manquante, un capteur de position imprécis et un interverrouillage de protecteur défaillant ne doivent pas être traités comme des défauts équivalents. Le protocole de réception doit définir à l’avance les catégories et les personnes habilitées à approuver, y compris les problèmes qui empêchent la mise sous tension, la production ou la réception définitive.
Chaque entrée de la liste de réserves doit préciser l’identifiant de l’équipement, la description et l’emplacement du problème, les éléments justificatifs, les conséquences sur le fonctionnement ou la sécurité, la partie responsable, l’action corrective, l’échéance et le nouvel essai requis. Conservez la constatation initiale lors de la clôture du point et joignez le résultat du nouvel essai au lieu de simplement modifier son statut.
Lorsqu’un point non bloquant reste en suspens, consignez toute restriction d’utilisation et indiquez qui l’accepte. Toute solution provisoire doit avoir un responsable et une date d’expiration ou de réexamen. Si les dispositions contractuelles ne sont pas claires, ne laissez pas une « réception sous réserve » informelle effacer la distinction entre la mise à disposition de l’équipement pour une utilisation limitée et la réception définitive prévue par le contrat.
Finaliser le transfert avec des preuves, pas seulement des signatures
Le dossier de transfert doit permettre à l’équipe du site d’exploiter, d’entretenir, d’isoler et de dépanner la configuration installée. Vérifiez que les documents suivants sont complets et à jour :
- Les instructions d’utilisation, de maintenance et de sécurité dans la langue requise par le projet et la réglementation applicable.
- Les schémas électriques, les schémas pneumatiques et hydrauliques, les listes d’équipements et, selon les dispositions contractuelles, les sauvegardes des logiciels ou des paramètres concernés.
- Les rapports d’inspection et d’essai, y compris les checklists remplies, les résultats de mesure, les écarts et les justificatifs des nouveaux essais.
- Les exigences de lubrification, les calendriers de maintenance, les pièces de rechange recommandées et l’identification des composants d’usure.
- Les comptes rendus de formation portant sur le fonctionnement normal, l’isolement, la maintenance courante, la réponse aux défauts et les procédures d’escalade.
- La liste de réserves définitive, les responsabilités attribuées, les conditions de garantie et la date ou l’événement convenu déclenchant le début de la période de garantie.
Vérifiez que la formation a été réalisée sur les équipements livrés et que le personnel désigné sait où trouver les instructions et les points d’isolement. La seule présence à la formation ne prouve pas qu’un opérateur peut rétablir la situation en toute sécurité après l’interruption d’un cycle, ni que le personnel de maintenance sait identifier une pièce de rechange.
Le procès-verbal de réception définitive doit préciser exactement ce qui a été testé, ce qui a réussi, les points restant en suspens et les documents constituant le dossier de transfert. Si un essai a été reporté parce qu’une utilité permanente ou une machine en amont n’était pas disponible, inscrivez-le comme essai en suspens, en précisant le responsable et la condition à remplir pour le réaliser. Cela permet de définir clairement les étapes menant à la réception définitive sans présenter comme entièrement éprouvé un système de production incomplet.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.