

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Machines de perçage CNC pour meubles : comment la disposition des broches influence le temps de cycle
Machines CNC de perçage pour meubles : comment la disposition des broches influence le temps de cycle
Pour les évaluateurs techniques, la disposition des broches est l’un des éléments les plus déterminants d’unemachine CNC de perçage pour meubles. Elle influe sur bien davantage que le nombre de trous réalisés par minute. La disposition, l’orientation, le pas et la contrôlabilité des broches déterminent si un panneau peut être usiné en un seul serrage, la fréquence à laquelle la pièce doit être repositionnée, l’amplitude des déplacements nécessaires des axes de la machine et la fiabilité avec laquelle le schéma de perçage correspond au processus d’assemblage en aval.
Cela revêt une importance particulière dans la production de meubles à caissons, d’armoires, de cuisines, de mobilier de bureau et de panneaux prêts à assembler, où une seule planche peut nécessiter des trous pour taquets d’étagère, des perçages pour excentriques, des trous de tourillons, des logements de charnières, des trous pour connecteurs et des perçages de chants. Une machine peut disposer d’un grand nombre de broches tout en offrant un débit réel décevant si la configuration de ses broches ne correspond pas aux schémas de perçage dominants de l’usine. À l’inverse, une configuration plus flexible peut justifier un temps de perçage nominal plus long lorsqu’elle élimine des étapes de manutention, des réglages manuels ou un usinage secondaire.
La question pratique n’est pas simplement : « Combien de broches sont installées ? » Il faut plutôt se demander : « Quelle quantité d’usinage de panneaux cette disposition de broches peut-elle réaliser avec précision avant que le panneau ne quitte la machine ? »
Le temps de cycle est une mesure du processus, pas seulement de la vitesse de perçage
Dans le perçage de meubles, le temps de coupe visible ne représente qu’une partie du cycle. Une évaluation réaliste doit inclure le chargement du panneau, le référencement, le serrage, les déplacements des axes de la machine, la descente et la remontée du foret, les changements d’outils ou de têtes le cas échéant, le déchargement ainsi que toute manutention supplémentaire nécessaire pour usiner une autre face ou un autre chant. Sur une ligne automatisée, le temps de transfert et d’attente peut également être important. Sur une machine autonome, la capacité de l’opérateur à orienter les panneaux de manière constante peut avoir un effet plus important qu’une différence modérée de vitesse de rotation des broches.
La disposition des broches influence simultanément plusieurs de ces éléments. Une tête de perçage fixe multibroche peut percer une rangée répétitive en une seule plongée. Une tête de perçage à broches commandées individuellement peut utiliser moins de broches simultanément, mais éviter l’indexage manuel lorsque les emplacements des trous varient. Les unités horizontales peuvent réaliser les opérations sur les chants sans envoyer la pièce vers une seconde machine. Ainsi, une configuration qui semble plus lente dans une brochure peut produire un cycle global plus court pour un programme de meubles varié.
À des fins d’évaluation, il est utile de distinguer letemps machine par panneau du temps de production par panneau terminé. Ce dernier est généralement le chiffre le plus pertinent pour comparer les équipements.
Ce que l’orientation des broches change sur un panneau de meuble
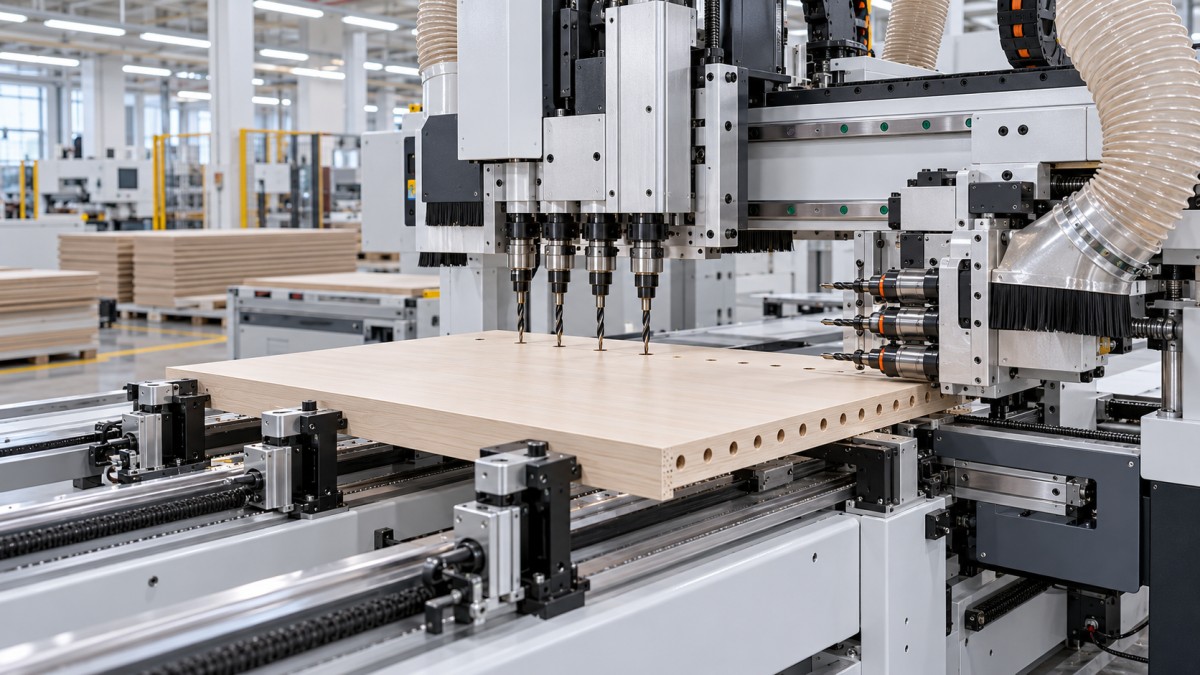
La plupart des configurations de perçage pour meubles combinent des fonctions de perçage vertical et horizontal. Les broches verticales travaillent sur la face du panneau et sont généralement utilisées pour les trous de construction, les supports d’étagères, les systèmes de connecteurs et les opérations liées aux charnières. Les broches horizontales percent les chants des panneaux et permettent de réaliser des trous pour tourillons, ferrures excentriques, connecteurs de type minifix et autres éléments d’assemblage. La possibilité de réaliser ces fonctions dans la même séquence de serrage constitue souvent la différence entre un processus simple et un processus nécessitant de nombreuses manutentions.
Une machine uniquement verticale peut être productive pour les panneaux principalement soumis à un perçage de face, notamment lorsque les trous de chant sont réalisés ailleurs ou ne sont pas nécessaires. Mais dans la production de meubles à caissons, le perçage des chants est rarement secondaire. Si chaque panneau latéral doit être retiré, retourné, référencé à nouveau et usiné sur un poste séparé, les économies apparentes d’une disposition simple des broches peuvent disparaître en raison de la main-d’œuvre, des déplacements au sol et des risques de positionnement évitables.
Une disposition combinant le perçage vertical et horizontal peut réduire ces interruptions, à condition que le support de la pièce et le système de serrage maintiennent fermement le panneau pendant toutes les opérations nécessaires. Le gain ne réside pas seulement dans la réduction du nombre de manipulations. Il réside également dans une meilleure cohérence de position entre les trous de face et les trous correspondants sur les chants, car ils sont référencés dans le même système de coordonnées machine.
Blocs de perçage fixes : rapides lorsque le schéma se répète
Les blocs de perçage à broches fixes restent très pertinents dans la fabrication de meubles, car de nombreux modèles reposent sur des intervalles de trous répétitifs. Les rangées de supports d’étagères, les schémas de trous de système et les assemblages standard d’armoires peuvent être percés efficacement lorsque l’espacement des broches correspond à la conception du produit. Plusieurs forets descendent ensemble, de sorte que la tête peut réaliser une ligne de trous en un seul mouvement au lieu de se positionner pour chaque trou individuel.
Cette configuration est particulièrement efficace lorsque les dimensions des panneaux et les méthodes de construction sont stables. Elle réduit les déplacements des axes, simplifie la programmation et peut rendre le temps de cycle plus prévisible sur un grand lot de production. Dans la fabrication conventionnelle d’armoires, cette prévisibilité est souvent aussi précieuse que la vitesse maximale, car elle favorise l’équilibrage des opérations de découpe, de plaquage des chants, d’assemblage et d’emballage en aval.
La limitation est géométrique. Un pas fixe ne convient pas automatiquement à tous les schémas de perçage. Lorsque les positions des trous se situent entre les broches disponibles, la commande peut devoir déplacer le panneau ou l’unité de perçage pour créer le schéma requis. Si la gamme de produits comprend des positions de connecteurs non standard, de la quincaillerie asymétrique ou des modifications techniques fréquentes, la machine peut consacrer plus de temps que prévu au repositionnement. Les opérateurs peuvent également être confrontés à davantage de réglages si les forets doivent être changés ou activés sélectivement pour différents programmes de panneaux.
Le problème n’est pas que les blocs fixes manquent de précision. Correctement entretenus, ils peuvent assurer un perçage répétitif fiable. La question est de savoir si leur géométrie fixe correspond à la géométrie récurrente de l’usine de meubles.
Broches commandées individuellement et têtes de perçage flexibles
Les têtes de perçage CNC plus flexibles sont conçues pour les usines où les schémas de trous varient selon la commande, le matériau, le marché ou les spécifications de la quincaillerie. Selon leur conception, les unités de perçage peuvent être sélectionnées individuellement ou disposées de manière à permettre à la machine de combiner plusieurs directions de perçage sans dépendre d’un unique schéma de rangée fixe. Cette solution est utile pour les meubles sur mesure, le mobilier destiné aux projets, la production en petites séries et les usines qui traitent fréquemment des modifications de conception.
Le principal avantage en matière de temps de cycle ne réside pas nécessairement dans le perçage simultané de chaque position. Il réside dans la réduction du temps improductif : moins de changements de montages, moins de décisions manuelles, moins de retours de panneaux et moins de besoin de préparer un réglage dédié pour chaque famille de meubles. Une tête flexible peut être mieux adaptée lorsque le programme de production comporte de nombreuses séries courtes et que le coût des changements de série dépasse l’économie offerte par un schéma fixe plus rapide.
Il existe toutefois un compromis. Une plus grande flexibilité accroît l’importance du logiciel de commande, de la vérification des programmes, de la dynamique des axes et de la rigueur de l’opérateur. Elle exige également une confirmation claire des plages de diamètres de perçage, des positions d’outils disponibles, de l’espacement minimal entre les opérations et de la possibilité de réaliser tous les trous verticaux et horizontaux spécifiés sans interférence. Une configuration flexible ne doit pas être considérée comme universellement plus rapide ; elle est plus rapide lorsque la variabilité est la source des pertes de temps.
Comparaison pratique des configurations courantes
Espacement, interférences et coût caché du repositionnement
L’espacement des broches mérite autant d’attention que leur nombre. Des positions de perçage rapprochées peuvent être essentielles pour certains raccords, mais la configuration de la tête doit également offrir un dégagement physique suffisant pour les corps de forets, les pinces de serrage, les outils adjacents, les brides et les supports de panneaux. Le fournisseur de la machine doit examiner le plan réel des trous plutôt qu’une simple liste des diamètres de perçage requis. Deux programmes comportant le même nombre de trous peuvent se comporter très différemment si l’un contient des opérations regroupées près d’un bord ou à proximité d’une zone de serrage.
Le repositionnement est souvent sous-estimé lors de la sélection d’une machine. Quelques déplacements supplémentaires des axes peuvent sembler insignifiants dans un programme isolé, mais leur effet s’accumule au cours d’un poste. Plus important encore, chaque mouvement peut dépendre d’un référencement précis du panneau et d’un maintien stable. Les composants minces, les traverses étroites, les panneaux déformés et les panneaux aux surfaces stratifiées délicates méritent tous une attention particulière lors des essais. La séquence programmée la plus rapide n’est que d’une utilité limitée si l’opérateur doit ralentir la machine pour éviter les marques, les vibrations ou les défauts d’alignement.
Pour les trous débouchants et les trous proches du bord d’un panneau, la conception du support et la gestion du matériau de soutien influencent également la qualité et la disponibilité de la machine. L’éclatement des copeaux, l’usure des forets et une mauvaise extraction peuvent imposer un nettoyage ou une reprise qui n’apparaît pas dans un calcul théorique du cycle.
Utiliser des panneaux représentatifs pour les essais de réception
Une comparaison technique fiable doit s’appuyer sur des fichiers de production représentatifs, et non sur une démonstration de perçage générique. Sélectionnez plusieurs types de panneaux : un panneau latéral standard à fort volume, un composant de porte ou de tiroir, un panneau comportant un perçage dense pour la quincaillerie et une pièce difficile produite en faible volume ou personnalisée. Intégrez les matériaux de panneaux réels, la plage d’épaisseurs, la présence de chants plaqués le cas échéant ainsi que les schémas de perçage de quincaillerie utilisés en production.
Lors de l’évaluation, enregistrez la séquence complète, du chargement au déchargement terminé. Vérifiez la position des trous, la régularité de la profondeur, l’éclatement des chants, la répétabilité après plusieurs cycles et la nécessité d’une intervention manuelle. Demandez également comment la machine gère les panneaux rejetés ou mal orientés, le remplacement des forets, la révision des programmes et le nettoyage courant. Ce sont ces détails opérationnels qui rendent les estimations de temps de cycle réalistes.
Les exigences de sécurité doivent être examinées dans le cadre du même exercice. Les obligations de sécurité applicables aux machines à bois varient selon le marché de destination et le contexte d’installation. Les normes de sécurité machine pertinentes, les exigences électriques, les dispositifs de protection, les systèmes d’arrêt d’urgence, les interfaces d’extraction des poussières, la documentation et les exigences locales de conformité doivent être confirmés pour le projet concerné, plutôt que supposés à partir d’une catégorie générale de machine.
Choisir en fonction du programme de production, et non de la spécification la plus élevée
Un nombre élevé de broches n’est utile que lorsque ces broches travaillent sur les schémas de trous les plus fréquents. Pour les meubles standardisés en kit, une configuration multibroche fixe offrant des capacités verticales et horizontales adaptées peut fournir un processus rigoureux et efficace. Pour les cuisines personnalisées, le mobilier destiné aux projets ou la production en petites séries en atelier, la flexibilité et la réduction des réglages peuvent être plus importantes que le perçage simultané maximal.
Qingdao Zhongding Machinery Co., Ltd. travaille depuis plus de deux décennies dans le domaine des machines à bois, depuis ses débuts en atelier jusqu’à la fourniture de machines et de solutions globales pour le travail du bois destinées aux usines de meubles, aux ateliers et aux lignes de production industrielles. Cette expérience met en évidence un principe pratique : la machine doit être évaluée en parallèle avec le flux des panneaux, les données logicielles, les normes de quincaillerie, l’accessibilité pour la maintenance, la planification des pièces de rechange et les compétences des personnes qui l’utiliseront. La disposition des broches n’est pas une spécification isolée ; elle fait partie d’un système de production.
Avant de finaliser une machine CNC de perçage pour meubles, fournissez au fournisseur des fichiers de pièces représentatifs et demandez une séquence proposée pour chaque panneau. Confirmez quels trous sont percés simultanément, lesquels nécessitent un repositionnement des axes, quels chants sont accessibles en un seul serrage et quelles hypothèses sont intégrées au temps de cycle indiqué. Cette discussion est généralement plus révélatrice qu’une simple comparaison du nombre de broches et constitue une base plus claire pour la configuration de la machine, le support technique, la préparation des pièces de rechange et les décisions d’exploitation à long terme.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.