

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Machines d’usinage du bois : les technologies clés qui transforment la production en petites séries
La production de petites séries dans le travail du bois ne se définit plus simplement par un volume de production inférieur. Elle se caractérise par des changements fréquents de produits, des spécifications de matériaux variées, des délais de livraison courts et une faible tolérance aux retouches. Un atelier qui fabrique, au cours de la même semaine, cinquante composants d’armoires, dix portes sur mesure et une petite série de présentoirs commerciaux est confronté à un problème de maîtrise de la production qu’une ligne conventionnelle à grand volume n’a pas été conçue pour résoudre.
Les technologies qui transforment ce segment ne sont pas nécessairement les systèmes les plus grands ou les plus automatisés. Leur valeur réside dans la réduction du coût de la variabilité : moins de temps de programmation entre les commandes, moins d’erreurs de mesure manuelle, une manutention des matériaux plus rapide et une répétabilité plus fiable malgré l’évolution des conceptions. Pour les entreprises qui évaluent des machines usinage bois, la question centrale passe donc de « Quelle quantité cette machine peut-elle produire ? » à « Avec quelle efficacité peut-elle passer d’un travail au suivant sans sacrifier la précision ni la marge ? »
La flexibilité est devenue une capacité de production, et non une simple commodité
Les équipements traditionnels pour le travail du bois restent efficaces lorsque les opérations sont répétitives et que la géométrie des composants est stable. Une scie à panneaux, une plaqueuse de chants, une perceuse ou une toupie dédiées peuvent offrir un débit élevé pour une tâche précise. La limite apparaît lorsque la composition des commandes change fréquemment. Chaque nouvelle dimension de panneau, chaque nouveau schéma de perçage, traitement de chant, emplacement de charnière ou matériau de surface peut nécessiter une préparation, une interprétation par l’opérateur et entraîner un risque de produire une mauvaise version.
Dans la production de petites séries, ces interruptions deviennent un poste de coût important. Le temps d’inactivité de la machine n’est qu’une partie du problème. Le coût global comprend également la préparation technique, le gaspillage de matériaux dû aux erreurs sur la première pièce, l’accumulation d’en-cours, le retard d’assemblage et le temps de gestion nécessaire pour résoudre les imprévus. Une machine moins chère à l’achat peut se révéler plus coûteuse en pratique si chaque commande exige de nombreux réglages et contrôles.
C’est pourquoi l’usinage CNC flexible, la préparation numérique des travaux et les systèmes interconnectés de flux des matériaux font l’objet d’une attention croissante. Ils ne suppriment ni le besoin d’opérateurs qualifiés ni celui d’une planification rigoureuse de la production. Ils réduisent le nombre de décisions qui doivent être reproduites manuellement sur la machine pour chaque commande.
La CNC nesting transforme l’économie de la production à base de panneaux
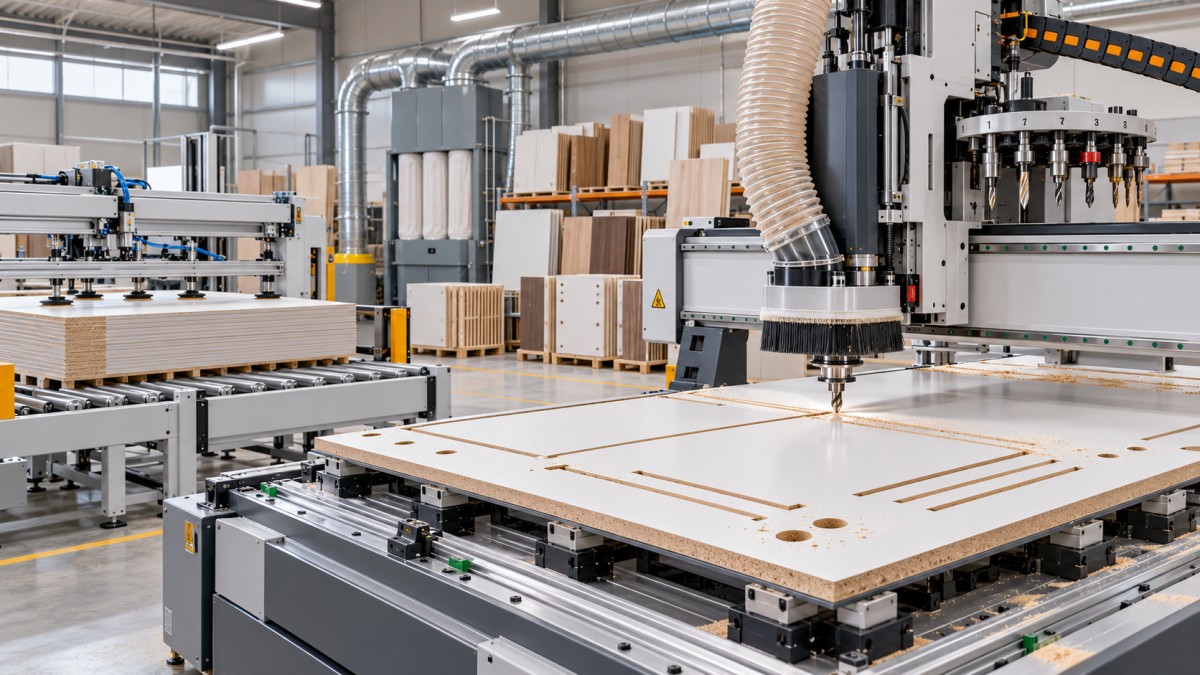
Pour les fabricants d’armoires, de meubles, d’agencements commerciaux et d’aménagements intérieurs, les centres d’usinage CNC nesting sont devenus une solution de remplacement importante pour le traitement des panneaux en plusieurs étapes distinctes de sciage et de perçage. Dans un flux de production nesting, le logiciel agence plusieurs pièces sur une plaque, tandis que la machine CNC découpe les contours, perce les trous, usine les poches et peut ajouter des repères d’identification au cours d’un seul cycle programmé.
L’intérêt économique est particulièrement marqué lorsque les conceptions de panneaux varient régulièrement et que les quantités de composants sont modestes. Au lieu de préparer plusieurs machines pour chaque lot, un fabricant peut regrouper plusieurs opérations à partir d’un fichier de découpe numérique. Cela peut réduire les manipulations entre les postes et limiter le risque qu’un panneau arrive au perçage ou à l’assemblage dans le mauvais sens.
Toutefois, le nesting n’est pas automatiquement la solution adaptée à toutes les opérations sur panneaux. Ses performances dépendent fortement de la qualité des panneaux, de la capacité de maintien par le vide, du choix des outils, de l’aspiration des poussières et de la logique du logiciel de nesting. Les petites pièces, les traverses étroites, les panneaux déformés et les matériaux aux surfaces irrégulières peuvent compliquer le maintien par le vide. Lorsque le maintien est insuffisant, le déplacement des pièces nuit à la qualité des chants et à la précision du positionnement. Il s’agit d’une limite opérationnelle, et non d’un simple problème de spécification de la machine.
Le temps de cycle doit également être interprété avec soin. Une défonceuse CNC nesting peut réduire le nombre total d’étapes du processus tout en nécessitant davantage de temps pour traiter une plaque donnée qu’une ligne dédiée à grande vitesse de sciage et de perçage. La comparaison pertinente porte sur le délai total de traitement de la commande, y compris la préparation, le transfert, le tri, les retouches et la préparation à l’assemblage — et non sur le seul temps de broche.
Le changement automatique d’outils prend davantage d’importance lorsque la variété des produits augmente
Le changement d’outils est souvent présenté comme une caractéristique de productivité, mais sa valeur stratégique est plus large pour les petites séries. Un seul composant peut nécessiter une découpe, un fraisage de poche, un perçage pour charnière, un rainurage, un profilage de chant et une gravure. Réaliser ces opérations avec des changements d’outils manuels est possible pour les tâches simples, mais cela occasionne des délais et augmente les risques d’utiliser un outil inadapté, de saisir de mauvais décalages ou d’omettre une opération.
Un changeur d’outils automatique favorise des séquences d’usinage plus stables, en particulier lorsque les travaux sont générés à partir d’un logiciel de conception plutôt que programmés séparément sur l’atelier. L’avantage ne tient pas à la nécessité, pour chaque machine, de disposer d’un grand magasin d’outils. Dans de nombreuses applications en petites séries, un jeu de fraises et de forets bien choisi est plus utile qu’une capacité de magasin excessive. L’essentiel est que la configuration des outils corresponde aux composants réellement fabriqués.
La gestion des outils joue un rôle de plus en plus important dans cette transition technologique. Le diamètre de la fraise, son état d’usure, la compensation de longueur, la vitesse de rotation, la vitesse d’avance et le type de matériau influencent tous les résultats d’usinage. Sans données d’outillage rigoureusement gérées, même un système CNC performant peut produire des dimensions irrégulières ou des chants de mauvaise qualité. Les bibliothèques d’outils numériques facilitent la gestion de la répétabilité, mais ne remplacent pas les inspections et les remplacements réguliers.
Du pilotage de la machine aux données de production connectées
Le changement le plus déterminant n’est souvent pas visible sur la machine elle-même. Il se produit dans la connexion entre la conception, la gestion des commandes, la programmation, la découpe, l’usinage et l’assemblage. Lorsque les dimensions et les instructions d’usinage sont saisies à nouveau à plusieurs étapes, les petites modifications apportées à une commande client peuvent créer plusieurs occasions d’introduire des incohérences. Une révision correctement intégrée au dessin, mais pas au programme de perçage, peut provoquer une défaillance coûteuse en aval.
Les flux de production numériques répondent à ce problème en créant un parcours de l’information plus continu. Les données de conception peuvent générer des listes de débit, des programmes d’usinage, des étiquettes et des références d’assemblage. L’identification par code-barres ou code QR permet ensuite de relier les pièces physiques aux informations de leur commande pendant leur circulation dans l’atelier. Cette technologie n’est pas réservée aux grandes usines ; elle est souvent encore plus pertinente dans les environnements où les commandes sont variées et où l’identification visuelle et le suivi sur papier deviennent peu fiables.
Le bénéfice concret est la traçabilité. Lorsqu’un composant est endommagé, manquant ou présente une caractéristique d’usinage incorrecte, l’entreprise doit pouvoir déterminer si la source du problème se situe dans les données de conception, la génération du programme, le choix des matériaux, le réglage de la machine ou la manutention par l’opérateur. Un flux connecté ne prévient pas toutes les erreurs, mais il rend leur origine plus visible et réduit le temps consacré à en rechercher la cause.
L’intégration ne doit pas être évaluée sur la seule base des arguments logiciels. La compatibilité entre les systèmes CAD/CAM, les commandes de machines, les équipements d’étiquetage et les outils de planification des ressources de l’entreprise peut varier considérablement. Certains systèmes échangent facilement des données uniquement au sein de l’écosystème d’un même fournisseur ; d’autres dépendent d’exportations de fichiers, de post-processeurs ou d’interfaces personnalisées. Avant d’investir, les entreprises devraient tester tout le parcours, de la conception approuvée au composant fini et étiqueté, y compris les modifications techniques et les refabrications.
La précision dépend de plus en plus de la maîtrise du processus, et pas uniquement de la construction de la machine
Une structure rigide, des guides précis, des broches stables et des systèmes de positionnement fiables restent essentiels à la qualité d’usinage. Pourtant, la production de petites séries met en évidence une autre dimension de la précision : la constance du processus d’un travail, d’un matériau et d’un opérateur à l’autre. Une machine peut offrir une excellente précision de positionnement tout en produisant une pièce finie non conforme parce que le panneau a bougé, que la mauvaise face de référence a été choisie, que le bloc de perçage a été mal configuré ou que le programme ne tient pas compte des variations d’épaisseur du matériau.
Cela concerne tout particulièrement les panneaux revêtus, le contreplaqué, le MDF, le bois massif, les stratifiés compacts et les matériaux composites pour mobilier. Ces matériaux réagissent différemment à la découpe et au perçage. L’arrachement de copeaux, l’accumulation de chaleur, l’usure des outils, l’arrachement des fibres et la qualité des chants doivent être maîtrisés grâce à une combinaison adaptée de géométrie de l’outil, de vitesse d’avance, de vitesse de broche, de méthode de serrage et de sens d’usinage.
Le bois massif pose une difficulté supplémentaire, car le sens du fil, l’état hygrométrique et les mouvements naturels influencent les résultats. L’automatisation peut améliorer la répétabilité de l’usinage, mais elle ne peut pas donner à un matériau instable le comportement uniforme d’un panneau technique. La planification de la production doit toujours distinguer les opérations adaptées à un traitement automatisé et répétitif de celles qui nécessitent une manipulation plus attentive aux caractéristiques du matériau.
La tendance est donc à l’équipement des machines en systèmes de référence améliorés, fonctions d’étalonnage automatique, zones de vide, réglages assistés par capteurs et unités de travail programmables. Ces fonctions peuvent réduire la dépendance aux réglages manuels répétés, mais leur valeur commerciale dépend de la normalisation des données de composants et de matériaux dans l’atelier.
Le traitement des chants devient un goulot d’étranglement des petites séries
Les discussions sur l’automatisation portent souvent sur la découpe et le perçage, tandis que le traitement des chants reçoit moins d’attention jusqu’à ce qu’il devienne l’opération limitante. Dans le mobilier en panneaux, la qualité des chants visibles contribue fortement à la qualité perçue du produit. Les petites séries peuvent être particulièrement difficiles, car elles impliquent souvent des changements fréquents d’épaisseur de panneau, de matériau de bande de chant, de réglages de colle, de traitement des angles et de géométrie des panneaux.
Les plaqueuses de chants modernes équipées d’unités programmables, de réglages automatiques et de changements rapides peuvent réduire ces interruptions. Les convoyeurs de retour et les systèmes de manutention coordonnés peuvent également permettre à un seul opérateur de traiter les panneaux plus efficacement. Le plaquage de chants reste toutefois sensible à la préparation des matériaux et à l’entretien de la machine. La température de la colle, les réglages de pression, l’état des outils de rognage, le raclage et le nettoyage influencent tous le résultat final.
Pour certaines catégories de produits, une plaqueuse de chants entièrement configurée peut se justifier. Pour d’autres, une machine plus simple, associée à un regroupement rigoureux des travaux, peut être un meilleur choix. Le facteur déterminant n’est pas la disponibilité de l’automatisation, mais la mesure dans laquelle la composition des commandes crée une complexité répétée dans le traitement des chants, suffisante pour rendre les changements automatiques économiquement pertinents.
La robotique et la manutention automatisée font leur apparition de manière sélective
Le chargement, le déchargement, l’empilage et le tri robotisés sont souvent présentés comme la prochaine étape de l’automatisation du travail du bois. Leur rôle dans la production de petites séries est réel, mais sélectif. L’automatisation de la manutention peut améliorer la sécurité et stabiliser le débit lorsque les panneaux sont lourds, que la production se prolonge et que l’utilisation des machines est suffisamment élevée pour justifier un système d’alimentation continue.
Il convient d’en reconnaître les limites. Les dimensions variées des panneaux, les formes irrégulières, les finitions de surface différentes et les séquences de lots très variables compliquent la manutention automatisée par rapport à la production répétitive. L’intégration d’un robot ou d’un système de chargement modifie aussi les exigences d’agencement de l’usine : l’espace, les barrières de sécurité, la mise en attente des matériaux, l’accès pour la maintenance et les procédures de reprise après une panne doivent tous être pris en compte.
Dans de nombreuses petites structures, les possibilités les plus immédiates résident dans la manutention semi-automatisée : tables élévatrices, systèmes à rouleaux, convoyeurs de retour, palonniers à ventouses et méthodes de tri guidées. Ces solutions peuvent réduire les efforts manuels et les pertes de temps sans imposer toute la complexité d’une cellule robotisée.
Les décisions d’investissement passent du prix de la machine à l’économie du système
Comparer les machines à bois uniquement selon leur prix d’achat, la puissance de leur broche ou les vitesses d’avance annoncées ne tient pas compte des principaux enjeux économiques de la production de petites séries. La structure de coûts pertinente inclut le temps d’ingénierie par commande, la durée de préparation, la main-d’œuvre nécessaire au déplacement et à l’identification des pièces, le risque de rebut, la réactivité de la maintenance, les licences logicielles, la consommation d’outils, la formation et la disponibilité des pièces de rechange.
Une évaluation d’investissement plus utile commence par les commandes qui génèrent actuellement des difficultés. Il peut s’agir de travaux présentant une forte variabilité des composants, d’erreurs de perçage récurrentes, de retards d’assemblage causés par des pièces manquantes, d’un gaspillage excessif de chutes ou de changements fréquents dans le traitement des chants. La technologie envisagée doit être évaluée par rapport à ces pertes précises plutôt qu’à une promesse générique de productivité.
La capacité doit également être évaluée avec prudence. Une machine techniquement capable de traiter de nombreux formats peut rester limitée par la programmation, la préparation des matériaux, le déchargement, le tri ou l’assemblage. Si une nouvelle défonceuse CNC produit les pièces plus vite que l’étape suivante ne peut les absorber, l’entreprise aura déplacé le goulot d’étranglement plutôt que de l’éliminer.
Les capacités du fournisseur ont une incidence directe sur les risques liés au cycle de vie. La documentation de la machine, le diagnostic à distance, la maîtrise de la commande, la formation des opérateurs, l’assistance à l’installation, la compatibilité électrique et l’accès aux pièces de rechange peuvent compter autant que les spécifications initiales. Pour les équipements achetés à l’international, un accord clair sur le périmètre technique, les critères de réception, la configuration de sécurité, la langue du logiciel et les responsabilités en matière de service réduit les ambiguïtés après la livraison.
L’avantage concurrentiel réside dans le raccourcissement du délai entre la décision et la pièce
La principale évolution de l’usinage du bois ne se résume pas à une automatisation accrue. Elle consiste à réduire le délai entre l’approbation d’une conception et l’obtention d’un composant correctement usiné, prêt à être assemblé. Le nesting CNC, le changement automatique d’outils, les données numériques des travaux, le traitement programmable des chants et la manutention sélective des matériaux contribuent tous à cet objectif lorsqu’ils sont mis en œuvre comme éléments d’un système de production cohérent.
Pour les fabricants en petites séries, la configuration gagnante sera rarement la cellule de machines la plus complexe du marché. Ce sera celle qui correspond au profil réel des commandes, à la gamme de matériaux, aux compétences de la main-d’œuvre et à l’environnement de service. L’évolution continue des machines usinage bois rend la production flexible plus accessible sur le plan technique, mais le rendement dépend toujours de données rigoureusement gérées, d’une conception réaliste des flux de travail et d’une compréhension claire des points où la variabilité consomme actuellement du temps et de la marge.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.