

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Les équipements de travail du bois peuvent-ils être installés dans une usine existante ?
Oui. Les équipements de travail du bois peuvent souvent être installés dans une usine existante, mais la réponse dépend de bien plus que de la possibilité de faire passer physiquement les machines par la porte. Une installation réussie exige que le bâtiment, les réseaux techniques, le flux des matériaux, le système d'aspiration et les dispositions de sécurité fonctionnent ensemble. Un site ancien peut accueillir une ligne de transformation de panneaux, une zone d'usinage du bois massif ou une opération mixte de production de meubles lorsque ces conditions sont examinées avant la commande ou le déplacement des équipements.
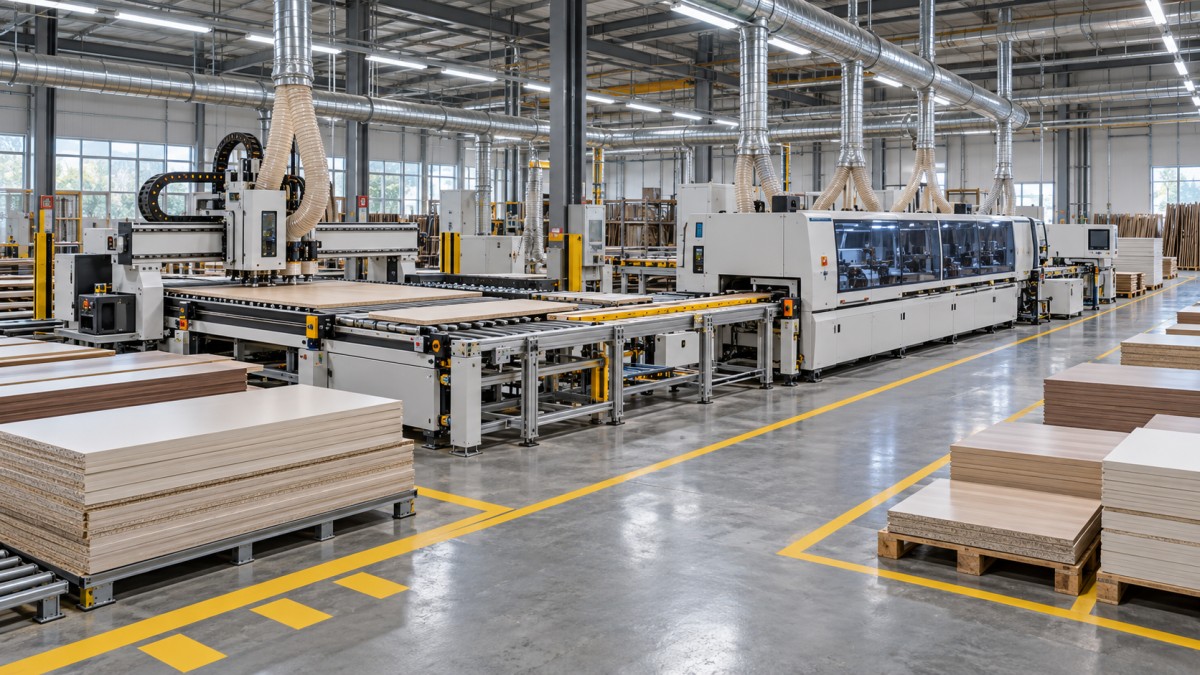
L'erreur la plus fréquente consiste à évaluer uniquement la surface au sol. Une usine peut sembler suffisamment spacieuse pour une scie à panneaux, une plaqueuse de chants, une défonceuse CNC, une ponceuse à bande large ou une moulurière à quatre faces, tout en restant inadaptée parce que les panneaux ne peuvent pas être stockés temporairement en toute sécurité, que les conduits d'aspiration ne disposent d'aucun parcours pratique, que la capacité électrique est limitée ou que les composants finis doivent emprunter le même passage que les matières premières entrantes. L'installation est possible lorsque ces contraintes sont identifiées tôt et traitées comme des décisions d'agencement plutôt que comme des problèmes de site de dernière minute.
Commencez par le parcours de production réel
Les équipements doivent être disposés selon la séquence de transformation des matériaux, et non selon l'emplacement d'un coin vide disponible. Pour les meubles en panneaux, les matériaux en feuille passent généralement du stockage à la découpe, au traitement des chants, au perçage ou au fraisage, puis à l'assemblage et à l'emballage. Pour le travail du bois massif, le parcours peut comprendre le stockage des matériaux bruts, la coupe, le rabotage, le moulurage, le ponçage, l'usinage et la finition. La meilleure configuration réduit les manipulations entre ces étapes tout en laissant de la place pour l'inspection, les retouches et le stockage tampon temporaire.
L'encombrement d'une machine ne reflète pas à lui seul la surface dont elle a besoin. Une scie à format nécessite un espace de déplacement pour le chariot ainsi qu'une zone de chargement dégagée pour les panneaux entiers. Une défonceuse CNC à imbrication nécessite un accès autour de la table pour le chargement, le déchargement, les changements d'outils, l'entretien du vide et l'évacuation des chutes. Une plaqueuse de chants peut avoir une largeur machine modeste, mais elle exige un espace rectiligne d'entrée et de sortie, en particulier lors du traitement de longs côtés d'armoires ou de portes. Les équipements de ponçage nécessitent de l'espace pour l'entrée, la sortie, le changement des abrasifs et l'accès aux raccordements d'aspiration.
Les dimensions des matériaux doivent guider cette évaluation. Une usine qui produit des pièces étroites de cadre a des besoins de dégagement différents de ceux d'une usine qui manipule régulièrement de grands panneaux, de longs plans de travail, des ébauches de portes ou des composants d'escaliers. Tenez également compte des chariots, des palonniers à vide, des voies de circulation des chariots élévateurs, des convoyeurs de retour, des chariots pour les pièces entre les opérations et des emplacements de palettes. Un agencement qui fonctionne lors d'un essai calme peut devenir encombré dès que des lots de production sont disposés autour des machines.
Le bâtiment peut-il supporter les équipements ?
La charge admissible du sol et son état méritent une attention plus approfondie qu'ils n'en reçoivent souvent. De nombreuses machines à bois répartissent leur masse par des pieds de nivellement ou un nombre limité de points d'appui. Une dalle de béton saine convient normalement aux machines stationnaires standard, mais les fissures, les zones irrégulières, les réparations fragiles, les tranchées, les joints surélevés ou les planchers suspendus nécessitent une évaluation avant le positionnement d'équipements lourds. Les machines de précision ont également besoin d'une base stable pour conserver leur alignement. Une fondation irrégulière peut contribuer à des coupes imprécises, à une pression de plaquage de chants inconstante, à des vibrations et à des réglages répétés.
La planéité du sol est particulièrement importante pour les équipements dotés de longues sections de table, de tables de transfert, de dispositifs de chargement automatisés ou de systèmes de retour des matériaux. Le calage sous une machine peut corriger de petites variations locales, mais ne résout pas un sol qui présente une pente sur toute la zone de travail ou qui se déforme sous charge. Les caniveaux d'évacuation et les fosses de sol peuvent créer des espaces difficiles sous les pieds des convoyeurs et les châssis des machines. Leurs positions doivent être mesurées avant l'approbation de l'agencement final.
La hauteur sous plafond peut devenir un facteur limitant même lorsque la machine elle-même est basse. Les conduits d'aspiration en hauteur, les dégagements des sprinklers, les chemins de câbles, les équipements de levage et les dispositifs de manutention des panneaux occupent tous de l'espace vertical. Une usine compacte avec des poutres de toiture basses peut encore accueillir des machines individuelles, mais la conception de l'aspiration peut nécessiter un acheminement à faible niveau, des branches plus petites ou une orientation différente des machines. Ces choix influencent la résistance au passage de l'air et l'accès pour l'entretien ; ils ne doivent donc pas être improvisés après l'arrivée des machines.
L'alimentation électrique est une question de capacité, pas seulement de raccordement
Les usines existantes disposent souvent d'une alimentation électrique, mais sa capacité disponible peut déjà être affectée à l'éclairage, aux compresseurs, aux équipements de soudage, au chauffage, à d'autres cellules de production ou à des machines plus anciennes. La donnée pertinente est la capacité utilisable au point de distribution, ainsi que la tension, la fréquence, la configuration des phases, le mode de protection et le cheminement des câbles vers chaque machine. La plaque signalétique d'une machine ne fournit qu'une partie des informations ; les charges associées doivent également être incluses : ventilateurs d'aspiration, pompes à vide, convoyeurs, unités hydrauliques, changeurs d'outils, armoires de commande et équipements auxiliaires de manutention.
Les équipements de travail du bois à forte charge peuvent générer une demande au démarrage différente de leur demande normale en fonctionnement. Un ventilateur de dépoussiérage ou un gros moteur peut influer sur le choix des disjoncteurs, le dimensionnement des câbles et les dispositifs de démarrage des moteurs. Les longues distances de câble peuvent également provoquer une chute de tension, en particulier lorsqu'une extension éloignée est alimentée depuis un tableau ancien. La planification électrique doit donc reposer sur l'ensemble complet en fonctionnement plutôt que sur une liste de puissances moteur des machines considérées séparément.
L'air comprimé est tout aussi facile à sous-estimer. Les serre-joints pneumatiques, les plaqueuses de chants, les systèmes d'outillage automatiques, les équipements de pulvérisation et les pistolets de soufflage peuvent exercer une demande intermittente mais importante sur le système d'air. Une pression insuffisante à la machine peut ressembler à une défaillance mécanique : les serre-joints réagissent lentement, les fonctions pneumatiques deviennent irrégulières ou les unités de plaquage de chants ne fonctionnent pas dans l'ordre prévu. La cause peut être une tuyauterie sous-dimensionnée, de l'eau dans la conduite d'air, un compresseur insuffisant ou une demande simultanée ailleurs dans l'usine. Une alimentation en air propre et sec à proximité de l'équipement est aussi importante que le débit nominal du compresseur.
L'aspiration des poussières détermine si l'agencement fonctionnera au quotidien
La collecte des poussières de bois ne peut pas être considérée comme un accessoire final. Chaque machine produit un type et un volume de poussière différents. Une raboteuse ou une moulurière peut évacuer rapidement des copeaux, tandis qu'une ponceuse produit des poussières fines qui imposent des exigences différentes en matière de filtration et de conception des conduits. Les défonceuses CNC génèrent également des poussières fines, et leurs performances de collecte dépendent de la conception de la hotte, de la position de la broche, de la géométrie de la pièce et du fait que la machine coupe à travers des panneaux ou usine des poches peu profondes.
Le raccordement de toutes les machines à un collecteur existant ne garantit pas une aspiration acceptable. Le collecteur doit fournir un débit d'air suffisant pour les machines prévues en fonctionnement simultané, et le réseau de conduits doit maintenir une vitesse de transport adaptée afin que les copeaux ne se déposent pas dans les longues sections horizontales. De petits raccordements de dérivation, des coudes brusques, des joints mal étanches et des tuyaux flexibles excessivement longs peuvent réduire les performances. Un système peut sembler adéquat lorsqu'une machine fonctionne seule, tout en laissant de la poussière visible autour de plusieurs machines dès le début de la production en parallèle.
Le tracé des conduits doit également s'adapter au bâtiment. Les conduits en hauteur nécessitent un dégagement par rapport aux structures et aux réseaux techniques, tandis que les conduits à faible niveau doivent être protégés des chariots et de la manutention des matériaux. Les registres de fermeture, l'accès au nettoyage, l'espace d'entretien des filtres, l'enlèvement des conteneurs de déchets et les dispositions de rejet extérieur influencent tous l'emplacement du collecteur. Si le système existant a été conçu pour des équipements plus légers, l'augmentation de la puissance du ventilateur sans examiner les conduits peut simplement déplacer la restriction vers un autre point du réseau.
Séparez l'accès aux machines de la circulation des matériaux
Une machine installée nécessite un accès dégagé après sa mise en service. Les armoires électriques, les points de lubrification, les courroies d'entraînement, les rouleaux presseurs, les lames de scie, les porte-outils, les bandes abrasives et les orifices d'aspiration requièrent tous un entretien périodique. Positionner une machine au plus près d'un mur peut préserver de la surface au sol sur le plan, mais rendre l'entretien de base lent et dangereux. Un accès doit également être prévu pour retirer un moteur, ouvrir une enceinte de commande ou soulever un composant lourd sans démonter les équipements de production adjacents.
Les voies de circulation exigent une planification tout aussi réfléchie. Les chariots élévateurs et les transpalettes ne doivent pas traverser les zones où des panneaux sont chargés dans une scie ou une défonceuse. Les longues planches peuvent dépasser de leur trajectoire normale lors de la manutention manuelle ; les croisements près des zones d'entrée des machines créent donc des conflits évitables. Les pièces finies, poncées ou plaquées doivent être protégées contre la poussière des panneaux bruts, les dommages dus aux chocs et l'humidité à proximité des portes de chargement. Lorsque l'espace est limité, une zone de stockage temporaire clairement délimitée est souvent plus utile qu'une grande surface ouverte non définie.
Les poteaux existants sont une source fréquente d'erreurs d'agencement. Un poteau peut ne pas gêner le corps de la machine, mais interférer avec une table coulissante, un conduit en hauteur, un retourne-panneau, une enceinte de sécurité ou le trajet de manutention des panneaux. Mesurez à partir de l'enveloppe opérationnelle de la machine, et non à partir de ses panneaux extérieurs. Le même principe s'applique aux portes : les itinéraires de livraison et d'installation des équipements doivent pouvoir accueillir la plus grande section emballée, et non uniquement les dimensions de la machine assemblée indiquées dans une brochure.
Le bruit, la séparation incendie et les zones de finition nécessitent leur propre évaluation
Les équipements d'usinage, les ventilateurs d'aspiration, les compresseurs et les pompes à vide peuvent modifier l'environnement sonore d'une usine ancienne. Les équipements placés à côté de bureaux, de zones d'inspection ou d'autres activités sensibles au bruit peuvent nécessiter une séparation physique ou un repositionnement. Les vibrations de certaines machines peuvent également se transmettre par le sol ou la structure du bâtiment, en particulier lorsque l'équipement est mal nivelé ou qu'un ensemble ventilateur est déséquilibré.
Les opérations de finition ne doivent pas être traitées comme une extension de la zone d'usinage. La poussière de ponçage, l'usinage ouvert et l'application de revêtements créent des conditions de propreté et de sécurité contradictoires. Si une usine existante comprend des opérations de pulvérisation, de séchage ou de préparation de revêtements, le déplacement des pièces entre ces zones doit éviter de contaminer les surfaces fraîchement finies avec de la poussière. L'emplacement des équipements d'aspiration, le stockage des matériaux de finition, le mouvement de l'air et toute séparation requise doivent être évalués au regard du processus réellement utilisé sur le site.
La planification de l'installation doit commencer avant la livraison
Une étude de site est particulièrement utile lorsqu'elle produit un plan d'agencement à l'échelle et un plan des réseaux techniques plutôt qu'une simple affirmation selon laquelle l'usine dispose d'un espace suffisant. Relevez les largeurs et hauteurs des portes intérieures, les obstacles en hauteur, les positions des poteaux, les niveaux du sol, les emplacements des tableaux électriques, les parcours d'air comprimé, les points de raccordement à l'aspiration et le sens de déplacement des matériaux. Pour les projets de remplacement, identifiez les équipements qui resteront en fonctionnement pendant l'installation et l'emplacement du stock temporaire.
L'ordonnancement de la livraison est important lorsque l'accès à l'usine est restreint. Les grandes machines peuvent arriver en plusieurs sections, mais le châssis de base le plus lourd ou le convoyeur le plus long peut tout de même déterminer la méthode de déchargement. Vérifiez qu'un chariot élévateur, une grue, un transpalette ou un équipement de levage peut atteindre la position finale. Une machine déchargée avec succès à l'entrée peut néanmoins rester bloquée derrière un passage étroit, une poutre basse ou une ligne en fonctionnement.
Avant la mise en service, les équipements installés doivent être nivelés, fixés lorsque nécessaire, raccordés à des réseaux correctement dimensionnés et contrôlés afin d'assurer le libre mouvement des protections, tables, convoyeurs et panneaux d'accès. Les raccordements d'aspiration doivent être terminés avant le début des essais de coupe. Les premières pièces d'essai doivent refléter la gamme de matériaux prévue, comme les panneaux de particules, le MDF, le contreplaqué, les panneaux stratifiés, le bois dur ou le bois tendre, car les mêmes réglages de machine peuvent ne pas produire le même résultat avec tous les matériaux.
Questions courantes sur l'installation
Une nouvelle usine est-elle nécessaire pour une ligne automatisée de travail du bois ?
Non. L'automatisation peut être intégrée dans une usine existante lorsque l'espace au sol, le parcours des matériaux, l'alimentation électrique, la capacité d'aspiration et l'accès pour l'installation permettent de soutenir le système. Les bâtiments anciens nécessitent souvent un agencement révisé ou une mise à niveau des réseaux techniques plutôt qu'un remplacement complet.
Le système de collecte des poussières existant peut-il être réutilisé ?
Il peut être réutilisé lorsque son débit d'air, sa configuration de filtration, les dimensions de ses conduits et ses points de raccordement disponibles correspondent à la nouvelle charge de fonctionnement. L'état du ventilateur, des filtres, des joints de conduits et du dispositif de gestion des déchets doit être examiné avant de s'y fier pour des machines supplémentaires.
Pourquoi un agencement de machines qui tient sur un plan échoue-t-il après l'installation ?
Les plans omettent parfois l'espace de chargement, le dépassement des panneaux, l'accès pour l'entretien, les conduits, le dégagement de l'armoire de commande, le stockage temporaire des palettes et la circulation autour de la machine. Un plan fonctionnel utilise l'enveloppe opérationnelle complète plutôt que seulement la longueur et la largeur de l'équipement.
Une usine existante peut devenir un site de production de travail du bois efficace lorsque l'installation repose sur des conditions mesurées et sur le parcours réel de transformation. Le bâtiment n'a pas besoin d'être neuf, mais ses limites doivent être comprises avant que les dispositions concernant les machines, l'aspiration et la manutention ne soient arrêtées.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.