

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quelle surface d’atelier est nécessaire pour les équipements de menuiserie ?
L’espace requis pour les équipements de travail du bois est déterminé par l’encombrement de la machine, auquel s’ajoute la place nécessaire pour alimenter les matériaux, retirer les pièces finies, effectuer les réglages, collecter la poussière et circuler en toute sécurité dans la zone de travail. Une machine qui occupe une faible surface au sol peut nécessiter une longue zone dégagée lors de l’usinage de panneaux, de portes, de bois massif ou de longues moulures. Planifier uniquement à partir des dimensions extérieures est l’une des raisons les plus courantes pour lesquelles un atelier paraît encombré après l’installation.
Un atelier compact traitant des pièces courtes et des éléments d’armoire occasionnels peut fonctionner avec un agencement limité des machines. Un atelier qui découpe des panneaux grand format ou produit de longs composants de mobilier a besoin d’une longueur de sol dégagée considérablement plus importante, même si les machines elles-mêmes sont similaires. La question utile n’est donc pas simplement : « Quel espace d’atelier est nécessaire pour les équipements de travail du bois ? » Elle est plutôt : « Quel espace de travail dégagé chaque opération exige-t-elle lorsque le matériau entre, traverse la machine et sort vers le processus suivant ? »
Commencez par l’enveloppe de travail, et non par l’encombrement de la machine
Chaque machine à bois possède un encombrement physique, mais son enveloppe de travail est plus grande. Cette enveloppe comprend l’espace d’entrée, l’espace de sortie, le dégagement latéral, l’accès aux commandes, la place nécessaire à la maintenance et le chemin utilisé pour déplacer les matériaux entre les opérations. Pour les machines qui traitent des planches longues, les exigences d’entrée et de sortie dépassent souvent plusieurs fois la taille du bâti de la machine.
Par exemple, une dégauchisseuse ou une raboteuse d’épaisseur peut être physiquement compacte, mais une longue planche nécessite une trajectoire rectiligne d’approche et de sortie. Une scie circulaire sur table nécessite un espace dégagé devant et derrière la lame pour déligner des panneaux ou du bois massif long. Une scie à format nécessite un dégagement le long du chariot coulissant, ainsi qu’une largeur suffisante pour qu’un panneau soit soutenu sans heurter un mur, un poteau, un rayonnage ou une machine adjacente.
Utilisez la plus grande pièce prévue en production normale pour définir ces zones. Concevoir l’aménagement autour d’une courte traverse de meuble tout en manipulant régulièrement des panneaux ou des planches pleine longueur crée une configuration qui ne fonctionne que dans des conditions idéales. Les matériaux peuvent alors devoir être tournés, transportés autour des équipements ou déposés temporairement dans les allées, ce qui ralentit le travail et accroît le risque d’endommagement des chants de panneaux et des surfaces usinées.
Les dimensions de la machine et celles des matériaux répondent à des questions différentes
La fiche technique d’une machine indique où l’équipement peut être installé. Les dimensions des matériaux indiquent s’il peut être utilisé efficacement après son installation. Ces deux éléments doivent être considérés ensemble.
Le tableau ne fournit pas de formule fixe de surface au sol, car le besoin réel varie selon la gamme de pièces. Il montre toutefois pourquoi les équipements ne peuvent pas être disposés comme si chaque élément était un simple rectangle sur un plan d’atelier.
Prévoyez de la place pour l’ensemble du flux de production
L’espace de travail du bois est utilisé autant par le flux des matériaux que par les machines. Une séquence typique peut inclure le stockage du bois ou des panneaux, la découpe, le traitement des chants, le perçage ou le fraisage, le ponçage, l’assemblage, la finition et l’emballage. Chaque transfert nécessite un endroit où les pièces peuvent attendre sans bloquer une allée ni gêner l’opération suivante.
Les petites séries de mobilier sur mesure peuvent tolérer un certain stockage temporaire si les composants sont traités en petits lots. La production répétée de caissons, de portes ou de panneaux nécessite davantage d’espace tampon planifié. Une pile de panneaux découpés en attente de placage de chant doit disposer d’un emplacement protégé à proximité de la machine suivante, tout en permettant l’accès à la scie, aux panneaux de commande et aux raccordements d’aspiration des poussières.
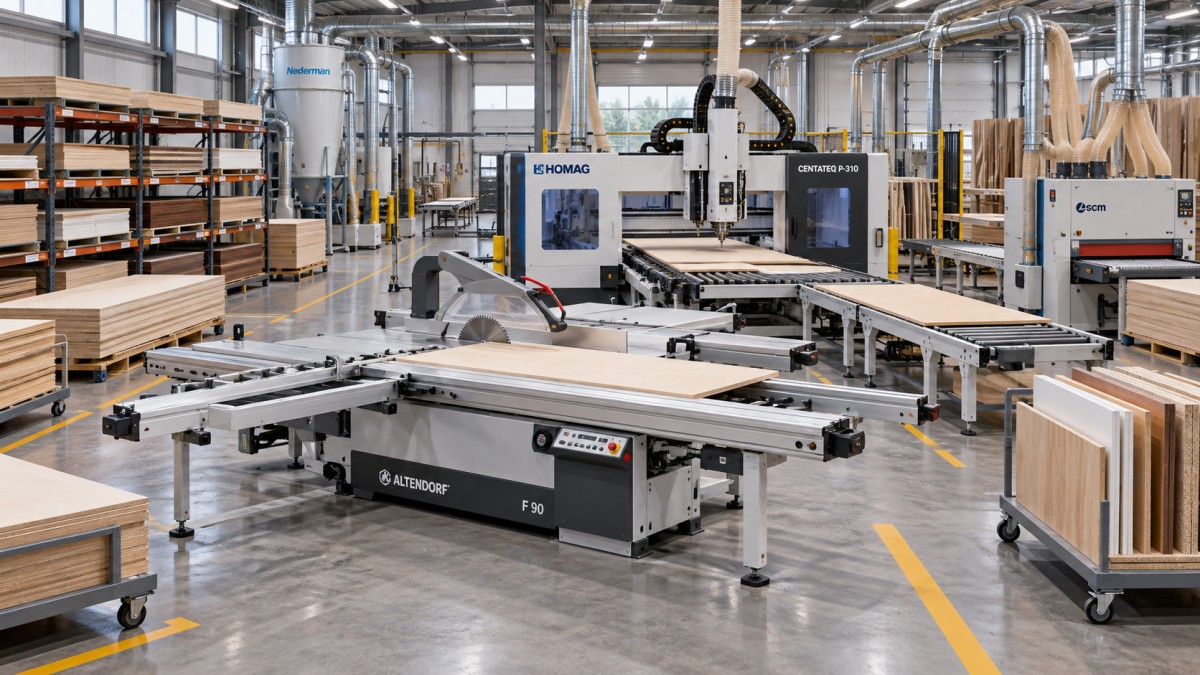
Un agencement pratique suit généralement le sens de déplacement des matériaux plutôt que de disposer les machines uniquement selon leur taille. Les équipements de tronçonnage et de mise au format des panneaux sont souvent placés près du stockage des matières premières. Viennent ensuite les postes d’usinage, puis les zones de ponçage et d’assemblage. L’ordre exact varie selon le produit et le procédé, mais les retours en arrière inutiles constituent un signe d’alerte. Si un panneau doit traverser l’atelier à plusieurs reprises pour atteindre la machine suivante, l’agencement utilise de la surface au sol sans créer de valeur.
Il existe une différence importante entre un parcours qui paraît court sur le papier et un parcours praticable avec de vrais matériaux. Une ligne dégagée entre deux machines peut disparaître une fois pris en compte les chariots, les piles de panneaux, les chutes, les serre-joints, les tuyaux d’aspiration mobiles ou les accès de maintenance. Marquer le flux prévu au sol avant l’installation finale permet de révéler ces conflits à un stade précoce.
Les besoins en espace varient selon les matériaux usinés
Le bois massif, le contreplaqué, le MDF, les panneaux de particules, les panneaux plaqués et les composants assemblés créent des contraintes d’espace différentes. Le bois long requiert un déplacement linéaire dégagé. Les panneaux nécessitent un vaste espace de rotation et de support. Les panneaux fragiles plaqués nécessitent un stockage temporaire protégé afin que leurs coins ne s’écaillent pas. Les panneaux lourds nécessitent souvent des chariots ou une assistance au levage, ce qui augmente la largeur des allées et le dégagement de rotation.
L’épaisseur du matériau influe également sur la manutention. Les pièces épaisses en bois dur peuvent être lourdes et difficiles à manipuler même lorsqu’elles sont étroites. Les panneaux grands mais minces peuvent fléchir, ce qui les rend difficiles à guider dans une scie ou une plaqueuse de chants lorsque le support est insuffisant à l’entrée ou à la sortie. Un plan d’atelier qui accepte la taille nominale des panneaux mais ne laisse aucune place pour une table de support, un support à rouleaux ou un chariot de retour peut néanmoins entraîner une exploitation inefficace.
La gestion des chutes mérite également une attention particulière. Les postes de découpe génèrent des bandes, des pièces de finition et des pièces rejetées. Sans zone définie pour les chutes réutilisables et la collecte des déchets, ces matériaux envahissent les passages. Le résultat est souvent interprété à tort comme un manque de surface totale d’atelier, alors que le véritable problème est que l’agencement n’a pas réservé d’espace pour les sous-produits de l’usinage.
Le dégagement autour des équipements répond à plusieurs objectifs
L’espace libre autour d’une machine ne doit pas être considéré comme un espace inutilisé. Il remplit plusieurs fonctions distinctes, et les regrouper dans un seul passage étroit crée généralement des difficultés.
- Le dégagement de travail permet de positionner, soutenir et retirer les pièces sans contact avec les équipements voisins.
- Le dégagement d’accès maintient les commandes, guides, protections, points de réglage et arrêts d’urgence accessibles.
- Le dégagement de maintenance fournit suffisamment d’espace pour changer les lames, courroies, arbres porte-fers, roulements, filtres ou composants électriques lorsque la maintenance est nécessaire.
- Le dégagement de transport permet le passage de transpalettes, de chariots, de chariots élévateurs lorsque cela est applicable, ainsi que la trajectoire de rotation des matériaux chargés.
- Le dégagement pour l’aspiration des poussières évite que les conduits, tuyaux flexibles, registres et bacs de collecte soient comprimés dans des espaces qui ne peuvent pas être inspectés ou nettoyés.
Ces besoins ne se chevauchent que partiellement. Un passage étroit peut permettre à une personne d’atteindre un interrupteur tout en empêchant l’ouverture d’un panneau de machine pour la maintenance. Une machine peut disposer d’un espace suffisant pour la coupe ordinaire, mais ne présenter aucun itinéraire pratique pour retirer une grande pièce après usinage. Examiner chaque côté de chaque machine selon son usage réel est plus fiable que d’appliquer partout une seule valeur de dégagement.
Les petits ateliers nécessitent des agencements flexibles, et non des agencements comprimés
Lorsque l’espace est limité, le choix des équipements et la rigueur de l’agencement comptent davantage que le simple fait de rapprocher les machines. Des bases mobiles, des supports de sortie repliables, des rangements muraux et des surfaces de travail partagées peuvent rendre un atelier compact fonctionnel. Toutefois, la mobilité doit résoudre des conflits occasionnels, et non devenir une nécessité quotidienne consistant à déplacer plusieurs machines avant chaque travail.
Les machines qui ne sont pas utilisées en même temps peuvent parfois partager une zone de sortie. Une scie circulaire sur table et une raboteuse peuvent utiliser une même zone ouverte lorsque leurs sens d’alimentation sont alignés et que le flux de travail le permet. Cette configuration échoue lorsque les deux machines sont nécessaires en continu ou lorsque la zone partagée devient un lieu de stockage. Le dégagement partagé n’est utile que lorsque sa disponibilité est maîtrisée.
Le stockage vertical peut libérer une surface au sol précieuse, en particulier pour les panneaux, les gabarits, les modèles, les serre-joints et les outils. Il doit être positionné de manière à ce que les matériaux stockés n’obstruent pas le trajet de chargement d’une machine. Stocker les panneaux près du poste de découpe réduit la distance de transport, mais un rayonnage placé directement derrière une scie peut supprimer l’espace de sortie nécessaire pour ces mêmes panneaux.
Planifiez l’installation avant l’arrivée des machines
L’espace de l’atelier doit également permettre la livraison et l’installation. Les grandes machines à bois peuvent arriver sur des patins ou dans des emballages de protection beaucoup plus volumineux que leur encombrement final. Les ouvertures de portes, les accès de chargement, les poutres de plafond, les angles intérieurs et les différences de niveau du sol doivent être vérifiés avant la livraison. Une machine qui tient à son emplacement final peut néanmoins être impossible à déplacer à travers le bâtiment dans son état d’expédition.
L’état du sol est tout aussi pertinent. Les équipements lourds nécessitent une surface stable et plane afin que les tables, coulisses, guides et systèmes d’alimentation puissent être réglés avec précision. Les sols irréguliers peuvent compliquer la mise à niveau des machines et provoquer le roulement ou le déplacement des équipements mobiles. Les caniveaux de drainage, les fissures du sol, les plafonds bas et les installations techniques en hauteur peuvent limiter les emplacements où les longues machines ou les équipements de manutention de panneaux peuvent être installés.
Les armoires électriques, les conduites d’air comprimé, les conduits de poussière et les équipements d’aspiration occupent un espace physique et doivent figurer sur le plan dès le départ. Laisser ces systèmes pour après le positionnement des machines conduit souvent à de longues longueurs de conduits, des coudes prononcés, des panneaux de maintenance obstrués ou des tuyaux traversant les chemins des matériaux. Le tracé des conduits d’aspiration affecte également le dégagement au plafond et peut influencer l’emplacement le plus pratique d’une machine, même lorsque le plan au sol paraît flexible.
Réservez de la capacité pour la maintenance et les changements de configuration
Un atelier très encombré peut fonctionner lorsque toutes les machines tournent normalement, puis devenir difficile à entretenir lorsqu’une courroie doit être remplacée ou qu’un guide nécessite un étalonnage. Les portes d’accès, les points de lubrification, les coffrets électriques et les capots d’aspiration ont besoin d’espace pour s’ouvrir et être inspectés. Certaines machines exigent le retrait de composants par le côté ou l’arrière pendant l’entretien ; placer ce côté directement contre un mur peut transformer une tâche courante en un réaménagement majeur.
Les outils et les activités de réglage nécessitent également un emplacement. Les lames de scie, arbres porte-fers, fraises, bandes abrasives, calibres et outils de réglage des guides doivent être rangés près du processus concerné sans être posés sur les tables des machines. Lorsque les outils de réglage n’ont pas d’emplacement désigné, ils ont tendance à occuper les surfaces mêmes nécessaires au support des matériaux.
L’extension future doit être envisagée en fonction du flux de travail plutôt que de la surface vide. Un coin réservé n’est utile que s’il peut être raccordé à l’alimentation électrique, à l’aspiration et au flux des matériaux. L’ajout d’une machine en fin de ligne peut nécessiter plus que la surface qu’elle occupe ; il peut aussi nécessiter un espace de stockage temporaire plus long, une dérivation de conduit révisée et un itinéraire dégagé pour les matériaux entrants.
Une méthode pratique pour calculer la surface nécessaire
Commencez par répertorier chaque machine, ses dimensions installées, sa plus grande pièce courante et le sens dans lequel le matériau la traverse. Dessinez l’encombrement de la machine à l’échelle. Ajoutez ensuite des rectangles ou des couloirs pour l’entrée, la sortie, la manutention latérale, l’accès de maintenance et le transport. Ces zones ne peuvent se chevaucher que si la même zone n’est pas requise au même moment.
Ajoutez ensuite le stockage des matériaux, les emplacements des en-cours, les établis d’assemblage, les équipements de collecte des poussières et la gestion des déchets. Ne supposez pas que les bandes étroites de sol non attribuées formeront des allées utilisables. Elles doivent être continues et suffisamment larges pour correspondre à la manière dont les matériaux se déplacent réellement. Enfin, parcourez l’itinéraire proposé en utilisant comme référence la plus grande planche, le plus grand panneau ou le plus grand composant assemblé attendu.
Si le plan ne fonctionne que lorsque toutes les surfaces sont vides et que chaque pièce est manipulée à la main, il est trop contraignant pour une production quotidienne fiable. Un atelier de travail du bois fonctionnel laisse volontairement de la place pour le flux des matériaux, les réglages, le nettoyage, la maintenance et le travail occasionnel de grande dimension qui révèle si l’agencement a été conçu autour du travail réel plutôt qu’autour des contours des machines.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.