

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Une ponceuse à bande pour le travail du bois peut-elle poncer en toute sécurité des pièces de mobilier en métal ?
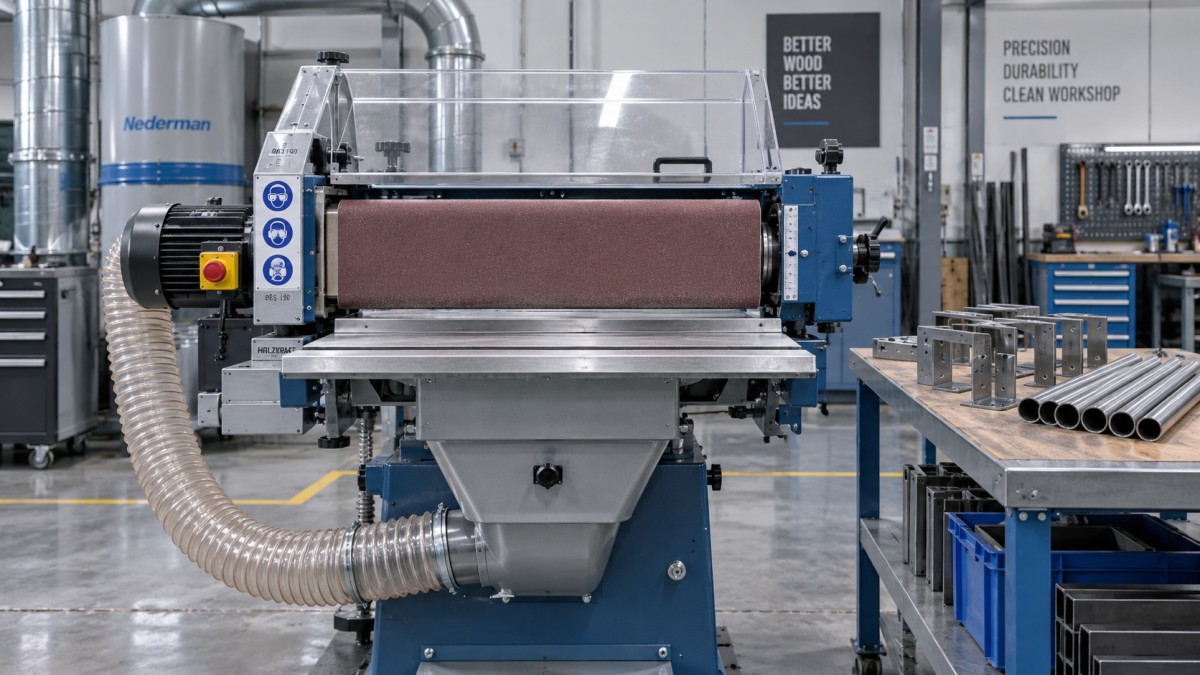
Une ponceuse à bande pour le bois ne doit pas être utilisée sur des pièces de mobilier métalliques, sauf si le fabricant approuve explicitement la configuration exacte de la machine pour ce type de travail. Le fait qu’une bande abrasive puisse couper l’acier ne rend pas sûre pour le métal une machine conçue uniquement pour le bois. Les points déterminants sont le confinement des étincelles, l’aspiration des poussières, le maintien de la pièce, la vitesse de fonctionnement et la protection des composants internes de la machine.
Pour une ponceuse raccordée à un système de collecte des poussières de bois, la réponse immédiate est non : n’introduisez pas d’étincelles issues du meulage du métal dans ce système. Même une brève opération d’ébavurage peut envoyer des particules chaudes dans de la sciure accumulée. Un équipement homologué pour les matériaux mixtes peut constituer une exception, mais uniquement lorsque son dispositif d’aspiration, ses procédures de nettoyage et ses limites de fonctionnement sont respectés.
Commencez par l’utilisation approuvée de la machine, et non par la bande abrasive
Le terme « ponceuse à bande » désigne plusieurs machines aux capacités très différentes. Une petite ponceuse à bande et à disque montée sur établi, une ponceuse de chants et une ponceuse-calibreuse à large bande ne présentent pas les mêmes risques de manipulation ou d’aspiration. L’homologation d’un modèle ne peut pas être transposée à un autre simplement parce que les deux utilisent un abrasif similaire.
Consultez le manuel d’utilisation pour connaître les matériaux autorisés et les applications interdites. Si le métal n’est pas mentionné, obtenez une confirmation écrite du fabricant pour le modèle de machine, le matériau envisagé et l’opération concernée. La déclaration d’un fournisseur d’abrasifs indiquant qu’une bande convient à l’acier confirme l’application de la bande, et non celle de la machine.
Une demande de compatibilité utile doit préciser :
- Le métal ou l’alliage, y compris tout placage, toute peinture ou autre revêtement.
- Les dimensions, l’épaisseur de paroi et la forme de la pièce.
- Si l’opération consiste en un léger ébavurage, un arasage de soudure, une enlèvement de matière ou une finition esthétique.
- La spécification de la bande envisagée, sa vitesse et la configuration du contact.
- Le système d’aspiration et le fait qu’il ait ou non déjà traité des poussières de bois.
L’approbation du fabricant est un point de départ nécessaire, mais elle ne remplace pas l’évaluation de l’installation. Une machine capable de traiter le métal peut rester dangereuse si elle est raccordée à un collecteur inadapté ou utilisée avec des pièces mal maintenues.
Pourquoi le système de collecte des poussières peut rendre l’opération impossible
Le meulage de l’acier peut générer des particules incandescentes. Celles-ci peuvent dépasser le flux visible d’étincelles et pénétrer dans la hotte d’aspiration, les conduits, le filtre ou le conteneur de collecte. La poussière de bois retenue à ces endroits constitue un combustible ; l’inflammation ne produit pas nécessairement une flamme immédiate et visible au niveau de la machine.
Vider le sac de collecte n’élimine pas ce risque. De la poussière peut rester sur les filtres, dans les coudes des conduits, derrière les protections et à l’intérieur de la ponceuse. Débrancher le flexible d’aspiration ne rend pas non plus acceptable l’utilisation d’une machine conçue uniquement pour le bois : les poussières résiduelles peuvent encore s’enflammer, tandis que les poussières métalliques en suspension deviennent une exposition non maîtrisée.
La présence d’un simple piège à étincelles ne prouve pas qu’un système de collecte partagé est adapté. Le contrôle des étincelles, les caractéristiques des poussières, la filtration, la construction du collecteur ainsi que les dispositifs de protection contre l’incendie ou l’explosion doivent être pris en compte ensemble. Utilisez un dispositif d’aspiration conçu pour le procédé et le matériau réels, avec une évaluation compétente lorsque des poussières combustibles sont impliquées.
Les poussières métalliques ne peuvent pas non plus être considérées comme un flux de déchets uniforme. Les fines poussières d’aluminium peuvent présenter un risque lié aux poussières combustibles même lorsque l’opération produit peu d’étincelles visibles. Le mélange de certaines poussières métalliques, notamment les résidus d’aluminium et ceux contenant du fer, peut introduire des risques supplémentaires. Un aspirateur d’atelier ordinaire ne constitue pas une solution par défaut acceptable.
Lorsque le passage d’un matériau à l’autre est autorisé, la procédure de changement doit couvrir l’ensemble du circuit de poussières, et pas seulement la bande et le bac de collecte. Si la machine ou les conduits ne peuvent pas être inspectés et nettoyés correctement, il est plus défendable de séparer les procédés pour le bois et le métal.
Identifiez le métal et l’état de sa surface
Le fait qu’un composant soit utilisé dans un meuble ne renseigne guère sur ses exigences de ponçage. Un support en acier doux, une baguette de finition en acier inoxydable et un pied en aluminium peuvent se comporter différemment avec la même bande abrasive.
Les revêtements inconnus doivent inciter à suspendre l’opération. Le ponçage d’anciennes peintures ou de composants plaqués peut libérer des substances dangereuses, et l’apparence seule ne permet pas d’établir la composition. Consultez la documentation disponible sur le matériau et prévoyez une évaluation complémentaire lorsque le revêtement ne peut pas être identifié. La protection respiratoire ne remplace pas le contrôle à la source et ne rend pas sûre une machine inadaptée.
Pour les composants de mobilier en acier inoxydable, la contamination constitue également un problème de qualité. Une bande précédemment utilisée sur de l’acier au carbone peut transférer des particules contenant du fer et provoquer des taches de rouille en surface. Changer de bande peut ne pas suffire si des poussières contaminées restent sur le support de travail ou sur d’autres surfaces de contact.
Vérifiez si la machine peut maintenir la pièce sous contrôle
Une machine conçue pour faire avancer de larges panneaux en bois peut ne pas être en mesure de traiter en toute sécurité un petit support, un tube étroit ou un cadre ouvert. Le frottement du convoyeur, les rouleaux presseurs, les dispositifs de maintien et les dimensions minimales des pièces influent tous sur la capacité à maintenir un composant sous contrôle pendant le ponçage.
Sur une machine à large bande, ne supposez pas qu’un petit composant métallique peut être placé sur une planche et passé en toute sécurité. Un support de transport modifie le système d’alimentation et nécessite une conception approuvée par le fabricant. Une perte de maintien peut éjecter la pièce, endommager la tête de ponçage ou entraîner le support dans la machine.
Sur une ponceuse d’établi ou une ponceuse de chants, inspectez le support de pièce, le déplacement de la bande, la zone de contact exposée et les points de coincement. Un support mince peut pénétrer dans un interstice ; un pied tubulaire peut tourner de manière inattendue ; une languette saillante peut s’accrocher à la bande. Le réglage du support et les dimensions admissibles des pièces doivent respecter les instructions de la machine.
La résistance des composants internes est également importante. Des débris conducteurs et abrasifs peuvent pénétrer dans des composants qui n’ont pas été conçus pour le meulage du métal. Des particules chaudes peuvent endommager une bande transporteuse, un revêtement de plateau, une hotte d’aspiration ou d’autres pièces sensibles à la chaleur. Ces limites ne peuvent pas être corrigées simplement en installant une bande abrasive plus résistante.
Adaptez la bande et la vitesse à l’opération approuvée
Une fois l’aptitude de la machine et du système d’aspiration établie, choisissez l’abrasif en fonction de l’alliage, de la pression de contact, de l’exigence de finition et de la configuration de la machine. Les abrasifs en oxyde d’aluminium, en alumine-zircone, en céramique et en carbure de silicium ont des applications différentes ; la seule famille d’abrasifs ne constitue pas une spécification complète.
Le support de la bande, son joint, ses dimensions, sa compatibilité avec la roue de contact et sa vitesse maximale autorisée doivent également correspondre à l’équipement. Certains abrasifs haute performance nécessitent une pression et des conditions de fonctionnement qu’une ponceuse légère pour le bois ne peut pas fournir efficacement. À l’inverse, une bande à gros grain qui élimine rapidement le métal d’une soudure peut être trop agressive pour un tube décoratif à paroi mince.
Il n’existe pas de « vitesse sûre universelle pour le métal » applicable aux ponceuses pour le bois. Utilisez la plage approuvée par le fabricant de la machine avec les recommandations du fournisseur d’abrasifs. La vitesse variable n’est utile que dans le cadre d’une application approuvée ; réduire la vitesse ne résout ni un problème d’aspiration inadaptée ni un problème de maintien de la pièce.
La chaleur dépend de la pression, du temps de contact, de l’état de la bande et de la surface de contact, tout autant que de la vitesse. Une bande chargée ou usée frotte au lieu de couper efficacement. Appuyer davantage pour compenser peut surchauffer la pièce, déformer les sections minces et surcharger la machine. Augmenter la pression n’est pas une solution fiable à une mauvaise performance de coupe.
N’ajoutez pas d’huile, de cire, d’auxiliaires de meulage ou d’eau, sauf si l’équipement et le procédé les autorisent explicitement. Ces produits peuvent affecter le défilement de la bande, l’aspiration, le risque d’incendie et l’adhérence ultérieure du revêtement. Une ponceuse à sec ne devient pas une machine de finition humide par l’ajout d’un liquide de refroidissement.
Mettez en place un essai contrôlé uniquement après confirmation de la compatibilité
Un essai permet d’établir si un procédé approuvé donne des résultats acceptables ; il ne doit pas servir à déterminer si une machine non approuvée est sûre. Avant de commencer, isolez l’équipement conformément à la procédure applicable de maîtrise des énergies pour le nettoyage, le changement de bande et les réglages.
Préparez la machine et la zone de travail conformément au procédé approuvé :
- Éliminez les résidus incompatibles présents sur les surfaces accessibles de la machine et dans le circuit d’aspiration à l’aide de méthodes de nettoyage appropriées.
- Inspectez la bande, le joint, le défilement, les protections, le support de travail et les raccordements d’aspiration.
- Prévoyez une zone contrôlée d’évacuation des étincelles, séparée des matériaux combustibles et des travaux voisins.
- Assurez une manipulation sécurisée ou utilisez un dispositif approuvé pour les pièces qui ne peuvent pas être maintenues à la main en toute sécurité.
- Choisissez une protection des yeux, du visage, de l’ouïe et, si nécessaire, des voies respiratoires en fonction de la tâche et de l’évaluation de l’exposition.
Tenez les vêtements amples, les bijoux et les cheveux non attachés à l’écart de la bande en mouvement. Suivez les instructions du fabricant concernant les gants : les arêtes vives présentent un risque lors de la manipulation, mais les gants peuvent également créer un risque d’entraînement à proximité de machines en mouvement. Utilisez une protection appropriée pour la manipulation après l’arrêt de la machine, plutôt que de supposer que les gants sont sûrs pendant le ponçage.
Utilisez un échantillon représentatif présentant le même alliage, la même épaisseur de paroi, la même géométrie et le même état de revêtement que les pièces de production. Commencez avec les réglages approuvés et un contact léger et contrôlé. Gardez les mains hors des zones de coincement et ne neutralisez jamais les protections pour atteindre une surface difficile.
Arrêtez-vous si la bande s’encrasse rapidement, si son défilement change, si le composant devient difficile à contrôler ou si des vibrations, fumées ou chaleurs anormales apparaissent. Isolez la machine avant toute investigation. Un incendie suspecté dans un collecteur ou impliquant des poussières métalliques combustibles nécessite l’application de la procédure d’urgence du site ; les méthodes d’extinction doivent être adaptées au matériau et l’eau n’est pas toujours appropriée.
Après le passage, vérifiez davantage que l’aspect de la surface. Inspectez les bords de fixation arrondis, la perte dimensionnelle, la déformation des parois minces, la coloration thermique, l’irrégularité des rayures et les bavures restantes. Une pièce d’apparence lisse peut tout de même ne pas satisfaire aux exigences d’assemblage ou de revêtement.
Quand une ponceuse dédiée au travail des métaux constitue une meilleure décision
Une machine dédiée constitue la meilleure option lorsque la finition du métal est une activité récurrente, lorsque la ponceuse existante est réservée au bois ou lorsque les changements de matériau nécessitent un nettoyage important. Elle est également préférable lorsque les pièces nécessitent un montage fiable, un arasage contrôlé des soudures ou des finitions esthétiques répétables que la machine pour le bois ne peut pas fournir.
La mention « travail des métaux » ne signifie pas que la machine convient à tous les métaux. Une machine et un collecteur configurés pour l’acier peuvent nécessiter des dispositifs de contrôle différents pour l’aluminium ou d’autres poussières combustibles. La sélection doit couvrir l’ensemble du système : approbation du matériau, maintien de la pièce, protections, spécification de la bande, aspiration et gestion des déchets.
La comparaison des coûts doit inclure les temps d’arrêt liés au nettoyage, l’inspection, la séparation des abrasifs, les finitions rejetées, la maintenance et les conséquences d’une interruption de la production de bois, et pas seulement le prix d’achat d’une autre machine. Pour des travaux occasionnels, sous-traiter l’opération de finition du métal peut être plus pratique que de maintenir une installation approuvée pour les matériaux mixtes.
La règle de fonctionnement est simple : sans approbation explicite, pas de ponçage du métal sur la machine pour le bois. Lorsqu’une approbation existe, elle s’applique uniquement au matériau, à la manipulation, à l’aspiration et aux conditions de fonctionnement spécifiés. Une bande différente constitue un composant du procédé, et non une autorisation de transformer une ponceuse réservée au bois.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.