

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quels plastiques conviennent au pressage à chaud des déchets plastiques ?
Quels plastiques conviennent au pressage à chaud des déchets plastiques ?
Le polyéthylène (PE) et le polypropylène (PP) sont généralement les matières premières les plus pratiques pour débuter lepressage à chaud des déchets plastiques. Ils peuvent se ramollir, s’écouler sous pression et se solidifier en panneaux sans nécessiter de liant distinct, lorsque la matière première et les conditions de traitement s’y prêtent. Cependant, un code de recyclage ne suffit pas à déterminer si un lot permettra d’obtenir un panneau de bonne qualité.
La qualité du polymère, la contamination, l’humidité, l’exposition antérieure à la chaleur et le comportement au refroidissement sont autant de facteurs importants. Des chutes de production propres et des emballages post-consommation altérés par les intempéries peuvent porter la même identification de polymère, tout en se comportant très différemment dans une presse. La bonne question n’est donc pas seulement : « Ce plastique va-t-il fondre ? », mais plutôt : « Cette matière première permet-elle de produire de manière répétée le panneau requis avec l’équipement disponible ? »
Commencer par un flux de PE ou de PP contrôlé
Pour la mise au point initiale du procédé, un flux de déchets traçable et constitué d’un seul polymère élimine de nombreuses variables évitables. Les chutes propres, les pièces moulées rejetées ou les déchets d’emballage triés sont généralement plus faciles à évaluer que les déchets ménagers mélangés. Même dans ce cas, séparez si possible les différentes qualités : une qualité destinée aux films minces et une qualité destinée au moulage par injection peuvent présenter des comportements d’écoulement très différents.
PEHD : un choix pertinent pour des panneaux relativement rigides
Le polyéthylène haute densité est souvent envisagé pour des panneaux utilitaires nécessitant une bonne ténacité et une résistance à l’humidité. Les déchets de contenants triés ou les chutes de production peuvent constituer une matière première adaptée, à condition de maîtriser les bouchons, les étiquettes, les résidus et les couches incompatibles.
Le principal défi de transformation ne consiste pas simplement à obtenir la fusion. Le PEHD se rétracte en refroidissant et en cristallisant. Un refroidissement irrégulier, un démoulage prématuré ou une répartition inégale de la charge peuvent entraîner une déformation ou des creux localisés dans le panneau. Le fait qu’un panneau soit plat immédiatement après le démoulage ne suffit pas à prouver sa stabilité dimensionnelle ; vérifiez-la de nouveau après conditionnement.
PEBD et PEBDL : utiles, mais l’alimentation peut être déterminante
Le polyéthylène basse densité et le polyéthylène basse densité linéaire sont des choix raisonnables pour des panneaux plus souples ou des mélanges de PE maîtrisés. Toutefois, les déchets de films ont une faible densité apparente et peuvent emprisonner de l’air entre les couches pliées. Une charge qui semble répartie uniformément peut malgré tout présenter d’importants écarts de masse réelle de matière.
Le broyage, la densification ou le précompactage peuvent améliorer la régularité du chargement. Le lavage seul ne suffit pas si de l’eau reste piégée dans les plis. Vérifiez également si un « film PE » est en réalité une structure d’emballage multicouche contenant des polymères barrières, des adhésifs ou des couches métallisées.
PP : une bonne rigidité, avec des limites dépendant de la qualité
Le polypropylène peut convenir aux panneaux nécessitant une rigidité ou une résistance à la chaleur supérieures à celles de certaines solutions en PE. Son adéquation dépend néanmoins du fait que la matière première soit un homopolymère, un copolymère, une matière chargée ou renforcée. Ces différences influent sur le comportement au choc, le retrait et l’écoulement.
Le PP ayant subi plusieurs transformations ou fortement altéré par les intempéries mérite une attention particulière, car sa dégradation peut réduire sa ténacité. Un panneau peut sembler bien consolidé tout en se fissurant autour d’un trou percé ou d’une fixation. Si ces opérations font partie de l’application prévue, intégrez-les aux essais.
Les autres thermoplastiques nécessitent une évaluation plus approfondie
Le fait qu’un matériau soit thermoplastique signifie qu’il peut potentiellement être retraité ; cela ne rend pas pour autant tous les plastiques adaptés à une presse à panneaux polyvalente. Les distinctions suivantes permettent d’éviter qu’un essai d’équipement ne se transforme en expérimentation incontrôlée sur les matériaux.
Les boîtiers électriques d’origine inconnue, les déchets de câbles et les composants ignifugés ne doivent pas être utilisés pour un essai simplement parce qu’ils peuvent être broyés. Leurs additifs et leurs contaminants peuvent entraîner des risques professionnels, des problèmes de conformité des produits ou des difficultés de gestion des déchets que le tri visuel ne permet pas de résoudre.
Pourquoi les plastiques mélangés donnent souvent des résultats trompeurs
Un panneau en plastiques mélangés peut tenir ensemble tout en présentant une mauvaise cohésion interne. Par exemple, le PE et le PP sont tous deux des polyoléfines, mais cela ne garantit pas la fiabilité mécanique du mélange. La séparation des phases et la faiblesse des interfaces peuvent réduire la résistance au choc ou rendre les propriétés inconstantes d’un lot à l’autre.
Prenons une charge riche en PE contenant des paillettes de PET. Aux conditions permettant de consolider le PE, le PET peut rester sous forme d’inclusions solides. Le PE environnant peut lier la charge pour former un panneau, mais cela ne revient pas à obtenir un mélange polymère uniforme. Augmenter la température pour faire fondre le PET peut exposer les autres constituants à des conditions thermiques inadaptées.
Les agents compatibilisants peuvent améliorer certains mélanges, mais ils nécessitent une formulation définie et une répartition adéquate. Une presse à plateaux assure généralement un mélange distributif bien moindre qu’une extrudeuse. Ajouter un agent compatibilisant à des paillettes en vrac ne garantit pas qu’il atteindra les interfaces où il est nécessaire.
Les thermodurcissables présentent une autre limite. L’époxy durci, la résine phénolique et le polyuréthane thermodurcissable ne refondent pas pour former un liant fluide. Certains peuvent être évalués comme charges dans une matrice thermoplastique, mais ils ne peuvent pas remplacer cette matrice. Le polyéthylène réticulé ne doit pas non plus être traité comme un PE ordinaire transformable à l’état fondu.
Adapter le cycle thermique au matériau, et pas seulement au réglage des plateaux
À titre indicatif, de nombreuses qualités de PEHD fondent entre 125 et 135 °C, tandis que de nombreuses qualités de PP fondent entre 160 et 170 °C. Il s’agit de plages de fusion approximatives du matériau,et non de températures de consigne recommandées pour la presse. Les données de la qualité, l’analyse thermique, l’épaisseur, le transfert thermique et le temps de séjour doivent déterminer la fenêtre réelle du procédé.
Une charge épaisse peut présenter une surface ramollie et un cœur relativement froid. Augmenter la pression à ce stade peut provoquer un débordement près des bords sans consolider correctement le cœur. Des essais instrumentés utilisant des mesures internes de température adaptées sont plus instructifs que de se fier uniquement aux affichages des plateaux.
La pression doit également être définie correctement. La pression du circuit hydraulique n’est pas la pression appliquée au panneau. La pression nominale sur le panneau se calcule en divisant la force de pressage par la surface chargée, en utilisant des unités cohérentes. Par conséquent, modifier les dimensions du panneau tout en conservant le même réglage machine peut changer les conditions de consolidation.
Le refroidissement mérite la même attention. Le maintien d’un confinement adapté pendant la solidification peut aider à limiter les déformations, en particulier avec le PE et le PP semi-cristallins. Le moment du démoulage doit être déterminé par des essais sur panneaux plutôt que repris d’un matériau ou d’une épaisseur sans rapport.
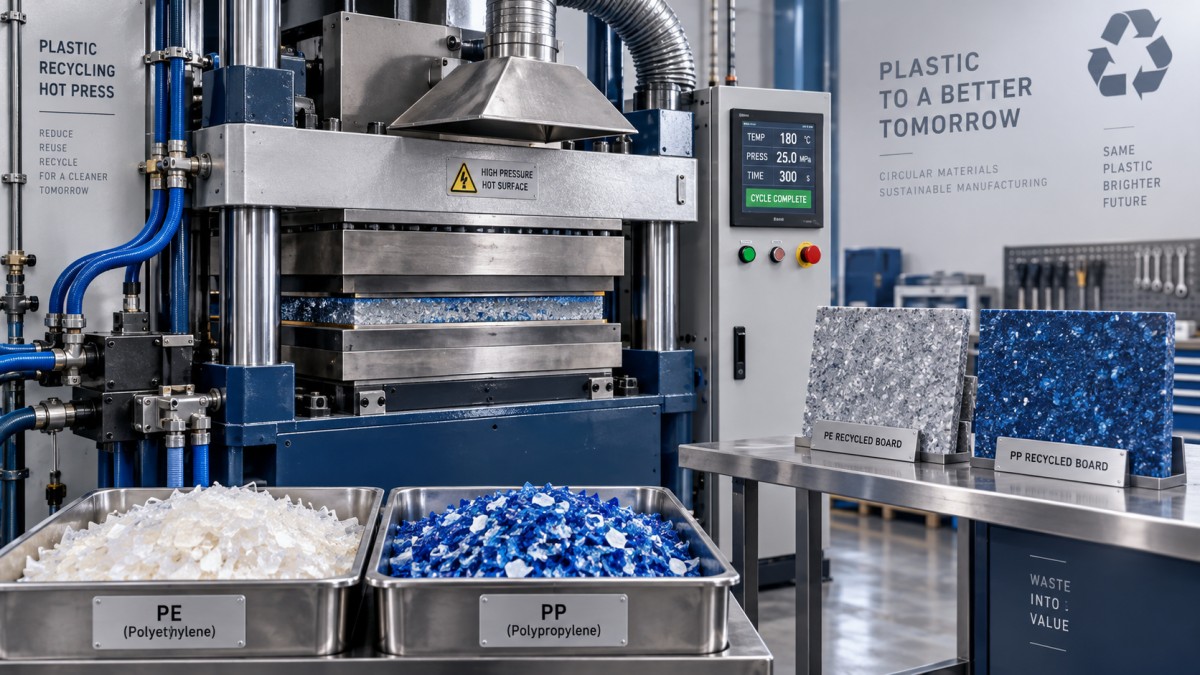
La ventilation est une exigence pour l’équipement, et non une mesure facultative à prendre en réaction à une odeur désagréable. Évaluez l’aspiration à la source lors du chargement, du pressage et du démoulage, en tenant compte des informations de sécurité relatives à la matière première et des exigences applicables sur le lieu de travail. N’utilisez pas de test à la flamme nue pour identifier des plastiques inconnus.
Établir les critères d’acceptation en fonction du panneau fini
Un plan de qualification utile relie la matière entrante aux performances mesurables du panneau. L’identification des polymères par FTIR, la caractérisation thermique par DSC et les essais d’indice de fluidité peuvent aider à expliquer les variations. La norme ISO 11357-3 traite de la caractérisation de la fusion et de la cristallisation ; l’ISO 1133-1 couvre la mesure du débit massique et du débit volumique à l’état fondu. Aucune des deux ne définit une recette universelle de pressage à chaud.
- Définir la matière première : consignez la source, le polymère et la qualité lorsqu’ils sont connus, la plage de granulométrie, les limites de contamination et les conditions de séchage.
- Consigner l’intégralité du cycle : indiquez la masse de la charge, la surface chargée, l’historique de température, la force, le temps de maintien, les conditions de refroidissement et la température de démoulage.
- Inspecter au-delà de la surface : découpez des sections du panneau pour vérifier la présence de vides, de zones non fondues et de délaminations entre les couches.
- Tester l’utilisation prévue : évaluez, selon le cas, les variations d’épaisseur, le gauchissement, le comportement en flexion, la résistance au choc, le fluage ou les performances des fixations.
- Répéter les essais sur plusieurs lots : la réussite d’un seul panneau démontre la faisabilité, pas la régularité de la matière première.
Les méthodes d’essai et les limites d’acceptation doivent être adaptées à l’application. L’ISO 178 peut être pertinente pour mesurer les propriétés en flexion d’éprouvettes plastiques adaptées, mais un résultat favorable ne qualifie pas un panneau pour des utilisations structurelles, soumises à la réglementation incendie, en contact avec des aliments ou à d’autres usages réglementés.
Définir clairement le rôle des machines lors de la planification de la ligne de production
Pour les entreprises de travail du bois qui envisagent d’utiliser des panneaux en plastique recyclé, une terminologie machine familière peut masquer des différences importantes. Une presse à chaud pour panneaux en bois n’est pas automatiquement adaptée à la consolidation de thermoplastiques. Il faut confirmer sa plage de température, ses capacités de refroidissement, l’uniformité des plateaux, les surfaces de démoulage, les dispositifs de protection et l’extraction des fumées.
Qingdao Zhongding Machinery Co., Ltd. possède plus de 20 ans d’expérience dans les machines pour le travail du bois et fournit des fabricants de meubles, des ateliers et des lignes industrielles. Cette expérience est pertinente pour la planification des lignes de production, l’assistance technique et l’approvisionnement en pièces détachées, mais chaque machine doit tout de même être évaluée en fonction du procédé auquel elle est destinée.
Par exemple, samortaiseuse à deux bouts CNC utilise une structure d’usinage sur deux côtés pour travailler simultanément les deux extrémités des composants en bois massif. Elle intervient dans l’étape d’usinage du bois, et non dans la consolidation des déchets plastiques. Sa pression de service spécifiée de 0.7 MPa ne doit pas être interprétée comme une spécification de pressage de panneaux plastiques, et son aptitude à l’usinage de plastique recyclé ne doit pas être présumée sans confirmation.
Le point de départ pratique reste un flux de PE ou de PP propre et bien caractérisé. Qualifiez-le à l’épaisseur de panneau prévue, en incluant le refroidissement et les opérations en aval, avant de passer à des matières premières mélangées ou inconnues. Si un lot ne peut pas être identifié et contrôlé, augmenter la chaleur ou la pression est rarement la bonne première réponse.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.