


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Une défonceuse CNC ATC destinée à la fabrication de portes peut-elle usiner les mortaises de serrure ?
Oui, un routeur CNC à changeur d’outils automatique (ATC) pour la fabrication de portes peut usiner des mortaises de serrure si la configuration de sa broche, son outillage et son système de maintien de la pièce permettent d’accéder au chant de la porte. Le changement automatique d’outils ne garantit pas à lui seul cette capacité. Une machine peut usiner efficacement des panneaux de porte, des profils décoratifs et des trous de poignée tout en ne disposant pas de la configuration nécessaire pour réaliser une profonde poche de serrure.
La question pratique est de savoir si la machine proposée peut réaliser l’ensemble de la préparation de serrure sur votre modèle de porte : la poche du boîtier de serrure, le lamage de la têtière, les trous de poignée ou de fouillot, ainsi que les ouvertures pour le cylindre. Ces usinages nécessitent différentes directions de coupe, et leur alignement détermine si la quincaillerie s’ajuste et fonctionne correctement.
Commencez par le plan de la serrure et la direction de chaque coupe
Une serrure à mortaiser nécessite généralement une poche qui s’enfonce dans le chant étroit de la porte. Un lamage peu profond autour de son entrée permet à la têtière d’affleurer. Les ouvertures traversant la face de la porte accueillent le carré de poignée, le cylindre ou les autres éléments spécifiés par le fabricant de la serrure.
Ces opérations doivent être évaluées séparément. Lorsqu’une porte repose à plat sur la table d’une fraiseuse, une broche verticale classique travaille sur sa grande face. Cette configuration convient à l’usinage des faces, mais une poche dans le chant nécessite un outil travaillant à l’horizontale. Le changement de fraise ne modifie pas l’orientation de la broche.
Le plan de la serrure permet également de distinguer des dimensions que l’on confond facilement. L’axe de fouillot, ou l’axe du cylindre, est positionné par rapport au chant de la porte selon l’entraxe ; cette valeur ne définit pas directement la profondeur de poche requise. La longueur, la largeur et la profondeur de la poche, les dimensions de la têtière et la position des trous doivent toutes être tirées du plan de préparation de la quincaillerie.
Avant de comparer les machines, rassemblez les plans de la serrure et les détails de construction de la porte. Indiquez notamment l’épaisseur finie de la porte, le profil du chant, le sens d’ouverture et le matériau autour de la poche de serrure. La configuration de la machine doit être évaluée au regard de cette préparation complète.
Quelles configurations de fraiseuse peuvent atteindre le chant de la porte ?
Plusieurs configurations peuvent réaliser le mortaisage CNC des serrures, mais chacune impose des exigences différentes à la machine et au processus de production.
Une unité horizontale constitue souvent une solution directe pour les travaux répétitifs sur les chants. Toutefois, la mention « perçage horizontal » dans une fiche technique ne signifie pas automatiquement que l’unité peut fraiser une profonde poche de serrure. Ses paliers, son entraînement, son système de porte-outil et les mouvements de coupe autorisés doivent être adaptés à l’opération prévue.
Un agrégat à renvoi d’angle peut étendre les capacités d’une fraiseuse adaptée, mais ce n’est pas un accessoire universel. La machine doit disposer du montage et du dispositif de réaction du couple appropriés, ainsi que d’une prise en charge adéquate par le logiciel de programmation. Si l’agrégat doit être placé dans le magasin d’outils automatique, ses dimensions, son poids et son orientation doivent également être compatibles avec le changeur. Certaines configurations nécessitent un montage manuel.
Une machine multiaxe offre davantage de possibilités d’approche, mais le nombre d’axes ne suffit pas à prouver son aptitude. Le carter de broche, le porte-outil, la table et les dispositifs de serrage doivent toujours laisser assez d’espace autour du chant. Évaluez l’enveloppe de travail disponible avec la fraise et le montage prévus en place.
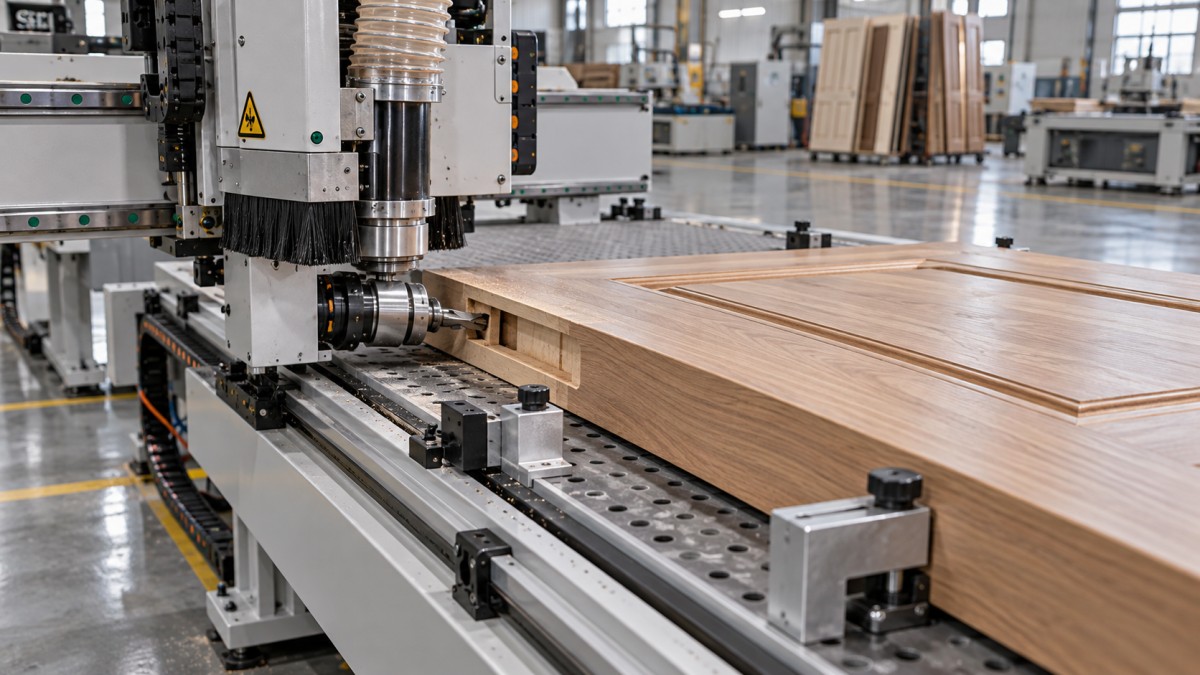
Placer la porte sur le chant peut permettre à une broche verticale d’atteindre la zone de la serrure. Cette solution peut convenir à des travaux occasionnels avec un montage conçu à cet effet et un dégagement suffisant. Pour les portes grandes ou lourdes, les exigences supplémentaires de manutention et de soutien peuvent rendre cette méthode moins intéressante en production courante.
Les poches profondes révèlent les limites de l’outillage et de la portée
Un lamage peu profond pour la têtière est généralement moins exigeant qu’une poche étroite et profonde destinée au boîtier de serrure. Plus la fraise dépasse de son porte-outil, plus elle risque de fléchir et de vibrer. Il peut en résulter des parois coniques, une surface rugueuse, des variations dimensionnelles ou une rupture de l’outil.
La longueur de l’outil, la longueur de coupe et la portée utile sont des mesures différentes. Une fraise peut être suffisamment longue au total tout en ayant une longueur de goujure insuffisante pour la coupe prévue. À l’inverse, une fraise adaptée peut rester inutilisable si le carter de l’agrégat ou le porte-outil touche la porte avant d’atteindre la profondeur voulue.
Évaluez l’ensemble de l’outil par rapport à la géométrie de la poche. Tenez compte du diamètre de la fraise, de la longueur de goujure, du dépassement par rapport au porte-outil, des dimensions de ce dernier et du dégagement à l’entrée de la poche. Une fraise de petit diamètre permet d’obtenir des rayons intérieurs plus serrés, mais peut nécessiter une stratégie de coupe plus prudente qu’un outil plus grand et plus rigide.
Les angles de la poche méritent également une attention particulière. Le fraisage rotatif laisse naturellement des angles intérieurs arrondis. La forme obtenue doit laisser suffisamment de jeu pour le boîtier de serrure tout en préservant une épaisseur de matière suffisante autour de la poche. Si la forme exigée par le plan de la quincaillerie ne peut pas être obtenue avec la fraise, il faut prévoir une surépaisseur d’usinage approuvée ou une opération secondaire.
L’usinage en profondeur complique également l’évacuation des copeaux. Les copeaux accumulés peuvent être recoupés, ce qui augmente la chaleur et affecte la qualité de surface. Les trajectoires d’outil doivent permettre une évacuation efficace des copeaux de la poche, avec un système d’aspiration adapté et, si cela est autorisé, une assistance pneumatique. L’avance, la vitesse et la profondeur de coupe doivent respecter les recommandations du fabricant de la fraise et être adaptées au comportement du matériau réel de la porte.
Le montage doit résister aux efforts de coupe sur le chant
Une porte qui reste bien maintenue lors du fraisage de la face peut bouger pendant le mortaisage horizontal. L’usinage du chant génère des efforts latéraux, et une porte longue peut vibrer si la zone de la serrure n’est pas suffisamment soutenue. Même un léger déplacement peut compromettre la relation entre la poche et les trous de la face, alors que chaque élément semble acceptable pris séparément.
Le maintien par le vide peut être efficace sur des surfaces adaptées, mais ses performances dépendent de la surface d’étanchéité disponible, de l’état de surface, des fuites et des efforts d’usinage. Les rainures, les matériaux poreux et les faces de porte irrégulières peuvent réduire la fiabilité du maintien. Certaines applications bénéficient de butées mécaniques ou de brides qui résistent aux mouvements latéraux.
Ces dispositifs de soutien doivent laisser de la place à l’ensemble de coupe. Une bride peut dégager la pointe de la fraise tout en obstruant le corps de l’agrégat ou le carter de broche. Vérifiez toute la trajectoire d’approche, le parcours de coupe et le mouvement de retrait, y compris les déplacements entre les différentes caractéristiques.
Un référencement cohérent est aussi important que la force de serrage. Les faces des portes peuvent être profilées ou légèrement irrégulières, et les chants opposés peuvent différer après finition. Déterminez quelles surfaces servent au positionnement de la porte et comment le programme tient compte de son épaisseur, du sens d’ouverture et de la forme du chant. Les réglages répétés doivent reproduire la position relative de la poche de serrure et des ouvertures sur la face.
La construction de la porte détermine ce qu’est un usinage réussi
Une poche propre ne signifie pas nécessairement que la porte convient à la serrure. Les portes à âme creuse nécessitent un bloc de serrure ou un autre renfort placé de manière appropriée. Si l’usinage dépasse la zone renforcée, la quincaillerie risque de ne pas être suffisamment soutenue, même si la fraiseuse suit son programme avec précision.
Le bois massif présente d’autres défis. Le sens du fil et les défauts locaux peuvent influer sur le comportement à la coupe, en particulier autour de la mince épaisseur de matière restante à côté d’une mortaise profonde. Les âmes reconstituées, les montants lamellés et les surfaces plaquées peuvent nécessiter un outillage ou une séquence de coupe différents afin de limiter les arrachements et les dommages de surface.
Pour les portes finies, la qualité d’entrée et de sortie de coupe est particulièrement importante. Un bon processus doit protéger le chant et la face visibles tout en réalisant la cavité intérieure. Lorsque des trous débouchants sont nécessaires, l’usinage des deux faces ou l’utilisation d’un support approprié peut contribuer à limiter les arrachements, à condition que le montage maintienne l’alignement.
Les portes coupe-feu ou les portes répondant à d’autres exigences de performance imposent une contrainte supplémentaire : la préparation de la quincaillerie doit respecter les détails autorisés pour l’ensemble concerné. La capacité de la fraiseuse à enlever de la matière ne détermine pas si une modification donnée est acceptable.
Planifiez la poche et les trous sur la face comme une seule séquence d’opérations
Le boîtier de serrure, la têtière, le carré et le cylindre doivent être alignés après l’usinage. Si la porte est repositionnée entre les opérations, chaque nouveau réglage est une source potentielle d’erreur. Un processus utilisant une référence commune peut faciliter l’alignement, à condition que la machine puisse accéder à toutes les caractéristiques requises.
Une séquence type peut prévoir une fraise plus grande pour l’ébauche de la poche, un autre outil pour la finition ou l’usinage de la têtière, puis des outils adaptés aux ouvertures sur la face. L’ordre exact dépend de l’accessibilité, de la protection des surfaces, du maintien de la pièce et du soutien du matériau. Enlever trop tôt de la matière peut fragiliser une zone nécessaire à une opération ultérieure ou réduire l’efficacité du montage.
C’est là que le changement automatique d’outils apporte un avantage pratique. Il permet d’utiliser différentes fraises pour leurs opérations respectives sans devoir les changer manuellement à plusieurs reprises. Cet avantage dépend de la disponibilité des outils, des correcteurs, des programmes et des accès nécessaires dans la configuration proposée.
La programmation mérite autant d’attention que l’équipement. Le logiciel FAO et le postprocesseur de la machine doivent prendre en charge l’unité horizontale ou l’agrégat réellement utilisés, notamment l’orientation de l’outil et les déplacements sécurisés. Un dessin qui paraît correct à l’écran ne suffit pas si le programme généré ne gère pas correctement l’accessoire.
Évaluez une préparation complète de porte lors de l’essai
Un essai d’usinage représentatif doit utiliser la configuration de machine, l’outillage, le montage, la construction de porte et la préparation de serrure proposés. Une poche de démonstration peu profonde dans un échantillon facile à usiner ne prouve pas que la machine convient à votre mortaise la plus profonde ou à la surface finie la plus exigeante.
Établissez les critères de réception à partir de la quincaillerie assemblée :
- Géométrie de la poche : vérifiez la profondeur, la largeur, la régularité des parois et le jeu sur toute l’enveloppe du boîtier de serrure.
- Positionnement de la têtière : vérifiez que la têtière se place correctement, sans avoir à la forcer ni à masquer un support irrégulier.
- Alignement des caractéristiques : installez la serrure, le carré et le cylindre afin de vérifier que les ouvertures sont alignées sans limage correctif.
- État des surfaces : inspectez le chant visible, l’entrée de la poche et les sorties des trous pour détecter les arrachements ou les dommages de finition.
- Répétabilité : rechargez les portes et répétez la préparation pour mettre en évidence les variations de positionnement ou de serrage.
- Temps de production : incluez le chargement, le référencement, les changements d’outils, le repositionnement, le déchargement et toute finition manuelle.
Mettez également à l’essai les variantes pertinentes : différentes épaisseurs de porte, sens d’ouverture opposés, autres configurations de serrure et poche requise la plus profonde. Ces variations peuvent révéler des limites de dégagement ou de programmation qu’une seule démonstration ne mettrait pas en évidence.
Choisissez le processus en fonction de votre gamme de production
Une fraiseuse ATC dotée de capacités d’usinage des chants adaptées peut être pertinente si les portes nécessitent également divers usinages de face, des travaux décoratifs et plusieurs configurations de quincaillerie. Sa flexibilité est utile lorsque les programmes changent fréquemment et que la machine peut réaliser les opérations associées avec des références cohérentes.
Une mortaiseuse dédiée aux serrures peut être plus adaptée lorsque la préparation des chants est répétitive et mobilise trop longtemps une fraiseuse nécessaire à d’autres tâches. La séparation des opérations implique davantage de manutention, mais peut améliorer le flux de production lorsque chaque poste a un rôle bien défini. Comparez l’ensemble de la séquence de production, y compris les effectifs et les files d’attente de travail.
Lorsque vous discutez d’une fraiseuse CNC ATC pour la fabrication de portes avec Qingdao Zhongding Machinery Co., Ltd. ou un autre fournisseur, fournissez les plans de serrure, les coupes de porte, les détails des matériaux et la gamme de production prévue. Demandez une proposition précisant l’unité d’usinage, l’outillage, le montage, la méthode de programmation et les opérations nécessitant un repositionnement.
La décision d’achat doit s’appuyer sur une préparation de serrure démontrée et répétable. Vérifiez que la machine proposée peut atteindre chaque caractéristique requise, maintenir la porte de manière sûre et réaliser une préparation dans laquelle la quincaillerie spécifiée s’ajuste et fonctionne correctement.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.