


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment éviter les arrachements sur une défonceuse CNC ATC pour le bois massif
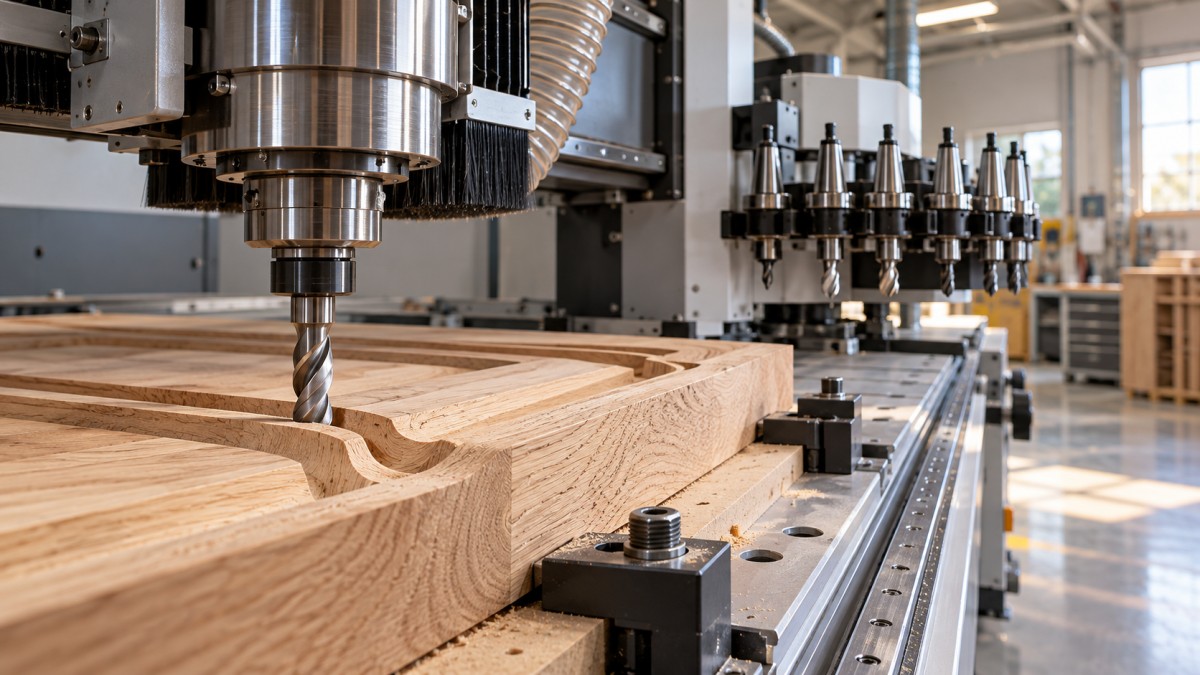
L’arrachement peut transformer un composant en bois massif soigneusement usiné en une coûteuse reprise, en particulier près du bois de bout, des nœuds et des changements de direction du fil. Sur une défonceuse CNC ATC pour bois massif, éviter l’éclatement des arêtes ne se résume pas à installer une fraise bien affûtée. La géométrie de l’outil, les trajectoires adaptées au fil, les paramètres de coupe et un maintien sûr de la pièce déterminent tous si les fibres sont coupées proprement ou arrachées.
Le meilleur point de départ n’est pas simplement de ralentir la machine. Il s’agit de repérer où le dommage commence, puis de corriger la condition qui le provoque. Une arête supérieure éclatée, une face inférieure déchiquetée et une paroi de poche arrachée peuvent nécessiter trois corrections différentes.
Examinez l’arête endommagée avant de modifier le programme
Inspectez une pièce rejetée avant de la poncer. Repérez le sens de coupe et l’orientation du fil, et notez si le défaut est apparu pendant l’ébauche ou la finition. Vous pourrez ainsi transformer un problème de qualité intermittent en un phénomène que vous pouvez tester.
L’arrachement laisse généralement des fibres manquantes de manière irrégulière ou de petites cavités. Les vibrations produisent des marques plus régulières, tandis que les brûlures suggèrent un frottement excessif, une mauvaise évacuation des copeaux ou une combinaison vitesse/avance inadaptée. Ces problèmes peuvent se produire simultanément, mais traiter toute surface rugueuse comme un arrachement conduit souvent à des réglages peu judicieux.
Choisissez la fraise en fonction de l’arête à préserver
Il n’existe pas de fraise unique qui donne le meilleur résultat pour toutes les opérations sur bois massif. Choisissez l’action de coupe en fonction de la surface à protéger.
- Les fraises hélicoïdales à coupe montante évacuent efficacement les copeaux et conviennent souvent aux poches profondes, mais leur action vers le haut peut soulever les fibres le long de l’arête supérieure.
- Les fraises hélicoïdales à coupe descendante plaquent les fibres de surface vers le bas, ce qui les rend utiles pour obtenir une arête supérieure de qualité. Dans les rainures profondes, elles peuvent toutefois tasser les copeaux dans la coupe et augmenter la chaleur.
- Les fraises hélicoïdales à compression combinent une section à coupe montante près de la pointe et une section à coupe descendante au-dessus. Correctement engagées, elles peuvent préserver les deux faces d’un profil traversant.
- Les fraises à coupe en cisaillement ou les outils de profilage adaptés peuvent améliorer la qualité des arêtes apparentes lorsque leur géométrie convient à l’opération et à l’essence de bois.
Une fraise à compression nécessite une attention particulière. La transition entre ses géométries à coupe montante et descendante doit se situer à l’intérieur du matériau, chaque section de coupe adaptée agissant sur la face correspondante. Si la passe initiale est moins profonde que la section à coupe montante, cette dernière peut encore arracher les fibres de l’arête supérieure. Suivez les recommandations d’engagement du fabricant de l’outil au lieu de supposer qu’une fraise à compression empêche automatiquement l’éclatement.
Ne forcez pas une première passe excessivement profonde dans le seul but d’atteindre la section à coupe descendante. Si cela dépasse la charge de coupe admissible, utilisez un outil à coupe montante plus courte, une opération distincte de pré-incision de l’arête supérieure ou une autre stratégie adaptée.
Vérifiez l’affûtage sous un bon éclairage. Une fraise peut encore enlever de la matière tout en étant trop émoussée pour produire une arête de meuble acceptable. L’accumulation de résine modifie également le comportement de coupe ; nettoyez les outils selon une méthode approuvée et vérifiez qu’ils ne sont pas endommagés avant de les remettre en service.
Tenez compte du sens du fil dans la trajectoire d’outil
Le bois massif ne se comporte pas comme un matériau en feuille homogène. Le fil peut s’incliner vers une face, s’inverser autour d’un nœud ou changer de direction au sein d’un même composant. Une passe périphérique complète peut donc couper proprement sur trois côtés et provoquer un arrachement important sur le quatrième.
Dans la mesure du possible, organisez la trajectoire d’outil de manière à ce que l’action de coupe pousse les fibres dans le matériau soutenu plutôt que de les soulever loin de l’arête finie. Le résultat dépend du sens de rotation de la broche, du sens d’avance, du côté de la fraise en contact et de l’orientation locale du fil, et pas simplement du fait que le programme s’exécute dans le sens horaire ou antihoraire.
Testez la coupe en avalant et en opposition avant de choisir
Le fraisage en avalant produit souvent des arêtes plus propres sur une défonceuse CNC rigide avec un maintien sûr, mais ce n’est pas un remède universel contre l’arrachement du bois massif. En cas d’inversion du fil, certaines sections peuvent mieux réagir à un autre sens de coupe. Testez les deux sens sur une chute provenant du même lot, en maintenant constants l’engagement de l’outil et les autres réglages.
Utilisez la simulation FAO et vérifiez la compensation lorsque vous inversez le sens de contournage. La coupe en avalant peut également accroître le risque qu’une pièce mal maintenue soit entraînée vers la fraise ; elle ne doit jamais remplacer un serrage adéquat.
Planifiez le point de sortie de la fraise dans le bois
Les éclatements se produisent souvent à la sortie, lorsque la pièce n’est pas soutenue. Lorsque la géométrie le permet, usinez les arêtes de bois de bout avant les arêtes longitudinales adjacentes afin qu’une opération ultérieure élimine les petits dommages aux coins. Vous pouvez aussi laisser une surépaisseur sacrificielle au-delà de la sortie ou serrer fermement un bloc d’appui contre celle-ci, hors de l’enveloppe de collision de l’outil.
Éloignez les entrées et sorties de trajectoire des coins visibles. Une entrée progressive dans la matière excédentaire est généralement préférable à une plongée directe dans une arête finie.
Séparez l’enlèvement de matière de la finition de surface
Demander à une seule passe d’enlever un grand volume de bois et de laisser une surface de qualité présentation crée un risque inutile. L’ébauche doit enlever la matière de manière prévisible ; la finition doit couper une surépaisseur maîtrisée avec un engagement stable.
Laissez une surépaisseur radiale suffisante pour réaliser une véritable passe de finition, mais pas au point de surcharger l’outil de finition. La surépaisseur appropriée dépend du diamètre de la fraise, de l’essence, de la profondeur du profil et de la rigidité de la machine. Une surépaisseur trop faible peut laisser la fraise frotter contre une surface d’ébauche irrégulière ; une surépaisseur trop importante peut provoquer une déflexion et un nouvel arrachement.
Pour les parois profondes, envisagez une ébauche par étapes, suivie d’une opération dédiée à la finition des parois. Une passe de finition sur toute la hauteur peut éliminer les traces de niveaux, mais elle augmente aussi la longueur de l’arête de coupe engagée. Ne l’utilisez que si l’outil, le porte-outil, la broche et le maintien de la pièce peuvent supporter la charge.
Une passe de reprise aux mêmes dimensions enlève parfois la matière laissée par la déflexion, mais ne constitue pas une réparation fiable des fibres arrachées. Lorsque le dommage dépasse la surface finale, répéter le contournage ne peut pas remettre le bois en place.
Réglez ensemble l’avance et la vitesse de broche
Réduire uniquement l’avance est une réaction fréquente aux arêtes éclatées. Cela peut parfois aider en diminuant la charge de coupe, mais un ralentissement excessif à vitesse de broche inchangée peut entraîner du frottement, de la chaleur et une usure prématurée de l’outil.
Pour commencer, utilisez la plage de charge de copeau recommandée par le fabricant de l’outil :
Charge de copeau = vitesse d’avance ÷ (vitesse de broche × nombre de dents coupantes).
Par exemple, un outil à deux dents tournant à 18 000 tr/min et avançant à 3 600 mm/min a une charge de copeau calculée de 0,10 mm par dent. Cet exemple illustre le calcul ; il ne s’agit pas d’un réglage recommandé pour toutes les fraises ou toutes les essences. La profondeur et la largeur de coupe, la sortie de l’outil et la force de maintien disponible déterminent également si ce réglage est adapté.
Soyez attentif aux changements dans les angles et examinez les déchets d’usinage. Une prédominance de poussière fine, des brûlures ou un sifflement peuvent indiquer un frottement ou une recoupe des copeaux, même si certains bois produisent naturellement des copeaux plus fins. Une rugosité soudaine lors des changements de direction peut révéler un engagement excessif ou un mouvement instable.
Si la charge de coupe est trop élevée, réduire la profondeur de passe ou l’engagement radial peut permettre de conserver une charge de copeau productive plus efficacement que de simplement avancer au ralenti. Vérifiez que l’aspiration évacue efficacement les copeaux, en particulier dans les poches où un outil à coupe descendante peut les emprisonner.
Le maintien de la pièce et la répétabilité de l’ATC méritent la même attention
Une fraise bien affûtée ne peut pas produire une arête nette si l’ébauche se soulève ou vibre. Le bois massif peut être cintré, tuilé ou suffisamment rugueux pour compromettre l’étanchéité au vide. Les petits composants deviennent particulièrement vulnérables lorsque la coupe traversante réduit leur surface de maintien effective.
- Préparez une face de référence stable et vérifiez que l’ébauche repose sans basculer.
- Maintenez la table martyr plane et adaptée au système de vide ; isolez les zones inutilisées, le cas échéant.
- Utilisez des montages, des brides, des attaches ou une stratégie de peau résiduelle adaptée lorsque le maintien par vide seul ne suffit pas.
- Placez les supports suffisamment près pour résister à la flexion sans empiéter sur l’enveloppe de dégagement de la fraise ou du porte-outil.
Un appui arrière ne réduit l’éclatement de l’arête inférieure que s’il est en contact étroit avec la pièce. Un espace sous le bois laisse les fibres sans soutien au moment précis où l’outil débouche. Les attaches et les peaux résiduelles nécessitent également une méthode de retrait prévue à l’avance, car une retouche négligente peut ébrécher un composant autrement propre.
Sur une défonceuse CNC ATC pour bois massif, examinez la régularité des changements d’outil si la qualité varie de manière inattendue. En suivant les procédures de mise en sécurité de la machine, vérifiez que les pinces, les porte-outils et les interfaces de broche ne sont ni encrassés ni endommagés. Contrôlez la sortie de l’outil, son serrage, le faux-rond le cas échéant et les longueurs d’outil mesurées. Ne supposez pas que tous les outils du magasin sont aussi affûtés les uns que les autres ou correctement identifiés dans la bibliothèque d’outils.
Qingdao Zhongding Machinery Co., Ltd. fournit des machines à bois et une assistance technique. Pour demander de l’aide au dépannage, communiquez la configuration de la machine, les caractéristiques de la fraise, les détails du porte-outil, les réglages FAO et des photos nettes du défaut. Ces informations sont plus utiles que de simplement décrire la surface comme « rugueuse ».
Un essai rapide pour définir un réglage de production exploitable
Utilisez une chute provenant du lot réel et, si possible, présentant des caractéristiques de fil similaires. Un résultat propre sur une chute au fil droit ne représente pas nécessairement une arête de production située près d’un nœud.
- Établissez une base fiable. Vérifiez l’état de l’outil, la stabilité du matériau, le maintien de la pièce, l’aspiration et les données de l’outil.
- Reproduisez la difficulté. Incluez la même sortie en bois de bout, la même paroi de poche ou la même section courbe que celle ayant posé problème.
- Modifiez un seul facteur. Comparez le sens de coupe, la surépaisseur de finition ou le couple vitesse/avance sans tout modifier à la fois.
- Inspectez avant de poncer. Vérifiez les deux faces, les coins, la qualité des parois et la précision dimensionnelle.
- Consignez le réglage concluant. Enregistrez l’identification de l’outil, l’essence, l’épaisseur du matériau, l’engagement, l’avance, le régime et la méthode de maintien.
Notez également l’état du matériau. Un séchage insuffisant, des fentes, des nœuds lâches et des inversions importantes du fil peuvent limiter la qualité de finition obtenue, même avec un processus bien réglé. Respectez les spécifications du matériau et évaluez si son humidité est appropriée au lieu d’essayer de résoudre tous les défauts par la programmation.
L’objectif est d’obtenir un processus de coupe stable, et non d’accumuler des passes de finition d’urgence. Lorsque la fraise soutient correctement les fibres, que la trajectoire respecte les orientations difficiles du fil et que la pièce reste fermement maintenue, des arêtes plus nettes deviennent reproductibles — et le ponçage sert à nouveau à finir la surface plutôt qu’à la rattraper.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.