


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
L’adaptation d’une machine à bois peut-elle prolonger la durée de vie d’une ancienne ligne ?
L’adaptation des machines à bois peut prolonger la durée de service d’une ligne ancienne, mais uniquement lorsque l’état structurel de la machine, ses fondements de sécurité et ses capacités de procédé restent satisfaisants. Le remplacement des commandes sur une ligne présentant des glissières usées, des broches instables, des châssis fissurés ou des protections mécaniques obsolètes ne crée pas un outil de production fiable. À l’inverse, une machine mécaniquement saine dotée d’équipements électriques vieillissants, d’une automatisation limitée ou de pièces de commande indisponibles peut souvent rester productive pendant des années après une modernisation correctement conçue.
L’évaluation doit donc commencer par une question plus utile que « La machine est-elle ancienne ? » : Quelles parties de la ligne limitent la production, la qualité, la sécurité ou la maintenabilité, et ces limites peuvent-elles être supprimées sans créer de nouveaux risques ? L’âge seul est un mauvais critère de remplacement. Une scie à panneaux, une plaqueuse de chants, une unité de perçage, une ligne de ponçage ou une section de manutention ancienne et robuste peut reposer sur une base mécanique saine, même lorsque son armoire de commande et son interface opérateur ne sont plus pratiques.
L’adaptation est efficace lorsque le cœur de la machine reste stable
La plupart des lignes de production pour le travail du bois se composent de plusieurs couches : le châssis structurel et le bâti de la machine, les composants de transmission mécanique, les unités de coupe ou de traitement, les systèmes électriques de puissance et de commande, les dispositifs de sécurité et les équipements de flux de matériaux. Ces couches ne s’usent pas et ne deviennent pas obsolètes au même rythme.
Les commandes, capteurs, entraînements, interfaces opérateur et matériels de communication deviennent souvent difficiles à maintenir avant que les pièces moulées, le châssis soudé, les poutres de pression ou le bâti principal n’atteignent la fin de leur durée de vie utile. C’est dans ce cas que l’adaptation peut être pertinente. Le remplacement d’un contrôleur non pris en charge, l’ajout de variateurs de fréquence, la mise à jour d’un système servo ou l’intégration de capteurs modernes peuvent rétablir la maintenabilité et améliorer la régularité sans mettre au rebut une machine mécaniquement capable.
Cependant, une modernisation ne peut pas compenser une perte fondamentale de précision mécanique. Si une machine ne peut pas maintenir de manière répétée sa position de référence, si le faux-rond de la broche affecte la qualité de coupe, si la pression d’alimentation varie de façon imprévisible ou si les vibrations provoquent déjà des défauts, la modernisation électrique peut seulement rendre ces défaillances plus faciles à observer. Elle ne les éliminera pas.
Commencez par une évaluation de l’état, et non par une liste de souhaits de modernisation
Une évaluation utile distingue les défauts pouvant être corrigés par adaptation de ceux qui indiquent qu’un remplacement ou une reconstruction majeure est plus approprié. Cela évite une erreur fréquente : spécifier un nouveau système de commande avant de confirmer que la machine peut encore respecter les tolérances de procédé requises.
L’évaluation doit inclure un fonctionnement sous une charge représentative. Une ligne qui paraît acceptable au ralenti peut présenter des vibrations, des variations d’alimentation, des pertes de pression, une surchauffe, des parasites électriques ou une instabilité de commande uniquement lors de cycles réels de coupe, perçage, ponçage, pressage ou traitement des chants.
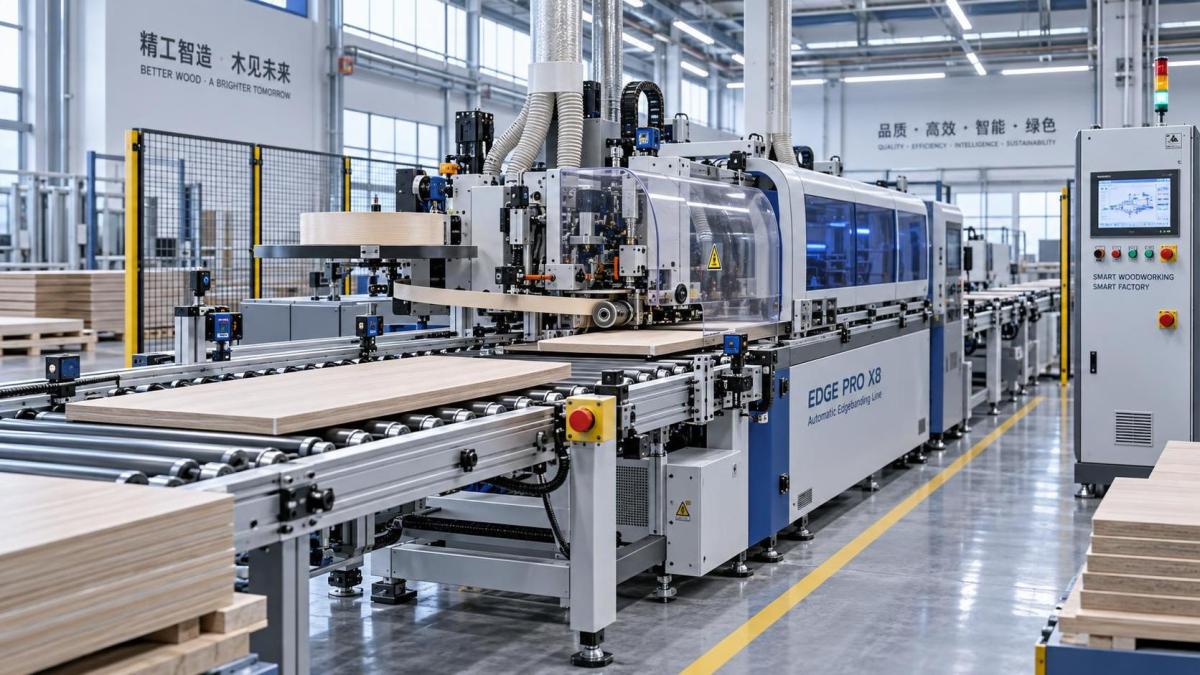
Ce qu’une ancienne ligne de travail du bois peut réellement apporter
Les projets d’adaptation les plus solides répondent à une contrainte opérationnelle définie. Une ligne ancienne peut encore traiter les matériaux avec précision, mais perdre du temps en raison de réglages manuels, d’une recherche de panne difficile, d’une alimentation irrégulière ou de pièces électriques indisponibles. Dans ces cas, la modernisation peut améliorer la durée de vie utile de l’équipement de manière concrète.
La modernisation des commandes est souvent la première option envisagée. Un API ou un contrôleur industriel actuel peut remplacer une logique matérielle non prise en charge, fournir des diagnostics plus clairs, conserver les réglages de la machine et simplifier l’intégration avec les équipements en amont ou en aval. La valeur ne réside pas simplement dans un écran plus récent. Elle tient à une meilleure localisation des défauts, à une programmation maintenable et à une dépendance réduite vis-à-vis d’une électronique propriétaire vieillissante.
L’adaptation des entraînements et des mouvements peut améliorer la répétabilité lorsque le système mécanique existant reste sain. Les variateurs de fréquence peuvent assurer une vitesse d’alimentation ou une gestion moteur plus maîtrisée. Les mises à niveau servo peuvent être justifiées lorsque le positionnement, les schémas de perçage, le mouvement des butées ou les opérations de transfert synchronisé limitent la qualité ou le temps de changement de série. La charge mécanique, l’inertie, l’état du réducteur et le comportement à l’arrêt doivent être vérifiés avant de sélectionner le système d’entraînement. Installer un entraînement plus rapide sur un mécanisme qui n’a pas été conçu pour cela peut réduire la durée de vie des composants au lieu de l’allonger.
Les mises à niveau des capteurs et du retour d’information sont utiles lorsque les variations de procédé sont difficiles à détecter. Les capteurs de position, la détection des pièces, la surveillance de pression, la surveillance de charge moteur et le retour de température peuvent aider les opérateurs à identifier les écarts avant qu’ils ne provoquent des rebuts ou des arrêts imprévus. Ces ajouts sont les plus efficaces lorsque les conditions d’alarme sont associées à une réponse claire de l’opérateur et à une procédure de maintenance.
L’adaptation des protections et de la sécurité peut être nécessaire même lorsque la productivité est la motivation initiale. Les modifications des commandes, des sections de transfert automatisées ou des points d’accès peuvent modifier les risques liés à la machine. Les interverrouillages, circuits d’arrêt d’urgence, dispositifs empêchant le redémarrage, arrêts sûrs et configurations des enceintes de protection doivent être examinés dans le cadre de la conception. Une modernisation qui améliore la production mais rend le dépannage ou le nettoyage moins sûr n’a pas amélioré la ligne de production dans un sens significatif.
La durée de service n’est pas la même chose que la durée de fonctionnement
Une ligne ancienne peut continuer à fonctionner tout en générant des coûts d’exploitation élevés dus aux arrêts, aux reprises, au dépannage difficile et à la dépendance aux pièces récupérées. L’objectif de l’adaptation des machines à bois n’est pas de maintenir les équipements en vie à tout prix. Il consiste à créer un actif pouvant être exploité de manière prévisible, entretenu avec des composants disponibles et maintenu dans les limites requises de qualité et de sécurité.
Cette distinction est importante lorsqu’il s’agit de comparer une modernisation à un remplacement. Le remplacement complet est généralement plus justifié lorsque la ligne existante présente plusieurs faiblesses interdépendantes : fatigue structurelle, défaillances mécaniques répétées, protections insuffisantes, capacité inadéquate et configuration de procédé qui ne convient plus à la gamme de produits. L’ajout de commandes modernes à ce type de ligne peut aboutir à un système hybride dans lequel une électronique neuve est reliée à une mécanique peu fiable.
L’adaptation est plus favorable lorsque le châssis de la machine, les principales unités de travail et l’agencement du procédé restent appropriés, tandis que l’obsolescence se concentre dans les commandes électriques, les interfaces d’automatisation ou certains systèmes d’usure. Elle convient également lorsque la ligne présente des dimensions, des gabarits ou des dispositions de flux de matériaux uniques qui seraient difficiles à reproduire avec une machine de remplacement standard.
Ne jugez pas le projet sur le seul coût d’achat
Le coût initial plus faible d’une modernisation peut être trompeur si l’ingénierie, la mise en service, les arrêts, la formation, les réparations mécaniques et le support futur ne sont pas inclus dans la décision. L’inverse est également vrai : un remplacement complet peut sembler plus coûteux à l’achat, mais réduire les perturbations lorsque l’ancienne machine nécessite une reconstruction importante avant que l’adaptation puisse commencer.
Une comparaison technique doit examiner l’ensemble du périmètre. Incluez l’étude d’état, les schémas électriques, les modifications mécaniques, la construction de l’armoire, le câblage sur site, la programmation des commandes, la refonte de la sécurité, le temps d’installation, la validation de la production, la stratégie de pièces de rechange et la documentation. Elle doit également identifier ce qui reste ancien après le projet. La conservation d’un réducteur, d’un ensemble de broche, d’une chaîne de convoyeur ou d’un système pneumatique n’est acceptable que lorsque son état restant et son plan de maintenance sont compris.
La documentation mérite une attention particulière. De nombreuses anciennes machines à bois disposent de schémas de câblage incomplets, de modifications non documentées ou d’une logique de commande qui n’existe que dans les connaissances d’un seul technicien de maintenance. Avant de remplacer les commandes, enregistrez les entrées, sorties, interverrouillages, séquences de fonctionnement, modes manuels, comportements de défaut et procédures de récupération anormale existants. Une modernisation des commandes fondée uniquement sur le cycle normal risque de créer des problèmes lors des réglages, du dégagement des bourrages, de la maintenance et du redémarrage.
Erreurs d’adaptation courantes qui réduisent le bénéfice attendu
Une erreur consiste à traiter l’armoire électrique comme un composant isolé. Le contrôleur, les entraînements, la protection moteur, les capteurs, les circuits de sécurité, les fonctions pneumatiques et les commandes opérateur doivent fonctionner comme un seul système. Remplacer uniquement l’API sans traiter le câblage dégradé, les capteurs peu fiables ou les appareils de terrain mal étiquetés laisse souvent intactes les causes profondes des arrêts.
Une autre erreur consiste à copier exactement l’ancienne logique. Les séquences héritées peuvent inclure des contournements dangereux, des temporisations inefficaces ou des solutions de contournement créées pour compenser des défauts mécaniques. Le comportement de la machine d’origine doit être documenté, mais il ne doit pas automatiquement devenir la norme de conception de la ligne adaptée.
Il est également risqué d’ajouter de l’automatisation sans définir le comportement de récupération. L’alimentation, le transfert, le positionnement ou le serrage automatiques peuvent augmenter la production, mais les opérateurs ont besoin de procédures claires pour une pièce manquante, un panneau mal aligné, un défaut de capteur, un bourrage, une interruption d’alimentation et un événement d’accès à une zone protégée. La récupération doit ramener le système à un état sûr connu sans nécessiter d’intervention improvisée.
Une séquence de décision pratique
- Définir le besoin de production actuel : gamme de matériaux, qualité requise, cadence, organisation des équipes et changements de série prévus.
- Mesurer les limitations réelles de la ligne sous charge, en séparant les défauts mécaniques des problèmes de commande et de flux de travail.
- Classer chaque composant principal comme à conserver, réparer, remplacer ou retirer du procédé.
- Examiner les fonctions de sécurité avant de finaliser les modifications d’automatisation ou de commande.
- Spécifier les critères d’acceptation de la ligne adaptée, y compris la répétabilité, la récupération après défaut, l’accès opérateur et la maintenabilité.
- Planifier la mise en service autour de pièces réelles et de variations normales de production, et non uniquement d’un cycle de démonstration.
Pour les fabricants qui évaluent cette approche, un fournisseur doit pouvoir aborder dans la même discussion l’état de l’équipement existant, les limites du périmètre de modernisation, la disponibilité des pièces de rechange et l’objectif de production. Qingdao Zhongding Machinery Co., Ltd., fabricant et exportateur de machines à bois disposant de plus de 20 ans d’expérience dans le secteur, soutient ce type d’évaluation grâce à sa connaissance des machines, à son support technique et à sa planification de service axée sur les pièces. Le résultat utile n’est pas une recommandation de modernisation prédéterminée, mais une base claire permettant de décider si l’adaptation, la reconstruction ou le remplacement soutient le mieux la ligne.
Lorsque le remplacement est la décision la plus responsable
Le remplacement doit être envisagé lorsque la ligne ne peut pas être ramenée à un état mécanique stable, lorsque les fonctions de sécurité essentielles exigeraient une refonte disproportionnée ou lorsque son procédé sous-jacent ne correspond plus aux besoins de l’usine. Une machine conçue pour un travail simple et répétitif peut ne pas constituer une plateforme adaptée à des changements de produits fréquents, à une imbrication complexe, à un transfert à plus grande vitesse ou à une commande de production numérique étroitement intégrée.
Il en va de même lorsque l’adaptation préserverait un goulot d’étranglement. Si la largeur de travail, l’architecture d’alimentation, la configuration des outils, la compatibilité avec l’extraction des poussières ou la configuration de manutention de l’ancienne machine limitent durablement le flux de production requis, un nouveau contrôleur ne résoudra pas le problème de capacité. Dans cette situation, conserver l’ancienne ligne peut retarder une refonte nécessaire du procédé.
L’adaptation des machines à bois prolonge la durée de service lorsqu’elle rétablit la commande, la fiabilité, la sécurité et la maintenabilité sur une plateforme mécaniquement crédible. La première action ne consiste donc pas à sélectionner un nouveau matériel. Elle consiste à déterminer si l’ancienne ligne mérite encore de constituer la base du prochain cycle de production.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.