


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Perceuse CNC à six faces pour panneaux d’armoires : pourquoi l’usinage simultané sur 6 axes élimine le repositionnement dans la production de MDF sans cadre
L’usinage simultané sur 6 axes n’est pas seulement plus rapide : il transforme la planification de votre production de panneaux d’armoires
Si vous évaluez une perceuse CNC six faces pour panneaux d’armoires, votre principale préoccupation technique n’est pas de savoir si elle « possède six faces ». Il s’agit de savoir si ces six faces sont usinées *en un seul cycle de serrage* — et si cette capacité résiste réellement aux conditions de production de MDF sans cadre. De nombreuses machines annoncent une capacité « six faces », mais seules certaines offrent un véritable mouvement simultané sur 6 axes avec des trajectoires d’outils coordonnées, une architecture cinématique rigide et une tolérance de repositionnement nulle. Cette distinction n’est pas une nuance marketing : elle fait la différence entre l’élimination des étapes de manutention et leur simple réorganisation.
Les armoires sans cadre en MDF exigent de la précision sur toutes les surfaces : trous de charnières sur les bords avant, logements pour excentriques et tourillons sur les faces arrière, trous pour taquets d’étagère sur les côtés intérieurs et préparation pour le placage de chants en haut et en bas. Les flux de travail traditionnels nécessitent au moins trois montages : perçage avant/chants, perçage de la face arrière et usinage secondaire des côtés — chacun introduisant des erreurs cumulatives, une dépendance à l’opérateur et une usure des montages. Le re-serrage n’est pas seulement lent ; c’est là que la répétabilité se dégrade. Un désalignement de 0,15 mm lors d’un montage se propage en charnières mal alignées, en jeux dans l’assemblage du caisson et en retouches coûteuses sur site.
Pourquoi le terme « simultané » est plus important que « six faces »
L’expression « perceuse CNC six faces pour panneaux d’armoires » masque souvent une différence d’ingénierie cruciale. Certains systèmes utilisent une indexation séquentielle : le panneau tourne ou se déplace entre les opérations, en s’arrêtant pour être repositionné avant le perçage de chaque face. D’autres utilisent un véritable contrôle simultané sur 6 axes — où la tête de broche, la table rotative et les axes linéaires se déplacent de manière coordonnée en temps réel, maintenant la pièce fixe tandis que les outils accèdent aux six surfaces sans interruption.
Il ne s’agit pas uniquement de vitesse. Il s’agit d’éliminer les contraintes. Dans les systèmes simultanés :
- L’intégrité positionnelle reste verrouillée : le panneau ne quitte jamais sa référence d’origine. Aucun nouveau référencement, aucun alignement manuel, aucun recalibrage du montage.
- Les dérives thermiques et mécaniques restent maîtrisées : le mouvement continu évite les délais de stabilisation thermique et élimine les microdéplacements causés par l’application répétée de la force de serrage.
- La traduction de la FAO vers la machine devient déterministe : les instructions de trajectoire d’outil sont directement associées aux axes physiques, sans écarts d’interpolation introduits par les arrêts d’indexation.
Pour les évaluateurs techniques, cela signifie qu’il faut vérifier non seulement le nombre d’axes, mais aussi la manière dont ils sont synchronisés — en particulier si la commande prend en charge une véritable interpolation multi-axes (et non un simple séquençage de code G), si la structure mécanique conserve sa rigidité lors de mouvements combinés et si les changeurs d’outils fonctionnent sans interrompre le cycle.
Le MDF sans cadre impose des exigences spécifiques — toutes les machines six faces n’y répondent pas
Le MDF se comporte différemment du bois massif ou du contreplaqué. Son homogénéité permet des tolérances serrées — mais sa faible densité et l’absence de fil le rendent sujet à l’arrachement, à l’éclatement et à la déflexion sous l’effet des forces latérales de perçage. Une perceuse CNC six faces pour panneaux d’armoires doit donc équilibrer des vitesses d’avance élevées avec une évacuation contrôlée des copeaux et une flexion minimale de la pièce.
Les principales exigences techniques sont les suivantes :
- Le serrage doit être réparti, et non concentré en points : des ventouses à vide ou des zones de serrage segmentées empêchent les déformations localisées — ce qui est particulièrement essentiel pour les panneaux MDF minces de 16–18 mm.
- Le couple de broche et la plage de régime doivent correspondre aux outils spécifiques au MDF : les forets à plaquettes carbure avec une géométrie de goujure optimisée nécessitent une fourniture de couple constante à des régimes intermédiaires (8,000–15,000 rpm), et pas seulement une puissance de pointe.
- La stratégie de trajectoire d’outil doit tenir compte de l’empilage des matériaux : le perçage de panneaux empilés (par exemple, du MDF laminé à 4 plis) exige un contrôle adaptatif de la profondeur — et non une simple programmation de profondeur Z fixe.
De nombreux systèmes six faces excellent avec le bois massif, mais peinent à répondre aux exigences de régularité du MDF. Si votre atelier produit en grand volume des armoires sans cadre — notamment des lignes de meubles en kit ou prêts à assembler — vérifiez que les bibliothèques d’outils par défaut de la machine, les préréglages d’avance/vitesse et la conception de l’évacuation des copeaux reflètent une validation spécifique au MDF, et non des réglages génériques pour le travail du bois.
Ce que requiert réellement le « zéro re-serrage » — au-delà de la machine elle-même
Un véritable flux de travail à montage unique dépend de plus que du matériel. Il repose sur une discipline de processus intégrée :
- Référencement des pièces sans montage : une détection fiable des chants ou un alignement par caméra élimine la dépendance aux pions de positionnement physiques — qui s’usent, se déplacent ou nécessitent une vérification manuelle.
- Intégration FAO robuste : la machine doit accepter les formats NC standard du secteur (comme .tap ou .cnc) avec une prise en charge complète des données de pièces imbriquées, de la gestion des décalages d’outils et de l’évitement automatique des collisions sur les six faces.
- Surveillance de la durée de vie des outils associée au retour matière : pas seulement un remplacement basé sur le temps, mais un suivi de la charge de broche par type de foret, ajusté automatiquement lorsque la densité des lots de MDF varie.
Sans ces éléments, même la plateforme six axes la plus avancée se dégrade en « serrage unique mais exécutions de programmes multiples » — annulant l’avantage essentiel. L’évaluation technique doit inclure des essais en conditions réelles avec vos fichiers d’imbrication de panneaux d’armoires et vos outils, et non uniquement avec des pièces de démonstration.
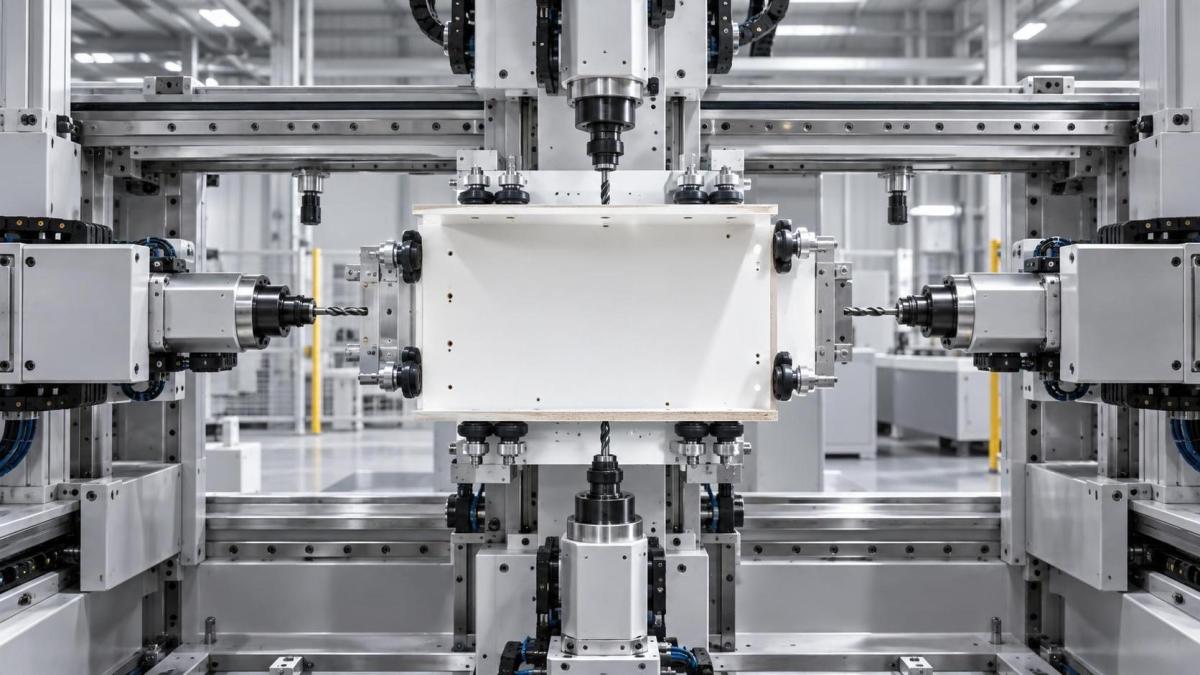
L’approche de Qingdao Zhongding en phase avec les besoins réels de production
Avec plus de deux décennies consacrées exclusivement aux machines pour le travail du bois, Qingdao Zhongding a conçu ses solutions de perçage CNC simultané sur 6 axes autour d’une production répétable de MDF sans cadre — et non autour de décomptes théoriques d’axes. Leurs systèmes intègrent :
- Une structure portique rigide conçue pour résister à la torsion lors de mouvements simultanés X/Y/Z + A/B/C ;
- Des zones de serrage sous vide calibrées pour le profil de tension de surface du MDF, minimisant le cintrage des panneaux grand format ;
- Des cycles de perçage MDF préconfigurés intégrés à la commande — incluant le perçage par débourrage adaptatif pour les trous profonds de tourillons et l’entrée progressive pour les chants ;
- Une interface FAO ouverte prenant en charge les principaux logiciels d’imbrication (par ex., OptiNest, TopSolid Wood), avec des post-processeurs vérifiés pour un transfert fluide des trajectoires d’outils.
Il ne s’agit pas d’ajouter des fonctionnalités — mais de supprimer les points de défaillance. Leur modèle de service à long terme le reflète : disponibilité mondiale des pièces de rechange, mises à jour du firmware de la commande liées aux améliorations du traitement des matériaux et assistance technique formée au dépannage spécifique au MDF — et non uniquement à la théorie générale de la CNC.
Avant de spécifier : trois vérifications incontournables
N’évaluez pas sur la base d’affirmations de brochure. Demandez des preuves :
- Demandez un essai de cycle chronométré avec votre panneau d’armoire standard (par ex., MDF 600 × 450 × 18 mm) avec perçage complet — avant, arrière, deux côtés, dessus, dessous — mesuré du premier serrage au desserrage final. Comparez-le à votre temps actuel de montages multiples, y compris la manutention manuelle.
- Demandez un rapport de répétabilité : percez successivement 10 panneaux identiques, puis mesurez l’écart de position des trous identiques (par ex., les centres de coupelles de charnière) sur les six faces — pas seulement en XY, mais aussi la régularité de profondeur Z sur les faces arrière.
- Vérifiez comment le système gère les variations de panneaux : effectuez un essai avec une variation d’épaisseur de ±0.3 mm sur cinq panneaux — la compensation de trajectoire d’outil s’active-t-elle automatiquement, ou nécessite-t-elle une intervention manuelle ?
Si une réponse repose sur « cela dépend des compétences de l’opérateur » ou « vous devrez ajuster manuellement », le système n’est pas véritablement conçu pour une production sans cadre sans re-serrage — quel que soit le nombre de faces qu’il prétend percer.
En définitive, sélectionner une perceuse CNC six faces pour panneaux d’armoires ne consiste pas à acquérir six axes. Il s’agit de confirmer que ces axes fonctionnent comme un système unique et cohérent — qui respecte les réalités physiques du MDF, les budgets de tolérances de la construction sans cadre et le coût opérationnel de l’intervention humaine. Lorsque ces conditions sont réunies, le re-serrage ne diminue pas seulement : il disparaît entièrement de la cartographie du processus.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.