


Oui. L’optimisation des flux de production dans le travail du bois peut réduire les temps d’inactivité évitables des machines lorsque les retards sont dus à des pénuries de matériaux, à une mauvaise planification, à des réglages longs ou à un déséquilibre des capacités de production entre les opérations.
Pour les dirigeants, le véritable objectif est d’augmenter le débit rentable et de fiabiliser les délais de livraison. Faire fonctionner chaque machine en permanence peut en réalité accroître les stocks sans augmenter le nombre de commandes achevées.
Un service d’optimisation des flux de production dans le travail du bois doit déterminer où la production perd du temps, évaluer les conséquences financières et tester des améliorations pratiques avant de recommander des investissements dans des équipements ou l’automatisation.
Forte de plus de 20 ans d’expérience dans les machines à bois, Qingdao Zhongding Machinery Co., Ltd. comprend comment le choix des équipements et la coordination des processus peuvent influer sur la productivité manufacturière.
Quelles machines à l’arrêt coûtent réellement de l’argent à votre entreprise ?
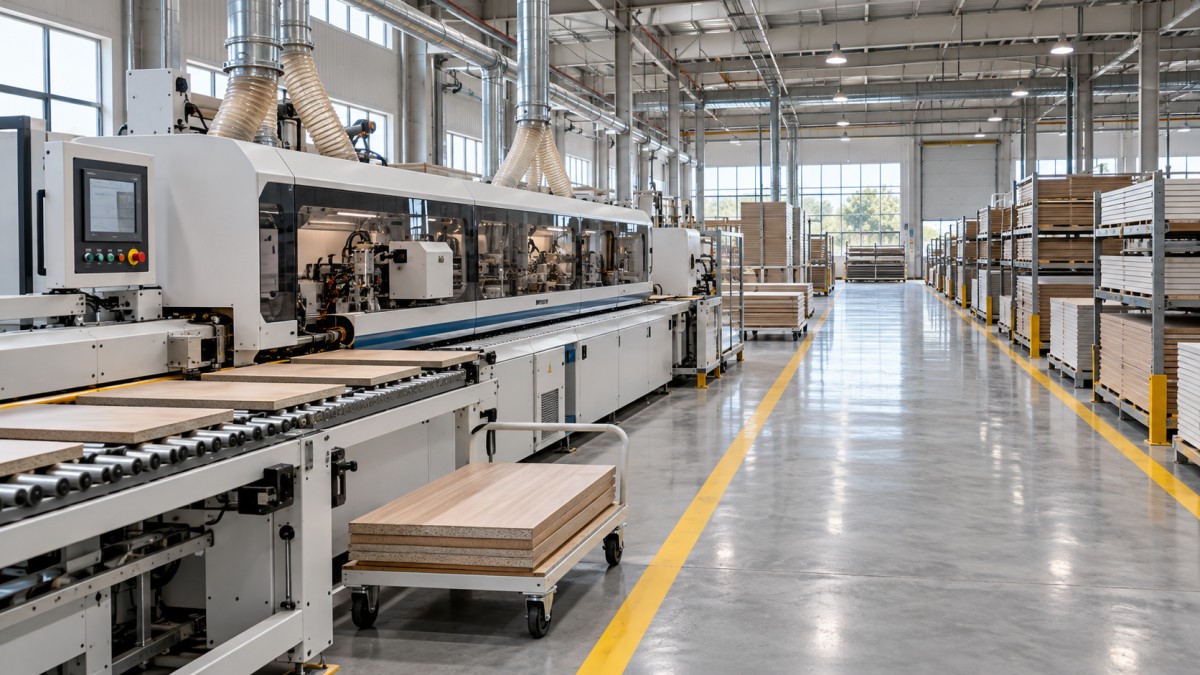
Commencez par distinguer les attentes évitables des arrêts nécessaires. Une machine peut s’arrêter pour une maintenance, des contrôles de sécurité, des pauses planifiées, une demande insuffisante ou des perturbations évitables ailleurs dans la production.
Ces situations appellent des décisions différentes. Supprimer un retard de livraison des matériaux peut améliorer la production, tandis que réduire la maintenance indispensable risque d’augmenter les pannes et d’entraîner des pertes de production bien plus importantes.
Le temps d’inactivité est particulièrement important au niveau du goulot de production : l’opération qui limite actuellement le volume de produits finis. Il peut s’agir de la découpe, du placage de chants, du perçage, du ponçage, de la finition ou même de l’assemblage.
Si la plaqueuse de chants détermine la production quotidienne, récupérer le temps de production qu’elle perd peut profiter à toute la ligne. Augmenter uniquement le taux d’utilisation de la scie risque simplement de créer davantage de panneaux en attente de finition.
De même, une machine qui n’est pas un goulot peut disposer d’une capacité excédentaire sans nuire aux livraisons. Cette capacité disponible peut offrir une flexibilité utile pour les commandes urgentes, la maintenance ou l’évolution de la gamme de produits.
La direction doit donc se demander quels arrêts réduisent la production vendable, retardent des commandes confirmées ou entraînent des heures supplémentaires. Ces pertes doivent être prioritaires par rapport à un simple pourcentage d’utilisation isolé d’une machine.
Quelles sont les causes habituelles des temps d’inactivité évitables ?
La disponibilité des matériaux est une source fréquente de perturbations. Des panneaux peuvent être disponibles dans l’entrepôt, mais dépourvus de leur identification, des instructions de découpe, des épaisseurs requises ou d’un espace de préparation adapté.
Les commandes peuvent également arriver incomplètes. Un opérateur peut recevoir la plupart des composants d’une commande tout en attendant une pièce manquante, une révision de plan, un élément de quincaillerie ou une validation.
La planification pose un autre problème lorsque les séquences de travail ne tiennent pas compte des exigences de réglage. Les changements répétés d’épaisseur de matériau, d’outillage, de chant ou de programme d’usinage peuvent consommer une part importante du temps disponible.
L’encombrement en aval provoque des blocages. Une scie peut s’arrêter parce que les pièces découpées ne peuvent pas avancer, tandis qu’un manque en amont entraîne une sous-alimentation lorsqu’aucune pièce n’arrive à la machine suivante.
Les problèmes de qualité occasionnent des retards moins visibles. Des dimensions incorrectes, des surfaces endommagées et des erreurs d’étiquetage nécessitent un tri ou une refabrication, perturbent les plannings et détournent des capacités des commandes clients prévues.
Les dépendances techniques comptent également. Les performances de l’aspiration, la disponibilité de l’air comprimé, l’état de l’outillage, la présence des opérateurs et l’accès aux pièces de rechange peuvent limiter la production, même lorsque la machine principale fonctionne.
Quels résultats un service d’optimisation des flux de production dans le travail du bois doit-il fournir ?
Un service utile commence par la définition d’un objectif commercial convenu, comme réduire les retards de commandes, augmenter la production au niveau du goulot, réduire les heures supplémentaires ou accompagner la croissance dans les locaux existants.
L’évaluation doit suivre des commandes représentatives tout au long de leur parcours de production. L’examen des machines une par une peut ne pas révéler les files d’attente, les manipulations répétées et les retards de transmission d’informations entre les services ou les postes de travail.
Les données de référence doivent consigner le temps de production planifié, les causes des arrêts, la durée des réglages, le temps d’attente en file, la production conforme et la gamme de produits. Incluez différents postes et des périodes représentatives de forte activité.
Les opérateurs et les superviseurs doivent contribuer à valider les constats. Ils savent souvent quels retards se répètent, quelles solutions de contournement masquent les problèmes et quelles modifications proposées seraient impraticables sur site.
Les livrables attendus doivent comprendre une analyse priorisée des pertes, les modifications proposées, les responsables désignés, les coûts estimés, les dépendances de mise en œuvre ainsi qu’un plan de mesure assorti de critères d’acceptation clairement définis et convenus.
Demandez aux prestataires de distinguer les observations des hypothèses. Toute amélioration projetée doit préciser le goulot, la demande disponible, les ressources nécessaires et les conditions dans lesquelles l’estimation reste valable.
Quelles modifications des flux de production tester avant d’acheter des machines ?
Commencez par vérifier que les commandes sont prêtes. Ne lancez le travail que lorsque les plans approuvés, les programmes, les matériaux, les étiquettes et les outils nécessaires sont disponibles, afin que les opérateurs puissent suivre la séquence de production prévue.
Améliorez ensuite la préparation en amont du goulot. Un petit stock tampon contrôlé de travaux prêts peut protéger la production contre les interruptions mineures sans encombrer l’atelier de stocks excessifs.
Effectuez les préparatifs de réglage appropriés en dehors des périodes d’arrêt des machines. Préparer les outils, vérifier les programmes et rassembler les chants à l’avance peut raccourcir les changements de série tout en respectant systématiquement les procédures de sécurité requises.
Regroupez les commandes compatibles lorsque les engagements de livraison le permettent. Des matériaux ou des réglages similaires peuvent réduire les changements de série, mais des lots trop importants peuvent retarder les commandes urgentes et augmenter les encours.
Réduisez les déplacements inutiles grâce à des zones de préparation clairement attribuées, à des étiquettes fiables et à des procédures de transfert convenues. Envisagez des équipements de manutention lorsque le poids, les dimensions des panneaux ou les distances de déplacement justifient un investissement.
Commencez par appliquer les modifications à une famille de produits ou à un parcours de production. Un projet pilote ciblé facilite l’interprétation des résultats et met en évidence les difficultés opérationnelles avant une mise en œuvre plus large.
Quelle valeur financière le temps récupéré peut-il générer ?
Les heures-machine récupérées ne sont utiles que si elles répondent à la demande, remplacent des coûts évitables ou améliorent les délais de livraison. Une capacité disponible ne se transforme pas automatiquement en revenus supplémentaires.
Estimez l’augmentation potentielle de la production en multipliant les heures récupérées au niveau du goulot par le nombre d’unités conformes démontré par heure. Tenez compte de la gamme de produits et des limites de capacité en aval.
Par exemple, récupérer six heures par semaine au niveau du goulot, à raison de douze unités conformes par heure, crée une capacité de soixante-douze unités supplémentaires, à condition que les autres opérations puissent absorber ce volume.
Si la demande confirmée permet d’écouler ces unités et que la marge sur coûts variables est de $18 par unité, le gain hebdomadaire potentiel à titre indicatif est de $1,296, avant les coûts d’exploitation supplémentaires liés à la mise en œuvre.
Ajoutez les économies distinctes et vérifiables, telles que la réduction des heures supplémentaires, des rebuts ou de la sous-traitance. Évitez de comptabiliser deux fois le même avantage en cumulant l’augmentation de la marge et des économies de main-d’œuvre qui se chevauchent.
Comparez le coût total de mise en œuvre aux bénéfices mensuels nets estimés de manière prudente. Incluez les frais d’évaluation, la formation, les modifications de manutention, les logiciels, les perturbations liées à l’installation et le soutien continu pour calculer les délais de retour sur investissement simples.
Quels indicateurs de performance permettent de vérifier l’efficacité des changements ?
Suivez les temps d’inactivité évitables par cause, au lieu de regrouper tous les arrêts dans un seul chiffre. Distinguez l’attente de matériaux, les dépassements de durée de réglage, les problèmes de programmes, les pannes, les blocages et les manques de personnel.
Mesurez le débit au niveau du goulot en unités conformes par heure planifiée. Cet indicateur relie l’amélioration à l’opération qui régit la production et empêche que des pièces rejetées gonflent les résultats déclarés.
Suivez les délais de traitement des commandes et le respect des dates d’achèvement, en parallèle du débit. Une activité accrue des machines a peu de valeur pour l’entreprise si les clients doivent toujours attendre plus longtemps avant de recevoir leurs commandes terminées.
Suivez les encours entre les opérations. Si la production augmente tandis que les files d’attente s’allongent fortement, l’amélioration a peut-être déplacé le goulot ou lancé le travail plus rapidement que nécessaire.
L’efficacité globale des équipements peut contribuer à l’analyse si les définitions restent cohérentes. Ses composantes — disponibilité, performance et qualité — aident à distinguer les pertes dues aux attentes de celles liées à un fonctionnement lent ou à une production défectueuse.
Comparez des familles de produits, des niveaux d’effectifs, des postes et des conditions de demande équivalents. Sinon, une gamme de commandes plus facile ou le recours temporaire aux heures supplémentaires peut donner l’impression d’une amélioration durable des flux de production.
Dans quels cas un nouvel équipement constitue-t-il un meilleur investissement ?
Les modifications des flux de production ont leurs limites. Si le goulot fonctionne de manière fiable, dispose de travaux prêts et ne peut toujours pas répondre à une demande soutenue, un investissement dans une capacité supplémentaire peut être la prochaine étape appropriée.
Un remplacement peut également être pertinent lorsque l’équipement ne répond pas aux exigences de tolérance, de capacité de traitement ou de fiabilité. L’amélioration de la planification ne peut pas supprimer une limitation technique fondamentale de la production.
Évaluez l’ensemble du parcours avant d’augmenter la capacité d’une seule opération. Une scie à panneaux plus rapide peut nécessiter une plus grande capacité de placage de chants, davantage d’espace de manutention, une aspiration plus puissante ou des ressources supplémentaires pour l’assemblage.
L’automatisation doit être évaluée avec la même rigueur. Le chargement automatique ou le transfert de matériaux peut réduire les interruptions, mais les avantages dépendent de la compatibilité des dimensions, de la régularité des flux de commandes, des compétences de maintenance et de l’intégration.
Comparez les options à l’aide d’essais de production réalistes ou de calculs représentatifs des cycles. Tenez compte des changements de série, de la manutention, des rebuts, de l’accès pour l’entretien et des exigences relatives aux opérateurs, plutôt que de vous fier uniquement aux spécifications maximales.
Qingdao Zhongding Machinery Co., Ltd. fournit des machines à bois et des solutions complètes, avec une assistance technique, un approvisionnement en pièces de rechange et un service après-vente pour ses clients sur les marchés internationaux.
Comment la direction peut-elle introduire des changements sans perturber les livraisons ?
Choisissez un projet pilote portant sur un problème fréquent, mesurable et pertinent sur le plan commercial. Évitez de lancer simultanément des changements dans tous les services, car il devient alors plus difficile d’attribuer précisément les résultats.
Désignez un responsable clairement identifié et impliquez les équipes de production, de maintenance, de planification et de qualité. Chaque équipe maîtrise des conditions susceptibles de déterminer si la capacité récupérée se traduit par une amélioration durable.
Convenez des définitions de référence avant la mise en œuvre, puis examinez les résultats par rapport à une production comparable. Consignez les circonstances exceptionnelles, notamment les commandes urgentes, les pannes de machines et les absences inhabituelles, afin de préserver la crédibilité des conclusions.
Préservez la sécurité et la qualité tout au long du projet pilote. Les modifications de manutention, d’effectifs, de préparation de l’outillage ou d’accès aux machines doivent maintenir les protections et les étapes de contrôle requises en production normale.
Organisez de brefs points quotidiens pour résoudre les retards récurrents et maintenir le suivi des responsabilités. L’objectif est de lever rapidement les obstacles, en définissant des actions claires et des échéances pour les équipes responsables.
Ne généralisez les améliorations qu’après avoir démontré des bénéfices reproductibles lors du projet pilote. Documentez le nouveau processus, formez les employés concernés et vérifiez si une autre opération est devenue le goulot de production.
Quelles conclusions les décideurs doivent-ils tirer avant d’engager un budget ?
L’optimisation des flux de production dans le travail du bois peut réduire les temps d’inactivité des machines lorsqu’elle s’attaque à des pertes clairement identifiées qui limitent la production. Les meilleures opportunités relient directement les changements opérationnels aux résultats commerciaux.
Avant d’approuver un service d’optimisation des flux de production dans le travail du bois, exigez une situation de référence mesurable, une évaluation axée sur le goulot, des recommandations pratiques et des estimations financières fondées sur votre propre demande et vos coûts.
Avant d’approuver l’achat d’une autre machine, déterminez si la capacité actuelle est réellement épuisée ou simplement indisponible en raison de retards évitables. Cette distinction peut modifier sensiblement la décision d’investissement.
Le résultat souhaité est une production fiable, à coûts maîtrisés et avec des livraisons ponctuelles. Mesurez la réussite à l’aune de ces résultats, puis investissez là où les données démontrent la plus grande valeur pour l’entreprise.