


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
À quelle étape du processus de production d’une porte en bois le ponçage doit-il être effectué ?
À quelle étape du processus de fabrication d’une porte en bois faut-il intégrer le ponçage ?
La place du ponçage dans une ligne de production de portes en bois dépend de la structure du support, des exigences d’usinage et du système de finition, et pas simplement de l’emplacement disponible pour une ponceuse dans l’usine. Une planification efficace du processus distingue le ponçage de calibrage de la préparation de surface et du ponçage entre couches, en attribuant à chaque étape un objectif précis et des critères de qualité mesurables. Pour les évaluateurs techniques, l’essentiel est d’adapter les opérations de ponçage aux tolérances des étapes amont et aux exigences de revêtement des étapes aval. Cet article examine comment positionner ces étapes pour maîtriser l’épaisseur, protéger les placages, réduire les reprises et maintenir un débit régulier.
En pratique, le ponçage intervient généralement à plusieurs étapes, mais toutes les portes ne nécessitent pas chaque opération. Une porte en bois massif, une porte plane plaquée et une porte en MDF à motifs usinés ne doivent pas suivre exactement le même parcours de ponçage. Les traiter de la même manière peut entraîner un enlèvement de matière inutile sur un produit et une préparation insuffisante sur un autre.
Distinguer le contrôle de l’épaisseur de la préparation de finition
Le ponçage de calibrage permet d’obtenir une épaisseur maîtrisée et de réduire les variations de surface limitées. Il intervient lorsque les opérations en aval nécessitent une surface de référence uniforme. Parmi les cas typiques figurent la préparation de l’âme avant la pose du parement décoratif et la correction de l’épaisseur de composants adaptés en bois massif avant les opérations d’usinage ou d’assemblage suivantes.
La préparation de surface a un autre objectif : éliminer les marques d’usinage, les résidus de colle, les fibres relevées et les rayures laissées par les abrasifs précédents afin que le support soit prêt à recevoir la finition spécifiée. Elle ne doit enlever que la quantité de matière nécessaire pour obtenir cet état. Utiliser cette étape pour corriger une importante erreur d’épaisseur est particulièrement risqué sur un placage fin.
Le ponçage entre couches concerne un revêtement, et non le support d’origine. Selon le système de finition, il peut éliminer les grains de poussière, aplanir les fibres relevées ou préparer la surface pour la couche suivante. La nécessité de cette opération et le moment où elle peut être effectuée doivent respecter les instructions techniques du fournisseur du revêtement.
Ces distinctions doivent figurer dans le parcours de fabrication. L’instruction « poncer la porte » n’est pas suffisamment précise. Chaque opération doit définir l’état attendu à l’entrée, une limite d’enlèvement de matière, le cas échéant, et un critère d’acceptation à la sortie.
Établir la séquence en fonction de la construction de la porte
Pour une porte plane plaquée, un parcours de départ pratique consiste à préparer et calibrer l’âme si nécessaire, nettoyer les surfaces de collage, appliquer le parement, effectuer le pressage, laisser l’assemblage collé se stabiliser, puis détourer et usiner la porte avant de procéder à un ponçage de finition maîtrisé et à l’application du revêtement. Le ponçage peut être réparti de part et d’autre de l’usinage si la manutention ou l’accès aux outils le nécessite.
Il est important de corriger la géométrie de l’âme avant d’appliquer une surface décorative coûteuse. Après le placage, la marge de ponçage disponible est limitée par l’épaisseur réelle du placage, les opérations déjà effectuées et les variations locales de surface. L’épaisseur nominale du placage ne suffit pas à déterminer une marge d’enlèvement sûre.
Les portes à cadre et panneaux en bois massif nécessitent souvent le ponçage des composants avant l’assemblage, car les bords des panneaux, les détails moulurés et les angles intérieurs deviennent ensuite moins accessibles. Le ponçage après assemblage peut uniformiser les joints et préparer les faces apparentes, mais il ne doit pas servir à corriger des joints mal alignés. Le mouvement saisonnier du bois signifie également que le panneau doit conserver la liberté de mouvement prévue dans sa conception.
Pour les portes en MDF à motifs usinés, le ponçage des faces et la préparation des profils sont deux tâches distinctes. Le fraisage expose une structure de surface différente de celle de la face pressée en usine, et ces zones peuvent absorber le revêtement différemment. Les profils nécessitent des abrasifs et des outils de contact adaptés ; une ponceuse pour panneaux plats ne peut pas préparer les détails en creux en augmentant simplement la pression.
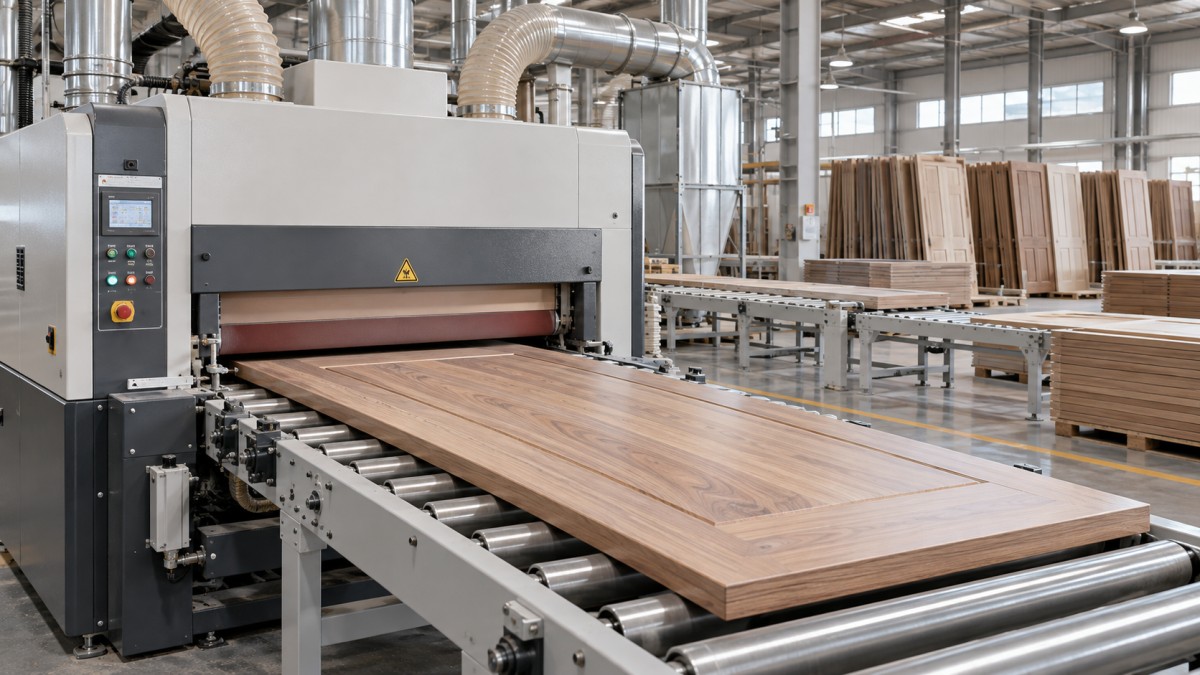
Quelle que soit la construction, identifiez les surfaces qui deviennent inaccessibles après l’assemblage et les opérations susceptibles de créer de nouveaux défauts. Vous pourrez ainsi déterminer si le ponçage doit avoir lieu avant l’assemblage, après l’usinage ou aux deux étapes.
Ne compensez pas un processus amont instable par le ponçage
Une ponceuse peut enlever de la matière, mais elle ne peut pas réparer de manière fiable un panneau de porte instable. Un déséquilibre d’humidité, un durcissement insuffisant de la colle, un pressage irrégulier et des contraintes liées à la construction peuvent provoquer des changements dimensionnels après un passage de ponçage qui semblait acceptable. C’est pourquoi les conditions de sortie du pressage et de conditionnement sont aussi importantes que les réglages de la ponceuse.
Définissez ces conditions en vous fondant sur les spécifications de la colle, les exigences du support et les conditions réelles de l’usine. Un délai d’attente fixe repris d’une autre ligne de production peut ne pas convenir à une autre colle, à une autre composition de panneau ou à une autre température. Lorsque la stabilité est incertaine, comparez les dimensions avant le ponçage et après une période de maintien représentative.
La planéité et l’épaisseur doivent également faire l’objet de contrôles distincts. Une porte peut présenter une épaisseur relativement uniforme tout en étant voilée. Certaines configurations de ponçage peuvent aplanir temporairement un panneau flexible sous pression, alors que le voilement réapparaît à la sortie. Mesurez la pièce sans charge sur un dispositif de référence adapté, au lieu de considérer son passage dans la machine comme une preuve de planéité.
Les bavures de colle nécessitent également une attention en amont. Il est plus sûr de les prévenir et de les éliminer correctement que de tenter de poncer des dépôts durcis sur une face délicate. Les résidus de colle peuvent rester difficiles à voir jusqu’à ce que la teinture révèle une absorption irrégulière.
Effectuer le ponçage final du support après la dernière opération susceptible de l’endommager
Le ponçage final du support doit normalement suivre les opérations susceptibles de laisser des marques visibles sur les surfaces à finir. Il peut s’agir du détourage, du fraisage, de la préparation des serrures, de la manutention et des réparations locales. Toutefois, cet ordre n’est pas absolu : l’usinage d’une porte déjà finie peut être intentionnel, à condition que les zones exposées reçoivent ensuite le traitement requis.
Portez une attention particulière aux chants. Le ponçage des faces n’élimine pas les marques d’outil sur les chants, dans les logements de charnières ou sur les profils moulurés. L’arrondi des chants doit également respecter le plan et les spécifications du revêtement. Un arrondi excessif peut modifier l’apparence et l’ajustement, tandis qu’un chant trop vif peut être difficile à revêtir uniformément.
Le choix de l’abrasif doit dépendre du support et de la finition, et non d’une granulométrie universelle. Le premier abrasif doit éliminer efficacement le défaut précédent ; les étapes suivantes doivent effacer son profil de rayures. Un ponçage trop grossier laisse des rayures que les finitions transparentes peuvent accentuer. Une préparation trop fine peut modifier l’absorption de la teinture et ne pas respecter les recommandations du fournisseur du revêtement.
Validez la séquence sur des portes représentatives en utilisant la teinture, le primaire et la couche de finition prévus. L’inspection du bois nu ne suffit pas, car le mouillage, la couleur et le brillant révèlent les défauts différemment. Consignez également le système de classification des abrasifs, en plus de la désignation de granulométrie, afin que les consommables de remplacement restent comparables.
Gérer séparément la préparation au revêtement et le ponçage entre couches
Après le ponçage final du support, éliminez la poussière sans introduire d’huile, d’humidité ou de résidus de nettoyage incompatibles. L’air comprimé n’est pas forcément propre, et souffler la poussière d’une porte peut contaminer la suivante. Les dispositifs d’aspiration et de nettoyage doivent empêcher la poussière de ponçage de se propager dans les zones de revêtement.
Le ponçage entre couches doit attendre que le revêtement ait atteint l’état spécifié pour le ponçage. Un ponçage trop précoce peut provoquer l’encrassement de l’abrasif, l’étalement ou l’arrachement du revêtement, au lieu d’une abrasion nette. Sec au toucher et prêt à poncer ne sont pas des critères de validation interchangeables.
L’abrasion nécessaire dépend également du délai de recouvrement. Certains systèmes permettent d’appliquer une autre couche sans ponçage dans des conditions définies ; d’autres exigent une préparation mécanique. N’ajoutez pas systématiquement un ponçage entre couches, en particulier entre des couches de couleur, car l’abrasion pourrait altérer l’aspect.
Lorsqu’un ponçage est requis, maîtrisez le risque de traverser le revêtement sur les chants et les points hauts, puis nettoyez et inspectez la surface avant d’appliquer la couche suivante. En cas de traversée, suivez une procédure de réparation approuvée au lieu de supposer que la couche suivante masquera le défaut.
Définir des critères d’acceptation mesurables pour la qualité du ponçage
Une planification utile du processus de fabrication des portes en bois associe chaque étape de ponçage à des éléments vérifiables par le personnel de production. Les critères d’acceptation doivent découler du plan du produit, des spécifications de surface, des exigences de collage et de la documentation de finition, et non de réglages arbitraires de la machine.
- Calibrage : mesurez l’épaisseur à des emplacements définis et contrôlez séparément la planéité sans charge. Vérifiez qu’il reste suffisamment de matière pour les opérations ultérieures.
- Préparation du placage : recherchez les traversées, les zones localement amincies, les joints ouverts et les résidus de colle. Maîtrisez l’enlèvement de matière cumulé sur les passages répétés et les reprises.
- Préparation avant revêtement : évaluez les rayures et les marques d’usinage sous un éclairage constant, puis confirmez l’aspect à l’aide d’un échantillon fini approuvé.
- Préparation entre couches : vérifiez que le revêtement est dans un état permettant le ponçage, que les défauts ont été suffisamment éliminés et que le support ou la couleur ne sont pas exposés ou endommagés.
Conservez des échantillons de référence visuels illustrant les surfaces acceptables et non acceptables. Une mesure de rugosité peut contribuer au contrôle, mais elle ne décrit pas complètement l’orientation des rayures, les défauts isolés ou l’aspect d’une teinture. De même, la vitesse de bande, la vitesse d’avance et la pression sont des paramètres de processus, et non des preuves que la surface est conforme aux spécifications.
Évaluer la cellule de ponçage dans le contexte de l’ensemble de la ligne
Le choix de la machine doit découler de la cartographie du processus. Comparez la largeur de travail, la plage d’épaisseur des pièces, la configuration de contact, la stabilité de l’avance, l’accès aux profils et la répétabilité des réglages avec la gamme réelle de portes. Les faces décoratives minces nécessitent un contact et un enlèvement de matière maîtrisés ; les profils en creux requièrent des outils capables de les atteindre sans effacer les détails.
L’évaluation de la capacité doit tenir compte des changements de bande, du nettoyage, de l’inspection, des changements de produit et des reprises, et pas seulement de la vitesse d’avance nominale. Prévoyez des zones tampons adaptées lorsque les temps de sortie du pressage ou du revêtement ne correspondent pas au débit du ponçage. La capacité d’aspiration et les mesures de maîtrise des poussières combustibles doivent être évaluées au regard de la documentation de la machine et des exigences de sécurité locales applicables.
Qingdao Zhongding Machinery Co., Ltd., fabricant et exportateur de machines pour le travail du bois comptant plus de 20 ans d’expérience dans le secteur, peut contribuer à cette réflexion sur les équipements et les processus. Les services d’assistance annoncés comprennent le soutien technique, la fourniture de pièces détachées et le service après-vente. Lors de l’évaluation, précisez ces capacités en confirmant les responsabilités liées à la mise en service, la disponibilité des abrasifs, l’identification des pièces d’usure et l’assistance au dépannage pour la configuration proposée.
Avant d’approuver l’implantation, faites passer des portes représentatives des différentes constructions dans la séquence proposée et appliquez la finition prévue. Consignez les variations à l’entrée, l’enlèvement de matière par ponçage, l’acceptation des surfaces et les exigences de changement de série. Le bon emplacement du ponçage est le point où il corrige un état défini sans compromettre l’opération suivante, et non simplement l’espace disponible entre deux machines.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.