

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Machines de plaquage de chants pour portes en 2026 : demande mondiale et facteurs d’investissement
En 2026, le principal argument en faveur d’un investissement dans des machines de plaquage de chants pour portes ne se résume pas à une vitesse de production supérieure. Il réside dans la capacité à produire régulièrement des portes commercialisables, de différentes dimensions et finitions, en quantités variables, sans compromettre le retour attendu à cause du temps de réglage, des retouches ou des arrêts. La demande doit donc être évaluée en fonction des besoins de production, et non à partir d’un seul récit de croissance mondiale.
Une usine de portes qui remplace des opérations de finition très dépendantes de la main-d’œuvre, une usine qui augmente sa capacité de production de portes stratifiées et un fabricant qui lance des surfaces décoratives haut de gamme correspondent à des opportunités d’investissement différentes. Leurs dépenses dépendent de contraintes distinctes. Pour planifier les investissements, la question utile est de savoir quels problèmes de production justifient un investissement et si l’équipement proposé peut les résoudre dans les conditions réelles d’exploitation.
Pourquoi le marché doit être défini plus précisément
Les machines de plaquage de chants pour portes font partie du marché plus vaste des équipements pour le travail du bois, mais ces catégories plus larges ne permettent pas de mesurer de manière fiable la demande propre aux portes. Le placage de chants de panneaux de mobilier, l’usinage des vantaux et le gainage des cadres de portes peuvent faire appel à des machines, des matériaux et des modèles économiques de production différents. Les regrouper risque de surestimer le marché accessible.
Même dans la fabrication de portes, toutes les constructions ne nécessitent pas un plaquage de chants rapportés. Les vantaux stratifiés ou plaqués peuvent nécessiter un chant rapporté, tandis que d’autres modèles utilisent des alaises en bois massif, des profils gainés ou des procédés de finition faisant appel à d’autres équipements. La demande de machines dépend donc de la composition du parc de portes fabriquées, et pas seulement du nombre de portes produites.
Les classifications commerciales publiques et les rapports sur les machines peuvent regrouper plusieurs applications du travail du bois. En l’absence de définitions de produits et de méthodologies transparentes, les estimations précises de la valeur ou du taux de croissance du marché mondial en 2026 sont peu utiles à la prise de décision. Une évaluation plus défendable relie la production de portes, la construction des chants, les équipements installés et les projets de remplacement ou d’expansion identifiables.
La demande dépend de différents cycles d’investissement
La construction neuve constitue un lien important en aval, mais l’activité du bâtiment ne se traduit pas directement en commandes de machines. Les fabricants de portes peuvent répondre à une demande supplémentaire en utilisant leurs capacités disponibles, en augmentant les heures supplémentaires, en sous-traitant ou en constituant des stocks. Les dépenses d’équipement deviennent plus pertinentes lorsque la capacité existante ne permet pas de respecter les délais de livraison ou que de nouveaux contrats exigent des compétences dont l’usine ne dispose pas.
La demande liée à la rénovation et au remplacement obéit à une logique différente. Elle peut soutenir les commandes en dehors des cycles de construction neuve, mais la diversité des spécifications et l’irrégularité des volumes peuvent favoriser la flexibilité plutôt que les lignes dédiées à haut rendement. Une machine conçue pour de longues séries de portes identiques peut être mal adaptée aux commandes de remplacement portant sur des dimensions et des finitions variées.
Les investissements de remplacement doivent également être distingués des augmentations de capacité. Une machine ancienne peut rester mécaniquement fonctionnelle tout en devenant une contrainte commerciale, parce que les changements de série prennent trop de temps, que la régularité de la finition est insuffisante ou que les pièces de rechange sont difficiles à trouver. De tels achats améliorent les capacités sans nécessairement accroître beaucoup la capacité nominale.
Ces distinctions sont importantes pour interpréter les carnets de commandes des fournisseurs. Des ventes importantes liées à quelques grands projets d’expansion ne démontrent pas l’existence d’une demande généralisée. À l’inverse, un marché où la construction d’usines est limitée peut tout de même soutenir les dépenses de remplacement lorsque les machines installées ne répondent plus aux exigences des produits.
La personnalisation rend le rendement réellement exploitable plus important que la vitesse nominale
La personnalisation modifie l’économie du plaquage de chants lorsqu’elle augmente le nombre de changements de production. Les variations d’épaisseur des portes, de matériaux de chant, de couleurs et de finitions de surface entraînent des réglages, des changements de matériaux et des contrôles supplémentaires. Les pertes qui en résultent peuvent dépasser les gains liés à une vitesse d’avance maximale plus élevée.
L’indicateur de productivité pertinent est le nombre de portes conformes produites par équipe, pour une gamme de commandes représentative. Il doit inclure les réglages, l’approbation de la première pièce, les changements de bandes, la préparation de la colle, le nettoyage et la reprise après les interruptions. Une machine rapide fonctionnant sur une seule spécification de démonstration ne prouve pas ses performances en production mixte.
Les réglages programmables et les recettes de production mémorisées peuvent réduire les opérations de réglage, à condition que la machine contrôle les variables qui causent réellement les retards. Leur valeur reste limitée si les opérateurs doivent toujours repositionner manuellement des unités critiques, identifier les matériaux de chant ou corriger une présentation irrégulière des pièces.
La manutention des portes mérite une attention particulière. Les vantaux grands ou lourds peuvent faire du chargement, du retournement et du déchargement la véritable contrainte. Investir dans une vitesse de plaquage supérieure peut n’apporter que peu de production supplémentaire si les convoyeurs de retour, les aides au levage, les zones tampons ou l’organisation du personnel ne sont pas pris en compte. La demande d’automatisation doit donc être évaluée à l’échelle de la cellule, et pas uniquement de la machine.
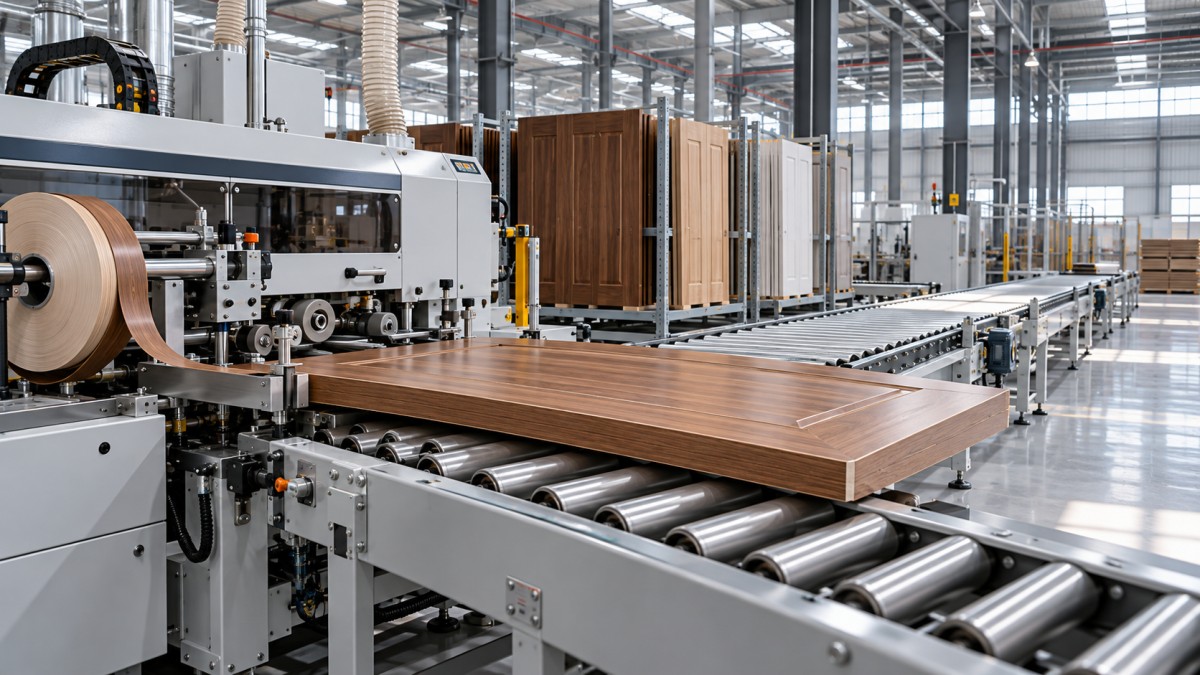
Pour la production en lots mixtes, cela définit une orientation concrète pour les investissements de 2026 : la configuration doit tenir compte du coût des changements de série autant que de celui du traitement. L’automatisation se justifie le mieux lorsque les manipulations ou les réglages répétitifs limitent manifestement le rendement, et non lorsqu’elle se contente d’ajouter des fonctionnalités.
La qualité de finition et la compatibilité des matériaux déterminent la valeur de l’équipement
La qualité des chants ne se limite pas à l’apparence. Une mauvaise adhérence, des lignes de colle visibles, des surfaces décoratives endommagées ou un affleurage irrégulier peuvent entraîner des retouches et des rebuts après qu’une valeur considérable a déjà été ajoutée à la porte. La réduction de ces pertes peut justifier un investissement même si les volumes expédiés restent inchangés.
Le choix de la colle fait partie de ce calcul. Les systèmes thermofusibles EVA et les systèmes réactifs PUR présentent des exigences différentes en matière de mise en œuvre, de maintenance et de manipulation des matériaux. Le PUR peut offrir des avantages de performance pour certaines applications, mais sa chimie sensible à l’humidité exige également un stockage approprié, un nettoyage adapté, une discipline d’exploitation et des mesures de sécurité au travail. Il ne constitue pas automatiquement le choix le plus économique pour toutes les spécifications de portes.
De même, l’expression « joint invisible » ne désigne pas une technologie unique et interchangeable. L’activation à l’air chaud ou au laser nécessite des chants dotés d’une couche fonctionnelle compatible et un équipement adapté. Une ligne de colle conventionnelle très fine correspond à une solution différente. Les comparaisons d’équipements doivent préciser exactement le procédé et les consommables inclus, plutôt que de considérer des descriptions visuelles similaires comme des capacités équivalentes.
La combinaison complète des matériaux est importante : le support de la porte, l’alaise ou la bande de chant rapportée, le parement décoratif, la colle et les opérations de finition ultérieures. Un essai concluant sur un panneau standard ne permet pas de confirmer les performances sur toutes les constructions de portes légères, plaquées ou stratifiées. Les essais doivent reproduire le produit prévu et les variations pertinentes du procédé.
Pour les portes coupe-feu ou répondant à d’autres exigences de performance, les modifications de la construction du chant ou des procédés de collage peuvent également influer sur la spécification du produit homologué. Les capacités de la machine, à elles seules, ne prouvent pas que la porte obtenue conserve les performances requises.
Il vaut mieux évaluer la demande mondiale à partir des conditions de production que des étiquettes régionales
Pour interpréter utilement les tendances du marché mondial des machines de plaquage de chants pour portes en 2026, il faut distinguer les lieux de production, les marchés finaux et les pays d’origine des équipements. Ces catégories ne coïncident pas nécessairement. Une usine tournée vers l’exportation peut investir en raison de contrats à l’étranger, alors même que la conjoncture de la construction sur son marché intérieur est défavorable.
Les comparaisons régionales sont plus pertinentes lorsqu’elles portent sur des conditions d’exploitation précises :
Ces conditions peuvent se retrouver dans un même pays, voire dans des zones industrielles voisines. Qualifier globalement une région de « marché à forte croissance » ou de région « portée par l’automatisation » ne constitue donc pas une base suffisante pour établir des prévisions de ventes ou investir dans une usine.
Les conditions de financement et d’importation peuvent également déterminer si un besoin technique se transforme en commande. Le risque de change, les coûts d’emprunt, les droits de douane, le fret et les frais d’installation influent sur le coût de l’investissement livré. Une usine peut avoir un besoin d’automatisation fondé, mais différer son achat en raison de contraintes de financement ou de mise en service.
Le retour sur investissement dépend des pertes évitées, et non de la capacité théorique
L’analyse financière doit distinguer les ventes supplémentaires des économies d’exploitation. Une production accrue n’a de valeur que si elle peut être vendue et si les procédés en amont et en aval peuvent la soutenir. Les économies de main-d’œuvre ne deviennent des économies de trésorerie que si elles modifient effectivement les effectifs, les heures supplémentaires ou les coûts de sous-traitance ; la réaffectation du personnel peut créer de la valeur, mais doit être comptabilisée différemment.
Un calcul pratique compare la marge contributive annuelle supplémentaire et les coûts d’exploitation évitables au coût total de l’investissement installé. Ce dernier comprend le fret, les droits applicables, les utilités, l’aspiration, les équipements de manutention, la mise en service, la formation, les pièces de rechange initiales et les perturbations de production, et pas seulement le prix de la machine.
La récupération des matériaux doit faire l’objet d’un poste distinct. Une meilleure maîtrise du procédé peut réduire les bandes de chant rejetées, les parements endommagés, les excédents d’affleurage ou le rebut de portes entières. Les économies doivent s’appuyer sur des pertes mesurées et des taux d’acceptation réalistes, et non sur l’hypothèse qu’une nouvelle machine éliminera les rebuts.
Prenons un investissement purement illustratif de $240,000 installation comprise. S’il génère un bénéfice net annuel d’exploitation de $80,000, le délai de récupération simple est de trois ans. Si une utilisation moindre ou une composition de produits moins favorable ramène ce bénéfice à $40,000, le délai de récupération double. Aucun de ces chiffres ne constitue une référence de marché ; cet exemple montre pourquoi les hypothèses d’utilisation peuvent compter davantage qu’une modeste remise sur le prix d’achat.
L’investissement doit donc être évalué en tenant compte d’un nombre réduit d’équipes, de changements de série plus longs, d’une mise en service plus lente et de frais de maintenance plus élevés. Si le retour disparaît après une légère baisse de l’utilisation, un investissement plus modeste ou échelonné peut être plus défendable qu’une ligne entièrement intégrée.
La capacité de service peut déterminer si l’investissement tient ses promesses
L’approvisionnement transfrontalier en machines permet aux acheteurs d’accéder à différentes configurations et gammes de prix, mais il éloigne aussi le site d’installation des personnes capables de remettre l’équipement en service après une panne. Cette exposition doit être intégrée au modèle d’investissement.
Le diagnostic à distance peut aider à résoudre des défauts de commande et des problèmes de paramètres. Il ne remplace pas un technicien lorsque l’alignement mécanique, des composants endommagés ou la mise en service du procédé nécessitent une intervention sur place. L’utilité de l’accès à distance dépend également de la connectivité, de la documentation, de l’assistance linguistique et des contrôles d’accès convenus.
L’évaluation du fournisseur doit préciser quels composants sont disponibles localement, lesquels sont propriétaires et comment les ensembles de remplacement sont identifiés. La présence de marques de composants connues n’est utile que si les spécifications requises, la configuration logicielle et les instructions techniques sont accessibles. Même une pièce présentée comme standard peut nécessiter une assistance pour son intégration.
Les essais de réception doivent utiliser des portes représentatives et inclure les changements de série, le comportement au redémarrage et le contrôle de la finition, et pas seulement un fonctionnement continu à une vitesse donnée. Lorsque l’adhérence se développe après le traitement, le plan de réception doit prévoir un conditionnement et des essais adaptés, plutôt que de s’appuyer entièrement sur une inspection visuelle immédiate.
Ces exigences peuvent influencer les investissements réalisés en 2026. Un système techniquement ambitieux, mais dont la mise en service et l’approvisionnement en pièces sont incertains, peut présenter un rendement ajusté au risque inférieur à celui d’une configuration plus simple, assortie de prestations de service fiables.
Qu’est-ce qui rendrait les perspectives de demande pour 2026 plus convaincantes ?
Les signaux les plus probants sont plus proches des opérations en usine que des grands titres sur la construction : projets de production de portes financés, commandes de machines liées à des produits définis, plans de remplacement, contraintes de capacité durables et coûts mesurables liés aux retouches ou à la manutention manuelle. Les demandes de renseignements et l’intérêt manifesté lors des salons sont des indicateurs utiles de l’attention portée au marché, mais ne valent pas engagement de dépenses.
La composition des commandes compte également. Les dépenses consacrées à la manutention automatisée et à la maîtrise des changements de série révèlent un besoin différent de celui auquel répondent les machines autonomes de base. Les commandes de remplacement obéissent à une logique économique différente de celle des installations dans des usines nouvelles. Le suivi de ces distinctions donne une image plus claire que le regroupement de toutes les ventes d’équipements pour le travail du bois dans une seule affirmation de croissance.
Pour 2026, la thèse d’investissement défendable est sélective, et non universelle. Les machines de plaquage de chants pour portes justifient un investissement lorsqu’elles éliminent une contrainte avérée, répondent à une spécification de produit indispensable et peuvent être maintenues tout au long de leur durée de vie. Les éléments décisifs ne sont ni la vitesse annoncée la plus élevée ni les prévisions de marché les plus vastes, mais le coût du problème de production actuel et la capacité démontrée du système proposé à le réduire.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.