


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment empêcher une ponceuse à placage de poncer à travers les bords des panneaux ?
Pour éviter qu’une ponceuse à placage ne traverse le placage aux bords des panneaux, il faut réduire et stabiliser l’enlèvement de matière plutôt que simplement passer à un abrasif plus fin. Vérifiez conjointement la surépaisseur de ponçage, l’épaisseur réelle des panneaux, l’engagement des têtes et le fonctionnement des patins de pression. Si les dégâts se concentrent sur le bord d’attaque ou de sortie, examinez le support des panneaux et le minutage des patins avant de modifier l’ensemble des paramètres de ponçage.
Une bande pâle sur le pourtour peut indiquer que le support ou l’adhésif est exposé, mais la couleur seule ne suffit pas à le confirmer. Examinez la zone endommagée sous un bon éclairage et comparez-la à un échantillon non poncé. Une fois le placage retiré, un ponçage supplémentaire ne peut pas le restaurer ; la priorité immédiate est d’isoler la cause sans sacrifier davantage de panneaux de production.
Utilisez la forme des dégâts pour localiser le problème
Avant de régler la machine, marquez le sens d’avance sur un panneau rejeté et repérez précisément le début du défaut. Le « ponçage traversant au bord » désigne plusieurs défauts distincts, qui nécessitent chacun une correction différente.
Déterminez si le défaut suit la pièce ou la machine. Si la machine permet de positionner les panneaux de différentes manières, un essai contrôlé peut être utile : si les dégâts restent dans la même voie du convoyeur, la cause est probablement du côté de la machine ; s’ils suivent un bord particulier du panneau, elle est probablement liée à la pièce. Aucun de ces résultats ne remplace les mesures, mais ils permettent de cibler l’analyse.
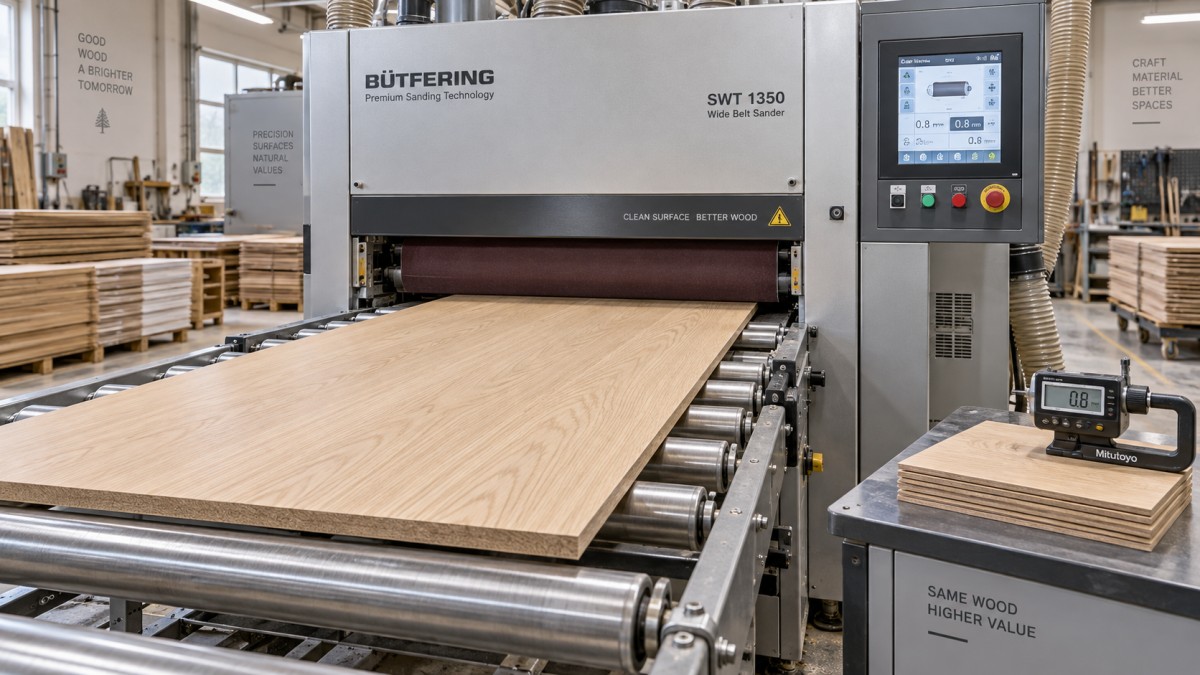
Déterminez quelle épaisseur de placage peut réellement être poncée
L’épaisseur indiquée sur une commande de placage ne correspond pas automatiquement à la surépaisseur de ponçage restante. Le ponçage antérieur, la préparation du placage, le pressage et les variations d’épaisseur influent tous sur la quantité de matière restante au-dessus de la ligne de colle. Un panneau déjà calibré ou réparé peut ne disposer que d’une très faible épaisseur de parement utilisable.
Utilisez une chute représentative ou un panneau sacrificiel pour examiner la couche de placage en plusieurs endroits, notamment près du pourtour. Si possible, obtenez les spécifications du placage et son historique de transformation. N’estimez pas la surépaisseur de ponçage sûre à partir de la seule épaisseur totale du panneau : un panneau épais peut tout de même avoir un parement très mince.
Mesurez l’épaisseur totale du panneau aux coins, le long des bords et au centre, à l’aide d’instruments adaptés. Vérifiez séparément la planéité. Une épaisseur moyenne acceptable peut masquer un coin surélevé qui sera beaucoup plus poncé que le reste de la surface. À l’inverse, un panneau bombé peut bouger sous le système de maintien, ce qui modifie le contact à son entrée et à sa sortie.
Vérifiez également le résultat attendu du passage de ponçage. La préparation à la finition diffère du calibrage de l’épaisseur d’un panneau ou de l’élimination d’une épaisse arête de colle. Si la correction requise dépasse la surépaisseur de placage disponible, aucun réglage de pression ne rendra l’opération sûre. La correction doit être effectuée en amont, avant le placage, ou nécessiter une autre méthode de reprise.
Vérifiez les réglages de base de la machine avant de modifier le programme
Consignez la machine conformément à la procédure de maintenance avant d’inspecter les bandes, plateaux, rouleaux ou composants du convoyeur. N’effectuez des réglages en marche qu’au moyen des commandes et selon les procédures autorisées par le fabricant. Ne passez jamais la main dans l’ouverture d’alimentation pour stabiliser un panneau ou vérifier le contact.
Inspectez le convoyeur et le dessous de la pièce à la recherche d’adhésif durci, de copeaux ou d’autres dépôts. Un petit point saillant sous un panneau peut soulever le parement et le mettre en contact avec l’abrasif. Vérifiez l’état et le suivi du convoyeur, ainsi que l’alignement entre la tête de ponçage et la table d’alimentation. Une tête désaxée peut enlever davantage de matière d’un côté, même si le réglage affiché semble correct.
Examinez le patin de pression et ses composants de support pour repérer une usure irrégulière, des bords endommagés, une installation incorrecte ou des pièces de rechange dont la construction diffère des spécifications. Un patin plus souple n’est pas automatiquement plus sûr : sa plus grande déformabilité peut permettre à l’abrasif de déborder sur le bord du panneau. Un ensemble de contact plus dur peut concentrer la pression ailleurs. Utilisez la dureté, la géométrie et le revêtement de patin spécifiés pour l’application.
Vérifiez également les rouleaux et les sabots de maintien. Ils doivent assurer un transport stable sans imposer au panneau des conditions de contact inadaptées. Réduire leur pression sans discernement peut provoquer un glissement ou une avance instable au lieu de résoudre le surponçage. Si la machine ne peut pas maintenir fermement la pièce au réglage de ponçage prévu, arrêtez-vous et remédiez à cette limite.
Réduisez l’intensité de coupe sans compromettre la stabilité de l’avance
Sur une machine à plusieurs têtes, déterminez quelle tête provoque les dégâts. Une tête de finition ne peut pas compenser un placage déjà enlevé par un rouleau de contact agressif. Si le système de commande et la procédure d’utilisation le permettent, testez les têtes séparément sur un matériau sacrificiel représentatif.
Pour les têtes à contrôle d’épaisseur, partez d’une référence vérifiée et réglez un léger contact en suivant la méthode de configuration du fabricant. Pour les plateaux à pression contrôlée, commencez par une pression prudente et approuvée. La hauteur de la machine, le réglage d’enlèvement de matière, la pression du patin et la pression de maintien sont des variables distinctes ; modifier l’une ne corrige pas nécessairement les autres.
Effectuez un seul réglage à la fois et consignez-le. Si une pression de ponçage plus faible protège les bords, mais laisse une partie du parement intacte, examinez la géométrie du panneau ou l’alignement des têtes avant d’augmenter à nouveau la pression. Forcer un contact complet sur un panneau irrégulier peut enlever le placage de ses points les plus hauts.
Choisissez un abrasif qui coupe proprement à faible pression
Un abrasif grossier peut enlever la surépaisseur disponible avant que l’opérateur ne remarque un défaut évident. Toutefois, une bande excessivement fine et encrassée peut mal couper et inciter à augmenter la pression ou à effectuer des passages répétés. L’objectif pratique est de choisir une séquence d’abrasifs adaptée qui donne la finition requise avec un enlèvement de matière minimal.
Par exemple, un grain P180 ou P220 peut convenir à certaines opérations de finition du placage, mais aucun des deux ne constitue un point de départ universel. L’essence de bois, les rayures existantes, l’épaisseur du placage, la composition de l’abrasif et les exigences du revêtement déterminent la séquence. Une bande fine n’éliminera pas efficacement les rayures profondes laissées par un passage précédent inutilement grossier.
Vérifiez l’encrassement, le glaçage, les dommages au joint et l’usure irrégulière. Une bande neuve peut couper plus agressivement que celle, usée, qu’elle remplace ; il faut donc vérifier à nouveau les réglages après son remplacement. Ne compensez pas l’usure d’un abrasif en augmentant la pression, puis ne conservez pas ce réglage après l’installation d’une bande neuve.
Considérez la vitesse d’avance et celle de la bande comme des paramètres d’un même processus
Le ralentissement du convoyeur augmente le temps de contact et peut accroître l’enlèvement de matière ainsi que l’échauffement. Ce n’est donc pas une solution par défaut au ponçage traversant des bords. Une vitesse d’avance plus élevée peut réduire l’exposition, mais uniquement dans la plage où le transport reste stable et où le profil de rayures requis est obtenu.
Si la vitesse de la bande abrasive est réglable, suivez les recommandations d’utilisation du fabricant de la machine et du fournisseur de l’abrasif. Testez les changements de vitesse conjointement avec les réglages de pression et de contact, plutôt que de supposer qu’une seule commande détermine l’enlèvement de matière. Évitez les passages répétés comme substitut non mesuré à un réglage approprié : chaque passage consomme une partie supplémentaire du placage restant.
Corrigez l’engagement aux bords d’attaque et de sortie
Une bande transversale endommagée à l’avant ou à l’arrière d’un panneau nécessite un contrôle spécifique du minutage des patins de pression. Sur les machines équipées de plateaux à commande électronique, la détection du panneau et le déplacement du convoyeur déterminent le moment où la pression est appliquée et relâchée. Si la pression intervient trop tôt ou persiste trop longtemps, l’abrasif peut attaquer un bord insuffisamment soutenu.
Vérifiez le fonctionnement et la propreté des capteurs, leur étalonnage ainsi que les paramètres saisis concernant la pièce ou le contrôle des bords. Les termes « délai », « avance » ou « décalage » ne sont pas utilisés de manière uniforme d’une machine à l’autre ; consultez le manuel pour déterminer quel réglage déplace le point de contact réel. Augmenter une valeur sans en comprendre la fonction peut aggraver le défaut.
Si la machine le permet, réglez une courte marge sans pression à l’entrée et à la sortie, puis vérifiez le résultat sur des panneaux sacrificiels. Une exclusion trop importante peut laisser une bande non poncée qui deviendra visible après l’application du revêtement. Le réglage approprié protège le bord tout en respectant les exigences de surface ; il ne consiste pas simplement à choisir la marge maximale disponible.
Les plateaux segmentés peuvent également réguler la pression près des bords longitudinaux, mais leur efficacité dépend de la largeur des segments, de la détection du panneau et de sa position réelle. Un panneau étroit ou de travers peut ne pas bénéficier de la protection prévue. Vérifiez quels segments sont actifs au lieu de supposer qu’une fonction de « protection des bords » garantit un ponçage sûr.
Les machines dépourvues de désengagement contrôlé des bords offrent moins de possibilités pour gérer ces transitions. Vérifiez les supports d’entrée et de sortie, l’état des rouleaux et les dimensions autorisées des pièces. Ne fabriquez pas de supports de transport ni de dispositifs d’appui improvisés, sauf si le fabricant de la machine approuve leur conception et leur méthode de maintien.
Validez la correction au moyen d’un essai contrôlé
Utilisez des panneaux d’essai ayant le même placage, le même support, le même système adhésif, les mêmes dimensions et les mêmes conditions de pressage que les pièces de production. Une planche épaisse en bois massif peut confirmer le fonctionnement général de la machine, mais ne permet pas de vérifier qu’un parement mince plaqué résistera.
- Consignez l’état initial. Notez l’orientation du panneau, les mesures d’épaisseur, les spécifications et l’état de l’abrasif, les réglages des têtes, la vitesse d’avance et les paramètres de commande des patins.
- Appliquez une seule modification prudente. Choisissez-la en fonction de la forme du défaut observé plutôt que de réduire simultanément tous les réglages.
- Inspectez après un seul passage. Utilisez un éclairage rasant pour examiner le pourtour, les coins, le profil des rayures et les transitions entre les zones poncées et protégées.
- Mesurez et comparez. Vérifiez de nouveau les points d’épaisseur marqués, en gardant à l’esprit que les mesures d’épaisseur totale peuvent ne pas révéler de très faibles variations de la couche de placage.
- Vérifiez l’aspect fini. Lorsque cela est possible, appliquez le revêtement prévu à un échantillon d’essai. Un ponçage incomplet ou des rayures irrégulières peuvent être plus visibles après application du revêtement.
Validez le réglage sur des panneaux représentatifs des extrêmes d’épaisseur, et pas seulement sur le panneau le plus plat du lot. Si un réglage protège les panneaux minces mais ne ponce pas suffisamment les panneaux plus épais, la variation des pièces entrantes dépasse peut-être la plage de fonctionnement du procédé. Le tri des matériaux ou l’amélioration du contrôle d’épaisseur en amont est plus fiable qu’une augmentation progressive de l’intensité du ponçage.
Maintenez la stabilité de la solution malgré les changements en production
Une fois un résultat acceptable obtenu, enregistrez le programme complet et pas seulement l’épaisseur nominale du panneau. Indiquez le type et le grain de l’abrasif, l’état approuvé de la bande, la configuration des têtes, les réglages de pression, la vitesse d’avance et les paramètres de contrôle des bords. Conservez un échantillon conforme pour faciliter les comparaisons ultérieures.
Répétez les contrôles sur la première pièce après le remplacement d’une bande, la maintenance d’un plateau, un changement de matériau ou une modification de l’épaisseur des panneaux. Si un problème de bord réapparaît avec un programme auparavant efficace, vérifiez l’usure, la contamination, l’étalonnage et les matériaux entrants au lieu d’ajouter simplement un nouveau réglage de pression.
La limite pratique est claire : si l’élimination des rayures restantes exposerait le support, ou si aucun réglage sûr ne peut tenir compte des variations des panneaux, le ponçage supplémentaire n’est pas la solution. La protection des bords du placage dépend du maintien de l’enlèvement de matière requis dans la limite de l’épaisseur de parement disponible, tout en assurant un contact stable et maîtrisé pendant tout le passage.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.