


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Qu’est-ce qui provoque le retour élastique après le pressage à chaud du contreplaqué cintré ?
Le retour élastique après le pressage à chaud du contreplaqué cintré se produit parce que les placages conservent des contraintes de flexion élastique lorsque le moule les libère. Les couches collées s’opposent à cette récupération, sans nécessairement l’éliminer. Un retour élastique excessif apparaît lorsque l’empilage accumule trop de contraintes, que l’adhésif n’a pas développé une résistance suffisante au moment du démoulage, ou que les variations d’humidité et de température déforment le panneau après le pressage.
Pour le dépannage, la distinction la plus utile estle moment où la forme change. Une courbure qui s’ouvre immédiatement indique une récupération élastique, un mouvement au niveau du joint de collage ou un maintien insuffisant pendant la prise. Si le panneau change de forme au cours des heures suivantes, il faut examiner de plus près le refroidissement, la redistribution de l’humidité et le développement de la résistance de l’adhésif. Augmenter la pression ou prolonger le cycle sans faire cette distinction peut laisser la cause réelle sans solution.
Distinguer le retour élastique du gauchissement et du décollement
Le véritable retour élastique correspond au mouvement du panneau vers la forme plus plate d’origine des placages. Pour un panneau simplement courbé, le rayon augmente après le démoulage. Une torsion, un bombement transversal ou le soulèvement d’un bord davantage que l’autre indique un déséquilibre supplémentaire dans l’empilage, la répartition de l’humidité, le chauffage ou le contact avec l’outillage.
Le délaminage est un défaut différent, même s’il peut survenir en même temps que le retour élastique. Des espaces, des cloques ou une séparation visibles entre les placages indiquent une défaillance locale du collage. Un panneau peut également perdre sa courbure en raison d’un mouvement au niveau d’un joint de collage fragile, sans qu’un espace ouvert soit nettement visible. L’inspection de la forme seule ne permet donc pas de confirmer que le collage est satisfaisant.
Relevez la courbure à des étapes régulières : peu après le retrait en toute sécurité, après le refroidissement et après une période de conditionnement définie. Utilisez les mêmes supports, points de mesure et orientation du panneau à chaque fois. Une pièce flexible peut se déformer sous son propre poids, donnant l’impression d’une variation du procédé lorsque les mesures ne sont pas cohérentes.
Pour un arc simple, un dispositif de contrôle à portée fixe permet de mesurer la flèche au centre. Une flèche réduite sur la même portée indique une courbe plus plate. Pour les pièces complexes, utilisez des points de référence définis ou un gabarit de contrôle plutôt que d’évaluer le profil à l’œil.
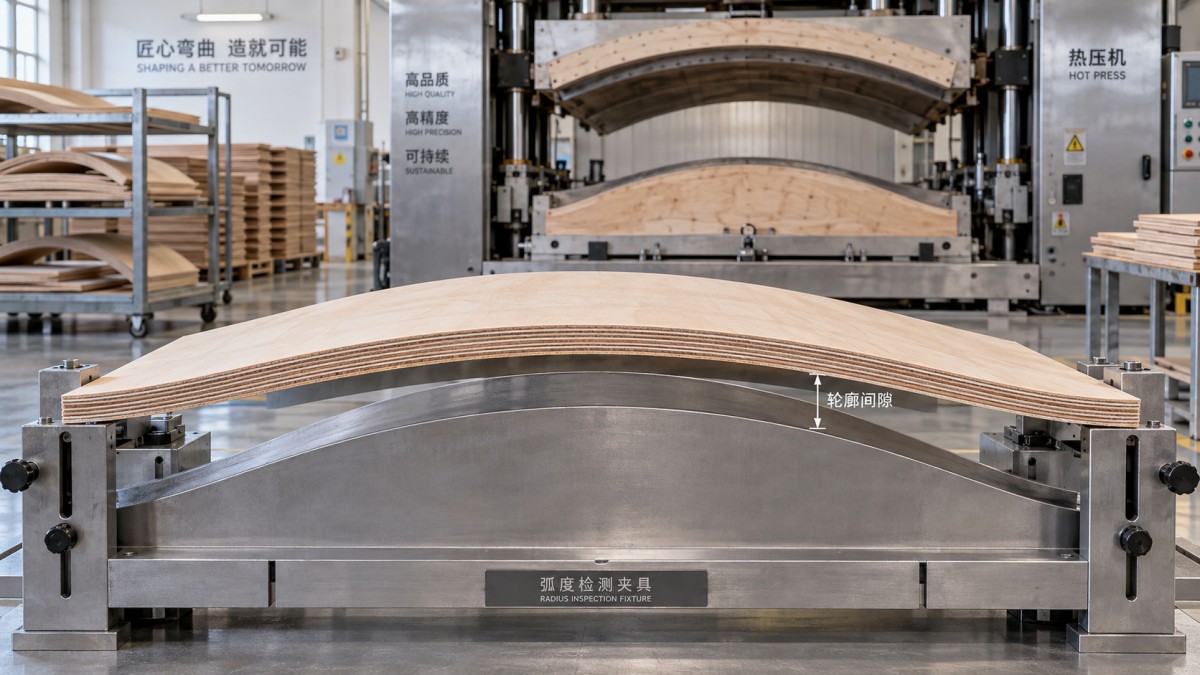
Les placages tendent à reprendre leur forme droite
Dans le moule, l’extérieur d’une courbure est étiré tandis que l’intérieur est comprimé. La chaleur et l’humidité rendent le bois plus facile à déformer, mais le pressage à chaud n’élimine pas automatiquement toutes ces contraintes. Lorsque le moule s’ouvre, les placages tentent de reprendre leur forme, tandis que l’adhésif et la structure laminée s’opposent à ce mouvement.
L’épaisseur de chaque placage compte, et pas seulement celle du panneau fini. Pour un rayon de courbure donné, des placages plus épais subissent une déformation de flexion plus importante dans leur épaisseur. Remplacer plusieurs placages fins par un plus petit nombre de placages épais peut donc modifier le retour élastique, même si les dimensions finales du panneau restent similaires. Des rayons plus serrés augmentent encore les exigences de formage et peuvent provoquer des fissures ou des dommages par compression.
Vérifiez si le problème de retour élastique est apparu après une modification de l’épaisseur des placages, de l’essence, du fournisseur ou de la qualité du fil du bois. La densité, la rigidité, les déviations du fil et les défauts influent sur le comportement au formage. Une recette de pressage validée pour une spécification de placage ne doit pas être considérée comme adaptée à une autre.
La disposition des plis détermine également l’équilibre de ces contraintes. L’orientation du fil modifie la rigidité en flexion, et une disposition déséquilibrée peut associer le retour élastique à une torsion. Lorsque la conception de la pièce le permet, la symétrie par rapport au plan médian du panneau contribue à réduire les déséquilibres. Les faces décoratives, les plis croisés et les couches structurelles doivent respecter la construction approuvée, sans être réorganisés pour faciliter le chargement.
Si un panneau correctement collé s’ouvre systématiquement d’une valeur similaire, le problème peut correspondre à la récupération attendue de cette construction particulière, plutôt qu’à une presse instable. Cette distinction est importante avant de modifier un adhésif ou un réglage machine qui donnait jusque-là des résultats fiables.
L’humidité influe sur le formage et la stabilité dimensionnelle
L’humidité des placages influe sur leur flexibilité, le transfert thermique, le comportement de l’adhésif et les mouvements après pressage. Des placages très secs peuvent résister à un formage serré et s’endommager. Un excès d’humidité peut compliquer le durcissement, augmenter la pression de vapeur et rendre le panneau vulnérable aux variations dimensionnelles lors du séchage.
L’uniformité compte autant que la valeur moyenne. Une pile composée de placages de parement secs et de plis intérieurs plus humides peut afficher une moyenne acceptable tout en se comportant de façon inégale. Les différences entre les deux faces ou entre les zones d’une même feuille provoquent un retrait et des contraintes inégaux.
Mesurez des placages représentatifs avant l’encollage, en prélevant du matériau à différents endroits des piles stockées. Utilisez une méthode adaptée aux placages minces, avec les corrections appropriées selon l’essence et la température. Les relevés des humidimètres sur des feuilles minces peuvent être influencés par le matériau situé en dessous ; veillez donc à appliquer une méthode de mesure constante et vérifiez les résultats douteux à l’aide d’une méthode de référence appropriée.
N’adoptez pas une cible d’humidité universelle issue d’un procédé de fabrication de contreplaqué sans rapport avec votre application. La plage acceptable dépend du bois, de l’adhésif, de la construction du panneau et du programme de pressage validé. L’eau apportée par l’adhésif compte également, notamment lorsque le taux d’application change.
Un mouvement différé fournit un indice utile. Si la courbure est stable après refroidissement, mais change pendant le stockage, comparez les conditions de stockage à l’état hygrométrique du panneau. Une exposition inégale des deux faces — par exemple, une face contre une surface et l’autre exposée à un courant d’air — peut provoquer une déformation prise à tort pour un simple retour élastique mécanique.
La température des plateaux ne prouve pas que les lignes de colle ont durci
Sur une presse à chaud pour contreplaqué cintré, la température affichée correspond à l’emplacement du capteur, pas nécessairement à la ligne de colle la plus froide. La chaleur doit traverser l’outillage et l’assemblage de placages. L’épaisseur du panneau, la température initiale du matériau, la construction du moule et la qualité du contact influent toutes sur la vitesse à laquelle les couches internes atteignent les conditions nécessaires au durcissement.
Les surfaces extérieures d’un panneau peuvent donc être chaudes alors que les collages internes ne sont pas suffisamment durcis. Si le maintien est relâché à ce stade, les contraintes de flexion accumulées peuvent déplacer les couches avant que l’adhésif ne développe une résistance suffisante.
Si la température interne doit être contrôlée, utilisez un capteur correctement positionné lors d’un essai contrôlé ou dans un assemblage sacrificiel. Respectez les consignes de sécurité de la machine et utilisez une méthode de mesure qui ne crée pas d’espace trompeur dans la ligne de collage. Comparez l’historique des températures aux exigences du fournisseur de l’adhésif ; le simple fait d’atteindre une température indiquée ne prouve pas que le durcissement est complet.
La préparation et l’application de l’adhésif méritent le même examen que le chauffage :
- Vérifiez la résine spécifiée, le rapport durcisseur, la procédure de mélange et la durée d’utilisation après mélange.
- Contrôlez le taux d’application par mesure, et pas uniquement à l’œil.
- Respectez les limites de mise en œuvre de l’adhésif pour les temps d’assemblage ouvert et fermé.
- Vérifiez que les surfaces des placages ne présentent pas de contamination, de mauvais mouillage ou de rugosité excessive.
- Utilisez un contrôle approprié de la qualité du collage pour distinguer un durcissement insuffisant des autres défauts de collage.
Une quantité insuffisante d’adhésif peut entraîner une couverture incomplète. Une application excessive peut ajouter de l’eau ou produire une ligne de collage hors des paramètres du procédé validé. Prolonger le pressage ne constitue pas une correction fiable en cas de mélange incorrect, d’adhésif périmé ou de préparation de surface inadaptée.
La pression doit assurer le contact, pas simplement faire monter la valeur affichée
La pression met les placages et les lignes de colle en contact étroit et maintient l’assemblage contre le contour prévu. Une pression insuffisante ou inégale peut entraîner des zones mal collées ou incomplètement formées. Toutefois, une valeur hydraulique correcte ne garantit pas que chaque partie d’un panneau cintré reçoit une pression suffisante.
La pression du système hydraulique n’est pas la même que celle exercée sur la pièce. Leur relation dépend de la surface des vérins, de la géométrie de la machine, de l’outillage et de la surface effectivement soumise à la charge. Les moules cintrés entraînent des variations supplémentaires, car la direction de la charge et le contact local diffèrent selon le profil.
Inspectez l’ajustement du moule, son alignement, sa propreté, son usure et son état de fermeture complète. Un assemblage peut ponter une zone étroite tandis que d’autres zones établissent un contact ferme. Les chevauchements de placages, les débris piégés ou les variations d’épaisseur peuvent également concentrer la charge et laisser les zones voisines insuffisamment comprimées.
Augmenter la pression sans discernement peut écraser le bois, modifier l’épaisseur ou déplacer excessivement l’adhésif. De même, des réglages plus chauds peuvent endommager le matériau ou dépasser la fenêtre de mise en œuvre de l’adhésif. Les modifications doivent rester dans les limites de la machine, du moule, du bois et de l’adhésif définies pour l’application.
Le démoulage et le refroidissement peuvent modifier un résultat par ailleurs satisfaisant
Un panneau chaud n’est pas mécaniquement équivalent à un panneau refroidi. La rigidité du bois et le comportement de l’adhésif varient avec la température, et certains systèmes adhésifs résistent peu aux contraintes prolongées à chaud. Un collage peut être suffisamment développé pour une condition de manipulation donnée, mais pas pour un stockage immédiat sans support alors que le panneau subit ses forces de rappel.
Si la perte de forme se concentre entre l’ouverture de la presse et le refroidissement complet, évaluez la séquence de démoulage et de manutention. Lorsque le procédé l’exige, un dispositif de refroidissement adapté peut aider à conserver la géométrie. Il doit soutenir le contour prévu sans imposer une autre courbure ni entraîner un refroidissement inégal.
Le refroidissement sous maintien ne remplace pas un durcissement adéquat. Il ne peut pas non plus empêcher les mouvements ultérieurs causés par une importante variation d’humidité. Son efficacité doit être vérifiée en comparant des panneaux identiques, refroidis avec ou sans support contrôlé.
Vérifiez également l’absence de charges involontaires lors de la manutention. Appuyer une pièce chaude contre un mur, empiler des pièces qui ne s’emboîtent pas correctement ou ne soutenir que les extrémités peut modifier le profil alors que l’assemblage est encore susceptible de se déformer.
Utilisez la configuration du défaut pour choisir le prochain contrôle
Les mesures du retour élastique sont plus utiles lorsqu’elles sont associées à l’emplacement et au moment où le défaut apparaît. Les configurations suivantes aident à orienter l’analyse, mais aucune ne constitue à elle seule un diagnostic.
Stabilisez le procédé avant de compenser le moule
Commencez par un essai contrôlé à partir d’une référence documentée : spécification et plage d’humidité des placages, séquence d’empilage, lot et taux d’application de l’adhésif, temps d’assemblage, réglages de la presse, durée réelle du cycle et méthode de refroidissement. Mesurez plusieurs panneaux afin de ne pas confondre la variation normale avec une amélioration.
Ne modifiez qu’une variable pertinente à la fois. Si un chauffage interne insuffisant est suspecté, examinez l’historique des températures et le programme de durcissement sans modifier simultanément la construction des placages et la pression. Si une variation d’humidité est suspectée, comparez des matériaux conditionnés dans les mêmes conditions de pressage validées. Les résultats restent ainsi interprétables.
Un retour élastique répétable peut subsister même avec des placages adaptés, des collages solides et un procédé contrôlé. Dans ce cas, une compensation de l’outillage — en formant selon une courbure légèrement plus serrée — peut convenir. La correction doit être déterminée pour l’empilage réel et mesurée après la période convenue de refroidissement et de conditionnement ; il n’existe pas de pourcentage universel.
Compenser un procédé instable ne fait qu’intégrer sa variation dans l’outillage. L’objectif pratique est d’obtenir une courbe qui reste dans les tolérances après le démoulage, le refroidissement et le conditionnement, avec une intégrité du collage vérifiée. Une fois ces conditions reproductibles, toute correction géométrique résiduelle repose sur une base fiable.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.