


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment le chauffage multizone contrôle l’uniformité de la température dans le pressage à chaud du bois
Comment le chauffage multizone contrôle l’uniformité de la température dans le pressage à chaud du bois
Dans le pressage à chaud du bois, un plateau peut sembler uniforme tout en se comportant très différemment d’une zone à l’autre. Le centre peut atteindre rapidement la température cible, tandis que le pourtour perd de la chaleur vers l’air ambiant, le bâti de la presse ou le bord froid d’un panneau. Un placage de grande largeur peut absorber la chaleur de manière inégale sur le plateau. Une petite pièce placée hors centre peut créer un tout autre schéma. Ces différences ne sont pas toujours visibles sur le panneau fini avant l’apparition de défauts de collage, d’une brillance irrégulière, de variations d’épaisseur ou de décollements des bords.
Pour les évaluateurs techniques, c’est pourquoi la température du plateau ne doit pas être jugée uniquement à partir de l’affichage du régulateur. La valeur affichée correspond généralement à un seul point de mesure ou à une référence de contrôle. Elle ne confirme pas automatiquement que toute la surface de pressage fonctionne dans la tolérance requise pour un système d’adhésif, une essence de placage, un stratifié ou un format de panneau donné.
Unepresse à chaud pour bois avec chauffage multizone répond à cette limite pratique en divisant le plateau chauffant en zones contrôlées séparément. Au lieu d’appliquer la même réponse de chauffage sur toute la surface, le système peut réguler les différentes zones selon leurs propres retours de température. Le principe est simple ; les détails d’ingénierie ne le sont pas. De bons résultats dépendent de la configuration des zones, du positionnement des capteurs, du fluide caloporteur, de l’isolation, de la logique du régulateur, de la construction du plateau et de la manière dont la presse est réellement chargée en production.
Pourquoi un circuit de chauffage unique peut produire des résultats inégaux
Le chauffage conventionnel des plateaux repose souvent sur un circuit de chauffage unique ou un nombre limité de circuits partagés. Cette approche peut convenir à des travaux stables impliquant des dimensions de panneaux similaires, des schémas de chargement répétitifs et des exigences de procédé modérées. Mais elle devient moins tolérante lorsque la production comprend plusieurs dimensions de panneaux, des surfaces décoratives minces, des substrats sensibles à l’humidité ou des adhésifs ayant une fenêtre de mise en œuvre étroite.
La chaleur s’éloigne naturellement de la surface du plateau. Aux bords, les pertes sont généralement plus élevées, car ces zones sont davantage exposées. Dans certaines conceptions de presses, la chaleur peut également être conduite vers les structures de support ou affectée par des différences de circulation interne d’huile, de répartition du chauffage électrique ou de masse thermique. Lorsqu’un grand panneau est chargé, le panneau lui-même devient un puits thermique. Lorsqu’un panneau plus petit est chargé au centre, le pourtour non couvert se comporte à nouveau différemment. Un seul réglage global de température ne peut pas répondre pleinement à toutes ces conditions locales.
L’impact dépend de l’application. Lors du placage, une zone insuffisamment chauffée peut retarder le durcissement de l’adhésif et affaiblir la régularité de l’adhérence. Lors du stratification, une variation thermique localisée peut influencer l’écoulement de la résine, l’aspect de surface ou la stabilité après pressage. Pour les composants épais en bois d’ingénierie, les écarts de température peuvent affecter le temps nécessaire pour que le cœur du panneau reçoive suffisamment de chaleur. Aucun de ces résultats ne doit être attribué au chauffage seul — la pression, l’encollage, l’humidité du matériau et la discipline de chargement comptent également — mais l’uniformité du plateau est souvent la variable la plus difficile à voir et la plus facile à sous-estimer.
Ce que le chauffage multizone change en pratique
Un système multizone divise le plateau en zones thermiques indépendantes ou semi-indépendantes. Celles-ci peuvent être configurées en sections de bord et de centre, en bandes longitudinales, en bandes transversales ou en grille. La meilleure configuration n’est pas automatiquement celle qui comporte le plus grand nombre de zones. C’est celle qui correspond aux dimensions de la presse, à la disposition des éléments chauffants, aux formats de pièces attendus et au comportement thermique du procédé prévu.
Chaque zone reçoit un retour de température provenant d’un ou plusieurs capteurs et est contrôlée par sa propre sortie de chauffage ou réponse de vanne. Si une zone de bord refroidit plus vite que le centre, le régulateur peut y ajouter de la chaleur sans pousser inutilement la zone centrale au-dessus de son point de consigne. Si une section récupère plus lentement après le chargement d’un panneau, le système de contrôle peut réagir localement au lieu de traiter tout le plateau comme une seule masse thermique.
Cela ne signifie pas que chaque zone doit fonctionner avec un point de consigne différent en fonctionnement normal. Dans de nombreux programmes de production, toutes les zones reçoivent la même température cible, mais atteignent et maintiennent cette cible grâce à des boucles de régulation séparées. Des points de consigne indépendants sont plus utiles lorsqu’un procédé nécessite délibérément un profil thermique, par exemple pour compenser des pertes persistantes sur les bords, s’adapter à une géométrie de panneau inhabituelle ou fabriquer des produits spécialisés dans des conditions de procédé validées.
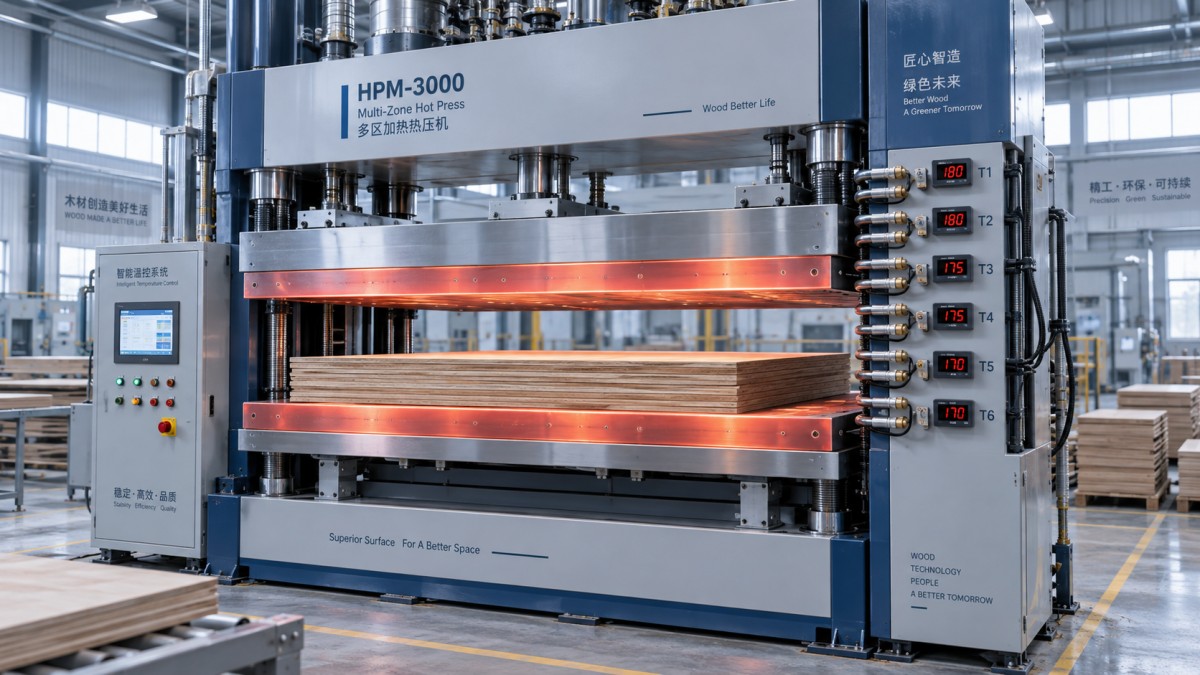
Cette distinction est importante lors de l’évaluation. Une machine présentée comme « multizone » doit être évaluée en fonction de sa capacité réelle de contrôle indépendant, et non simplement parce que plusieurs éléments chauffants sont installés dans un même plateau. Des éléments chauffants séparés sans mesure ni contrôle séparés n’offrent pas la même capacité de correction. De même, plusieurs valeurs affichées ne suffisent pas si elles ne correspondent pas à des zones significatives du plateau et à des sorties de contrôle actives.
La boucle de régulation n’est efficace que si sa mesure l’est aussi
Les capteurs de température sont essentiels aux performances d’une presse à chaud. Leur emplacement doit refléter la température qui compte : celle de la surface utile du plateau et de la chaleur transférée dans la pièce. Un capteur enfoui trop profondément dans le plateau peut réagir lentement aux changements de surface. Un capteur placé près d’une source de chaleur peut indiquer une valeur stable alors qu’une autre zone du plateau est en retard. À l’inverse, une densité excessive de capteurs n’améliore pas automatiquement les performances si le régulateur ne peut pas interpréter ou exploiter les informations supplémentaires.
Pour cette raison, la réception technique doit inclure une cartographie de la température de surface au lieu de s’appuyer uniquement sur les relevés des capteurs installés. La méthode de cartographie doit être convenue avant l’achat ou la mise en service. Elle prend normalement en compte le plateau à température de fonctionnement, le point de consigne sélectionné, l’instrument de mesure, les emplacements de la grille, le temps de stabilisation et le fait que l’essai soit effectué à vide ou sous une charge représentative. L’uniformité d’un plateau vide est utile, mais elle n’est pas identique au comportement en production sous charge.
Il n’existe pas de tolérance universelle pouvant être appliquée de manière responsable à toute opération de pressage du bois sans référence au produit et au procédé. Une variation acceptable pour un assemblage à cœur épais peut ne pas convenir à un stratifié décoratif sensible. La bonne question n’est pas : « Quel est le chiffre le plus bas figurant dans une brochure ? » C’est : « La presse peut-elle démontrer une répartition répétable de la température adaptée à notre adhésif, notre substrat, notre temps de cycle et notre exigence de qualité ? »
La configuration des zones doit suivre le schéma de chargement
La manière dont une usine utilise une presse doit influencer la conception du chauffage. Une usine qui traite des panneaux de meubles grand format à chaque cycle a des besoins différents de ceux d’un atelier qui alterne entre portes d’armoires, bandes étroites, composants courbes et petites séries. Dans le premier cas, la compensation des bords et une récupération stable sur toute la surface peuvent être les principales priorités. Dans le second, une zonage flexible et la gestion des programmes peuvent avoir davantage de valeur, car les zones non couvertes changent d’un travail à l’autre.
Une erreur fréquente consiste à spécifier une presse selon les dimensions maximales du plateau tout en ignorant l’empreinte de chargement habituelle. Si la majeure partie de la production n’occupe que la partie centrale d’un grand plateau, le comportement thermique des zones inutilisées devient pertinent. Elles peuvent devoir être contrôlées différemment, maintenues en veille ou gérées par recettes afin d’éviter une consommation énergétique inutile et des conditions de bord inégales autour de la pièce chargée. La pertinence de ces stratégies dépend de la conception de la presse et des règles de production ; elles doivent être discutées avec le constructeur de la machine plutôt que supposées.
Les limites entre les zones méritent également de l’attention. Un régulateur peut contrôler chaque zone avec précision, mais une transition de température visible peut néanmoins se produire si la disposition physique du chauffage crée une zone faible entre des circuits adjacents. L’épaisseur du plateau, l’espacement des canaux internes, le positionnement des éléments chauffants et les chemins de conduction thermique déterminent la fluidité avec laquelle les zones se raccordent. C’est l’une des raisons pour lesquelles les fabricants expérimentés évaluent la construction du plateau dans son ensemble au lieu de présenter le zonage comme une simple fonction logicielle.
Le fluide caloporteur et la conception du plateau restent importants
Le contrôle multizone peut être appliqué aux plateaux chauffés électriquement, aux systèmes à huile thermique et à d’autres configurations de chauffage utilisées dans les presses industrielles. Chaque approche présente des caractéristiques de réponse différentes. Les systèmes électriques peuvent offrir un contrôle localisé du chauffage, mais le résultat pratique dépend de la conception des éléments chauffants, de la distribution de puissance, de la méthode de commutation et de l’accès pour la maintenance. Les systèmes à huile thermique peuvent assurer un transfert de chaleur stable sur de grands plateaux, mais l’équilibrage des circuits, le contrôle du débit, l’isolation et la gestion de la température de l’huile deviennent essentiels. Le bon choix dépend de l’infrastructure de l’usine, des températures de fonctionnement, de la taille de la presse, du rythme de production prévu et de la capacité de service.
La planéité et la rigidité du plateau doivent être examinées parallèlement aux spécifications thermiques. Un profil de température bien contrôlé ne peut pas compenser une mauvaise répartition de la pression causée par une déformation du plateau, des composants de guidage usés ou un comportement hydraulique inégal. Dans le travail des panneaux à base de bois, chaleur et pression vont de pair. Si l’une ou l’autre varie excessivement sur la surface de travail, le résultat fini peut rester irrégulier.
L’isolation est un autre facteur moins visible mais significatif. La chaleur qui s’échappe par l’arrière du plateau ou vers les structures voisines augmente les besoins énergétiques et peut ralentir la récupération après chargement. Elle peut aussi rendre plus difficile l’équilibrage entre les bords et le centre. Lors de l’examen d’une machine, demandez comment le plateau est isolé, comment l’accès de maintenance est organisé et si les matériaux isolants peuvent être inspectés ou remplacés dans le cadre de la maintenance à long terme.
Points à examiner lors de l’évaluation technique
Les discussions d’évaluation les plus utiles vont au-delà d’une simple déclaration de « précision de température ». Les équipes techniques doivent demander une explication claire de la manière dont le fabricant définit les zones, de l’emplacement des capteurs et de la régulation de chaque zone. Un schéma de contrôle est souvent plus informatif qu’une affirmation générale de performance.
- Nombre, forme et emplacement physique des zones de chauffage sur chaque plateau.
- Indépendance des mesures, des sorties de contrôle, des alarmes et du réglage des points de consigne des zones.
- Méthode de chauffage, comportement de récupération et réaction du système après le chargement d’un panneau froid.
- Procédure de cartographie de la température de surface lors de la réception en usine et de la mise en service sur site.
- Fonctions du régulateur pour les recettes, les enregistrements de tendances, le diagnostic des défauts et la détection de défaillance des capteurs.
- Disponibilité des composants de chauffage, des capteurs, des modules de contrôle et d’un support après-vente pratique.
Il est également utile de demander comment le fournisseur gère un écart entre une condition de production réelle et une spécification initiale. Une presse peut réussir un essai à plateau vide, mais être confrontée à une application plus exigeante lorsque de grands panneaux froids, des matériaux à forte humidité ou des cycles courts entrent dans le procédé. La volonté du fournisseur d’examiner les données de fonctionnement, d’inspecter le comportement du contrôle et d’assurer le support en pièces de rechange peut compter autant que la configuration initiale de l’équipement.
L’uniformité est une question de procédé, pas seulement une caractéristique de machine
Même une presse multizone bien conçue ne peut pas corriger toutes les incohérences de production. Les opérateurs doivent éviter des schémas de chargement fortement déséquilibrés, sauf si le procédé a été validé pour ceux-ci. Les tôles de calage, les feuilles de protection et les panneaux porteurs peuvent modifier le transfert de chaleur. Les changements d’humidité du placage, de densité du cœur, de type d’adhésif, de quantité d’encollage et de temps d’assemblage peuvent modifier le résultat davantage que prévu. Lorsque la qualité devient instable, il est judicieux de vérifier la cartographie du plateau et les enregistrements du régulateur, mais il est tout aussi important d’examiner la préparation des matériaux et la discipline de chargement de la presse.
C’est ici que les fournisseurs de machines disposant d’une expérience durable dans le travail du bois peuvent apporter une contribution plus utile que la simple fourniture d’une presse. Qingdao Zhongding Machinery Co., Ltd., qui travaille dans les machines à bois depuis plus de deux décennies, aborde le choix d’équipement comme une partie d’une question plus large de ligne de production : quel panneau est fabriqué, quelle est la répétabilité du matériau entrant, quelle réactivité de service est nécessaire et quelle configuration de machine peut être entretenue dans le temps ? Pour de nombreux acheteurs, une communication technique fiable et la disponibilité des pièces de rechange deviennent particulièrement importantes lorsque la presse n’est plus neuve.
Une presse à chaud pour bois avec chauffage multizone est particulièrement utile lorsque sa stratégie de zonage est liée aux conditions réelles de production et vérifiée par une méthode de réception pertinente. L’objectif n’est pas d’ajouter de la complexité pour elle-même. Il est de réduire les variations thermiques évitables, de donner aux ingénieurs de procédé un meilleur contrôle des zones difficiles du plateau et de rendre la qualité de collage plus prévisible malgré l’évolution des charges de travail. Avant de finaliser une spécification, définissez la gamme de panneaux, le schéma de chargement, le procédé d’adhésif et la méthode de vérification de la température. Ces quatre éléments révèlent généralement si le chauffage multizone constitue une exigence d’ingénierie utile ou une fonctionnalité coûteuse qui ne sera jamais pleinement exploitée.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.