


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Rideaux lumineux de sécurité sur les presses à chaud pour le bois : positionnement, validation et réduction des risques
Un rideau lumineux de sécurité installé sur une presse à chaud pour bois doit être positionné et validé comme élément du système de protection de la presse, et non considéré comme un accessoire monté à proximité de la zone dangereuse. Son objectif est d'empêcher un cycle de fermeture, ou d'arrêter un mouvement de fermeture dangereux, avant qu'une personne puisse atteindre le plateau, l'ouverture de chargement, la tringlerie ou d'autres zones présentant des risques d'écrasement et de brûlure. Un rideau qui détecte une intrusion mais est monté trop près du plateau mobile peut néanmoins laisser suffisamment de temps pour un contact. Un rideau correctement espacé mais contourné pendant la production n'offre qu'une protection apparente.
Pour une presse à chaud pour bois équipée d'un rideau lumineux de sécurité, la question technique centrale est de savoir si le champ de protection, les performances d'arrêt, la réponse de commande et l'agencement physique fonctionnent ensemble dans les conditions réelles de production. La réponse dépend de la course de la presse, de la vitesse de fermeture, de la température des plateaux, de la méthode de chargement, de la taille des panneaux, du dépassement de la pièce et de la manière dont le matériau entre dans la presse et en sort.
Commencer par le danger accessible, et non par le contour de la machine
Les presses à chaud créent plusieurs zones dangereuses. La plus évidente est l'espace entre les plateaux supérieur et inférieur pendant la fermeture. Toutefois, des risques existent également au bord avant où les panneaux sont chargés, autour des tables de chargement ou navettes mobiles, au niveau des espaces latéraux créés par les guides de plateau, ainsi qu'à proximité des accès arrière utilisés pour le nettoyage ou la maintenance. Un rideau lumineux monté à l'avant ne protège pas automatiquement les accès latéraux ou arrière.
Le champ de détection doit couvrir le trajet d'accès qu'une main, un bras ou le corps peut emprunter pour atteindre le mouvement dangereux. Cela implique d'examiner la position normale de chargement ainsi que les actions anormales mais prévisibles : retirer une pile de placages mal alignée, récupérer une feuille de démoulage tombée, éliminer un débordement de colle ou passer autour d'un panneau large. Un champ étroit qui ne couvre que le centre de l'ouverture de la presse peut laisser un trajet non protégé au bord du plateau.
Lorsque le matériau entre par l'avant, la hauteur protégée doit correspondre au risque d'accès. Un champ réglé uniquement à hauteur de main peut ne pas détecter une intrusion au-dessus ou au-dessous. À l'inverse, prolonger un champ jusqu'au sol sans tenir compte des chutes, flexibles et débris accumulés peut provoquer des interruptions fréquentes qui encouragent le neutralisation ou le contournement. Des protecteurs fixes, des barrières latérales ou des dispositifs de chargement mécaniquement contrôlés complètent souvent le rideau en fermant les voies qui ne nécessitent pas d'accès ouvert pendant le travail normal.
La distance de sécurité est une valeur système mesurée
La distance entre un rideau lumineux de sécurité et le danger de pressage doit laisser suffisamment de temps à la presse pour atteindre un état sûr après l'interruption du champ. Cette distance est influencée par le temps d'arrêt de la presse, le temps de réaction du contrôleur, le temps de commutation des sorties et le temps de réponse des électrovannes, relais, freins ou composants hydrauliques. Elle est également influencée par la capacité de détection du rideau et la vitesse d'approche admise définie par l'évaluation de sécurité applicable.
Une erreur d'installation fréquente consiste à mesurer du rideau jusqu'au bord visible du plateau sans tenir compte du point où une pression dangereuse peut être produite. Sur une presse avec plateau supérieur descendant, la limite pertinente peut être le point le plus proche où le piégeage commence, y compris une plaque de pression saillante, un cadre porteur ou un mécanisme mobile. Si la presse comporte une phase d'approche lente suivie d'une phase de fermeture rapide ou de mise sous pression, la validation doit prendre en compte le profil de mouvement dangereux plutôt qu'un seul temps de cycle nominal.
Le temps d'arrêt doit être déterminé sur la machine installée dans sa configuration de production. Un résultat obtenu avec une huile hydraulique froide, une presse vide ou une pression réduite peut être trompeur. La température, l'état des électrovannes, la pression du système, la charge des plateaux et l'usure mécanique peuvent modifier le temps entre l'interruption du champ de protection et l'atteinte d'un état sûr. Pour une presse à chaud, les cycles thermiques répétés et les variations de température hydraulique méritent une attention particulière, car le comportement observé au démarrage peut différer de celui observé après une production prolongée.
La distance de sécurité calculée n'est pas une cote fixe sur un plan. Elle doit inclure le chemin de réponse réellement installé et toutes les marges exigées par l'évaluation des risques. Si le rideau est déplacé, si la commande de la presse est modifiée, si la vitesse de fermeture est changée ou si un nouveau dispositif de chargement est ajouté, la distance doit être réévaluée. Éloigner le rideau pour résoudre des déclenchements intempestifs ne peut être valable que si la voie d'accès résultante reste protégée et si l'agencement n'encourage pas le passage autour du champ.
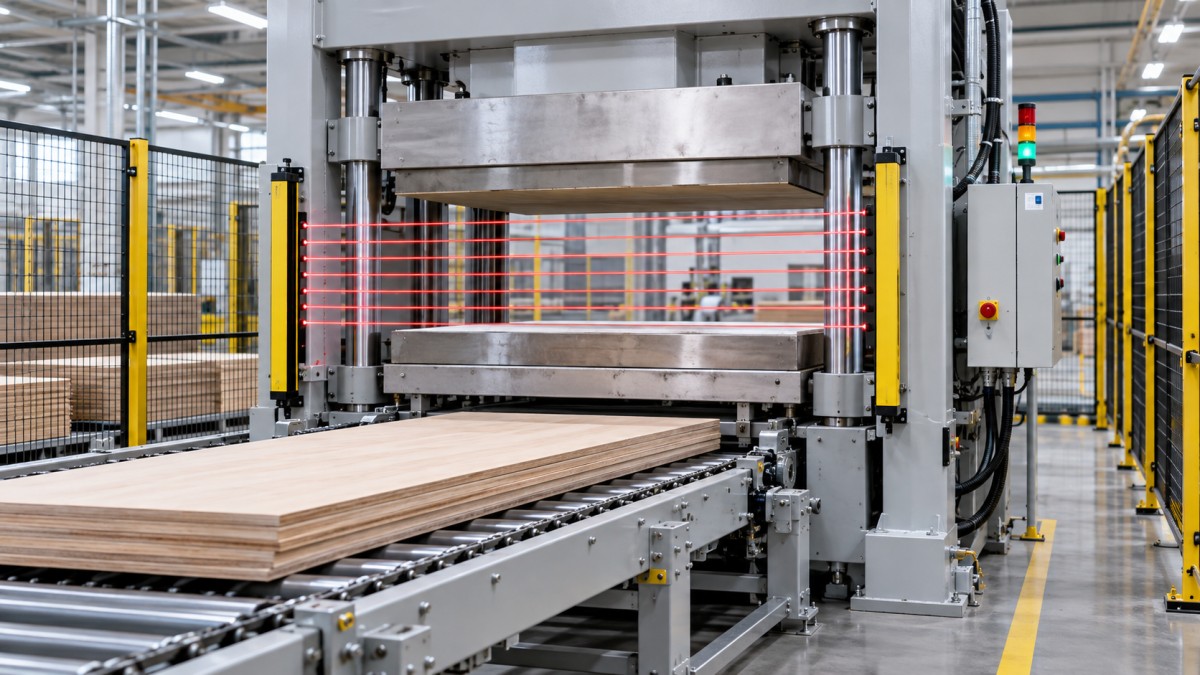
Détails de placement déterminant si le champ est utilisable
Les supports de montage doivent résister aux vibrations, aux effets de dilatation thermique et aux chocs liés à la manutention des panneaux. Un émetteur et un récepteur qui perdent leur alignement de manière intermittente peuvent arrêter la production, mais une installation remise de force en alignement sans recherche de la cause peut masquer un support tordu ou un bâti endommagé. Des supports rigides, un cheminement de câble protégé et un accès facile pour le nettoyage des lentilles réduisent les instabilités évitables.
Les faces optiques doivent être protégées contre les projections directes de colle, la vapeur, les rejets de poussière et les éclaboussures de liquide de nettoyage. La poussière de bois seule n'est pas toujours le principal problème. Une poussière fine combinée à de la résine, de la cire ou de l'humidité peut former un film qui affaiblit le signal reçu. Une machine placée à proximité d'opérations de ponçage, de rognage ou d'encollage peut nécessiter des inspections plus fréquentes qu'une presse identique située dans une cellule plus propre.
Les réflexions exigent également une attention particulière. Des plaques de démoulage très réfléchissantes, des protections en acier inoxydable, des panneaux stratifiés brillants ou des surfaces de presse polies peuvent perturber le dispositif de détection si le type de rideau et la géométrie de montage ne sont pas adaptés. Il ne s'agit pas seulement de vérifier si le rideau indique un champ libre lors de l'installation. Il faut déterminer si la lumière réfléchie peut créer une condition de faux champ libre à un endroit où un accès est possible. Les dispositifs de montage de protection et les limites d'installation du fournisseur du rideau doivent être respectés lorsque des surfaces réfléchissantes sont proches du champ.
Pour les presses chargeant des portes surdimensionnées, des assemblages en contreplaqué ou de longs panneaux stratifiés, le déplacement des panneaux mérite une analyse distincte. La pièce elle-même doit traverser le processus prévu sans bloquer de manière répétée le rideau à une étape dangereuse. Si le matériau doit traverser le champ, la séquence de commande doit prévoir un mode défini et surveillé distinguant la présence du matériau de l'accès humain. Une simple fonction de masquage temporisée est insuffisante lorsque les dimensions des panneaux, la vitesse d'avance ou la position de chargement varient. Le masquage doit être lié au trajet prévu du matériau et doit se terminer rapidement lorsque le matériau a dégagé la zone.
L'intégration de la commande doit produire une réponse sûre de la presse
Un rideau lumineux n'est qu'une partie de la chaîne de protection. Ses sorties de sécurité doivent être évaluées par des composants de commande adaptés à la réduction de risque requise, et la commande résultante doit placer la presse dans un état sûr. Pour de nombreuses presses, cet état consiste à empêcher la fermeture ou à supprimer la commande autorisant le mouvement dangereux du plateau. L'architecture exacte dépend de la conception de la presse, du circuit hydraulique, du système de commande électrique et de l'évaluation des risques.
Le simple raccordement d'un rideau à une entrée générale demandant un arrêt n'est pas suffisant lorsqu'un défaut de câblage unique, un défaut logiciel, un contact soudé ou une électrovanne défaillante pourrait permettre à la fermeture de se poursuivre. Le dispositif de commande doit assurer la détection des défauts, une redondance appropriée lorsque nécessaire et la surveillance des éléments de commutation finaux. Le comportement de réarmement est également important. Le rétablissement du champ de protection ne doit pas redémarrer automatiquement un cycle dangereux. Un réarmement volontaire depuis une position offrant une visibilité sur la zone dangereuse aide à éviter un redémarrage alors qu'une personne demeure dans une zone accessible.
Les presses équipées de commandes bimanuelles, de commandes au pied, de chargement automatique ou de cycles à plusieurs étapes exigent que leur logique de protection soit examinée comme un système combiné. Un dispositif de déclenchement bimanuel ne compense pas un rideau lumineux installé à l'intérieur de la distance de sécurité requise. Un rideau ne rend pas sûre une séquence de fermeture automatique si le matériau peut entrer dans la machine par une voie non protégée. Chaque mesure de protection possède une fonction définie, et la logique de commande ne doit pas supposer qu'une mesure couvre un scénario d'accès différent.
Masquage, muting et fonctions à vitesse réduite
Ces fonctions sont souvent utilisées pour résoudre des contraintes de processus légitimes, mais elles modifient la limite de protection et nécessitent une conception rigoureuse. Le masquage fixe peut être approprié pour un élément permanent de la machine occupant une partie du champ de détection. Il devient problématique lorsqu'il sert à ignorer une obstruction variable ou lorsque la zone masquée crée une ouverture de la taille d'une main vers l'ouverture de la presse.
Le masquage flottant est plus sensible, car les faisceaux bloqués autorisés peuvent se déplacer dans certaines limites. Sur une presse à chaud, une configuration prévue pour un support étroit peut accidentellement permettre un accès autour d'une pièce déplacée si la géométrie n'est pas soigneusement contrainte. Les critères d'acceptation doivent traiter de la plus grande ouverture autorisée, du trajet réel du matériau et de ce qui se produit lorsque le matériau est de biais.
Le muting doit être déclenché par des capteurs disposés pour reconnaître le passage prévu d'une pièce. La séquence doit rejeter une temporisation invraisemblable, un panneau manquant ou une personne entrant dans le champ avant que le matériau n'atteigne le point de muting. Les fonctions de réglage à vitesse réduite peuvent aussi être utiles pendant l'ajustement, mais un mouvement plus lent n'est pas automatiquement inoffensif. La force résiduelle, la distance jusqu'aux points de piégeage, le dispositif de commande à action maintenue et la visibilité de la zone de presse déterminent toujours si la tâche est suffisamment maîtrisée.
La validation doit tester l'état installé, et non seulement le composant
Les enregistrements de mise en service doivent montrer que le modèle de rideau, la hauteur de protection, la capacité de détection, l'emplacement de montage et la configuration de commande correspondent à la conception de protection approuvée. Le processus de validation doit inclure toute la séquence, depuis l'interruption du champ jusqu'à la réponse sûre de la presse. Tester uniquement les voyants du rideau prouve la détection optique ; cela ne prouve pas que la presse s'arrête ou reste empêchée de se fermer.
Une séquence de validation utile comprend :
- La confirmation qu'une interruption en plusieurs points du champ de détection empêche la commande de fermeture dangereuse, y compris aux emplacements proches des bords extérieurs où les erreurs d'alignement et les espaces d'accès sont plus probables.
- La mesure ou la vérification du comportement d'arrêt dans des conditions de fonctionnement représentatives, puis la confirmation que la distance de séparation installée reste adéquate pour ce résultat.
- Le test de la prévention du redémarrage après une interruption, le rétablissement de l'alimentation, une action de réarmement et la récupération après un défaut de commande détecté.
- Le contrôle de toutes les voies d'approche accessibles avec la presse à hauteur de chargement, pendant le déplacement des plateaux et avec la plus grande pièce normalement utilisée en position.
- La vérification de toute fonction de muting ou de masquage avec un matériau correctement positionné, un matériau de biais, un matériau manquant et un capteur auxiliaire bloqué ou défaillant lorsque la conception de commande permet de tels essais.
L'objet d'essai utilisé pour les contrôles du champ doit correspondre à la capacité de détection exigée par l'évaluation des risques. Le passage d'un objet volumineux à travers le champ ne démontre pas la détection d'une partie du corps plus petite. De même, tester uniquement l'axe central du rideau ne permet pas de vérifier les bords des faisceaux, les premier et dernier faisceaux actifs, ni les zones affectées par les tolérances de montage.
Les preuves de validation sont plus utiles lorsqu'elles enregistrent des conditions pouvant évoluer ultérieurement : état de température hydraulique, mode de la presse, position des plateaux, état du relais de sécurité, points de mesure de la distance de sécurité et version ou réglages de la logique de commande concernée. Cet enregistrement facilite le dépannage après le remplacement d'un composant ou la modification de la machine. Il aide également à distinguer une véritable modification des performances de sécurité d'un problème d'alignement courant.
Les contrôles de routine doivent détecter la dégradation avant que la production ne s'y adapte
Une vérification fonctionnelle fréquente doit être suffisamment simple pour être réalisée de manière constante et suffisamment spécifique pour révéler une défaillance dangereuse. Le champ doit être interrompu aux points d'accès pratiques avant le lancement du cycle de presse, et la réponse sûre attendue doit être observée. Si la presse se ferme alors que le champ est bloqué, si un réarmement rétablit le mouvement sans champ libre ou si une indication d'état est anormale, la presse ne doit pas reprendre la production normale avant que la condition soit corrigée et que la fonction de protection soit retestée.
L'inspection périodique doit avoir une portée plus large qu'un essai fonctionnel quotidien. L'état des lentilles, le serre-câble, l'intégrité des connecteurs, la rigidité des supports, le boîtier de protection, les risques liés aux réflecteurs et les signes de choc doivent être examinés. La position de montage doit être vérifiée par rapport aux dimensions de référence documentées. Un rideau peut rester fonctionnel électriquement après une collision tout en s'étant déplacé suffisamment pour invalider sa distance de sécurité.
Les changements dans la fréquence des déclenchements intempestifs méritent une investigation. Des déclenchements répétés peuvent provenir d'une contamination, de vibrations, d'interférences électriques, de conditions de lumière ambiante changeantes, d'un alignement limite ou d'un changement de processus poussant le matériau dans le champ. Désactiver le rideau, augmenter le masquage ou prolonger une temporisation de muting peut rétablir le débit tout en créant une exposition non examinée. La meilleure réponse consiste à déterminer si l'interruption est causée par le processus, l'environnement ou la dégradation du dispositif de protection.
La réduction des risques dépend aussi du flux de travail environnant
Les rideaux lumineux fonctionnent au mieux lorsque les positions de chargement et de déchargement sont définies de sorte que les mains n'aient pas à accompagner un panneau dans l'ouverture de la presse. Des supports de panneaux, des butées d'alignement, des tables de chargement et des aides de manutention par vide ou mécaniques peuvent réduire le besoin d'atteindre la zone pour effectuer des corrections au moment où le cycle commence. Des piles irrégulières, des placages déformés, un excès de colle et des feuilles de démoulage glissantes créent des conditions dans lesquelles une personne peut instinctivement stabiliser le matériau près de la zone de fermeture. Ces défauts de processus doivent être traités en même temps que le dispositif de protection.
Le nettoyage et l'élimination des bourrages nécessitent des mesures de contrôle distinctes, car ces tâches surviennent souvent lorsque les protecteurs de production normaux sont peu pratiques. L'isolement des énergies dangereuses, la prévention du mouvement des plateaux, le support contre la gravité lorsque cela est pertinent et le contrôle de la pression hydraulique résiduelle sont distincts de la fonction d'un rideau lumineux. Le rideau reste utile pour la protection des accès normaux, mais il ne doit pas être considéré comme l'unique protection lors de la maintenance à l'intérieur de l'enveloppe de la machine.
Une installation fiable reste donc traçable, depuis l'évaluation des dangers jusqu'au montage, à la conception de la commande, aux performances mesurées et à l'inspection continue. Lorsque le champ de protection correspond au véritable trajet d'accès et que la réponse de la presse est vérifiée dans des conditions représentatives, le rideau lumineux devient un élément fiable d'une opération de pressage à chaud maîtrisée plutôt qu'un dispositif qui semble seulement conforme vu depuis l'avant de la machine.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.